Was ist Präzisionsschneiden?
Präzisionsschneiden ist ein Bearbeitungsverfahren, das Maßtoleranzen im Mikrometerbereich – oft innerhalb von ±0.01 mm – konstant einhält und gleichzeitig hervorragende Oberflächengüten erzielt. Konkret bedeutet es, ein Werkstück exakt an der gewünschten Stelle mit minimalen Abweichungen und ohne Beschädigungen, die Funktion oder Qualität beeinträchtigen könnten, zu bearbeiten.
Der Unterschied zu herkömmlichen Schneidverfahren liegt in der Kontrolle und dem Ergebnis. Traditionelles Sägen oder abrasives Schneiden priorisiert die Abtragsgeschwindigkeit und hinterlässt oft sichtbare Grate, raue Kanten oder Wärmeeinflusszonen. Präzisionsschneiden hingegen konzentriert sich auf Genauigkeit, Oberflächengüte und Materialerhaltung. Wichtige Indikatoren sind Positionstoleranzen bis zu ±0.01 mm, Oberflächenrauheiten bis zu Ra ≤ 0.2 μm und Schnittfugenbreiten von nur 0.2–0.5 mm – und das alles mit minimaler bis keiner thermischen Belastung des Werkstücks. Wenn diese Parameter entscheidend sind, reicht Standard-Schneidtechnik nicht mehr aus, und spezielle Präzisionstechnologie ist unerlässlich.
Warum Präzisionsschneiden in der modernen Fertigung wichtig ist
In der modernen Fertigung entscheidet oft die Materialausnutzung über Gewinn oder Verlust. Hochwertige Werkstoffe wie Siliziumkarbid, Saphir und Hochleistungskeramik können Hunderte oder sogar Tausende von Dollar pro Werkstück kosten. Konventionelle Schneidverfahren – wie Laser- oder Bandsägen – erzeugen typischerweise breite Schnittfugen, Hitzeschäden und Mikrorisse, wodurch teures Rohmaterial zu Ausschuss wird.
Präzisionsschneiden behebt diese Schwachstellen direkt:
- Enge Toleranzen – Erreicht eine Positionsgenauigkeit innerhalb von ±0.01 mm und eignet sich daher für Bauteile, bei denen Passgenauigkeit und Funktion keine Abweichungen tolerieren dürfen.
- Minimaler Materialverlust – Durch die geringe Schnittfugenbreite (0.2–0.5 mm) wird der Abfall reduziert, was bei der Verarbeitung teurer Materialien wie Siliziumkarbid oder Saphir von entscheidender Bedeutung ist.
- Hervorragende Oberflächenqualität – Erzeugt Oberflächenrauheiten bis zu Ra ≤ 0.2 μm, wodurch häufig ein sekundäres Polieren oder Schleifen überflüssig wird.
- Keine thermischen Schäden – Es entsteht kaum Wärme, wodurch Mikrorisse, Umschmelzschichten oder metallurgische Veränderungen vermieden werden, die die Bauteilintegrität beeinträchtigen könnten.
- Konsistente Ergebnisse – CNC-gesteuerte Prozesse gewährleisten reproduzierbare Ergebnisse über alle Produktionsläufe hinweg und reduzieren so Schwankungen und Ausschuss.
Das praktische Ergebnis ist eindeutig: Sauberere Schnitte bedeuten weniger Nachbearbeitung. Viele präzisionsgeschnittene Teile benötigen nur minimale Nachbearbeitung oder Politur, wodurch sich die Kosten für Arbeitsaufwand und Werkzeuge in der Folgeproduktion reduzieren. Durch die verbesserte Schnittkonsistenz und den geringeren Ausschuss erhalten die Hersteller eine bessere Kontrolle über Produktionskosten und Endproduktqualität.
Präzisionsschneiden hat jedoch auch seine Grenzen:
- Höhere Ausrüstungskosten – Präzisionsschneidmaschinen erfordern in der Regel eine höhere Anfangsinvestition als herkömmliche Sägen oder manuelle Geräte.
- Langsamer Materialabtrag – Bei diesem Verfahren wird der Genauigkeit Vorrang vor der Geschwindigkeit eingeräumt, was für Anwendungen, bei denen der Durchsatz im Vordergrund steht, möglicherweise nicht geeignet ist.
- Materialbeschränkungen – Einige Präzisionsschneidverfahren, wie beispielsweise das Diamantdrahtschneiden, eignen sich am besten für harte, spröde oder leitfähige Materialien, während andere Verfahren wie das EDM eine elektrische Leitfähigkeit erfordern.
- Verschleißteile – Schneidwerkzeuge (Diamantdraht, Klingen oder Elektroden) verschleißen mit der Zeit und müssen ersetzt werden, was zu laufenden Betriebskosten führt.
- Komplexität des Setups – Um eine Genauigkeit im Mikrometerbereich zu erreichen, sind sorgfältige Vorrichtungen, Kalibrierung und das Geschick des Bedieners erforderlich, was die Umrüstzeiten zwischen den Aufträgen verlängern kann.
Gängige Präzisionsschneidverfahren
Es gibt verschiedene Präzisionsschneidverfahren, da keine einzelne Technologie alle Materialien, Dicken oder Produktionsanforderungen optimal bewältigen kann. Die richtige Wahl hängt vom Werkstück, der erforderlichen Schnittgenauigkeit und der Belastbarkeit hinsichtlich Hitze und mechanischer Beanspruchung ab. Im Folgenden werden vier gängige Verfahren vorgestellt.
Laserschneiden
Beim Laserschneiden wird ein fokussierter Hochleistungsstrahl eingesetzt, um Material entlang eines programmierten Pfades zu schmelzen, zu verbrennen oder zu verdampfen. Ein Gasstrahl bläst häufig geschmolzene Rückstände weg, um eine saubere Schnittkante zu erzeugen.
Vorteile – Hohe Schnittgeschwindigkeiten, berührungsloses Verfahren, geringe Schnittfugenbreite und hervorragende Automatisierungsmöglichkeiten. Ideal für die Serienfertigung.
Nachteile – Es entsteht eine Wärmeeinflusszone (WEZ), die Materialeigenschaften verändern, Mikrorisse verursachen oder eine Umwandlungsschicht an der Kante hinterlassen kann. Bei stark reflektierenden oder dicken Materialien ist die Wirksamkeit geringer.
Typische Werkstoffe – Stahl, Edelstahl, Aluminium, Messing und einige Kunststoffe.
Wasserstrahlschneiden
Beim Wasserstrahlschneiden wird unter hohem Druck stehendes Wasser – oft mit abrasivem Granat vermischt – zum Materialabtrag eingesetzt. Da keine Hitze entsteht, bleibt das Werkstück von thermischen Spannungen unbeeinträchtigt.
Vorteile – Echtes Kaltschneidverfahren ohne Wärmeeinflusszone. Schneidet dicke Materialien und erhält deren Integrität. Benötigt keine elektrische Leitfähigkeit.
Nachteile – Langsamer als Laser bei dünnen Materialien. Die Präzision ist im Allgemeinen auf ca. ±0.05–0.1 mm begrenzt. Der Verbrauch an Schleifmittel erhöht die Betriebskosten, und die Kantenqualität kann leichte Riefen aufweisen.
Typische Materialien – Metalle, Stein, Verbundwerkstoffe, dicke Kunststoffe und Gummi.
Diamantdrahtschneiden
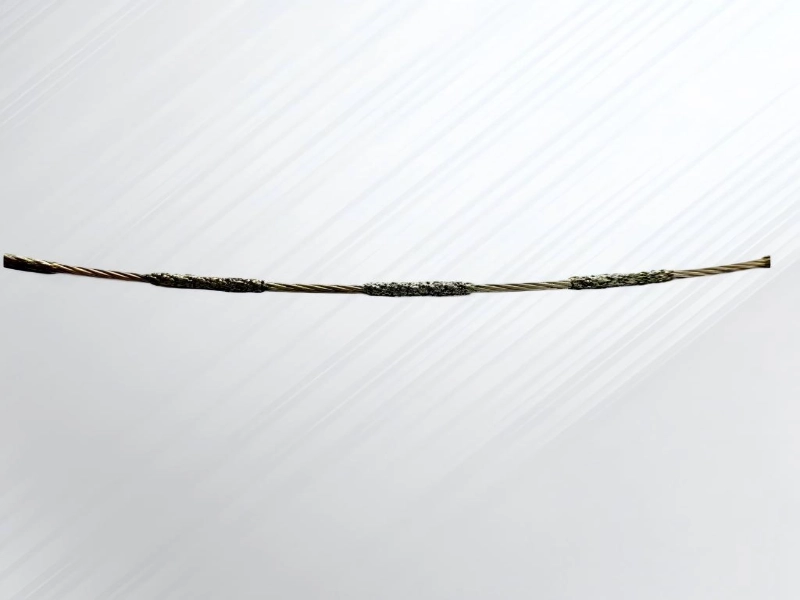
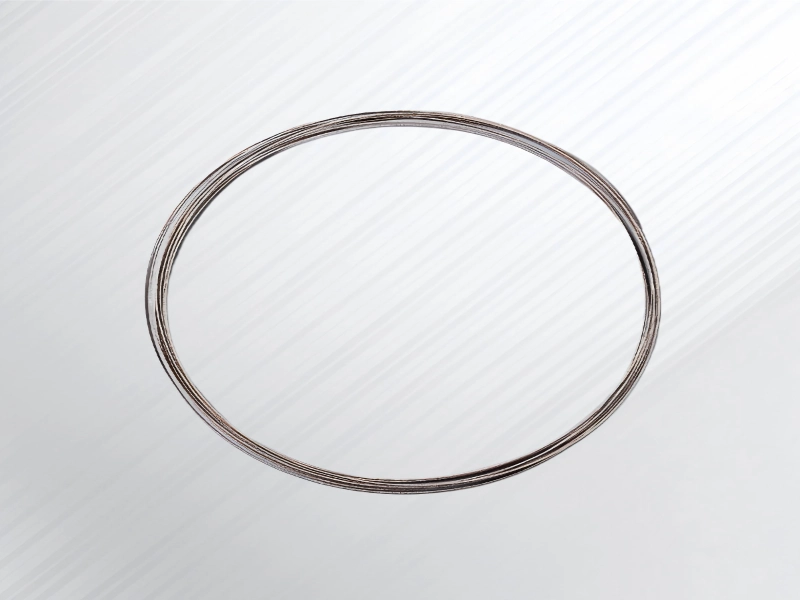
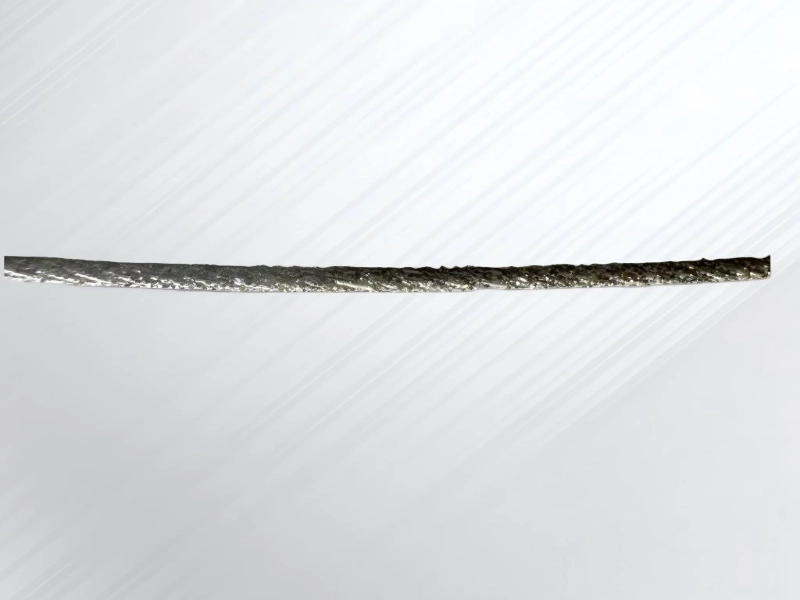
Beim Diamantdrahtschneiden wird ein dünner Stahldraht mit Diamantpartikeln verwendet, der sich in einer hin- und hergehenden oder kontinuierlichen Schleife bewegt. Die Diamanten tragen das Werkstück schrittweise ab, wodurch nur minimale mechanische Spannungen und praktisch keine Wärme entstehen.
Vorteile – Echtes Kaltschneiden ohne thermische Schädigung. Erreicht enge Toleranzen (±0.01 mm) und Oberflächenrauheiten bis zu Ra ≤ 0.2 μm. Die Schnittfugenbreite ist extrem gering (0.2–0.5 mm), wodurch der Materialverlust deutlich reduziert wird – ein entscheidender Faktor bei der Bearbeitung teurer Werkstoffe. Das Verfahren erhält die strukturelle Integrität und führt nicht zu Mikrorissen.
Nachteile – Die Schnittgeschwindigkeit ist im Allgemeinen geringer als beim Laser- oder Trennschleifen. Der Diamantdraht ist ein Verschleißteil und muss regelmäßig ausgetauscht werden.
Typische Werkstoffe – Harte, spröde Materialien wie Siliciumcarbid (SiC), Saphir, technische Keramik und Glas. Auch wirksam bei Metallen, einschließlich Edelstahl und Legierungen, bei denen thermische Schäden vermieden werden müssen.
CNC-Bearbeitung (Fräsen & Richten)
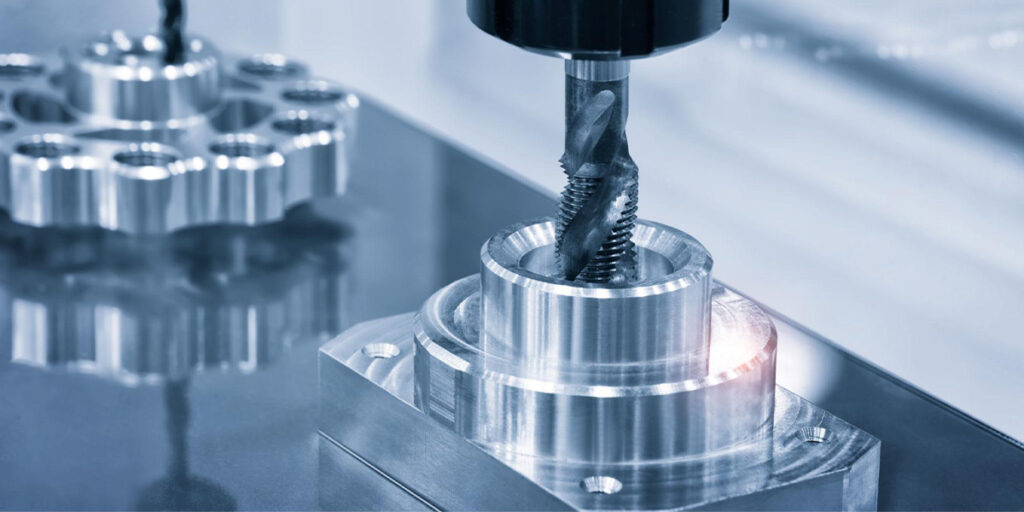
Die CNC-Bearbeitung entfernt Material durch rotierende Schneidwerkzeuge, die Späne abscheren. Moderne CNC-Maschinen ermöglichen hohe Präzision bei komplexen Geometrien.
Vorteile – Äußerst vielseitig einsetzbar für komplexe Formen, Taschen und 3D-Konturen. Hohe Präzision und Wiederholgenauigkeit bei Verwendung geeigneter Werkzeuge. Geeignet für eine breite Materialpalette.
Nachteile – Es entstehen mechanische Spannungen und Wärme an der Schnittfläche, was bei spröden Materialien zu Ausbrüchen an der Schneidkante oder Mikrorissen führen kann. Der Werkzeugverschleiß ist erheblich, und die Einspannung dünner oder empfindlicher Werkstücke gestaltet sich schwieriger.
Typische Werkstoffe – Metalle, Kunststoffe, Verbundwerkstoffe und Holz. Harte, spröde Werkstoffe erfordern Spezialwerkzeuge und eine sorgfältige Prozesskontrolle.
Vergleich von Präzisionsschneidverfahren
Die Wahl des richtigen Schneidverfahrens hängt von der Balance zwischen Präzision, Materialverlust, Wärmeentwicklung und dem zu schneidenden Material ab. Kein Verfahren ist für alle Schnittarten optimal. Die folgende Tabelle vergleicht die gängigsten Präzisionsschneidtechnologien.
| Methodik | Präzision (typische Toleranz) | Materialverlust (Schnittbreite) | Hitzeeinwirkung | Am besten geeignet für |
| Diamantdrahtschneiden | ±0.01 – 0.05 mm | Sehr schmal (0.2 – 0.5 mm) | Keine (Kaltschnitt) | Harte, spröde Werkstoffe (SiC, Saphir, Keramik); wärmeempfindliche Bauteile; hochwertige Werkstoffe, bei denen Abfallvermeidung wichtig ist |
| Laserschneiden | ±0.05 – 0.1 mm | Schmal (0.1 – 0.3 mm) | Signifikant (Wärmeeinflusszone, Umschmelzschicht) | Dünne bis mitteldicke Metalle; Hochgeschwindigkeitsproduktion; komplexe Profile, bei denen thermische Verformung akzeptabel ist |
| Wasserstrahlschneiden | ±0.05 – 0.13 mm | Mittel (0.8 – 1.5 mm) | Keine (Kaltschnitt) | Dicke Werkstoffe; Verbundwerkstoffe; wärmeempfindliche Werkstoffe; Anwendungen, bei denen eine mäßige Präzision ausreicht |
| EDM (Drahterodieren) | ±0.002 – 0.01 mm | Sehr schmal (Drahtdurchmesser) | Minimal (lokale Wärme, aber keine mechanische Spannung) | Leitfähige Werkstoffe; gehärtete Stähle; komplexe Formen; Anwendungen, die höchste Präzision erfordern |
| CNC-Bearbeitung (Fräsen/Rotation) | ±0.01 – 0.05 mm | Breit (abhängig vom Werkzeugdurchmesser) | Mäßig bis erheblich (mechanische Reibung, Werkzeugkontakt) | Komplexe 3D-Geometrien; Metalle und Kunststoffe; Anwendungen, die Vielseitigkeit gegenüber minimalem Abfall erfordern. |
| Bandsägen | ±0.5 – 2 mm | Breit (1.5 – 3 mm) | Mäßig (durch Reibung erzeugte Wärme) | Grobes Zuschneiden; großer Materialabtrag; Anwendungen, bei denen Präzision nicht die primäre Anforderung ist |
Anwendungen des Präzisionsschneidens
Unterschiedliche Materialien stellen beim Schneiden jeweils spezifische Herausforderungen dar. Die folgende Tabelle erläutert, warum die einzelnen Materialien schwer zu schneiden sind und warum präzises Schneiden unerlässlich ist.
Keramikschneiden
Warum es schwierig ist – Technische Keramiken sind extrem hart und spröde. Konventionelle Bearbeitungsmethoden führen häufig zu Kantenausbrüchen, Rissen oder sogar zum vollständigen Bruch. Ihre hohe Härte bedingt zudem einen schnellen Werkzeugverschleiß bei herkömmlichen Schneidverfahren.
Warum Präzisionsschneiden erforderlich ist – Präzisionsschneiden liefert saubere, ausrissfreie Kanten ohne innere Spannungen zu erzeugen. Diamantdrahtschneiden ist besonders effektiv, da die abrasive Wirkung das Material schonend und ohne mechanische Belastung abträgt. Dies ist entscheidend für Keramikbauteile in der Elektronik, Medizintechnik und Luft- und Raumfahrt, wo selbst geringfügige Kantenbeschädigungen unter Last zum Versagen führen können.
Halbleiter (Siliziumwafer)
Warum es so schwierig ist – Siliziumwafer und Siliziumkarbid-Substrate (SiC) sind nicht nur hart und spröde, sondern auch extrem teuer – oft Hunderte oder Tausende von Dollar pro Wafer. Jeder Mikroriss oder jede thermische Beschädigung beim Schneiden kann den gesamten Wafer unbrauchbar machen und die Produktionsausbeute direkt beeinträchtigen.
Warum Präzisionsschneiden erforderlich ist – Präzisionsschneiden minimiert Materialverluste durch geringe Schnittfugenbreiten und verhindert thermische Schäden durch Kaltbearbeitung. Dadurch bleibt die Waferintegrität erhalten und die Anzahl nutzbarer Chips pro Wafer wird maximiert. Für Halbleiterhersteller bedeuten selbst 1–2 % höhere Ausbeute erhebliche Kosteneinsparungen. Diamantdrahtschneiden hat sich als Standard für die Bearbeitung dieser hochwertigen Materialien etabliert.
Kompositmaterialien
Warum es schwierig ist – Verbundwerkstoffe wie kohlenstofffaserverstärkte Polymere (CFK) und Glasfaser bestehen aus Schichtstrukturen mit unterschiedlichen Materialeigenschaften. Herkömmliche Schneidverfahren führen häufig zu Delamination, Faserauszug, Ausfransungen oder Hitzeschäden, die die Festigkeit der Struktur beeinträchtigen.
Warum Präzisionsschneiden erforderlich ist – Präzisionsschneiden gewährleistet saubere, glatte Kanten, ohne dass sich Schichten trennen oder übermäßige Hitze entsteht. Dadurch bleiben die strukturelle Integrität und das Aussehen von Verbundbauteilen erhalten, die in der Luft- und Raumfahrt, der Automobilindustrie und der Sportartikelbranche eingesetzt werden. Kaltbearbeitungsverfahren sind hier besonders vorteilhaft, da Hitze die Harzmatrix, die die Fasern zusammenhält, schwächen kann.
Präzisionsschneiden branchenübergreifend
Über diese spezifischen Werkstoffe hinaus spielt das Präzisionsschneiden in vielen Fertigungssektoren eine entscheidende Rolle:
- Halbleiterfertigung – Siliziumwafer-Slicing, SiC-Ingot-Slicing und Chip-Separation (geringe Beschädigung, hohe Ausbeute)
- Photovoltaik – Siliziumblock-Quadratisierung und Wafer-Slicing für Solarzellen
- Optik und Elektronik – Saphirsubstrate, optisches Glas, Keramiksubstrate und LED-Komponententrennung
- Luft- und Raumfahrt – Hochtemperaturlegierungen und Verbundwerkstoffbauteile
- Medizin & Biomedizin – Implantate, Präzisionsinstrumente und chirurgische Werkzeuge
- Forschung & Labore – Materialprobenvorbereitung und Prototypenentwicklung
Jede Anwendung erfordert gleichbleibende Genauigkeit, minimalen Abfall und beschädigungsfreie Ergebnisse. Präzisionsschneiden erfüllt diese Anforderungen und ermöglicht es Herstellern gleichzeitig, mit immer anspruchsvolleren Materialien und engeren Spezifikationen zu arbeiten.
Herausforderungen beim Präzisionsschneiden
Auf einer High-End-CNC-Maschine sieht ein perfekter Schnitt mühelos aus, doch jeder Maschinenbediener weiß, dass die Aufrechterhaltung dieser Präzision über eine ganze Produktionsschicht hinweg eine ständige Herausforderung ist. Präzisionsschneiden hängt nicht nur von den Fähigkeiten der Maschine ab, sondern auch von der Beherrschung einer Vielzahl externer Faktoren, die das Endergebnis beeinträchtigen können.
Eines der hartnäckigsten Probleme ist die thermische Ausdehnung . Hochgeschwindigkeitsschneiden erzeugt erhebliche Wärme. Wird diese nicht durch eine geeignete Kühlstrategie abgeführt, führt sie zu minimalen Ausdehnungen des Schneidwerkzeugs oder des Werkstücks selbst. In einer Welt, in der wir den Erfolg in Mikrometern messen, kann selbst eine winzige Ausdehnung zu Maßabweichungen und damit zu kostspieligem Ausschuss führen.
Hinzu kommt die Herausforderung von Vibrationen und Werkzeugrattern . Ob Sie nun zähe Legierungen oder empfindliche Saphirsubstrate bearbeiten – jede mangelnde Steifigkeit der Aufspannung führt zu Mikrovibrationen. Dies beeinträchtigt nicht nur die Oberflächengüte, sondern beschleunigt auch den Werkzeugverschleiß erheblich, was häufige Werkzeugwechsel erfordert und Ihren Produktionsplan durcheinanderbringt.
Darüber hinaus stellt die Materialinkonsistenz weiterhin eine große Herausforderung dar. Selbst bei gleicher Stahlsorte oder Industriekeramik können geringfügige Abweichungen in Härte oder innerer Spannung das Verhalten des Materials gegenüber dem Schneidmesser oder Draht beeinflussen. Die Bediener müssen daher in der Lage sein, diese Veränderungen zu erkennen und Vorschubgeschwindigkeit oder Spannung in Echtzeit anzupassen.
Schließlich werden mit zunehmender Komplexität der Bauteile und engeren Toleranzen die Grenzen traditioneller Messmethoden deutlich. Ein hochpräzises Bauteil zu fertigen ist das eine; diese Präzision exakt zu überprüfen, ohne den gesamten Arbeitsablauf zu verlangsamen, ist etwas ganz anderes. Geschwindigkeit und höchste Genauigkeit in Einklang zu bringen, ist für moderne Hersteller der ultimative Balanceakt.
Wichtige Kennzahlen zur Bewertung der Präzisionsschnittqualität
Bei der Beurteilung der Effektivität von Präzisionsschneidverfahren sind verschiedene technische Kennzahlen unerlässlich, um qualitativ hochwertige Ergebnisse und eine gleichbleibende Leistung zu gewährleisten. Das Verständnis dieser Indikatoren hilft Herstellern, das richtige Schneidverfahren auszuwählen und Prozesse zu optimieren.
- Kerf Breite
Die Schnittfugenbreite bezeichnet die vom Schneidwerkzeug abgetragene Materialmenge. Eine schmalere Schnittfuge bedeutet weniger Abfall – ein entscheidender Faktor bei der Bearbeitung teurer Materialien wie Siliziumkarbid oder Saphir. Präzisionsschneidverfahren erreichen typischerweise Schnittfugenbreiten von 0.2–0.5 mm, im Vergleich zu 1–3 mm beim konventionellen Sägen. - Oberflächenrauheit (Ra / Rz)
Die Oberflächenrauheit beschreibt die mikroskopische Textur der Schnittfläche. Ra (mittlere Rauheit) und Rz (Höhe zwischen Spitze und Tal) geben an, wie glatt oder unregelmäßig die Oberfläche ist. Niedrigere Werte bedeuten eine bessere Oberflächenqualität. Durch Präzisionsschneiden lassen sich Ra-Werte ≤ 0.2 μm erreichen, wodurch häufig ein nachfolgendes Schleifen oder Polieren überflüssig wird. - Gesamtdickenvariation (TTV)
Die TTV (Tailing Volume) misst die Differenz zwischen der dicksten und der dünnsten Stelle eines Werkstücks. In Anwendungen wie der Halbleiterwafer-Produktion führt eine hohe TTV zu unebenen Oberflächen, die die Weiterverarbeitung erschweren. Präzisionsschneiden gewährleistet eine gleichmäßige Dicke über das gesamte Bauteil und somit die Gleichmäßigkeit. - Kantenintegrität
Die Schnittkantenintegrität bezeichnet das Fehlen von Ausbrüchen, Mikrorissen oder thermischen Schäden entlang der Schnittlinie. Selbst mikroskopische Defekte können zum Versagen von Bauteilen unter Belastung oder bei der Weiterverarbeitung führen. Kaltbearbeitungsverfahren erhalten die Schnittkantenintegrität, indem sie Wärme ableiten und mechanische Spannungen minimieren.
Weitere zu berücksichtigende Faktoren sind die Bildung von Mikrorissen und thermische Einflüsse, die die Qualität des Endprodukts beeinträchtigen können. Moderne Präzisionsschneidverfahren wie das Diamantdrahtschneiden bieten erhebliche Vorteile, da sie diese Parameter kontrollieren – sie erzeugen schmale Schnittfugen, glatte Oberflächen und minimale Dickenschwankungen bei gleichzeitiger Vermeidung von thermischen Schäden.
Durch die Überwachung und Optimierung dieser Schlüsselparameter können Hersteller die Materialausbeute verbessern, die Nachbearbeitungskosten senken und eine hohe Zuverlässigkeit in kritischen Anwendungen gewährleisten, wodurch das Präzisionsschneiden zu einem unverzichtbaren Werkzeug in der modernen Fertigung wird.
Wie man die richtige Präzisionsschneidmaschine auswählt
Material
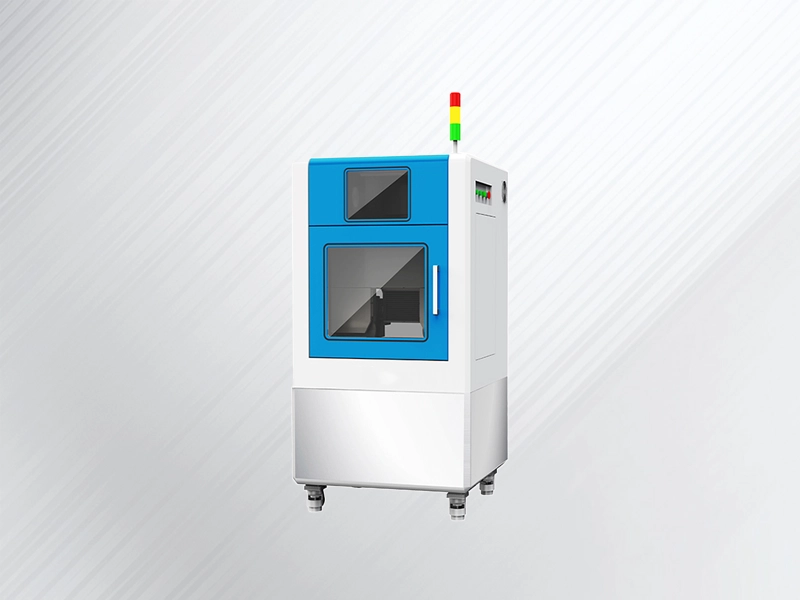
Die Art des zu schneidenden Materials ist der erste wichtige Faktor. Harte und spröde Materialien wie Glas, Keramik, Siliziumwafer und Saphir erfordern Schneidverfahren, die Ausbrüche, Mikrorisse und thermische Schäden minimieren. Metalle und Verbundwerkstoffe ermöglichen zwar schnellere Schneidprozesse, erfordern aber dennoch präzise Toleranzen. Die Wahl einer materialkompatiblen Maschine gewährleistet sowohl Schnittgenauigkeit als auch Oberflächenintegrität. Für Arbeiten im Labormaßstab oder an kleinen Proben ist eine Labordrahtsäge ideal, während für industrielle Anwendungen oder große Werkstücke eine Industriemaschine oder eine Mehrdrahtsäge von Vorteil ist.
Präzision
Bestimmen Sie die erforderliche Toleranz, Oberflächengüte und Gesamtdickenabweichung (TTV). Anwendungen in der Halbleiter-, Optik- und Hochleistungskeramikindustrie erfordern häufig Präzision im Mikrometerbereich. Maschinen wie Labordrahtsägen erreichen extrem enge Toleranzen für Prototypen oder Forschungszwecke, während Industriemaschinen und Mehrdrahtsägen für gleichbleibend hochpräzise Schnitte in der Großserienfertigung ausgelegt sind.
Produktionsvolumen
Ermitteln Sie den Umfang Ihres Betriebs. Für Einzelteil-Prototypen oder Labormuster genügt möglicherweise eine Labordrahtsäge , die Flexibilität und präzise Steuerung bietet. Für die Serienfertigung oder größere Teile (bis zu 900 mm und mehr) ermöglichen Industriemaschinen und Mehrdrahtsägen einen höheren Durchsatz bei gleichbleibender Qualität. Mehrdrahtsysteme können mehrere Schnitte gleichzeitig durchführen und so die Effizienz bei der Serienfertigung deutlich steigern.
Budget
Das Budget spielt stets eine entscheidende Rolle. Einstiegsmodelle für Laboranwendungen sind kostengünstig für geringe Stückzahlen und hohe Präzision. Industrielle Systeme und Mehrdraht-Systeme erfordern zwar höhere Anfangsinvestitionen, bieten aber eine höhere Produktivität, geringeren Materialverlust und reduzierte Nachbearbeitungskosten. Berücksichtigen Sie die Gesamtbetriebskosten, einschließlich Wartung, Verbrauchsmaterialien und potenzieller Materialeinsparungen.
Weitere Überlegungen
- Werkstückgröße: Kleine Laborproben im Vergleich zu großen Industrieblöcken
- Anpassungsanforderungen: Spezielle Vorrichtungen, einzigartige Schnittwinkel oder kundenspezifische Lösungen
- Unterstützung und Service: Zugang zu technischem Support und Wartungsoptionen
Durch die sorgfältige Analyse dieser vier Dimensionen können Hersteller die Präzisionsschneidmaschine auswählen, die am besten zu ihrem Materialtyp, ihren Genauigkeitsanforderungen, ihrem Produktionsumfang und ihrem Budget passt – egal ob Labordrahtsäge , Industriemaschine oder Mehrdrahtsäge – und dabei gleichbleibend hohe Qualität gewährleisten. Für spezielle Anforderungen informieren Sie sich über kundenspezifische Lösungen oder lesen Sie unsere Produkt-FAQs für detaillierte Informationen.
Vorteile von Diamantdrahtschneiden
Das Diamantdrahtschneiden bietet einige einzigartige Vorteile, die es zur bevorzugten Wahl für die hochpräzise Fertigung machen, insbesondere bei der Bearbeitung von spröden oder hochwertigen Materialien.
- Ultradünne Schnittfuge: Die geringe Schnittbreite minimiert den Materialverlust, was insbesondere bei teuren Substraten wie Silizium, Saphir oder Hochleistungskeramik wichtig ist. Weniger Abfall bedeutet erhebliche Kosteneinsparungen bei der Massenproduktion.
- Keine thermischen Schäden: Das Diamantdrahtschneiden ist ein Kaltverfahren. Das Material wird durch Schleifen mit Diamantschleifmitteln abgetragen, nicht durch Hitze, wodurch Mikrorisse, Verformungen oder Oberflächenhärtung vermieden werden.
- Hohe Präzision: Dieses Verfahren bietet eine außergewöhnliche Genauigkeit mit Positionierungstoleranzen von nur ±0.01 mm und einer Oberflächenrauheit von Ra ≤ 0.2 μm, wodurch sichergestellt wird, dass die Bauteile strenge Spezifikationen erfüllen.
- Ideal für spröde Materialien: Materialien wie Glas, Keramik und Siliziumwafer neigen bei herkömmlichen Schneidverfahren zu Rissen. Das Diamantdrahtschneiden bearbeitet sie schonend und erhält so die strukturelle Integrität und Oberflächenqualität.
- Vielseitigkeit mehrerer Materialien: Neben spröden Werkstoffen kann es auch Metalle wie Edelstahl und Verbundwerkstoffe schneiden und bietet damit eine flexible Lösung für vielfältige industrielle Anwendungen.
Insgesamt vereint das Diamantdrahtschneiden Präzision, Effizienz und Materialeinsparung und ist damit ein unverzichtbares Werkzeug für die moderne Fertigung, bei der Qualität und Kosteneffizienz von entscheidender Bedeutung sind.
Präzisionsschneiden ist für die moderne Fertigung unerlässlich und ermöglicht höhere Genauigkeit, bessere Oberflächenqualität und weniger Materialverschwendung. Die Wahl eines zuverlässigen Anlagenlieferanten – mit fundiertem technischem Know-how, bewährter Qualität und reaktionsschnellem Support – ist entscheidend für die langfristige Leistungsfähigkeit.
Kontaktieren Sie unser Team für eine individuelle Lösung.
FAQ
Obwohl die Präzision vom Material abhängt, sind Diamantdrahtsägen und Laserschneiden branchenführend. Diamantdrahtsägen eignen sich besonders für dicke, extrem harte oder spröde Materialien, da sie nur minimal Wärme erzeugen und eine gleichmäßige Schnittfuge gewährleisten. Für dünne Metalle oder komplexe 2D-Formen bieten High-End-Faserlaser außergewöhnliche Geschwindigkeit und Genauigkeit im Mikrometerbereich.
Das Schneiden spröder Materialien wie Glas, Saphir oder Keramik erfordert spannungsarme Verfahren . Der Einsatz einer Diamantdrahtsäge mit kontrolliertem Spannsystem ist besonders effektiv, da sie eher durch Schleifen als durch Scheren arbeitet. Eine ausreichende Kühlmittelzufuhr ist ebenfalls entscheidend, um Späne abzutransportieren und Thermoschocks zu vermeiden, die die Hauptursache für Mikrorisse darstellen.
Zur regelmäßigen Wartung gehören die Überprüfung des Werkzeugverschleißes, die Sicherstellung der korrekten Ausrichtung, die Überwachung der Schnittparameter und die Instandhaltung der Kühl- und Schmiersysteme. Vorbeugende Wartung trägt dazu bei, die Genauigkeit zu erhalten, Ausfallzeiten zu reduzieren und die Maschinenlebensdauer zu verlängern, wodurch eine gleichbleibende Leistung bei hochpräzisen Anwendungen gewährleistet wird.
Präzisionsschneiden erfordert zwar in der Regel höhere Anschaffungskosten für die Ausrüstung, bietet aber langfristig eine hohe Rendite. Weniger Materialabfall, weniger Nachbearbeitung und eine höhere Produktausbeute können die Gesamtproduktionskosten deutlich senken. Bei hochwertigen oder schwer zerspanbaren Werkstoffen überwiegen die erzielte Effizienz und Präzision oft die anfängliche Investition.