El silicio es un material de alto valor, y cada proceso de corte elimina una parte del mismo. Para los fabricantes que procesan lingotes de silicio, mejorar el rendimiento no se trata simplemente de cortar más rápido, sino de obtener más material útil de cada lingote manteniendo una calidad constante durante todo el proceso.
La pérdida de material durante el corte, el desperdicio, el astillado de los bordes, el agrietamiento, el daño superficial y la eficiencia del corte afectan el valor económico final de un lingote de silicio. Un proceso que parece más rápido en la etapa de corte puede, en realidad, reducir el rendimiento general si genera una pérdida excesiva de material o aumenta la cantidad de rectificado, pulido o rechazo posterior.
Por ello, el corte con hilo diamantado se ha convertido en una tecnología clave para el procesamiento de silicio. En comparación con los métodos de corte tradicionales, el hilo diamantado ofrece una trayectoria de corte estrecha, una eliminación de material controlada y un procesamiento eficiente de materiales duros y frágiles. Cuando la máquina, el hilo y los parámetros del proceso se ajustan correctamente, el corte con hilo diamantado permite a los fabricantes optimizar el aprovechamiento del material y obtener resultados de corte más uniformes.
Este artículo explica los principales factores que afectan al rendimiento de los lingotes de silicio, cómo funciona el corte avanzado con hilo diamantado y qué medidas prácticas se pueden tomar para reducir la pérdida de material y mejorar la calidad del corte.
¿Por qué importa el rendimiento de los lingotes de silicio?
El rendimiento de los lingotes de silicio se suele analizar en función de la cantidad de material útil que se puede obtener de un lingote determinado. Sin embargo, el rendimiento depende de muchos más factores que la cantidad final de obleas o secciones producidas.
Una visión completa del rendimiento debe considerar:
- Utilización de material
- Pérdida de corte
- Reducción de pérdidas
- Tasas de rechazo
- Desconchado y agrietamiento de los bordes
- Daños en la superficie
- Consistencia dimensional
- Material eliminado durante el procesamiento posterior
En otras palabras, una alta velocidad de corte no siempre significa un alto rendimiento general.
Por ejemplo, aumentar la velocidad de avance puede acortar el ciclo de corte, pero un avance excesivo puede incrementar la fuerza de corte y provocar mayores daños en la superficie o un mayor riesgo de agrietamiento. En consecuencia, el material podría requerir un procesamiento adicional o, en casos más graves, quedar inservible.
Para los fabricantes de silicio, el objetivo no es simplemente maximizar la producción, sino optimizar el equilibrio entre productividad, utilización del material, calidad de corte y estabilidad del proceso.
Esto cobra cada vez más importancia a medida que los fabricantes buscan reducir el consumo de materiales y mejorar la eficiencia económica de la producción de semiconductores, energía fotovoltaica y materiales avanzados.
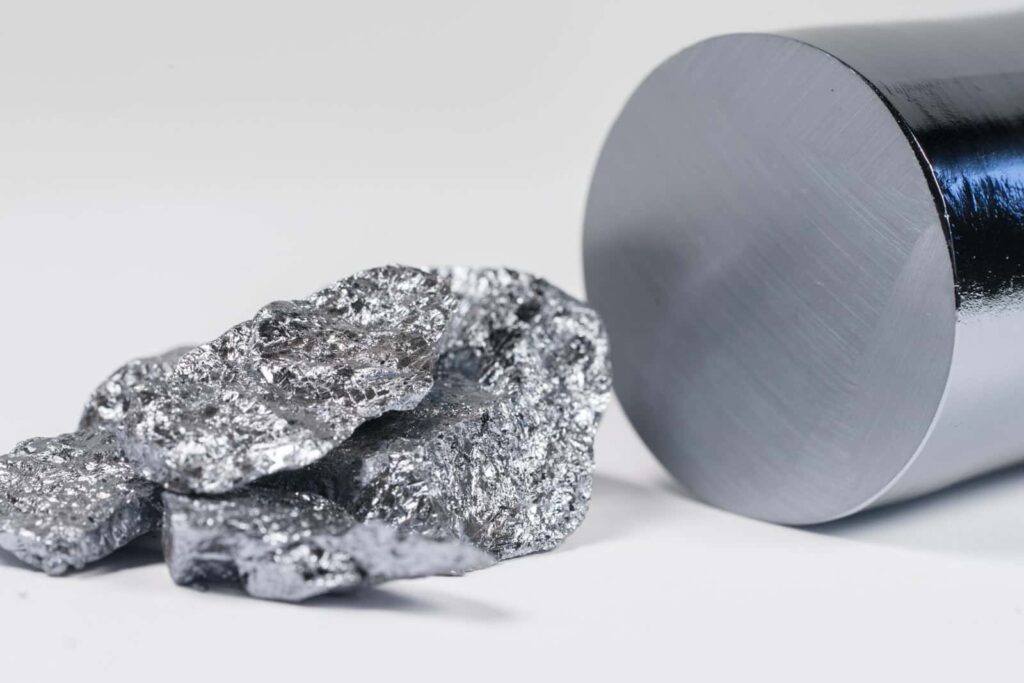
La evolución de la tecnología de corte de lingotes de silicio
La tecnología de corte de silicio ha cambiado significativamente a medida que la industria ha puesto mayor énfasis en la eficiencia y el aprovechamiento del material.
Los métodos de corte tradicionales han incluido procesos con cuchillas y corte con alambre abrasivo suelto o en suspensión. Estas tecnologías han desempeñado un papel importante en el procesamiento del silicio, pero pueden presentar limitaciones relacionadas con la eficiencia del corte, el consumo de abrasivo, la pérdida de material y la gestión del proceso.
La tecnología del hilo diamantado introdujo un enfoque diferente.
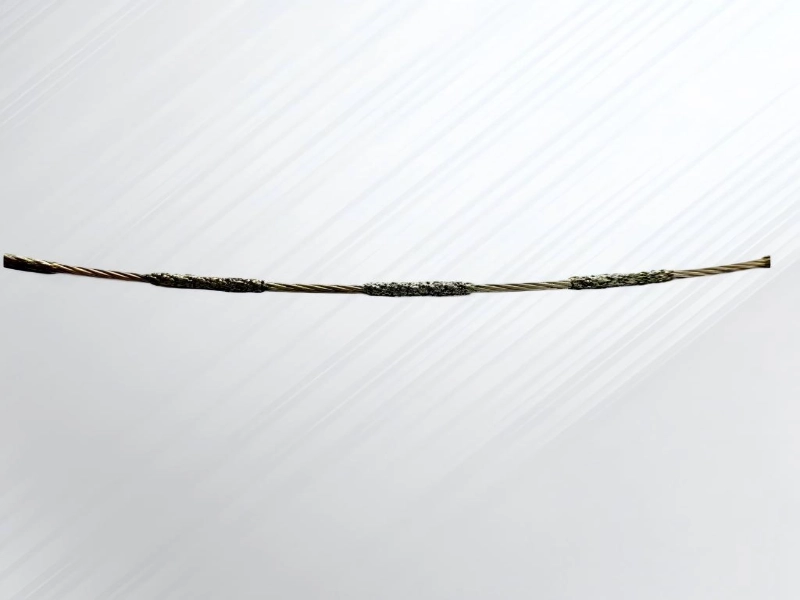
En lugar de utilizar una pasta abrasiva suelta, las partículas abrasivas de diamante se fijan al alambre de corte. El propio alambre se convierte en la herramienta de corte. A medida que el alambre se desplaza sobre el silicio, las partículas de diamante eliminan material de la pieza de trabajo.
Este enfoque puede ofrecer varias ventajas prácticas:
- Un camino de corte relativamente estrecho
- Acción abrasiva controlada
- Mayor eficiencia de corte en aplicaciones adecuadas.
- Menor dependencia de los abrasivos en suspensión
- Control de proceso mejorado
- Potencial para una mejor utilización de los materiales
Actualmente, el corte con hilo diamantado se utiliza ampliamente en el procesamiento de silicio y otros materiales duros y quebradizos. Sin embargo, para obtener buenos resultados, no basta con usar un hilo diamantado. La máquina, las especificaciones del hilo, los parámetros de corte, las condiciones de refrigeración y las características de la pieza deben funcionar en conjunto.
¿Dónde se produce la pérdida de material durante el corte de lingotes de silicio?
La pérdida de material puede ocurrir en varias etapas durante el corte de lingotes de silicio. Comprender dónde se produce esta pérdida es el primer paso para mejorar el rendimiento.
Pérdida de corte
La pérdida de material durante el corte es uno de los factores más importantes en el proceso de corte de silicio.
Cada hilo de corte tiene un ancho físico, y el material se elimina a lo largo de la trayectoria de corte. Cuanto más ancho sea el corte efectivo, mayor será la cantidad de silicio que se convierte en residuos de corte.
En el caso de materiales de alto valor, incluso reducciones relativamente pequeñas en el ancho del corte pueden tener un efecto significativo en la utilización del material cuando se repiten en muchos cortes.
Sin embargo, un cable más delgado no es automáticamente la mejor opción para todas las aplicaciones. El diámetro del cable debe equilibrarse con:
- Estabilidad mecanica
- Carga de corte
- La vida del cable
- Precisión de corte requerida
- Dimensiones de la pieza
- Condiciones de proceso
El objetivo no es simplemente utilizar el alambre más fino posible, sino seleccionar una configuración de alambre que proporcione un equilibrio eficiente entre un corte estrecho y un rendimiento de corte estable.
Desconchones y daños en los bordes
El astillamiento de los bordes es otra causa de pérdida de material.
Durante el seccionamiento, el recorte o el conformado de lingotes de silicio, la tensión mecánica puede provocar que pequeños fragmentos de material se desprendan de los bordes. Dependiendo de la aplicación, los bordes dañados pueden requerir un recorte o procesamiento adicional.
El astillado excesivo también puede generar problemas de calidad en las operaciones posteriores.
Controlar la fuerza de corte, el estado del alambre, la velocidad de avance y la vibración de la máquina puede ayudar a reducir el riesgo de daños en los bordes.
Agrietamiento y microfisuras
El silicio es duro y quebradizo. A diferencia de los materiales más dúctiles, tiene una capacidad limitada para deformarse antes de fracturarse.
Si las fuerzas de corte se vuelven excesivas o inestables, pueden formarse grietas durante el proceso. Algunas grietas son visibles de inmediato, mientras que otras pueden estar ocultas bajo la superficie y adquirir mayor importancia en etapas posteriores de la fabricación.
Las microfisuras pueden afectar a:
- Fuerza mecánica
- Procesamiento en bajada
- Fiabilidad del producto final
- Rendimiento total del material
Por eso, la estabilidad del proceso es una parte importante de la optimización del rendimiento.
Daños superficiales excesivos
El estado de la superficie de corte también afecta al aprovechamiento total del material.
Si el proceso de corte genera una superficie muy dañada o una rugosidad excesiva, puede ser necesario eliminar más material durante el rectificado, el lapeado o el pulido.
Un proceso de corte que elimina menos material durante el rebanado, pero que crea daños subsuperficiales significativos, puede no proporcionar el mejor rendimiento general.
Por este motivo, la optimización del rendimiento debe tener en cuenta tanto el resultado inmediato del corte como la cantidad de material que se pierde durante el procesamiento posterior.
Cómo funciona el corte con hilo diamantado
El corte con hilo diamantado utiliza un hilo con partículas abrasivas de diamante para cortar el material.
A medida que el alambre se desplaza sobre la superficie de silicio, las partículas de diamante interactúan con el material y lo eliminan gradualmente a lo largo de la trayectoria de corte. Este proceso es especialmente adecuado para materiales duros y frágiles, ya que el diamante posee una alta dureza y puede eliminar eficazmente materiales como silicio, carburo de silicio, zafiro, cerámica, cuarzo y otros materiales avanzados.
El proceso de corte implica varios elementos clave:
Partículas abrasivas de diamante
Las partículas de diamante son las que realizan el trabajo de corte propiamente dicho.
Su tamaño, concentración, método de unión y distribución pueden afectar la eficiencia de corte y la calidad de la superficie. Las distintas aplicaciones pueden requerir características abrasivas diferentes.
Movimiento de alambre
El movimiento del alambre crea una interacción continua entre las partículas abrasivas y el silicio.
Dependiendo del diseño de la máquina, el cable puede funcionar en una configuración recíproca o continua.
Eliminación de material
A medida que el alambre atraviesa la silicona, se elimina material de la zona de corte.
El resultado del corte depende de la interacción entre el abrasivo, el alambre, la pieza de trabajo y los parámetros del proceso seleccionados.
Rebanado continuo
Un movimiento estable del alambre es importante para mantener condiciones de corte uniformes.
Los cambios en la velocidad o la tensión del alambre pueden afectar la trayectoria de corte y la calidad de la superficie. Por lo tanto, un control de movimiento estable puede ayudar a mejorar la uniformidad.
Un camino de corte estrecho
En comparación con las herramientas de corte más gruesas, un hilo diamantado seleccionado adecuadamente puede proporcionar un corte relativamente estrecho.
Esta es una de las principales razones por las que la tecnología de hilo diamantado resulta valiosa para materiales de alto valor donde la utilización del material es importante.
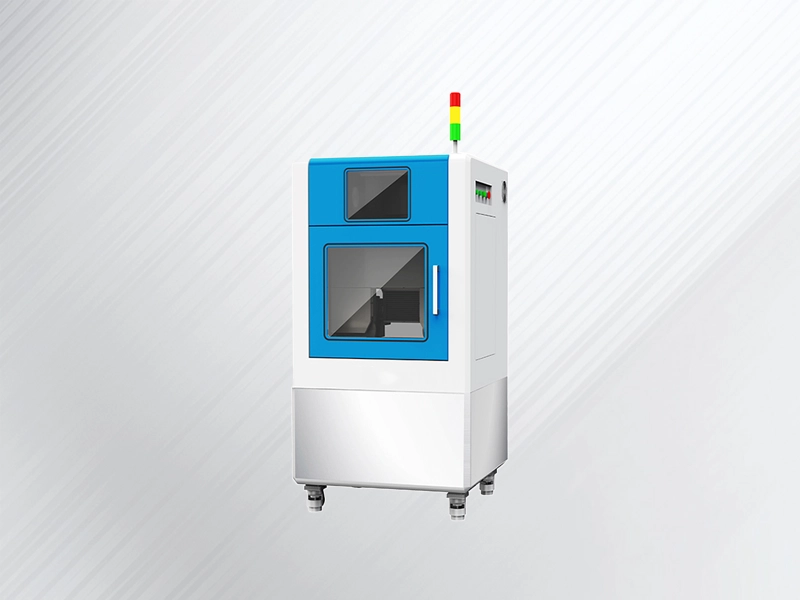
Para los fabricantes que procesan silicio y otros materiales duros y quebradizos, una [Máquina de corte por hilo diamantado] adecuada puede proporcionar la estabilidad mecánica, el control de movimiento y la flexibilidad de proceso necesarios para diferentes aplicaciones de corte.
Cómo el corte con hilo diamantado puede mejorar el rendimiento de los lingotes de silicio
El corte con hilo diamantado puede mejorar el rendimiento de los lingotes de silicio de varias maneras cuando el proceso se optimiza adecuadamente.
Ancho de corte más estrecho
Una trayectoria de corte más estrecha generalmente significa que se elimina menos material durante cada corte.
En múltiples cortes, reducir la pérdida innecesaria de material puede ayudar a aumentar la cantidad de material útil que se obtiene de un lingote de silicio.
El beneficio práctico depende del diámetro del alambre seleccionado y del proceso de corte en general.
Eliminación controlada de material
La tecnología de hilo diamantado permite ajustar el proceso de corte mediante parámetros como:
- Velocidad de cable
- velocidad de alimentación
- Tensión del cable
- Características abrasivas
- Condiciones de enfriamiento
Esto permite a los fabricantes optimizar el proceso en función del material y del resultado de corte deseado.
Estrés mecánico reducido
En comparación con algunos métodos de corte convencionales, el corte con hilo diamantado permite un proceso de eliminación de material más controlado.
Cuando se seleccionan correctamente los parámetros de corte, esto puede ayudar a reducir la tensión mecánica excesiva y disminuir el riesgo de agrietamiento o astillamiento.
Sin embargo, el resultado final depende de la aplicación. Una mala selección de parámetros aún puede causar daños al material.
Consistencia de corte mejorada
El movimiento estable de la máquina y el rendimiento constante del alambre pueden ayudar a reducir la variación entre los cortes.
Una mayor consistencia puede contribuir a:
- Dimensiones más predecibles
- Calidad superficial más uniforme
- Tasas de rechazo más bajas
- Procesamiento posterior más estable
Mejor calidad de superficie
Un proceso de corte bien controlado puede reducir los daños superficiales innecesarios.
Esto puede reducir la cantidad de material que debe eliminarse durante las etapas de procesamiento posteriores.
Para los fabricantes centrados en maximizar el rendimiento, la calidad de la superficie debe evaluarse junto con la velocidad de corte y la pérdida de material durante el corte.
Factores clave que afectan al rendimiento de los lingotes de silicio
Diversas variables del proceso afectan directamente a la calidad del corte de los lingotes de silicio y al aprovechamiento del material.
1. Diámetro del alambre diamantado
El diámetro del alambre tiene una relación directa con el ancho del corte.
Un alambre más delgado puede reducir la cantidad de material que se elimina durante el corte. Sin embargo, al seleccionar el alambre también se deben considerar la estabilidad y el rendimiento de corte.
Un cable demasiado delgado para la aplicación puede experimentar:
- Estabilidad reducida
- Mayor riesgo de rotura
- Dificultad para mantener la precisión del corte
Un alambre más grueso puede proporcionar mayor resistencia mecánica, pero puede aumentar la pérdida de material durante el corte.
La mejor opción depende del tamaño de la pieza, la carga de corte y la estabilidad del proceso requerida.
2. Tamaño del grano del diamante
Las características del grano de diamante influyen en la interacción entre el alambre y el silicio.
La selección del abrasivo puede afectar a:
- Eficiencia de corte
- Calidad de la superficie
- comportamiento de remoción de material
- Desgaste de la herramienta
Las configuraciones de abrasivos más gruesos o más finos pueden proporcionar resultados diferentes dependiendo del equilibrio requerido entre productividad y calidad de la superficie.
3. Velocidad del cable
La velocidad de la línea es un parámetro importante para la productividad.
Si la velocidad del alambre es demasiado baja, la eficiencia del corte puede verse limitada.
Sin embargo, si se aumenta excesivamente la velocidad del alambre, el desgaste del mismo, la generación de calor y la inestabilidad del proceso pueden volverse más importantes dependiendo de la aplicación.
El objetivo debe ser identificar un rango de funcionamiento estable en lugar de simplemente maximizar la velocidad del cable.
4. Tasa de alimentación
La velocidad de avance influye en la cantidad de carga de corte aplicada al material.
Una mayor velocidad de alimentación puede aumentar la productividad, pero también puede aumentar las fuerzas de corte y el riesgo de:
- Daños en la superficie
- Astillado
- Agrietamiento
- sobrecarga de cable
Por lo tanto, la velocidad de alimentación debe optimizarse en función de las dimensiones del silicio, las especificaciones del cable y la calidad superficial requerida.
5. Tensión del cable
Una tensión constante del alambre es esencial para un corte controlado.
Si la tensión es demasiado baja, el alambre puede desviarse excesivamente y afectar la precisión del corte.
Si la tensión es demasiado alta, puede aumentar el riesgo de rotura del cable.
Los cambios en la tensión durante el corte también pueden contribuir a un comportamiento de corte inconsistente.
Para el procesamiento de silicio de precisión, un control de tensión estable puede ayudar a reducir la variación y a conseguir una trayectoria de corte más predecible.
6. Condiciones de enfriamiento y del proceso
La refrigeración y la eliminación de residuos son importantes en el corte de silicio.
La zona de corte debe gestionarse para ayudar a controlar el calor y eliminar las partículas de silicio generadas durante el proceso.
Las condiciones efectivas del proceso pueden influir en:
- Temperatura
- Acumulación de escombros
- Rendimiento del cable
- Calidad de la superficie
- Estabilidad de corte
La estrategia de refrigeración y purga adecuada depende del equipo y la aplicación específicos.
El papel de los bucles de alambre de diamante en el corte de silicio de precisión
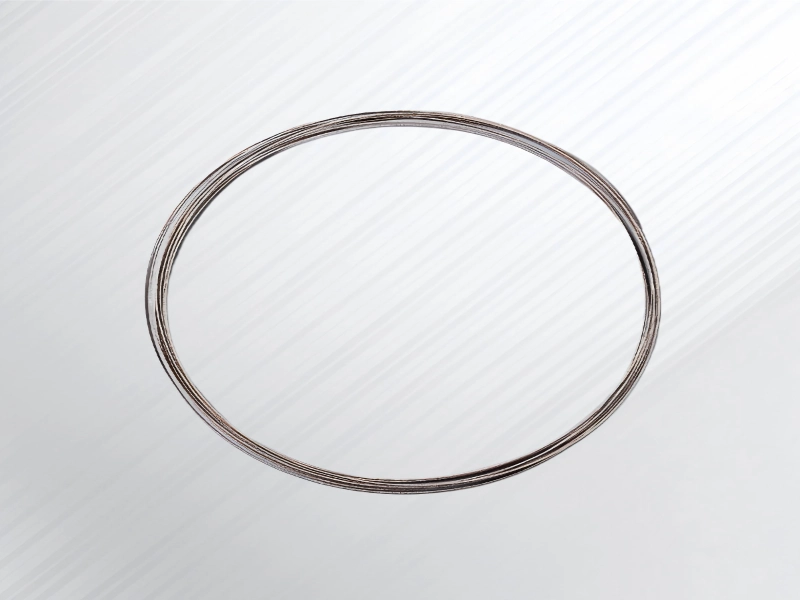
Un bucle de alambre diamantado sin fin es un alambre de corte de bucle cerrado continuo diseñado para sistemas de corte compatibles.
A diferencia de un cable alternativo, un bucle sin fin puede moverse continuamente en una sola dirección. Esto puede resultar útil en aplicaciones donde se requiere un movimiento de cable estable y continuo.
Entre las posibles ventajas en aplicaciones adecuadas se incluyen:
- movimiento de corte continuo
- No hay cambios de dirección repetidos
- Condiciones de proceso estables
- Alto potencial de velocidad de corte
- Interacción consistente entre el alambre y el material.
Las configuraciones de hilo diamantado sin fin pueden ser adecuadas para aplicaciones de corte específicas donde se requiere un movimiento continuo del hilo y condiciones de corte estables.
Sin embargo, no son automáticamente la mejor opción para todos los procesos de corte de silicona.
La selección del cable debe tener en cuenta lo siguiente:
- Dimensiones materiales
- Geometría de corte requerida
- configuración de la máquina
- Requisitos de producción
- Objetivos de calidad de la superficie
- Requisitos de velocidad de corte
Por lo tanto, se debe seleccionar un [bucle de alambre diamantado] adecuado como parte del sistema de corte completo, en lugar de como un componente aislado.
Técnicas avanzadas de corte con hilo diamantado para un mayor rendimiento
Mejorar el rendimiento requiere más que seleccionar un alambre de alta calidad. Un control de procesos avanzado puede marcar una diferencia significativa.
Control de tensión constante y estable
Las fluctuaciones en la tensión del alambre pueden afectar la trayectoria de corte y contribuir a que las condiciones de la superficie sean inconsistentes.
Un control de tensión estable puede ayudar a mantener un movimiento del alambre más uniforme durante todo el ciclo de corte.
En los sistemas avanzados, la monitorización en circuito cerrado puede contribuir a mantener condiciones de tensión más consistentes y ayudar a reducir los efectos de la variación del proceso.
Corte continuo de alta velocidad
Las configuraciones de alambre continuo pueden resultar útiles para aplicaciones que requieren un movimiento de corte ininterrumpido.
En comparación con los cambios de dirección repetidos, un sistema de corte continuo evita la transición mecánica asociada con la inversión de la dirección del alambre.
Para aplicaciones adecuadas de corte, seccionamiento o conformado de lingotes de silicio, esto puede brindar un procesamiento eficiente y estable.
La velocidad de funcionamiento real siempre debe seleccionarse en función del diseño de la máquina, las especificaciones del alambre, las dimensiones de la pieza de trabajo y los requisitos del proceso.
Control dinámico de la velocidad de alimentación
Los lingotes de silicio pueden tener geometrías diferentes dependiendo de la etapa de procesamiento.
El área de corte efectiva puede variar a medida que el alambre se desplaza a través del material. Mantener una velocidad de avance constante durante todo el ciclo de corte no siempre garantiza el mejor resultado.
El control dinámico de la alimentación permite ajustar la carga de corte en función de las condiciones cambiantes.
Esto puede ayudar a equilibrar:
- Eficiencia de corte
- Carga de cable
- Calidad de la superficie
- Estabilidad del proceso
Optimización de la refrigeración y la eliminación de residuos
Los residuos de silicio generados durante el corte deben gestionarse eficazmente.
Una eliminación deficiente de los residuos puede interferir con el proceso de corte y afectar la calidad de la superficie.
La optimización de las condiciones de refrigeración y purga puede contribuir a mantener una zona de corte más limpia y estable.
Corte con hilo diamantado frente a métodos de corte convencionales
La siguiente comparación ofrece una visión general. El rendimiento real depende del equipo, el material y las condiciones del proceso específicos.
| Factor | Corte con hilo diamantado | Corte con disco de diamante |
|---|---|---|
| Ancho de corte | Generalmente más estrecho | A menudo más amplio |
| Utilización de material | Potencialmente más alto | Depende del grosor de la hoja y de la aplicación. |
| Fuerza de corte | Puede ser menor en procesos adecuados | Puede ser más alto dependiendo del proceso. |
| Materiales duros y quebradizos | Muy adecuado | De uso general |
| Flexibilidad de proceso | Alto | Dependiente de la aplicación |
| Configuración de la herramienta | Basado en cables | Basado en cuchillas |
| Camino de corte | Puede ser estrecho y flexible | Definido por la geometría de la pala |
Ninguno de los dos métodos es universalmente superior.
El corte con hilo diamantado resulta especialmente atractivo cuando es importante obtener un corte estrecho, optimizar el uso del material y lograr un corte controlado de materiales duros y quebradizos.
El corte con cuchilla puede ser apropiado para otras aplicaciones donde se aplican requisitos de producción diferentes.
La elección correcta debe basarse en el material específico y el objetivo de fabricación.
Desafíos comunes en el corte de alambre de diamante de lingotes de silicio
Incluso los sistemas avanzados de alambre diamantado requieren un control de proceso minucioso.
Desgaste de alambre
El alambre diamantado se desgasta gradualmente con el uso.
El rendimiento del alambre puede variar a medida que se consume la superficie abrasiva, lo que puede afectar la eficiencia del corte y la calidad de la superficie.
La monitorización periódica puede ayudar a identificar cuándo está cambiando el rendimiento del cableado.
Rotura de cable
La rotura de cables puede interrumpir la producción y reducir la eficiencia del proceso.
Los posibles factores contribuyentes incluyen:
- tensión excesiva
- Velocidad de alimentación incorrecta
- Carga de corte excesiva
- Mal estado del cable
- Estabilidad inadecuada del proceso
La solución no siempre consiste en aumentar la resistencia del alambre. Debe evaluarse todo el proceso de corte.
Corte desigual
Un corte irregular puede deberse a problemas de alineación de la máquina, movimiento inestable del alambre, variación del material o parámetros de proceso inconsistentes.
La configuración precisa de la máquina y el mantenimiento regular son importantes para minimizar las variaciones.
Daño superficial
La calidad de la superficie puede verse afectada por el estado del alambre, la velocidad de corte, la velocidad de avance, las características del abrasivo y las condiciones de enfriamiento.
El proceso de corte debe optimizarse de acuerdo con los requisitos de superficie de la siguiente etapa de fabricación.
Deslizamiento de tierra
La deflexión del alambre o las fuerzas de corte inestables pueden provocar que la trayectoria de corte se desvíe de la posición prevista.
Una tensión estable, un control de alimentación adecuado y una rigidez suficiente de la máquina pueden ayudar a reducir este riesgo.
Equilibrando velocidad y rendimiento
Uno de los retos más comunes es encontrar el equilibrio adecuado entre productividad y calidad del material.
Aumentar la velocidad de corte puede mejorar el rendimiento, pero unos parámetros de proceso excesivos pueden reducir la productividad.
El proceso más eficiente no suele ser el más rápido. Es aquel que produce la mayor cantidad de material útil por unidad de coste total de fabricación.
Cómo optimizar el corte con hilo diamantado para obtener un mayor rendimiento
El siguiente enfoque práctico puede ayudar a los fabricantes a mejorar su proceso de corte de silicio.
Paso 1: Evaluar las propiedades del material de silicio.
Comience por comprender el material.
Considerar:
- Tipo silicio
- Dimensiones materiales
- Características del cristal
- Dimensiones finales requeridas
- Requisitos de calidad de la superficie
El proceso de corte debe seleccionarse en función de la pieza de trabajo específica, en lugar de utilizar un único conjunto de parámetros para cada aplicación.
Paso 2: Seleccione el cable adecuado
Elija el cable en función del equilibrio requerido entre:
- Ancho de corte
- Eficiencia de corte
- Estabilidad mecanica
- Calidad de la superficie
- Vida útil prevista del cable
La selección del alambre debe coincidir con la máquina y el material.
Paso 3: Optimizar la velocidad del cable
Comience con un rango de operación estable y evalúe el resultado del corte.
El aumento de la velocidad debe basarse en datos reales del proceso, en lugar de en suposiciones.
Monitor:
- Tiempo de corte
- Condición de la superficie
- Desgaste de alambre
- Estabilidad del proceso
Paso 4: Ajustar la velocidad de alimentación
La velocidad de avance debe optimizarse para evitar fuerzas de corte excesivas.
Un proceso de ajuste controlado puede ayudar a identificar un equilibrio entre productividad y calidad.
Paso 5: Monitorear el desgaste del cable
El estado del cable debe controlarse durante todo el proceso de producción.
Los cambios en el rendimiento del corte pueden indicar que es necesario ajustar el alambre o los parámetros del proceso.
Paso 6: Evaluar la calidad de la superficie
No evalúe el proceso únicamente por la velocidad de corte.
Inspeccione la superficie de corte y tenga en cuenta lo siguiente:
- Aspereza
- Condición de borde
- Grietas visibles
- Astillado
- Requisitos de procesamiento posterior
Paso 7: Mejorar el proceso completo
El principio más importante es que el rendimiento está determinado por el sistema completo.
La máquina, el alambre y los parámetros del proceso deben funcionar conjuntamente.
Mejorar un solo componente puede no producir el resultado deseado si el resto del proceso permanece inestable.
Cómo elegir el equipo adecuado para el corte de lingotes de silicio
La selección del equipo debe comenzar con los requisitos reales del proceso.
Dimensiones del lingote
La máquina debe tener la capacidad suficiente para el tamaño y la geometría del material.
Precisión de corte requerida
Las aplicaciones que requieren tolerancias dimensionales estrictas pueden necesitar mayores niveles de control de movimiento y rigidez de la máquina.
Volumen de producción
Las aplicaciones de investigación y laboratorio pueden priorizar la flexibilidad.
La producción industrial puede otorgar mayor importancia a:
- Automatización
- repetibilidad
- Producción eficiente
- Monitoreo de procesos
Configuración de cables
El equipo debe ser compatible con el sistema de cableado y el método de corte seleccionados.
Dependiendo de la aplicación, esto puede incluir diferentes configuraciones de cableado o sistemas de bucle continuo.
Requisitos de calidad de la superficie
Si la superficie cortada va a someterse a un procesamiento posterior, se debe tener en cuenta el estado superficial requerido durante la selección del equipo.
Escalabilidad futura
Los fabricantes también deberían considerar si es probable que cambien los requisitos de producción.
Una máquina que pueda adaptarse al desarrollo de procesos futuros puede proporcionar una mayor flexibilidad a largo plazo.
Al evaluar una [Máquina de corte con hilo diamantado], los compradores deben considerar todos los requisitos de procesamiento en lugar de comparar las máquinas únicamente por su velocidad máxima de corte.
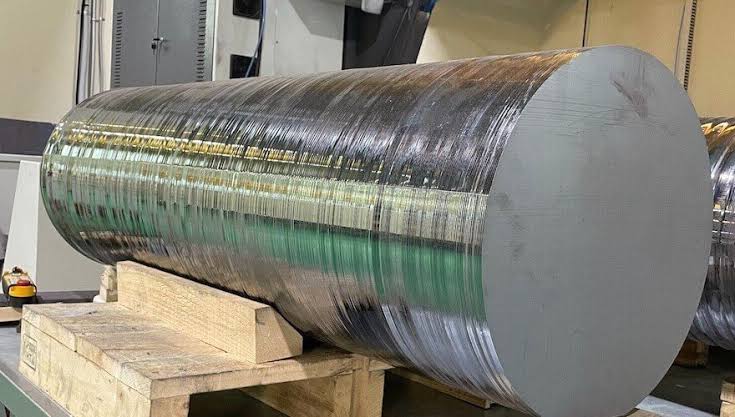
Integración de equipos de precisión y consumibles de corte
Un hilo diamantado de alta calidad por sí solo no puede compensar la rigidez insuficiente de la máquina ni un control de movimiento deficiente.
Del mismo modo, una máquina de corte avanzada no puede alcanzar todo su potencial si el alambre seleccionado no es adecuado para el material o la aplicación.
El éxito del procesamiento del silicio depende de la interacción entre:
- estructura de la máquina
- Control de movimiento
- Características del cable
- Gestión de la tensión
- Control de alimentación
- Enfriamiento y eliminación de escombros
- Configuración de la pieza de trabajo
Por ello, los equipos y consumibles deben evaluarse como un sistema.
Para los fabricantes que procesan múltiples materiales duros y frágiles, también puede resultar útil considerar diferentes tecnologías de corte y mecanizado dentro del mismo proceso de producción.
Cuando se necesita mecanizado CNC después del corte por hilo
El corte con hilo diamantado se utiliza principalmente para:
- Seccionamiento
- El rebanar
- separación de materiales
- Cortar materiales grandes o quebradizos
Sin embargo, algunos componentes requieren características adicionales después de la etapa de corte inicial.
El mecanizado CNC se puede utilizar para:
- Surcos
- Agujeros
- Contornos complejos
- Características tridimensionales
- Operaciones de acabado secundario
En estas aplicaciones, el corte con hilo diamantado y el mecanizado CNC pueden ser complementarios.
El proceso puede seguir una secuencia lógica:
Corte → Procesamiento secundario
Una vez que el silicio u otro material se ha seccionado al tamaño requerido, se puede utilizar una [Máquina de grabado y fresado] cuando se requieren características de mecanizado más complejas.
Tendencias futuras en el corte de lingotes de silicio
La tecnología de procesamiento de silicio continúa desarrollándose en respuesta a la demanda de una mejor utilización de los materiales, una mayor precisión y menores costes de fabricación.
Es probable que varias tendencias sigan siendo importantes.
Tecnología de alambre más delgado
Reducir el diámetro del alambre puede ayudar a disminuir la pérdida de material durante el corte, siempre que se mantenga la estabilidad del proceso.
El desarrollo futuro seguirá centrándose en lograr trayectorias de corte más estrechas sin sacrificar la resistencia del alambre ni la fiabilidad del proceso.
Recubrimientos de diamante mejorados
Los avances en la tecnología de recubrimiento de diamante pueden mejorar:
- retención abrasiva
- Eficiencia de corte
- La vida del cable
- Calidad de la superficie
Mayor automatización
La carga, el posicionamiento, la monitorización y el control de procesos automatizados pueden ayudar a mejorar la uniformidad y reducir la variación manual.
Supervisión del proceso
Los sistemas de monitoreo más avanzados pueden proporcionar mejor información sobre:
- Estado del cable
- Carga de corte
- Estabilidad del proceso
- Rendimiento de la máquina
Esta información puede ayudar a los fabricantes a identificar problemas con mayor antelación.
Desperdicio de material reducido
La utilización de los materiales seguirá siendo una prioridad fundamental.
Los fabricantes seguirán buscando formas de reducir la pérdida innecesaria de material durante el corte, los daños en la superficie y las pérdidas en los procesos posteriores.
Calidad de superficie mejorada
Un mejor control del proceso de corte puede ayudar a reducir los daños y minimizar la cantidad de material que se elimina durante las etapas posteriores del procesamiento.
Preguntas frecuentes
¿Cuál es el rendimiento de los lingotes de silicio?
El rendimiento de un lingote de silicio se refiere a la cantidad de material útil que se obtiene de un lingote de silicio después del corte y el procesamiento. Este rendimiento se ve afectado por la pérdida de material durante el corte, los daños causados por el proceso, las tasas de rechazo, la calidad de la superficie y la eliminación de material en etapas posteriores.
¿Cómo se puede mejorar el rendimiento de los lingotes de silicio?
El rendimiento puede mejorarse reduciendo la pérdida innecesaria de material, optimizando la selección del alambre, controlando los parámetros de corte, manteniendo una tensión estable del alambre y reduciendo los daños superficiales y los rechazos.
¿Qué es la pérdida de corte en el proceso de laminado de silicio?
La pérdida de material durante el corte se refiere a la cantidad de material que se elimina a lo largo de la trayectoria de corte. El ancho efectivo del corte depende de la herramienta o el alambre de corte y de las condiciones del proceso. Reducir la pérdida de material innecesaria puede ayudar a mejorar el aprovechamiento del material.
¿Por qué se utiliza hilo diamantado para cortar silicio?
El hilo diamantado es adecuado para el silicio porque las partículas abrasivas de diamante pueden eliminar eficazmente materiales duros y quebradizos. Esta tecnología también permite un corte relativamente preciso y una eliminación controlada del material.
¿Afecta el diámetro del cable a la pérdida de material de silicio?
Sí. El diámetro del alambre puede afectar el ancho de la trayectoria de corte y, por lo tanto, la cantidad de material removido. Sin embargo, un alambre más delgado debe sopesarse con la estabilidad, la carga de corte y el riesgo de rotura.
¿Qué causa la rotura de los cables durante el corte de silicio?
Entre las posibles causas se incluyen una tensión excesiva, una carga de corte excesiva, una velocidad de avance inadecuada, el desgaste del alambre, problemas de alineación de la máquina o condiciones de proceso inestables.
¿Cuál es la diferencia entre el corte de lingotes de silicio y el corte de obleas de silicio?
El proceso de corte de lingotes de silicio generalmente se centra en procesar materiales de silicio de mayor tamaño para convertirlos en secciones más delgadas o piezas intermedias.
El corte de obleas de silicio se centra en el procesamiento de obleas ya formadas, lo que puede implicar un corte de precisión adicional, el troquelado, el conformado o la separación. Ambos procesos tienen diferentes dimensiones de material y requisitos técnicos.
Para obtener más información sobre las etapas posteriores del procesamiento del silicio, consulte nuestra próxima guía sobre el corte de obleas de silicio.
¿Cómo elegir una máquina para cortar lingotes de silicio?
Entre los aspectos clave a tener en cuenta se incluyen las dimensiones del lingote, la precisión de corte requerida, el volumen de producción, los requisitos de automatización, la configuración del alambre, los requisitos de calidad de la superficie y la escalabilidad de la producción futura.
Conclusión
Para maximizar el rendimiento de los lingotes de silicio se necesita algo más que aumentar la velocidad de corte. El enfoque más eficaz consiste en reducir la pérdida innecesaria de material manteniendo una calidad de corte estable.
La pérdida de material durante el corte, el diámetro del alambre, los daños en la superficie, el astillamiento de los bordes, el agrietamiento, el estado del alambre y los parámetros del proceso influyen en la cantidad final de silicio utilizable que se obtiene de un lingote.
El corte con hilo diamantado ofrece una tecnología eficaz para mejorar el aprovechamiento del material cuando el sistema de corte completo está correctamente optimizado. Una combinación adecuada de equipos de precisión, hilo diamantado apropiado, control de tensión estable, velocidades de avance optimizadas y una gestión de procesos eficaz puede ayudar a los fabricantes a lograr un mejor equilibrio entre productividad y rendimiento.
Para el silicio y otros materiales duros y quebradizos, el principio clave es simple:
El mejor resultado de corte se consigue optimizando la máquina, el alambre y el proceso como un sistema integral.
Explore nuestra gama completa de [soluciones de corte de precisión y equipos de procesamiento] para obtener más información sobre las opciones disponibles para silicio, carburo de silicio, zafiro, cerámica, cuarzo, grafito y otros materiales avanzados.