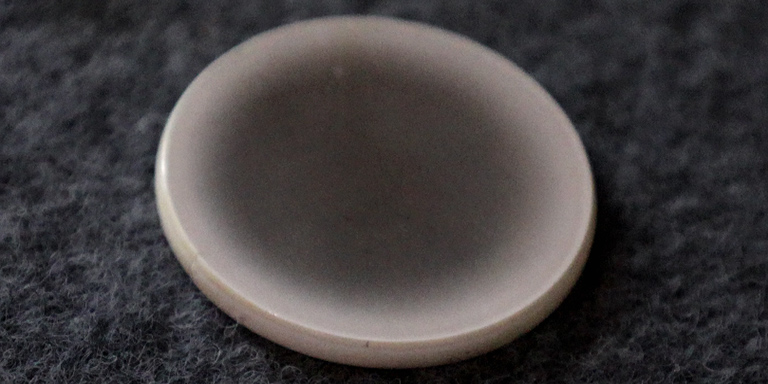
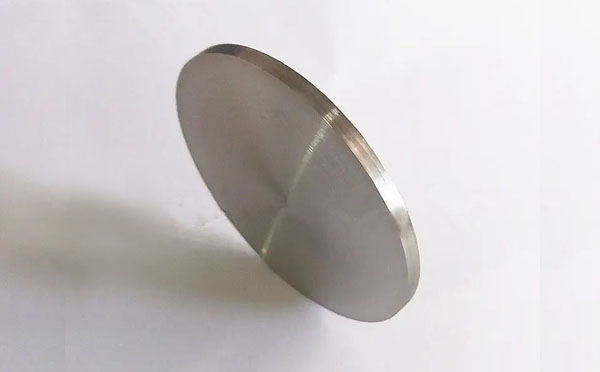
Los blancos de pulverización catódica son materiales importantes en la deposición física de vapor (PVD), donde un material objetivo se deposita sobre un sustrato para formar una película delgada. Se utilizan ampliamente en la fabricación de semiconductores, pantallas, células solares, recubrimientos ópticos, electrónica y otros procesos de fabricación avanzados.
Antes de que un blanco de pulverización catódica alcance sus dimensiones y acabado superficial definitivos, es posible que sea necesario cortarlo, rebanarlo, darle forma, rectificarlo, pulirlo, unirlo e inspeccionarlo. Entre estas operaciones, el corte del blanco es un paso importante, ya que un proceso de corte inadecuado puede provocar una pérdida excesiva de material, astillamiento de los bordes, errores dimensionales o daños en la superficie.
El desafío se incrementa cuando el material objetivo es duro, quebradizo, costoso o sensible a la tensión mecánica. Los materiales cerámicos, el silicio, el zafiro, el cuarzo y otros materiales avanzados requieren un control preciso del proceso de corte. Incluso los metales de alto valor pueden beneficiarse de un método de corte de bajo espesor, ya que cada milímetro de pérdida innecesaria de material puede aumentar los costos de producción.
Esta guía explica qué es el corte de blancos, los tipos comunes de materiales para blancos de pulverización catódica, los principales métodos de corte, los parámetros clave del proceso, los problemas comunes de corte y cómo seleccionar una máquina de corte de blancos adecuada.
¿Qué es Target Cutting?
El corte de la pieza objetivo consiste en separar o cortar un material objetivo en el tamaño, grosor o forma requeridos antes de su posterior procesamiento. Según el diseño y el proceso de fabricación, el corte puede realizarse sobre una pieza en bruto, un lingote, una placa, una varilla, un bloque u otro material de partida.
En la fabricación de blancos para pulverización catódica, el corte no suele ser la operación final. Un proceso típico puede incluir la preparación del material, el corte, el rectificado, el pulido, la unión, la inspección dimensional y el control de calidad final.
Por lo tanto, el objetivo del corte selectivo no es simplemente separar una pieza de trabajo. El proceso de corte debe proporcionar una combinación adecuada de:
- Precisión dimensional
- Baja pérdida de material
- Buena calidad de borde
- Daños superficiales controlados
- Rendimiento de corte estable
- Velocidad de corte adecuada
- Resultados consistentes de una parte a otra.
La importancia de cada factor depende del material objetivo, las dimensiones objetivo, la tolerancia requerida y el proceso de acabado posterior.
¿Por qué es importante recortar los objetivos?
| Factor de corte | POR QUÉ ES IMPORTANTE |
|---|---|
| la precisión de corte | Determina si la pieza cortada cumple con las dimensiones requeridas. |
| Ancho de corte | Afecta a la cantidad de material que se elimina durante el corte. |
| astillado de bordes | Puede aumentar los requisitos de rectificado y acabado. |
| microfisuras | Puede afectar la integridad de los materiales frágiles. |
| Calidad de la superficie | Influye en el posterior proceso de rectificado y pulido. |
| velocidad de corte | Afecta la eficiencia de la producción |
| Rendimiento del material | Afecta directamente a la utilización de material objetivo valioso. |
Para materiales de alto valor, el rendimiento del material puede ser especialmente importante. Un método de corte con un ancho de corte mayor puede eliminar más material en cada pasada, mientras que un proceso inestable también puede generar desperdicio adicional.
¿Qué son los materiales objetivo para la pulverización catódica?
Los blancos de pulverización catódica están disponibles en muchos tipos de materiales. El material seleccionado depende de las propiedades de la película delgada requeridas y del proceso de deposición.
Desde el punto de vista del corte, resulta útil clasificar los materiales objetivo según sus propiedades mecánicas y físicas, en lugar de basarse únicamente en su composición química.
Materiales de objetivos metálicos
Los materiales comunes para el objetivo de pulverización catódica metálica incluyen:
- Aluminio:
- Cobre
- Titanium
- Chromium
- Níquel
- Cobalto
- Plata
- Oro
- Platinum
- Molibdeno
- tantalio
- Wolframio
Los metales pueden comportarse de forma muy diferente durante el corte. Algunos son relativamente dúctiles y mecanizables, mientras que los metales refractarios como el tungsteno y el molibdeno pueden presentar mayor resistencia al corte. Además, los metales preciosos tienen un alto valor material, por lo que la pérdida de material durante el corte es un factor importante a considerar.
Para objetivos metálicos, el método de corte debe equilibrar la eficiencia del corte, la precisión dimensional, el estado de la superficie, el desgaste de la herramienta y la recuperación del material.
Objetivos de aleación
Los blancos de aleación se producen combinando dos o más elementos para lograr características de deposición específicas.
Algunos ejemplos son las aleaciones a base de aluminio, cobre, níquel y otras aleaciones especializadas.
El comportamiento de corte de una aleación no siempre se puede predecir simplemente a partir de las propiedades de sus elementos individuales. La dureza, la ductilidad, la microestructura, las tensiones residuales y el historial de fabricación pueden afectar al proceso de corte.
Objetivos cerámicos y compuestos
Los blancos cerámicos y compuestos se utilizan ampliamente en aplicaciones de películas delgadas. Algunos ejemplos comunes son:
- ITO
- AZO
- Oxido de aluminio
- Óxido de circonio
- Titanato de bario
- Diversas cerámicas de óxido
- compuestos de nitruro
- Compuestos de carburo
- materiales de siliciuro
Estos materiales pueden ser considerablemente más difíciles de cortar que los metales convencionales debido a su dureza y fragilidad.
Un objetivo cerámico puede soportar altas cargas de compresión, pero ser sensible a la tensión de tracción localizada. Por lo tanto, una fuerza de corte excesiva o parámetros de proceso inadecuados pueden contribuir al astillamiento o agrietamiento de los bordes.
Semiconductores y materiales avanzados
Entre los materiales avanzados utilizados en semiconductores y aplicaciones relacionadas se incluyen:
- Silicio
- Carburo de silicio (SiC)
- Nitruro de galio (GaN)
- Germanio
- Otros materiales semiconductores de alta pureza
Estos materiales suelen valorarse por sus propiedades eléctricas, ópticas o térmicas específicas. Durante el corte, mantener el control dimensional y minimizar los daños puede ser importante para el procesamiento posterior.
Para aplicaciones que involucran obleas y lingotes de silicio, se suele utilizar tecnología especializada de corte por hilo, ya que permite una eliminación controlada del material con una trayectoria de corte relativamente estrecha.
Cuarzo, vidrio, cristal y zafiro
Otros materiales frágiles que pueden procesarse en aplicaciones de materiales avanzados incluyen:
- Quartz
- Vidrio óptico
- Sapphire
- Materiales cristalinos
Su baja tolerancia a los impactos y a las tensiones localizadas hace que el control del proceso de corte sea especialmente importante.
¿Por qué es difícil cortar el material objetivo?
No todos los blancos de pulverización catódica son difíciles de cortar. Sin embargo, muchos materiales de los blancos tienen propiedades que requieren un procesamiento más cuidadoso que los materiales industriales comunes.
Dureza
Los materiales duros generan mayor resistencia durante el corte y pueden acelerar el desgaste abrasivo.
Por ejemplo, la cerámica y algunos materiales refractarios pueden requerir herramientas de corte a base de diamante, ya que las herramientas de corte convencionales pueden sufrir un desgaste rápido.
Fragilidad
Los materiales frágiles tienden a fracturarse en lugar de deformarse plásticamente cuando se someten a una tensión excesiva.
Durante el corte del objetivo, esto puede resultar en:
- astillado de bordes
- grietas superficiales
- microfisuras
- Fractura inesperada
- Daños dimensionales
El riesgo depende de la composición del material, la microestructura, la geometría de la pieza de trabajo, la fuerza de corte, las condiciones de soporte y los parámetros de corte.
Alto valor material
Algunos materiales para el blanco de pulverización catódica son caros debido a su pureza, composición o coste de la materia prima.
Esto convierte la pérdida de material en un factor importante a considerar.
El ancho de corte se refiere a la anchura del material que se elimina durante el proceso de corte. Un corte más ancho implica que se convierte más material en residuos de corte en lugar de permanecer en la pieza terminada.
En el caso de materiales de alto valor, reducir el ancho de corte innecesario puede mejorar la utilización del material.
Requisitos dimensionales estrictos
Es posible que las piezas en bruto que se van a utilizar requieran un lijado, pulido, pegado o acabado superficial adicional después del corte.
Si el proceso de corte inicial produce grandes desviaciones dimensionales o daños excesivos en la superficie, es posible que sea necesario eliminar más material durante las operaciones posteriores.
Por lo tanto, un buen corte reduce la carga de trabajo de los procesos posteriores.
Microfisuras y daños internos
Los materiales frágiles pueden sufrir daños debajo o cerca de la superficie de corte. Por eso, medir las dimensiones finales no siempre es suficiente para evaluar un proceso de corte.
Para aplicaciones delicadas, los fabricantes deberán tener en cuenta la profundidad de la capa dañada, el estado de los bordes, la rugosidad de la superficie y los requisitos de acabado posteriores.
Métodos de corte selectivo: ¿Cuáles son las opciones?
Los distintos materiales requieren diferentes estrategias de corte. No existe un único método de corte que sea óptimo para todos los materiales, geometrías y requisitos de producción.
Entre los métodos más comunes se incluyen el corte con disco de diamante, el corte con hilo de diamante, la electroerosión por hilo, el mecanizado CNC, el corte por láser, el corte por chorro de agua y el rectificado.
1. Corte con hoja de diamante
El corte con disco de diamante utiliza una cuchilla giratoria que contiene o está recubierta con abrasivo de diamante para eliminar material.
Es un método consolidado para cortar muchos materiales duros y puede proporcionar un corte relativamente rápido para piezas de trabajo adecuadas.
Ventajas:
- Adecuado para muchos materiales duros.
- Tecnología industrial consolidada
- Buena productividad para cortes estándar.
- Disponible en muchas especificaciones de cuchillas
Limitaciones:
- El corte puede ser relativamente grande dependiendo de la hoja.
- Las fuerzas de corte pueden ser significativas
- Los materiales quebradizos pueden ser susceptibles a astillarse.
- El desgaste de la cuchilla debe ser controlado.
El corte con disco de diamante puede ser una opción práctica cuando la pérdida de material no es la principal preocupación y la geometría de la pieza de trabajo es adecuada.
2. Corte con sierra de hilo diamantado
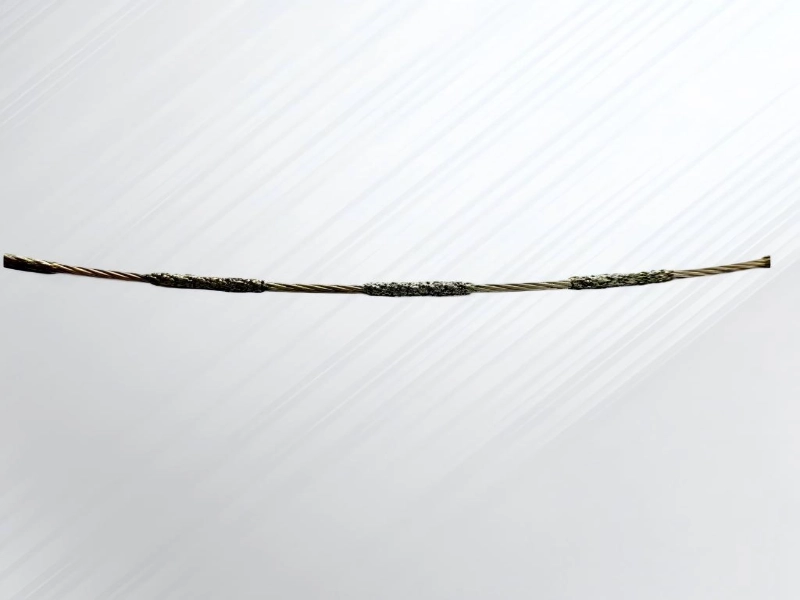
El corte con hilo diamantado utiliza un hilo fino con abrasivo de diamante para eliminar progresivamente el material.
El cable puede disponerse en una configuración de bucle alternativo o continuo, dependiendo del equipo.
Una ventaja importante es la trayectoria de corte relativamente estrecha que se puede lograr con un alambre seleccionado adecuadamente. Esto puede ayudar a reducir la pérdida de material al procesar materiales costosos.
Las sierras de hilo diamantado son especialmente útiles para muchos materiales duros y quebradizos, como cerámica, silicio, zafiro, cuarzo, cristal, grafito y otros materiales avanzados, dependiendo del material específico y la configuración de la máquina.
3. Electroerosión por hilo
El mecanizado por descarga eléctrica de hilo utiliza descargas eléctricas para eliminar material de una pieza de trabajo conductora de electricidad.
Entre sus puntos fuertes destacan un buen control dimensional y la capacidad de crear perfiles complejos.
Sin embargo, el mecanizado por electroerosión por hilo requiere una pieza de trabajo conductora de electricidad. Esto limita su aplicación a cerámicas no conductoras y otros materiales aislantes.
Por lo tanto, no es una solución universal para el corte de blancos mediante pulverización catódica.
4. Mecanizado CNC
El mecanizado CNC utiliza herramientas de corte controladas para producir dimensiones y geometrías específicas.
Es útil cuando la pieza de trabajo requiere:
- Surcos
- Agujeros
- Perfiles
- pasos
- Las formas complejas
Sin embargo, las herramientas de corte pueden sufrir un desgaste considerable al mecanizar materiales muy duros. En el caso de materiales frágiles, una carga mecánica excesiva también puede provocar grietas o astillamientos.
5. Corte por láser
El corte por láser elimina material mediante energía térmica concentrada.
Su principal ventaja es el procesamiento rápido y sin contacto para materiales adecuados. Sin embargo, la naturaleza térmica del proceso puede generar una zona afectada por el calor, tensiones térmicas o alteraciones en el material cerca del corte.
En el caso de materiales objetivo de alta pureza o sensibles al calor, es necesario evaluar cuidadosamente estos efectos.
6. Molienda
El rectificado se utiliza a menudo para la eliminación de material, el dimensionamiento y el acabado superficial, en lugar del seccionamiento primario de piezas de trabajo grandes.
Puede proporcionar un buen control sobre la calidad de la superficie, pero generalmente es menos eficiente para eliminar grandes cantidades de material.
Comparación de métodos de corte de objetivos
La tecnología de corte más adecuada depende del material objetivo, la precisión requerida, la geometría, el volumen de producción y el valor del material.
| Método de corte | Fuerza típica | Limitación principal | Consideración de materiales |
|---|---|---|---|
| Disco de diamante | Corte rápido y establecido | Mayor anchura de corte y mayor fuerza de corte. | Adecuado para muchos materiales duros. |
| Sierra de hilo de diamante | Trayectoria de corte estrecha y corte controlado | Los parámetros requieren optimización | Especialmente útil para materiales duros y quebradizos. |
| Alambre EDM | Precisión y perfiles complejos | Requiere material conductor | No apto para cerámicas aislantes. |
| Mecanizado CNC | Formas y perfiles flexibles | Desgaste de la herramienta en materiales duros | Depende en gran medida de la dureza del material. |
| Corte por láser | Procesamiento sin contacto y de alta velocidad | Efectos térmicos | Requiere control del área afectada por el calor. |
| Trituración | Dimensionamiento y acabado de superficies | Eliminación de material relativamente lenta | Se utiliza comúnmente después del corte primario. |
En lugar de seleccionar un método basándose únicamente en la velocidad de corte, los fabricantes deberían tener en cuenta toda la cadena de procesamiento.
Corte con hilo diamantado para objetivos de pulverización catódica
El corte con hilo diamantado se basa en la eliminación de material abrasivo. Un hilo que contiene abrasivo de diamante atraviesa la pieza de trabajo mientras que una fuerza y un movimiento controlados separan progresivamente el material.
Dependiendo del diseño de la máquina, el alambre puede funcionar como un bucle continuo sin fin o en otra configuración de sierra de hilo.
Un proceso simplificado de corte de objetivos es:
Obturador → Posicionamiento de la pieza → Corte por hilo → Separación → Inspección dimensional → Rectificado/Pulido
La secuencia exacta puede variar dependiendo del diseño del objetivo.
Para materiales duros y quebradizos, la principal ventaja de la tecnología de hilo diamantado es que la acción de corte se puede distribuir a lo largo de un hilo estrecho en lugar de concentrarse en una hoja relativamente gruesa.
Esto puede ayudar a controlar la pérdida de material y la fuerza de corte cuando los parámetros de la máquina y del proceso se ajustan correctamente al material.
¿Por qué utilizar un lazo de alambre de diamante?
Un bucle continuo de alambre diamantado circula constantemente por la zona de corte. A diferencia de un sistema de alambre alternativo, el bucle puede mantener un movimiento continuo en una sola dirección.
El rendimiento del bucle depende de factores como:
- Diámetro del cable
- Especificación del abrasivo de diamante
- Concentración de diamantes
- Material del núcleo
- Calidad de las articulaciones
- Velocidad de cable
- Material de la pieza de trabajo
- Condiciones de corte
Para diferentes materiales, puede ser necesario ajustar las especificaciones del cable.
Por ejemplo, un proceso desarrollado para cerámica puede no ser directamente transferible a un objetivo metálico o a un material semiconductor sin modificar los parámetros.
Ventajas del corte con hilo diamantado para materiales específicos
Corte estrecho y ahorro de material
Un hilo diamantado relativamente fino permite obtener una trayectoria de corte estrecha. Esto puede resultar especialmente valioso al procesar materiales costosos.
El ancho real del corte depende del diámetro del alambre, la capa abrasiva, el comportamiento de la eliminación de material y las condiciones de corte, por lo que el ahorro de material esperado debe evaluarse mediante pruebas de proceso.
Fuerza de corte controlada
El corte con hilo diamantado puede proporcionar una acción de corte relativamente distribuida.
En el caso de materiales frágiles, controlar la fuerza de corte es importante, ya que una fuerza excesiva puede aumentar el riesgo de astillamiento y agrietamiento.
Adecuado para materiales duros y quebradizos.
Los abrasivos de diamante se utilizan ampliamente para el procesamiento de materiales duros.
Dependiendo del material y la configuración de la máquina, el corte con hilo diamantado puede considerarse para:
- Cerámica
- Silicio
- El carburo de silicio
- Sapphire
- Quartz
- Cristal
- Grafito
La idoneidad del proceso siempre debe confirmarse comparándola con el material y la geometría reales de la pieza de trabajo.
Efectos térmicos reducidos
El corte con hilo diamantado es principalmente un proceso abrasivo mecánico, más que un proceso de corte térmico.
Cuando se configura correctamente con las condiciones de corte y la refrigeración adecuadas, puede evitar las grandes zonas afectadas por el calor asociadas a algunos métodos de corte térmico.
Esto puede resultar útil cuando existe preocupación por los daños térmicos.
Procesamiento flexible de piezas
Los sistemas de corte por hilo pueden adaptarse a diferentes tamaños de piezas y configuraciones de corte.
Para el procesamiento de objetivos, la máquina debe seleccionarse en función de las dimensiones reales del objetivo, en lugar de simplemente elegir la máquina más grande disponible.
Parámetros clave en el corte de objetivos
La calidad del corte depende de más factores que la propia máquina. Las especificaciones del alambre y los parámetros del proceso pueden tener un efecto significativo en el resultado final.
Diámetro del cable
El diámetro del alambre influye en:
- Ancho de corte
- Pérdida de materiales
- Estabilidad de corte
- Fuerza del alambre
Un alambre más delgado puede reducir potencialmente la pérdida de material durante el corte, pero el alambre adecuado debe proporcionar la resistencia y estabilidad suficientes para la aplicación.
Diamond Grit
El grano del diamante influye en la agresividad con la que el alambre elimina el material.
Las especificaciones adecuadas del abrasivo dependen de la dureza del material, el estado superficial requerido, la velocidad de corte y otras variables del proceso.
Velocidad de cable
La velocidad del alambre afecta la eficiencia del corte y el comportamiento del alambre abrasivo.
Una mayor velocidad no siempre es mejor. El rango de funcionamiento adecuado depende de la máquina, la estructura del alambre, el material, las condiciones de refrigeración y la estrategia de corte.
Tasa de alimentación
La velocidad de avance controla la rapidez con la que la pieza de trabajo entra en la zona de corte.
Si la velocidad de avance es demasiado agresiva, la fuerza de corte puede aumentar y los materiales frágiles pueden ser más propensos a astillarse o agrietarse.
Si es demasiado conservador, la productividad puede verse afectada.
Tensión del alambre
Una tensión estable del cable es importante para mantener un movimiento predecible del mismo.
Una tensión insuficiente o inestable puede afectar la precisión del corte y la uniformidad de la superficie, mientras que una tensión excesiva puede aumentar la tensión en el alambre y en los componentes de la máquina.
Enfriamiento y Lubricación
La refrigeración puede ayudar a controlar la temperatura y a eliminar los residuos del corte.
La elección del sistema de refrigeración o lubricación debe tener en cuenta el material, los requisitos de pureza, el diseño de la máquina y el proceso posterior. En aplicaciones donde la contaminación es un factor importante, el entorno de corte debe controlarse cuidadosamente.
Tamaño y geometría de la pieza de trabajo
El diámetro, el grosor, la longitud, la forma y la posición de montaje del material objetivo influyen en la selección de la máquina y en la configuración del proceso.
Un objetivo de laboratorio pequeño y un objetivo de producción grande no necesariamente deben usar la misma configuración de máquina.
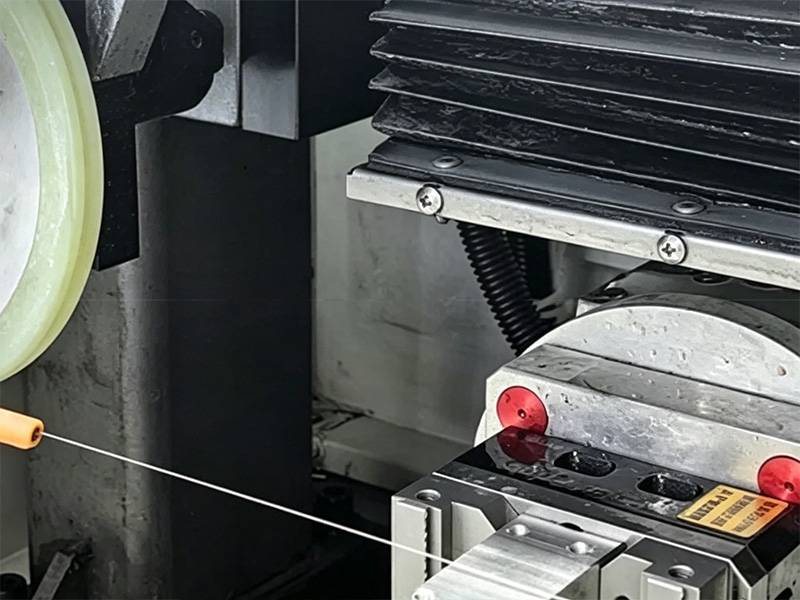
Proceso de corte del blanco: desde el blanco en bruto hasta el blanco terminado.
Una ruta típica de procesamiento de un material objetivo puede incluir varias etapas.
Paso 1: Selección de materiales
El material objetivo se selecciona en función de las propiedades de deposición, la pureza, la composición y la aplicación requeridas.
Desde el punto de vista del corte, la dureza, la fragilidad, la ductilidad, el comportamiento térmico y el valor del material también son importantes.
Paso 2: Preparación del blanco objetivo
La materia prima o la pieza en bruto se inspecciona y se prepara para el corte.
Es posible que sea necesario tener en cuenta las dimensiones, el estado de la superficie, los defectos internos y los requisitos de montaje.
Paso 3: Cortar
El método de corte seleccionado se utiliza para dividir la pieza en bruto en las dimensiones requeridas.
Para el corte con hilo diamantado, el diámetro del hilo, las especificaciones del abrasivo, la velocidad del hilo, la tensión, la velocidad de avance y las condiciones de refrigeración deben adaptarse al material.
Paso 4: Inspección dimensional
Después del corte, la pieza de trabajo se puede medir para verificar:
- Espesor
- Longitud Mínima
- ANCHO
- Diámetro
- Planitud
- Paralelismo
- Tolerancia de corte
Los criterios de inspección dependen de la especificación final del producto objetivo.
Paso 5: molienda
El rectificado puede eliminar las marcas de corte restantes y acercar la pieza de trabajo a las dimensiones requeridas.
Paso 6: Pulido
Cuando es necesario, el pulido mejora el estado de la superficie y prepara la pieza para su posterior procesamiento.
Paso 7: Vinculación
Algunos conjuntos de blancos de pulverización catódica utilizan una placa de soporte u otra estructura de unión.
Por lo tanto, la pieza cortada y acabada puede someterse a un proceso de unión antes del montaje final.
Paso 8: Inspección final
El producto final se inspecciona para comprobar que cumple con los requisitos dimensionales, de superficie, de material y otros requisitos específicos de la aplicación.
Este flujo de trabajo completo demuestra por qué la calidad del corte es importante más allá de la operación de corte en sí. Un mal primer corte puede aumentar la cantidad de material a retirar y el tiempo de procesamiento en cada paso posterior.
Cómo elegir una máquina de corte de objetivos
La selección de una máquina de corte adecuada debe comenzar con los requisitos del material y del proceso, más que con el modelo de la máquina.
1. Identificar el material objetivo.
Determinar si la pieza de trabajo es:
- Metal
- Aleación
- Cerámica
- Silicio
- El carburo de silicio
- Sapphire
- Quartz
- Cristal
- Grafito
- Otro material avanzado
Los distintos materiales pueden requerir diferentes especificaciones de alambre y parámetros de corte.
2. Comprobar las dimensiones de la pieza de trabajo.
Las dimensiones importantes incluyen:
- Diámetro
- Espesor
- Longitud Mínima
- ANCHO
- Forma general
El tamaño máximo de la pieza de trabajo debe comprobarse en función de la capacidad de corte real de la máquina.
3. Defina la precisión requerida.
Considere lo siguiente:
- Tolerancia Dimensional
- tolerancia de espesor
- Planitud
- Paralelismo
- Condición de la superficie
La máquina de corte debe evaluarse en función de la aplicación final, en lugar de basarse en una única cifra de precisión anunciada.
4. Considere el rendimiento del material.
Para materiales de alto costo, calcule la cantidad de material que se elimina con cada corte.
Un corte más estrecho puede ofrecer una ventaja significativa cuando se requieren muchos cortes o cuando la materia prima tiene un alto valor unitario.
5. Seleccione la tecnología de corte.
Compare la idoneidad de:
- Alambre de diamante
- Disco de diamante
- Alambre EDM
- Mecanizado CNC
- Láser
- Chorro de agua
- Trituración
La mejor opción depende de la pieza de trabajo específica.
6. Considerar el volumen de producción
Una máquina utilizada para el desarrollo en laboratorio puede tener requisitos muy diferentes a los de una máquina utilizada para la producción continua.
Considerar:
- Número de cortes por día
- Requisitos de automatización
- Reemplazo de cable
- Carga y descarga
- repetibilidad
- Requisitos del operador
Sierra de hilo diamantado frente a hoja de diamante para corte de precisión
Tanto el hilo diamantado como las hojas de diamante son tecnologías útiles, pero tienen características diferentes.
| Factor | Sierra de hilo de diamante | Hoja de diamante |
|---|---|---|
| Camino de corte | Generalmente estrecho | Generalmente más ancho |
| Pérdida de materiales | Menor potencial con cable adecuado | Puede ser mayor dependiendo del ancho de la hoja. |
| Fuerza de corte | Controlado de forma relativa | puede ser mayor |
| materiales frágiles | A menudo resulta muy adecuado. | Adecuado con un control de procesos apropiado |
| Flexibilidad de corte | Alto | Ideal para cortes estándar |
| Consumible | Alambre de diamante | Disco de diamante |
| control de procesos | Sensible a los parámetros del cable y de la máquina. | Sensible al estado de la cuchilla y a los parámetros de corte. |
| Aplicaciones complejas | Puede ser útil para diferentes geometrías. | A menudo se prefiere para el seccionamiento estándar. |
Una sierra de hilo diamantado no es automáticamente la mejor opción para todos los casos. La elección correcta depende del material, la geometría de la pieza, la tolerancia requerida, el volumen de producción y el valor del material.
Sin embargo, para materiales duros o quebradizos de alto valor, donde la pérdida de material y el corte controlado son importantes, a menudo vale la pena evaluar la tecnología de hilo diamantado.
Aplicaciones de los materiales objetivo para la pulverización catódica
Los materiales objetivo para la pulverización catódica se utilizan en una amplia gama de aplicaciones de fabricación avanzada.
Fabricación de semiconductores
Los materiales objetivo se utilizan para depositar películas delgadas para dispositivos semiconductores y electrónicos.
La pureza del material y su comportamiento de deposición son importantes, mientras que el proceso de fabricación debe mantener las especificaciones dimensionales y superficiales requeridas.
Deposición de película delgada
La pulverización catódica se utiliza ampliamente para depositar películas conductoras, aislantes, ópticas y funcionales.
El material objetivo se selecciona en función de la composición y las propiedades requeridas de la película.
Fabricación de pantallas
Los blancos de pulverización catódica se utilizan en la fabricación de diversos componentes de pantallas y películas delgadas funcionales.
Los óxidos y otros compuestos pueden ser especialmente importantes en aplicaciones relacionadas con pantallas.
Células fotovoltaicas
Los materiales objetivo se utilizan en algunos procesos de recubrimiento y de películas delgadas asociados con la fabricación de dispositivos fotovoltaicos.
La selección del material depende de la tecnología celular específica y del proceso de deposición.
Recubrimientos ópticos
Se pueden utilizar objetivos metálicos y compuestos para producir recubrimientos ópticos delgados con propiedades ópticas controladas.
También se pueden encontrar cuarzo, vidrio, zafiro y otros materiales en aplicaciones relacionadas con el procesamiento óptico.
Electrónica e Investigación
Los blancos de pulverización catódica también se utilizan en electrónica, sensores, investigación de laboratorio y otros trabajos de desarrollo de películas delgadas.
Las distintas aplicaciones pueden requerir formas, dimensiones, niveles de pureza y condiciones superficiales muy diferentes.
Problemas y soluciones comunes en el corte de objetivos
Incluso con una máquina adecuada, es necesario optimizar los parámetros del proceso para el material específico.
| Primaria | Causa posible | Posible enfoque |
|---|---|---|
| astillado de bordes | Fuerza de corte excesiva o soporte inadecuado | Reduzca la carga mecánica y optimice el soporte de la pieza de trabajo. |
| microfisuras | Estrés excesivo o condiciones de corte inadecuadas | Optimizar la velocidad de alimentación, el estado del alambre y los parámetros de corte. |
| Pérdida excesiva de material en el corte | El alambre o la cuchilla de corte son demasiado anchos. | Evaluar un ancho de corte adecuado más pequeño |
| Mala precisión dimensional | El movimiento del alambre o el posicionamiento de la pieza de trabajo es inestable. | Mejorar la tensión, la fijación y la alineación de la máquina. |
| Superficie de corte rugosa | Parámetros de abrasión o corte inadecuados | Ajustar las especificaciones del cable y las condiciones del proceso. |
| Corte lento | Parámetros conservadores o mal ajustados | Optimizar la velocidad del alambre y la velocidad de alimentación |
| rotura de alambre | Tensión excesiva, carga de corte o cable inadecuado | Verifique las especificaciones del cable y las condiciones de funcionamiento. |
| Contaminación | Entorno de refrigeración o corte inadecuado | Controlar el refrigerante, los residuos, la limpieza y la manipulación. |
Estos problemas deben investigarse sistemáticamente. Modificar un solo parámetro a la vez durante las pruebas de proceso puede facilitar la identificación de la causa principal de un problema de calidad.
Por qué las pruebas de proceso son importantes en el corte de objetivos
Las especificaciones de una máquina por sí solas no pueden garantizar el mismo resultado de corte para todos los materiales.
Por ejemplo, dos materiales cerámicos pueden tener dureza, comportamiento a la fractura, densidad o microestructura muy diferentes. Del mismo modo, un objetivo delgado y uno grueso pueden requerir condiciones de corte diferentes.
Antes de la producción a gran escala, es útil evaluar:
- Material objetivo
- Dimensiones de la pieza
- Diámetro del cable
- Especificación del diamante
- Velocidad de cable
- velocidad de alimentación
- Tensión del cable
- Condiciones de enfriamiento
- la precisión de corte
- Ancho de corte
- Calidad de la superficie
- Condición de borde
Las pruebas de corte a pequeña escala pueden ayudar a determinar si la máquina y el consumible seleccionados son adecuados antes de comprometerse con una configuración de producción a mayor escala.
Corte de precisión con tecnología de hilo diamantado
Para aplicaciones donde la utilización del material, el corte controlado y el procesamiento de materiales duros o quebradizos son importantes, la tecnología de hilo diamantado proporciona una alternativa práctica al corte con sierra convencional.
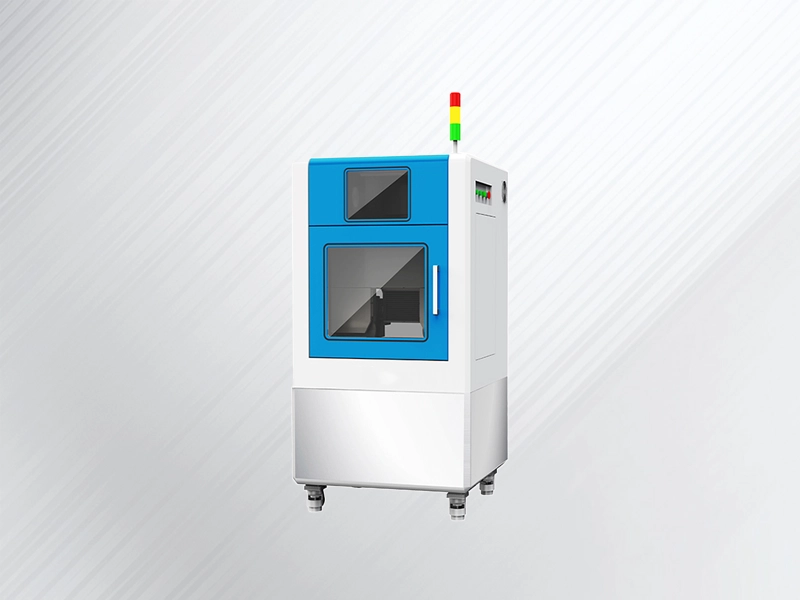
Una máquina de corte de hilo diamantado de precisión se puede configurar en función de los requisitos específicos de la pieza de trabajo, incluyendo el tamaño deseado, el tipo de material, el espesor de corte, la tolerancia requerida y el volumen de producción.
El hilo de corte es igualmente importante. Un bucle de hilo diamantado adecuado debe coincidir con la máquina y el material. El diámetro del hilo, las características abrasivas del diamante, la construcción del núcleo, la calidad de la unión y la velocidad de operación influyen en el comportamiento del corte.
Por ejemplo, los equipos de corte con hilo diamantado de Zelatec abarcan diferentes tamaños de piezas y aplicaciones, mientras que sus productos de bucle de hilo diamantado están disponibles en diferentes especificaciones para diferentes requisitos de corte.
Para materiales que requieren un corte controlado, un movimiento estable del alambre y una separación dimensional precisa, se puede evaluar un sistema especializado de corte con alambre de diamante junto con las tecnologías de corte convencionales.
Soluciones de corte de precisión para materiales específicos
El corte de precisión es solo una parte del proceso de fabricación, pero puede tener un efecto directo en el rendimiento del material, el acabado posterior y la eficiencia general del procesamiento.
Para los fabricantes que procesan materiales duros, frágiles, de alto valor o avanzados, se debe seleccionar el método de corte adecuado según el material real y los requisitos de producción.
Zelatec ofrece equipos de corte con hilo diamantado y productos relacionados para el procesamiento de diversos materiales duros y quebradizos. Según la pieza de trabajo, las soluciones disponibles incluyen:
- Máquinas de corte con hilo diamantado
- Sistemas de sierras de hilo diamantado
- Bucles de alambre de diamante sin fin
- Máquinas para cortar cerámica, cristal y zafiro
- Máquinas de corte de obleas y lingotes de silicio
- Máquinas de corte con sierra de hilo de grafito
La configuración adecuada depende del material objetivo, las dimensiones de la pieza, la tolerancia de corte requerida, los requisitos de la superficie y el volumen de producción.
Si está evaluando un proceso de corte específico, proporcionar el tipo de material, el tamaño de la pieza, el espesor deseado, la tolerancia requerida y el volumen de producción previsto puede ayudar a determinar un método de corte adecuado.
Preguntas frecuentes sobre los recortes de Target
¿Qué es el corte por objetivos?
El corte de precisión consiste en cortar o rebanar un material objetivo en dimensiones o formas específicas antes de realizar operaciones posteriores como el rectificado, el pulido, el pegado y la inspección. El método de corte puede afectar la precisión dimensional, la pérdida de material, la calidad del borde, el daño superficial y el rendimiento del material.
¿Qué materiales se utilizan para los blancos de pulverización catódica?
Los blancos de pulverización catódica pueden estar hechos de metales, aleaciones, cerámicas, óxidos, nitruros, carburos, semiconductores y otros materiales avanzados. Algunos ejemplos comunes son el aluminio, el cobre, el titanio, el cromo, el tungsteno, el molibdeno, el ITO, el AZO, la alúmina, el silicio, el carburo de silicio y los materiales relacionados con el zafiro.
¿Cuál es el mejor método para cortar objetivos de cerámica?
No existe un único método óptimo para cada tipo de cerámica. El corte con disco de diamante y el corte con hilo de diamante se suelen considerar para cerámicas duras. El corte con hilo de diamante puede resultar especialmente atractivo cuando se requiere un corte estrecho, una fuerza de corte controlada y una mínima pérdida de material. La elección final debe confirmarse mediante pruebas específicas para cada material.
¿Puede una sierra de hilo diamantado cortar objetivos que producen pulverización catódica?
Sí, las sierras de hilo diamantado pueden utilizarse para ciertos materiales de pulverización catódica, especialmente para materiales duros y quebradizos. Su idoneidad depende de la composición, la dureza, las dimensiones y la tolerancia requerida del material objetivo, así como de las especificaciones del hilo diamantado.
¿Cuál es la diferencia entre el corte con hilo diamantado y el corte con disco diamantado?
Ambos métodos utilizan abrasivo de diamante para eliminar materiales duros, pero la geometría de corte es diferente. Un hilo de diamante es mucho más delgado que la mayoría de las hojas de sierra, lo que permite un corte más preciso y, potencialmente, una menor pérdida de material. Una hoja de diamante ofrece una alta productividad para aplicaciones de corte estándar.
¿Cómo puede el corte selectivo reducir la pérdida de material?
La pérdida de material puede reducirse controlando el ancho de corte, seleccionando un alambre o cuchilla adecuados, manteniendo condiciones de corte estables y minimizando el sobrecorte innecesario. Para materiales costosos, se puede considerar un alambre diamantado de corte estrecho para mejorar el aprovechamiento del material.
¿Cómo se pueden reducir las grietas y los astillamientos durante el corte de objetivos?
Se pueden reducir las grietas y el astillamiento controlando la fuerza de corte, la velocidad de avance, la velocidad del alambre, la tensión del alambre, el soporte de la pieza y las condiciones de corte. Los parámetros de corte deben adaptarse a la dureza y al comportamiento de fractura del material, en lugar de utilizar una configuración fija para todos los casos.
¿Qué factores afectan la precisión del corte del objetivo?
Entre los factores importantes se incluyen la rigidez de la máquina, la tensión del alambre, el posicionamiento de la pieza, el diámetro del alambre, la velocidad de avance, la velocidad de corte, la geometría de la pieza y las propiedades del material. La alineación regular de la máquina y una sujeción estable también son importantes para obtener resultados repetibles.
¿Cómo elijo una máquina de corte de objetivos?
Comience con el material objetivo y las dimensiones de la pieza. Luego, defina el espesor de corte, la tolerancia, la calidad de la superficie, el rendimiento del material y el volumen de producción requeridos. Compare las tecnologías adecuadas y confirme la capacidad de corte real de la máquina y el rendimiento del proceso mediante pruebas específicas para cada material.
¿Pueden las sierras de hilo diamantado cortar materiales duros y quebradizos?
Las sierras de hilo diamantado son ideales para muchos materiales duros y quebradizos, ya que el abrasivo de diamante elimina eficazmente la dureza de estos materiales, mientras que el hilo relativamente fino proporciona una trayectoria de corte controlada. Sin embargo, las especificaciones del hilo y los parámetros del proceso adecuados dependen del material y de la pieza de trabajo.
¿Pueden las sierras de hilo diamantado cortar objetivos cerámicos no conductores?
Sí. A diferencia del mecanizado por electroerosión por hilo, que requiere una pieza de trabajo conductora, el corte con hilo diamantado es un proceso de corte abrasivo mecánico que no depende de la conductividad eléctrica. Esto convierte a la tecnología de hilo diamantado en una opción potencial para cerámica no conductora y otros materiales aislantes, según las características específicas del material y los requisitos de corte.
Conclusión
El corte de blancos desempeña un papel fundamental en la preparación de blancos de pulverización catódica para aplicaciones en semiconductores, pantallas, energía solar, óptica, electrónica e investigación. El desafío no consiste simplemente en separar el material, sino en lograr las dimensiones requeridas controlando la pérdida de material, la fuerza de corte, el daño en los bordes, el estado de la superficie y el rendimiento del material.
Los distintos materiales requieren enfoques diferentes. Las cuchillas de diamante siguen siendo útiles para muchas aplicaciones convencionales, mientras que la electroerosión por hilo resulta valiosa para materiales conductores adecuados y el mecanizado CNC permite obtener geometrías flexibles. Para muchos materiales duros y quebradizos, el corte con hilo de diamante ofrece otra opción práctica, especialmente cuando es importante lograr un corte estrecho y una eliminación de material controlada.
La solución adecuada depende en última instancia del material objetivo, la geometría de la pieza, la tolerancia requerida, el volumen de producción y los requisitos del procesamiento posterior.
Para los fabricantes que evalúan el corte de precisión, una prueba de corte específica para cada material suele ser la forma más fiable de determinar la máquina, el hilo diamantado y los parámetros del proceso adecuados.