Description
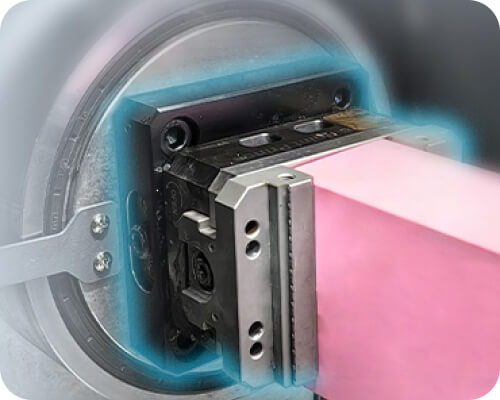
Avantages et caractéristiques
Paramètre
Le paramètre du produit
| Paramètre | Spécifications |
| Taille de coupe maximale | 300 * 300mm |
| Épaisseur d'usinage maximale | 300mm |
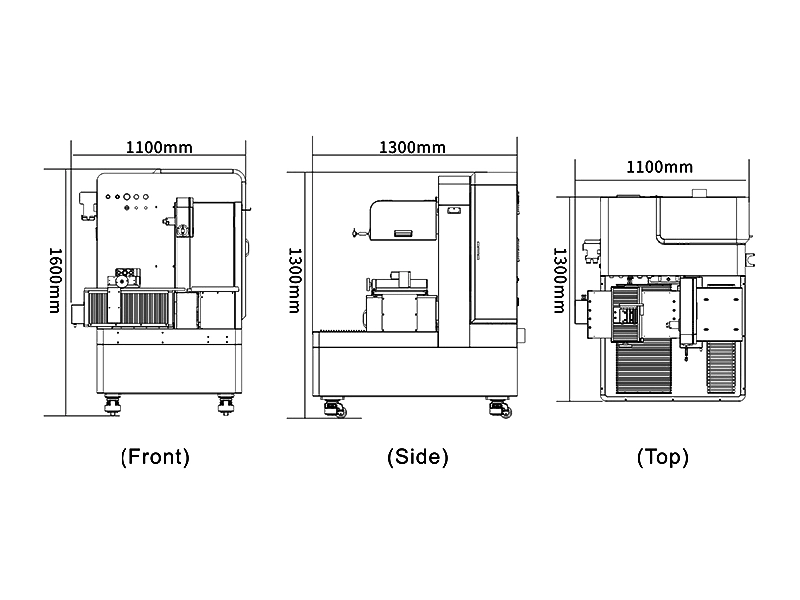
| Dimensions externes | 1100*1300*1600mm |
| poids de l'équipement | 600kg |
| Rugosité d'usinage | ≤0.05mm |
| Précision d'usinage | ± 0.1mm |
| Méthode de serrage | contrepoids |
| Efficacité de traitement maximale | 200mm / min |
| taille du grain de diamant | 2960mm |
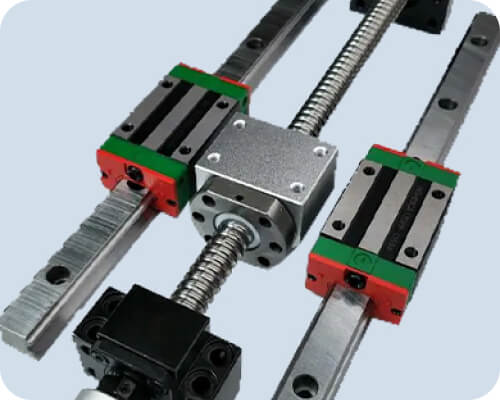
| Vis mère et rail de guidage | importer |
| méthode de conduite | moteur pas à pas |
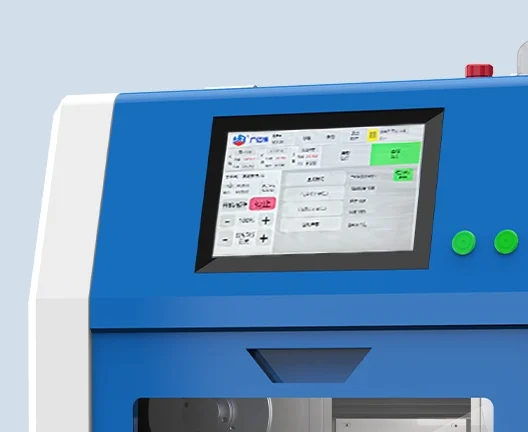
| Système | Yibo X80 développé indépendamment |
| Tension nominale | AC220V 50-60Hz |
| Pouvoir total | 2.2KW |
| Protection contre les pannes de courant | avons |
Application
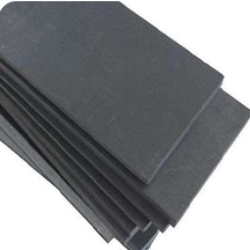
QFP
Le graphite est relativement tendre et facile à usiner, mais il est extrêmement cassant et abrasif. Bien qu'il se coupe rapidement, il est sujet à l'écaillage des bords et produit d'importantes quantités de poussières fines et conductrices. Les techniques de coupe mécaniques traditionnelles provoquent souvent des microfissures structurelles, ce qui rend nécessaires des méthodes de haute précision pour préserver l'intégrité du matériau et garantir une finition de surface propre et lisse, sans fragmentation.
Pour les travaux de précision, la scie à fil diamanté est la solution idéale. Contrairement aux meules abrasives ou aux scies à ruban, elle utilise un fil fin imprégné de diamant qui effectue une coupe à froid. Cette méthode minimise les pertes de matière (faible perte de largeur de coupe), empêche la fissuration du graphite sous contrainte mécanique et gère efficacement la poussière grâce à des chambres fermées ou des systèmes d'aspiration spécialisés.
Pour découper des plaques de graphite, fixez le matériau sur une table de travail stable en exerçant une pression uniforme afin d'éviter les fissures. À l'aide d'une scie à fil diamanté sans fin, réglez une vitesse linéaire de fil élevée avec une vitesse d'avance modérée. Ce procédé de micro-usinage permet le tranchage fin ou le profilage complexe. Il est indispensable d'utiliser un système d'aspiration des poussières ou un dispositif de découpe à l'eau pour éviter la dispersion des fines particules.
La fabrication d'un moule en graphite nécessite le façonnage de haute précision de blocs de graphite haute densité. On commence par concevoir le tracé du moule à l'aide d'un logiciel de CAO/FAO. Ensuite, on utilise une scie à fil programmable ou une machine CNC pour découper les cavités internes et les profils externes. Grâce à ses propriétés autolubrifiantes et à sa résistance à la chaleur, le moule fini ne requiert qu'un polissage minimal pour obtenir la surface lisse nécessaire aux applications de fonderie de verre ou de métal.
Le coût varie considérablement en fonction de la précision, de la taille et des fonctionnalités d'automatisation. Les modèles de laboratoire d'entrée de gamme sont plus abordables, tandis que les machines industrielles dotées de grandes courses (jusqu'à 800 mm), d'un châssis stable supportant jusqu'à 1 100 kg et d'un système d'aspiration des poussières entièrement fermé représentent un investissement plus important. Les prix reflètent les systèmes de contrôle avancés, les possibilités de programmation des trajectoires et les composants spécialisés nécessaires à la manipulation sûre et efficace des poussières de graphite abrasives.
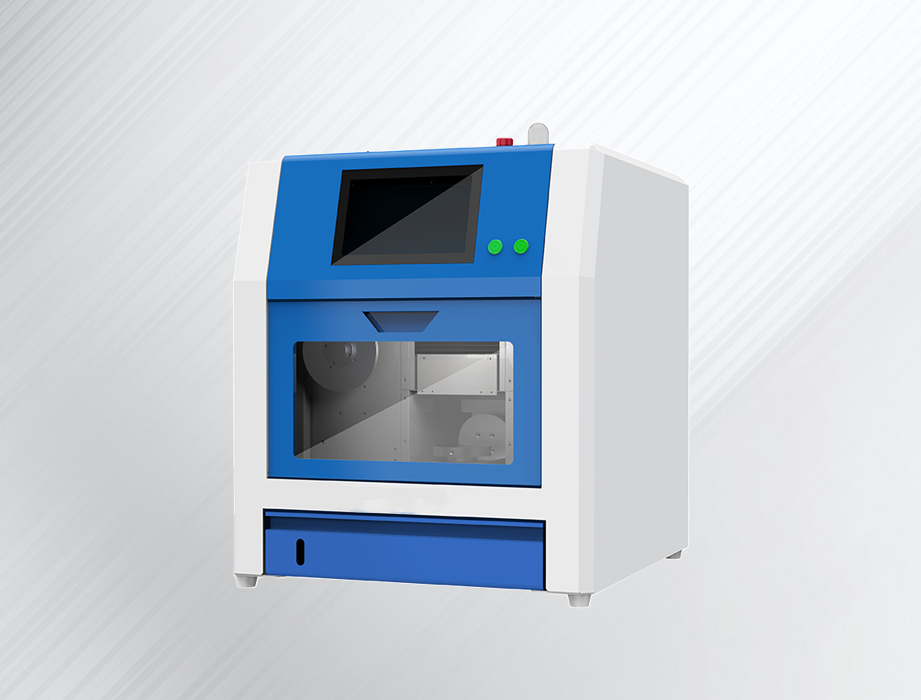
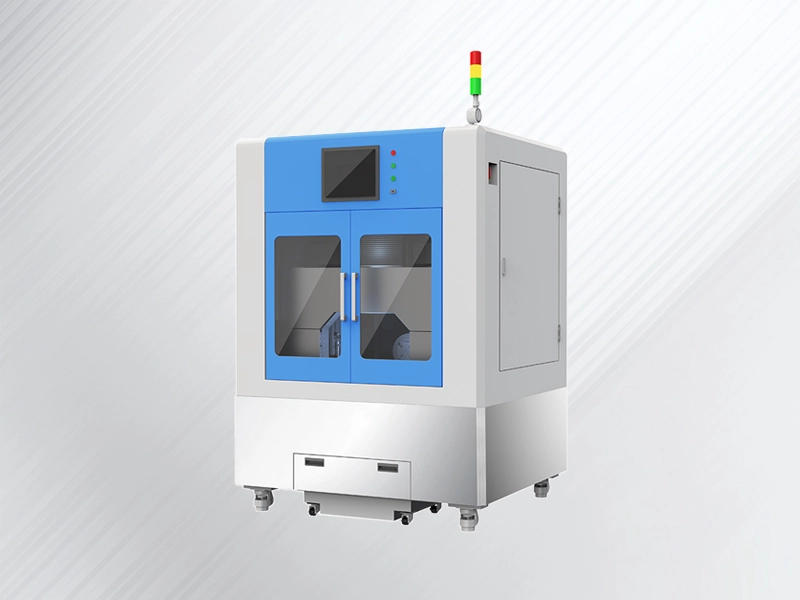
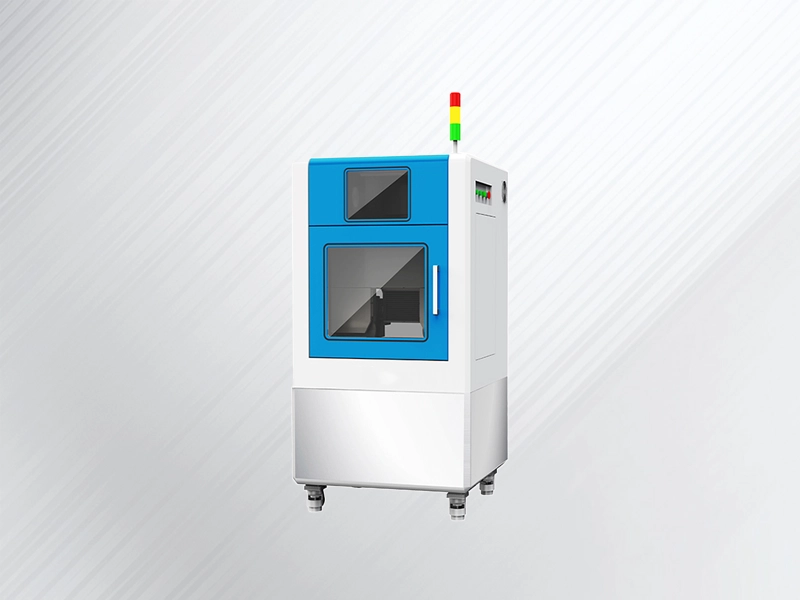
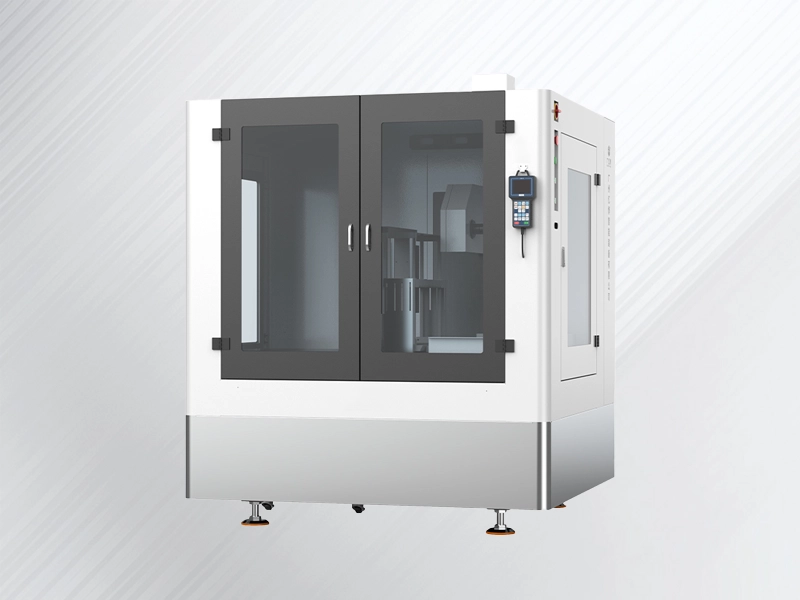
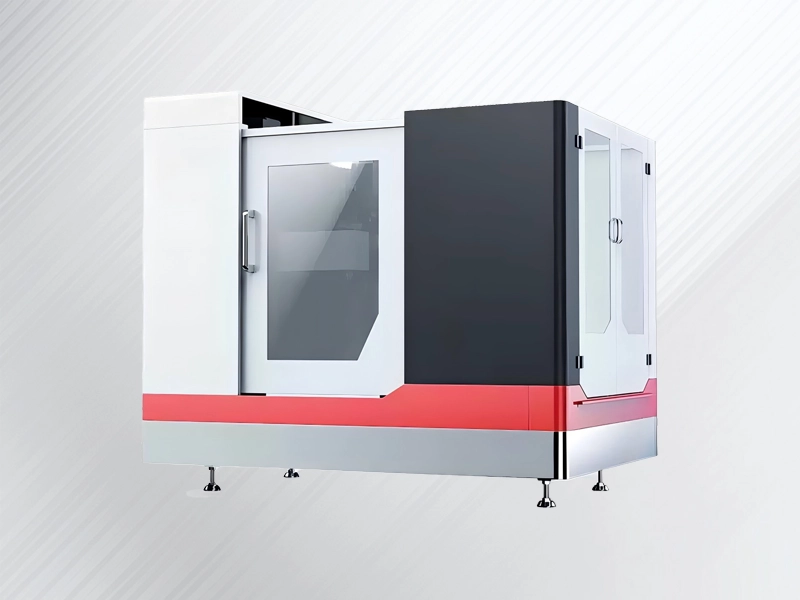
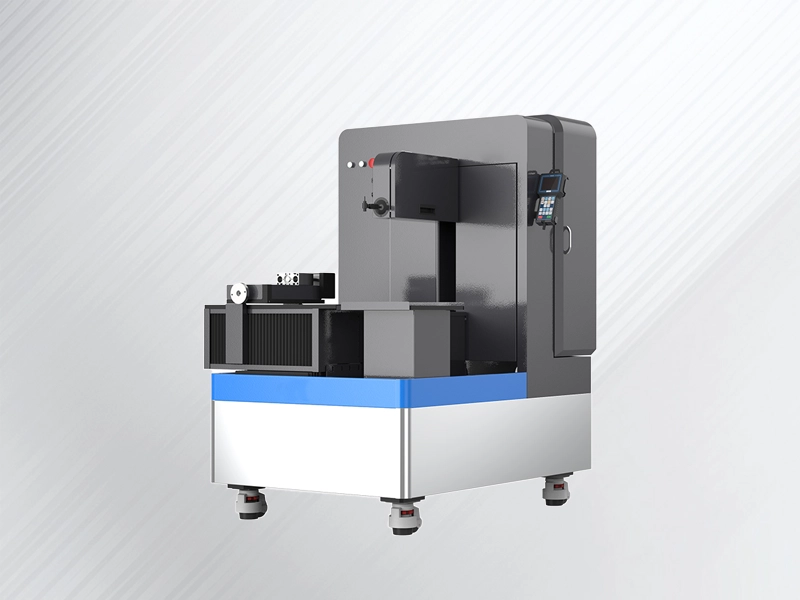
Il s'agit d'un système spécialisé de haute précision, conçu spécifiquement pour traiter les propriétés uniques du graphite. Il utilise un fil diamanté en boucle continue pour découper des blocs ou des plaques. La machine est dotée d'un espace de travail entièrement clos afin de contenir les poussières conductrices et utilise une technique de « coupe à froid » pour garantir que la structure fragile du graphite reste exempte de bavures, de fissures ou de déformations thermiques.
Une machine de haute qualité peut durer plus de dix ans avec un entretien adéquat. Sa structure principale, en fonte et en acier inoxydable, est extrêmement robuste. Cependant, la poussière de graphite étant abrasive et conductrice, sa durée de vie dépend fortement de l'efficacité du système d'aspiration. Le nettoyage régulier des guides de précision et le remplacement de la boucle de fil diamanté garantissent le maintien de la précision de ±0.05 mm.
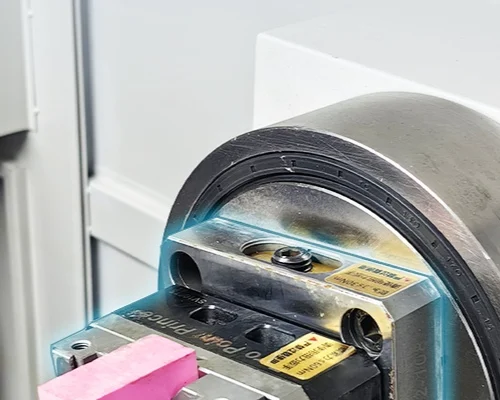
Commencez par fixer la pièce en graphite à l'aide de pinces spéciales ou de dispositifs pneumatiques. Programmez la trajectoire de coupe ou l'épaisseur de tranchage souhaitée dans le contrôleur numérique. Assurez-vous que le système d'aspiration des poussières est activé. Démarrez le fil d'entraînement et accélérez lentement. Le système automatisé effectuera la coupe avec une tension constante, produisant une finition lisse et sans bavure, ne nécessitant que peu ou pas de retouches.