Défis de la découpe de la céramique
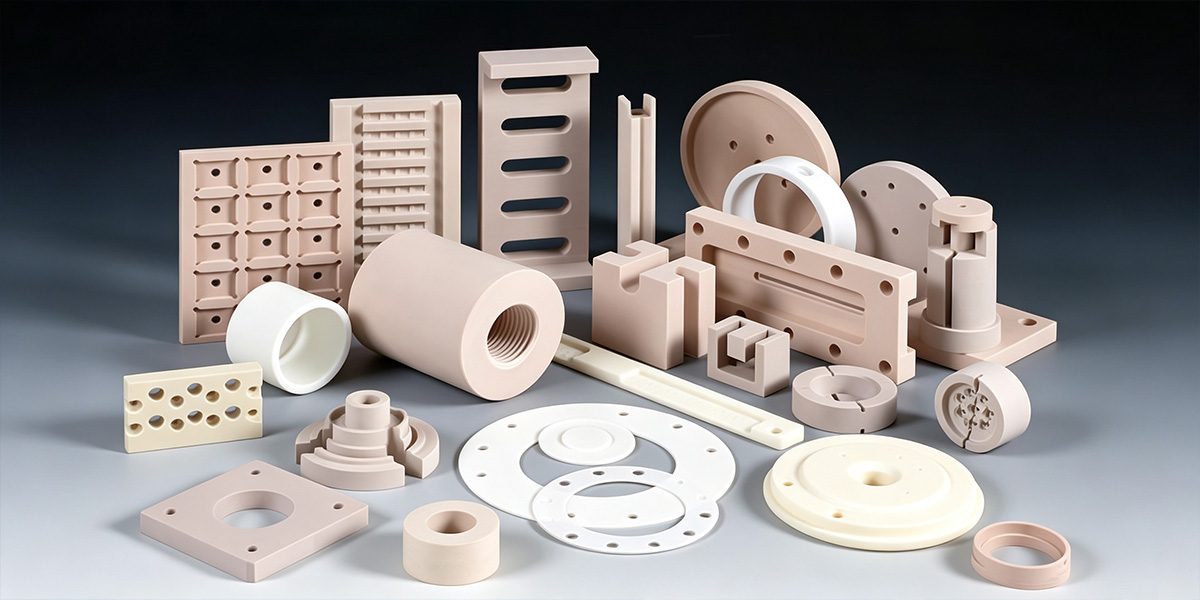
Le traitement des céramiques techniques comme l'alumine, la zircone, le SiC et le Si3N4 pose des défis de fabrication uniques en raison de leur dureté extrême (Mohs 8-9+) et de leur grande fragilité.
Les techniques de coupe conventionnelles provoquent fréquemment des ébréchures importantes sur les bords, des microfissures invisibles et des dommages dus aux chocs thermiques, ce qui entraîne des pertes de matériaux coûteuses.
De plus, les pertes importantes dues à l'épaisseur des lames entraînent un gaspillage de matières premières de grande valeur, tandis que l'usure rapide des outils conduit à une épaisseur de coupe irrégulière et à des temps d'arrêt coûteux.
Notre solution de découpe au fil diamanté de précision
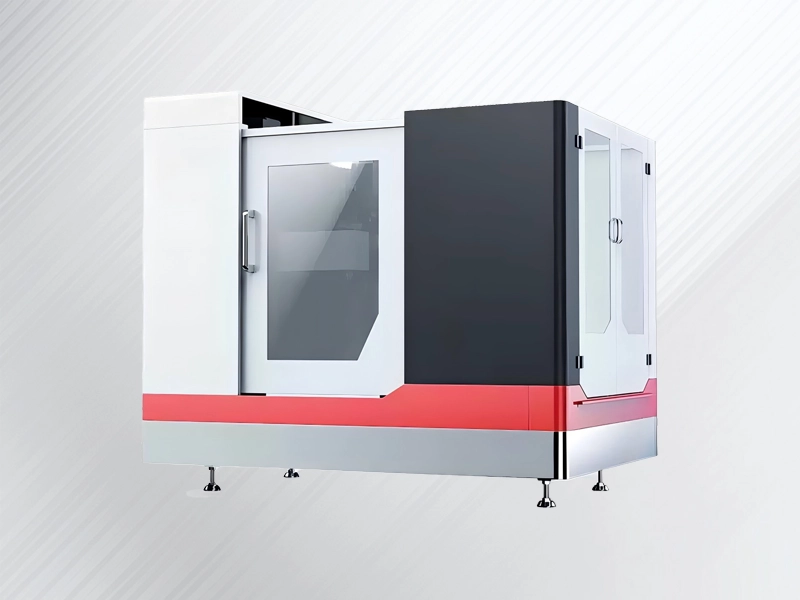
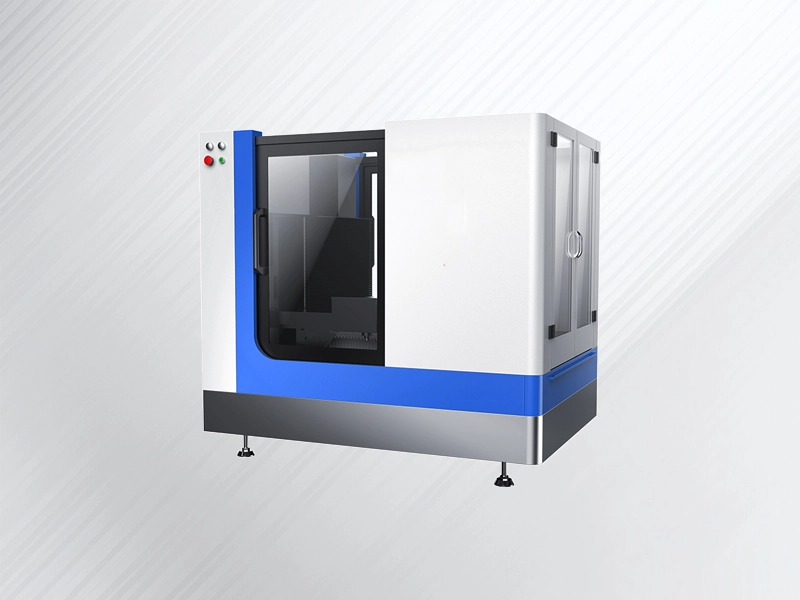
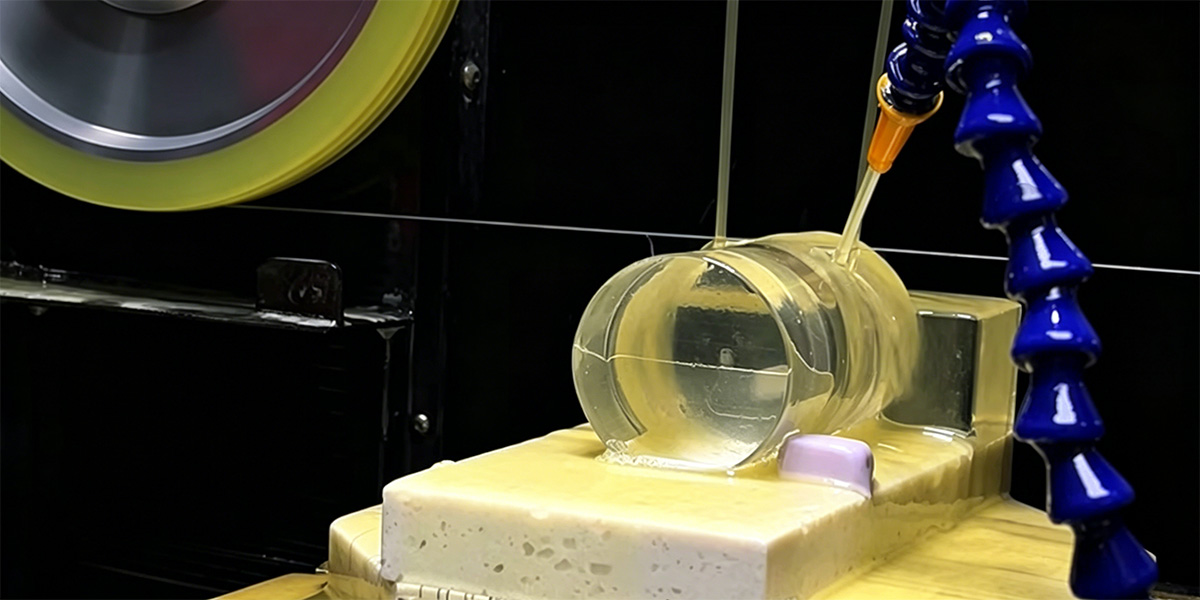
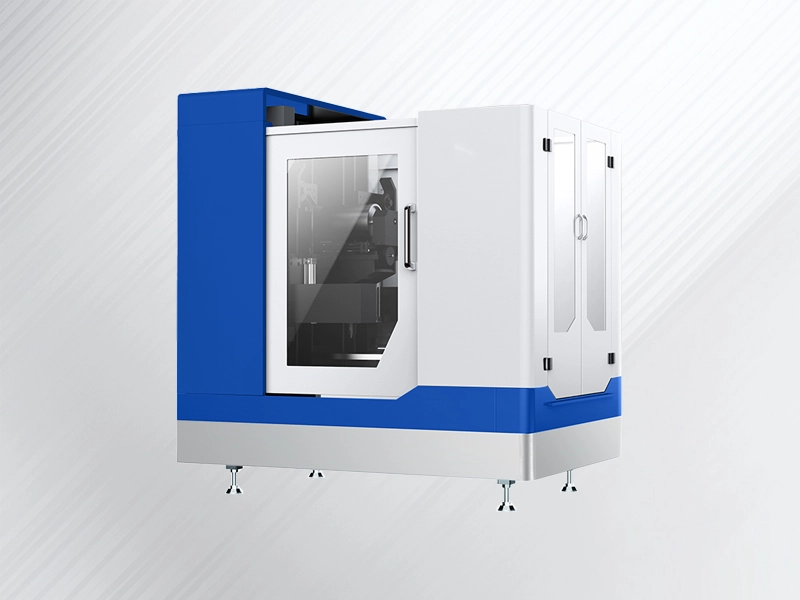
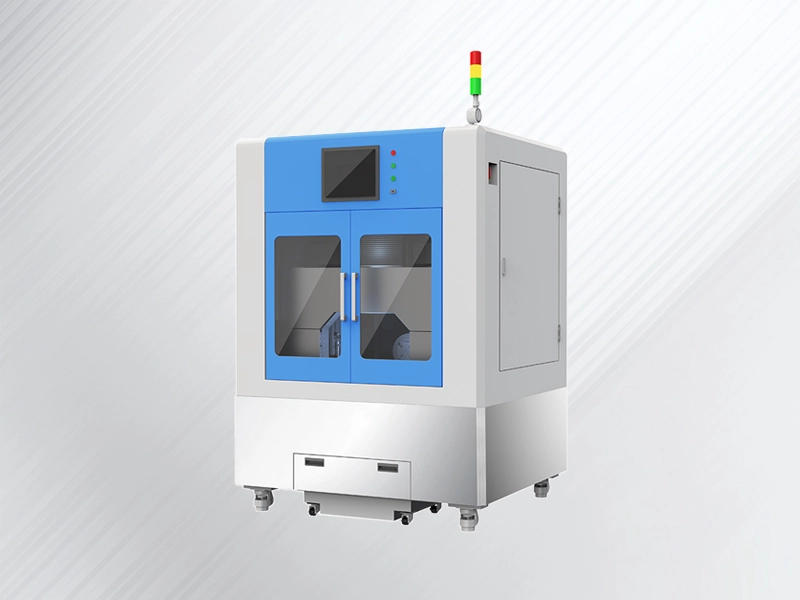
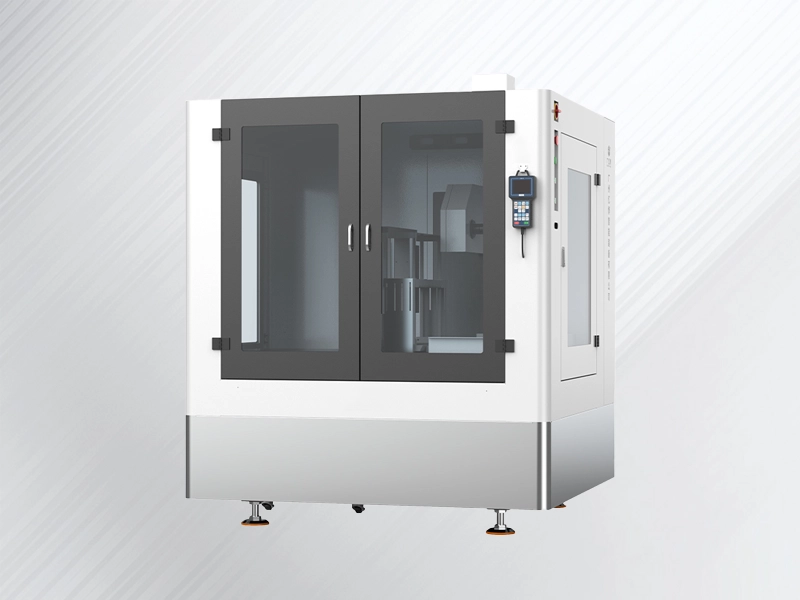
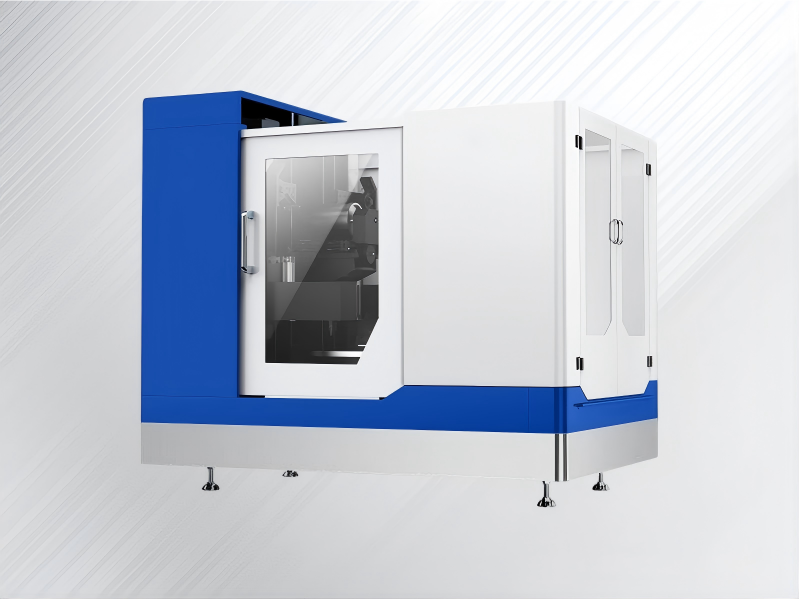
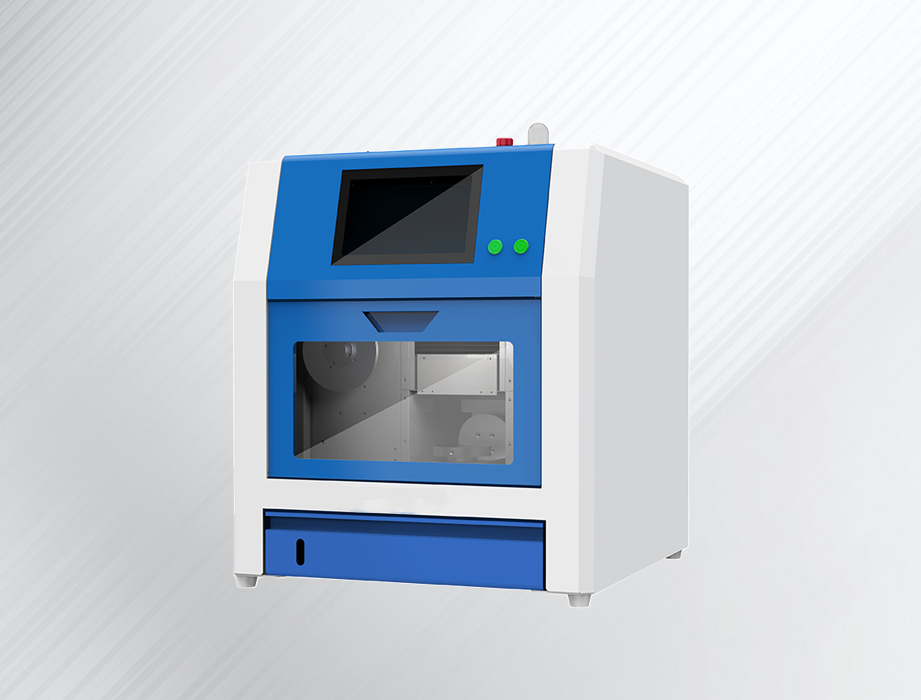
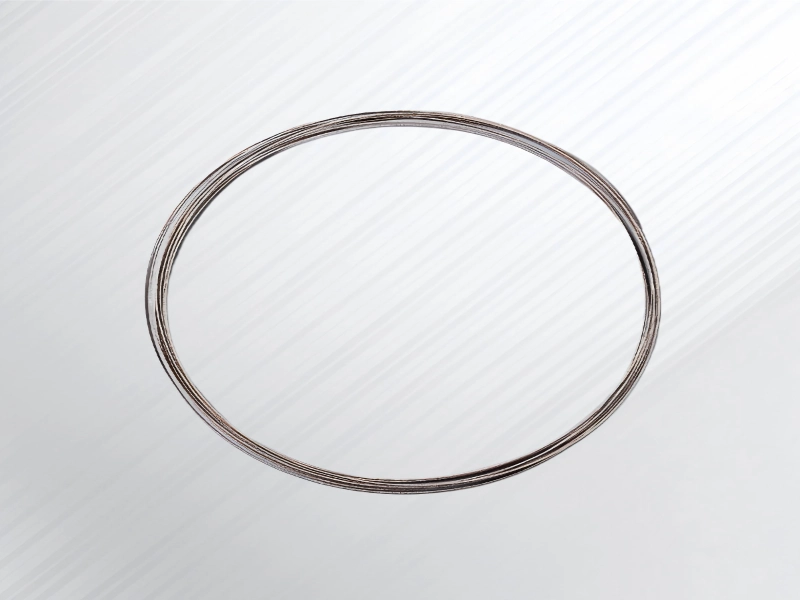
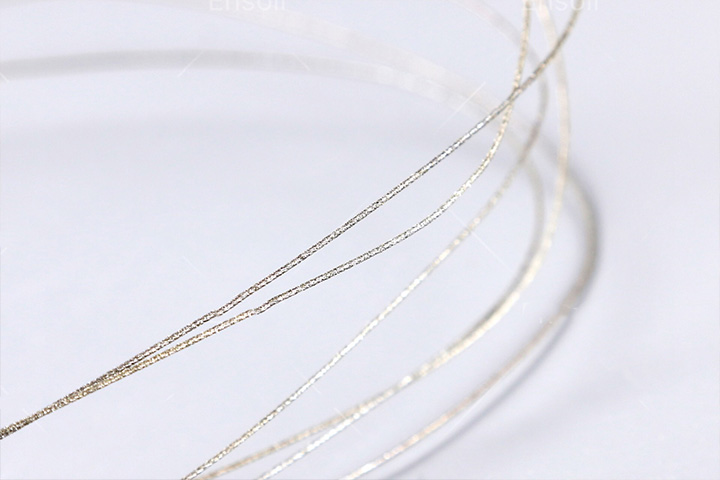
Pour pallier l'extrême dureté et la fragilité des céramiques techniques, nos systèmes de coupe utilisent la technologie des boucles de fil diamanté sans fin, fonctionnant selon un véritable procédé de coupe à froid. Au lieu d'appliquer une force mécanique élevée ou une chaleur intense, des millions de microparticules de diamant réalisent une abrasion précise et douce le long de la ligne de coupe.
Cette approche intégrée, qui combine machines et consommables, résout directement les principaux goulets d'étranglement du traitement de la céramique :
Flux de travail complet de découpe de céramique
Lingot brut et préparation des matières premières
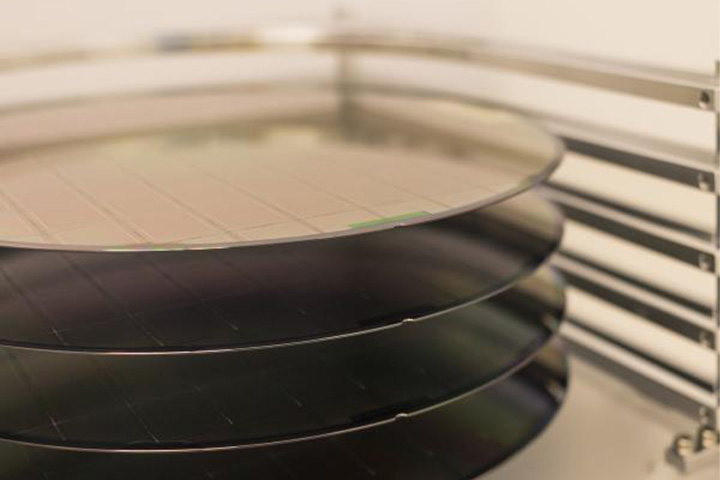
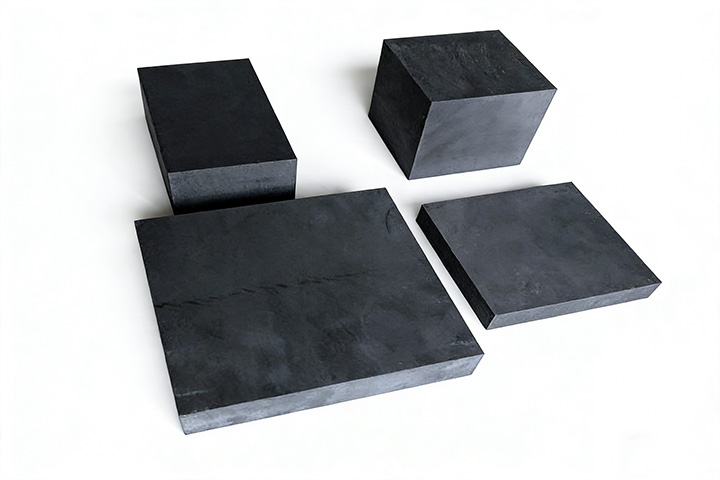
Des poudres céramiques de haute pureté (Al₂O₃, ZrO₂, SiC) sont formées par CIP et frittées en blocs denses, puis inspectées pour établir les paramètres de coupe de base.
Configuration du dispositif de maintien et de montage
Les blocs de céramique sont fixés sur des plaques de verre ou d'aluminium à l'aide d'une résine adhésive temporaire spéciale ou de cire afin d'éliminer les micro-vibrations lors de la découpe.
Découpe au fil diamanté de précision
Des boucles de fil diamanté sans fin (jusqu'à 80 m/s) avec tension pneumatique permettent une découpe à froid avec une qualité de surface Ra ≤ 0.1 μm et une précision de ±0.05 mm.
Décollement et nettoyage par ultrasons
Les plaquettes découpées sont chauffées ou détachées des plaques de montage par solvant, puis nettoyées par ultrasons pour éliminer les résidus de cire, de liquide de refroidissement et de poussière fine.
Rodage et polissage secondaires
L'élimination des microfissures à l'étape 3 permet de contourner le meulage grossier et de passer directement au polissage fin, réduisant ainsi le temps de traitement secondaire de 40 %.
Métrologie et contrôle de la qualité
Contrôle dimensionnel à 100 %, contrôle de planéité (cintrage/gauchissement) et détection de fissures à l'aide de comparateurs optiques, de machines à mesurer tridimensionnelles ou de détecteurs à ultrasons avant l'emballage final.
Comparaison des méthodes de découpe de la céramique
Le choix de la technologie de coupe optimale a un impact direct sur le rendement en matières premières, l'intégrité de la sous-surface et les coûts de traitement en aval lors de l'usinage de céramiques techniques comme l'alumine (Al2O3), la zircone (ZrO2), le carbure de silicium (SiC) et le nitrure de silicium (Si3N4).
Vous trouverez ci-dessous une comparaison détaillée montrant les performances des scies à fil diamanté Endless par rapport aux méthodes de découpe céramique traditionnelles, selon des indicateurs de fabrication clés.
| Critères | Scie à fil diamanté | Découpe laser | Découpe au jet d'eau | Lame à découper | Lame de scie diamantée |
| Principe de coupe | Un fil imprégné de diamant (acier ou tungstène) abrase le matériau par un mouvement continu ou alternatif. | Un faisceau laser de haute puissance fait fondre ou vaporise le matériau le long de la trajectoire de coupe. | Un jet d'eau à haute pression mélangé à des particules abrasives érode le matériau | Broche à grande vitesse avec lame diamantée ultra-mince, coupe par mouvement de rotation | Lame circulaire rotative à grande vitesse avec segments diamantés pour meuler ou couper par rotation |
| Largeur de Kerf | 0.15 - 0.45 mm | 0.05 – 0.20 mm (très étroit) | 0.8 – 2.0 mm+ (largeur) | 0.025 - 0.10 mm | 1.0 – 3.0 mm+ (le plus large) |
| Qualité de surface (Ra) | ≤ 0.05 – 0.1 μm | Modéré, nécessite souvent un post-traitement | Rugosité (Ra 3.2 – 12.5 μm), nécessite une finition | Excellent (Ra 0.1 – 0.4 μm) | finition médiocre et rugueuse |
| Zone affectée par la chaleur (HAZ) | Aucun – véritable procédé de découpe à froid | Important – contrainte thermique, risque de microfissuration | Aucun – procédé de découpe à froid | Contraintes mécaniques minimales uniquement | Modérée – génération de chaleur par friction |
| Dommages souterrains | Quasi nulle ou minimale – aucune microfissuration | Une contrainte thermique élevée entraîne des microfissures | Faible – pas de dommages thermiques, mais érosion de surface | Modéré – risque d'ébréchure à l'entrée/sortie | Élevé – écaillage important et microfissures |
| Formes complexes | Flexible – courbes, contours et profils complexes | Flexible (motifs 2D) | Flexible | Limité – principalement des lignes droites | Édition limitée – coupes droites uniquement |
| Batch Capacité | Haute (multifils : des dizaines de tranches par passage) | Faible (passage unique, série) | Faible (passage unique, série) | Faible (passage unique, série) | Faible (passage unique, série) |
| Coût de l'équipement | Modérée | Haute (source laser + optique) | Modéré à élevé (pompe + abrasifs) | Faible-modéré | Low |
| Le coût d'exploitation | Faible (consommable de câbles + liquide de refroidissement) | Modéré (gaz, électricité, entretien) | Élevé (eau, abrasifs, élimination) | Modéré (remplacement de lame) | Modéré (remplacement de lame) |
| Impact Environnemental | Faible teneur en eau, sans gaz, sans poussière | Modéré – émissions de gaz, génération de chaleur | Consommation d'eau élevée – importante | Low | Faible à modéré (poussière, liquide de refroidissement) |
| Meilleure application | Découpe de précision de céramiques techniques (Al₂O₃, Si₃N₄, ZrO₂, SiC) – découpe de lingots, usinage de plaquettes, profils complexes | Découpe de feuilles fines, motifs 2D complexes, micro-caractéristiques | Blocs de céramique épais, découpe grossière, matériaux sensibles aux contraintes mécaniques | petites pièces de précision, découpe, précision de positionnement élevée | Découpe grossière, céramique de construction, équarrissage de blocs bruts |
Résultats de fabrication mesurables que vous atteignez
Rendement en matières premières plus élevé
La largeur de coupe ultra-étroite de 0.38 à 0.45 mm minimise les déchets lors du découpage de céramiques coûteuses (SiC, Si₃N₄, Alumine), convertissant les stocks économisés en tranches utilisables.
Zéro microfissures et réduction des rebuts
La découpe à froid à faible force élimine les chocs mécaniques et les pics de chaleur localisés, évitant ainsi l'écaillage des bords et les microfissures cachées sous la surface.
Délai de livraison secondaire plus court
Les finitions de surface quasi-miroir (Ra ≤ 0.1 μm) permettent aux lignes de production de contourner les étapes de meulage grossier et de faire passer les pièces directement au polissage fin.
Coût unitaire de fabrication réduit
L'utilisation optimale des matériaux, la réduction des déchets de consommables de dégrossissage et les cycles de découpe automatisés permettent de réduire considérablement le coût total par tranche.
Qualité des lots reproductible
La tension automatisée du fil et les servocommandes de précision permettent d'obtenir des tolérances d'épaisseur de tranche uniformes avec une dépendance minimale aux compétences de l'opérateur manuel.
Livraison de commande accélérée
Un rendement supérieur et l'élimination des cycles de retouche permettent de lever les goulots d'étranglement en atelier, permettant ainsi aux équipes d'ingénierie et de vente de garantir une livraison plus rapide aux clients.