Aperçus de l'industrie
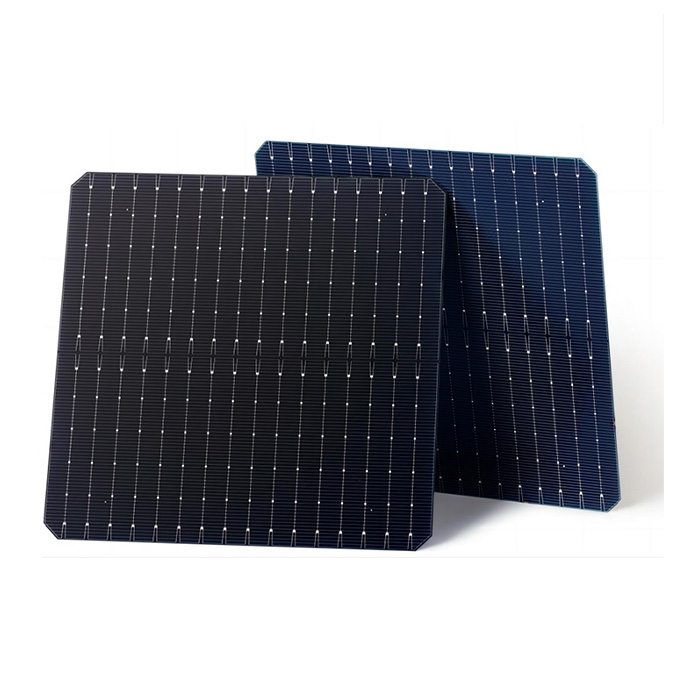
L'industrie photovoltaïque s'efforce d'atteindre la parité réseau grâce à une réduction constante des coûts. Au niveau des plaquettes, cela se traduit par des plaquettes plus fines (de type n jusqu'à 120-130 μm), des formats plus grands (G12 dominant) et des fils de diamant plus fins (désormais de 28 μm) avec des vitesses de découpe plus rapides.
La découpe est l'étape critique : elle détermine le rendement et le coût des étapes suivantes. Le silicium est dur et cassant ; le sciage au fil diamanté crée inévitablement des dommages sous-jacents (SSD) de 1 à 30 µm de profondeur, principale cause de rupture des plaquettes. À une épaisseur de 0.15 mm, le taux de rupture peut atteindre environ 6 %. Les principaux défis comprennent la rupture des plaquettes, les marques de scie, le gauchissement et l'usure du fil, en particulier lorsque l'épaisseur du fil descend en dessous de 35 µm.
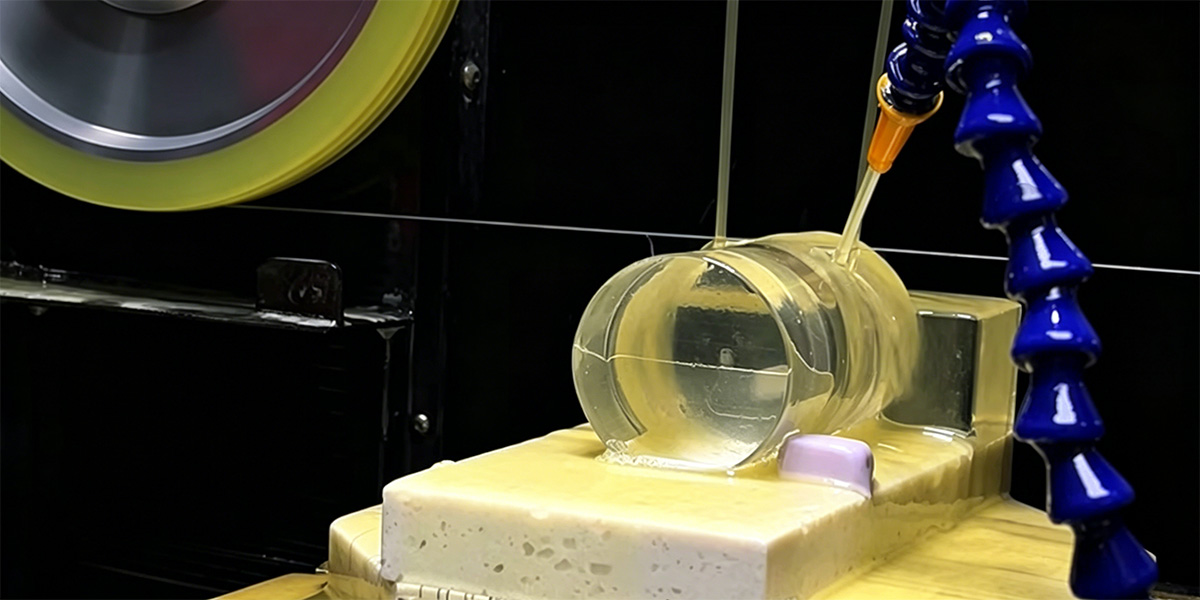
L'industrie est passée du sciage par boues au sciage au fil diamanté (SFD), qui représente désormais plus de 90 % du marché mondial du photovoltaïque. Le SFD offre une qualité de surface supérieure, des pertes de matière réduites et un rendement accru. Pour le découpage de monocristaux, le SFD est quasiment omniprésent.
La maîtrise de la découpe de précision influe directement sur l'utilisation des matériaux, le rendement et la rentabilité. La transition vers des plaquettes plus fines et plus grandes, dotées de fils plus fins, est en cours ; ceux qui optimisent la découpe aujourd'hui seront à la pointe de la prochaine phase de réduction des coûts du photovoltaïque.
Nos solutions techniques : Ingénierie de découpe complète pour le silicium solaire
Pour soutenir la transition de l'ensemble de l'industrie vers des substrats TOPCon et HJT de type N plus minces, nos solutions de fil diamanté et d'équipement de découpe répondent à trois priorités physiques critiques : minimiser la perte de matière, limiter les tolérances géométriques (TTV/Warp) et supprimer la rupture du fil sous tension continue à grande vitesse.
Nous fournissons des consommables spécialisés en fil diamanté, des configurations d'équipements de précision et un alignement des paramètres de processus pour les trois étapes essentielles du traitement du silicium solaire :
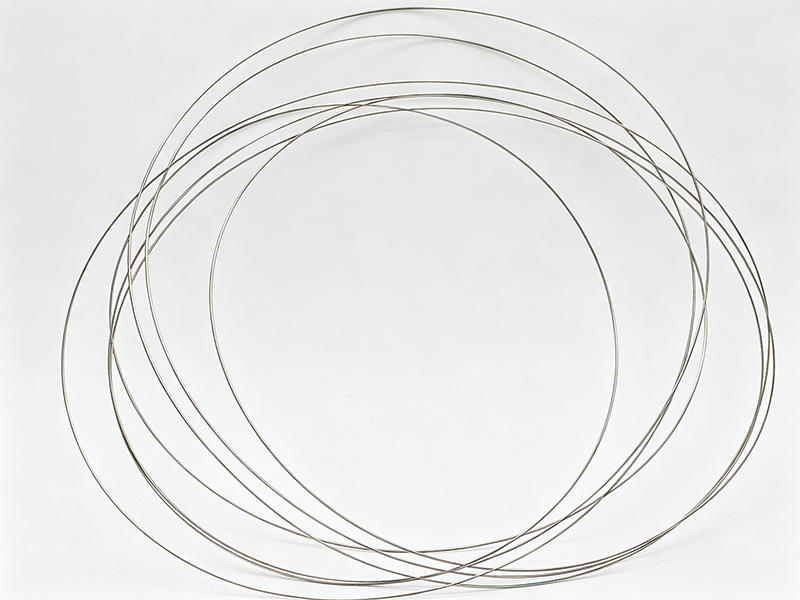
-
Application : Suppression des sections de tête/queue non conformes et sectionnement de longues barres de silicium monocristallin en longueurs de briques ciblées.
-
Exécution technique : Utilise des calibres de fil diamanté haute durabilité (0.18-0.25 mm) avec une résistance élevée à la rétention du diamant, conçus pour traiter des sections transversales de grand diamètre sans déviation de la ligne de lame ni fissuration due aux contraintes thermiques.
-
Avantage principal : Fournit des surfaces de coupe nettes et perpendiculaires qui empêchent les microfissures thermiques aux extrémités du lingot, maximisant ainsi le volume de silicium utilisable avant la mise au carré.
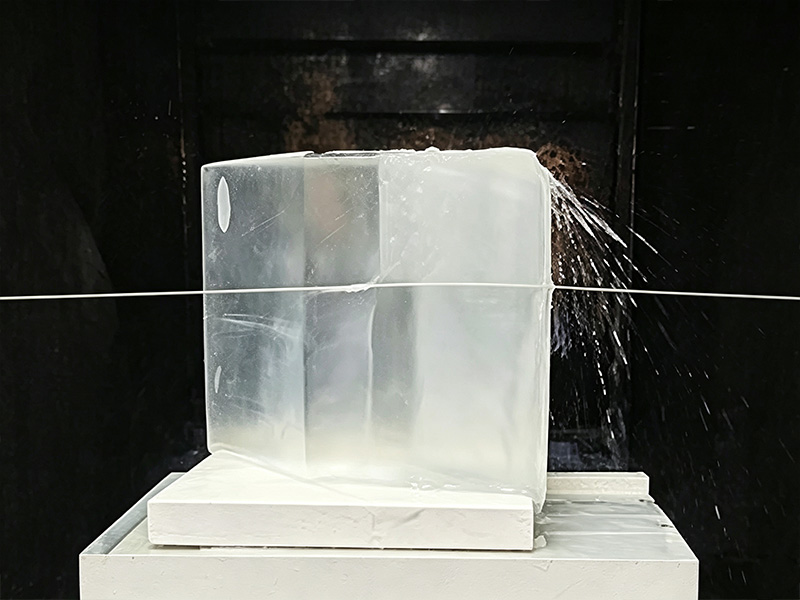
-
Application : Conversion de lingots de silicium ronds en briques carrées ou pseudo-carrées précises de 182 mm et 210 mm .
-
Exécution technique : Déploie des configurations d'équerrage spécialisées à 4 fils ou à fils multiples utilisant un fil d'acier à âme haute résistance ( >3800 MPa ) avec une distribution de grain uniforme.
-
Avantage principal : Maintient des tolérances diagonales serrées et des bords de bloc droits, réduisant considérablement l’écaillage des bords et les microfissures d’angle lors du sectionnement intensif.
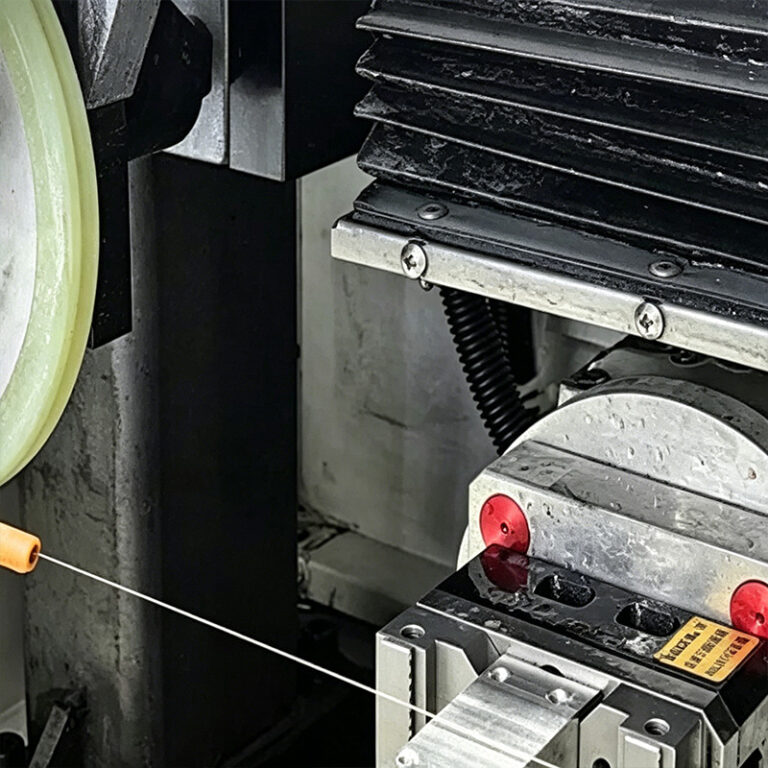
-
Application : Découpe à haute densité et multiligne de briques de silicium carrées en plaquettes ultra-minces ( 110–130 μm ) pour des lignées cellulaires à haut rendement.
-
Sélection de fil de micro-calibre : Formulé avec un fil d'acier à haute teneur en carbone ultra-fin ( 0.035–0.050 mm ) pour réduire la largeur de la fente, augmentant directement le rendement en plaquettes par lingot.
-
Topologie de grain contrôlée : Les grains de diamant synthétiques électroplaqués avec précision assurent un micro-grattage multipoint uniforme, limitant la variation totale d'épaisseur (TTV) à ≤ 10 μm et minimisant les dommages sous-surface (SSD).
-
Stabilité opérationnelle à haute vitesse : Conçu pour un fonctionnement stable à des vitesses de fil linéaires ( Vs ) de 60 à 85 m/s avec un contrôle actif de la tension dynamique ( ≤ ±0.3 N de fluctuation).
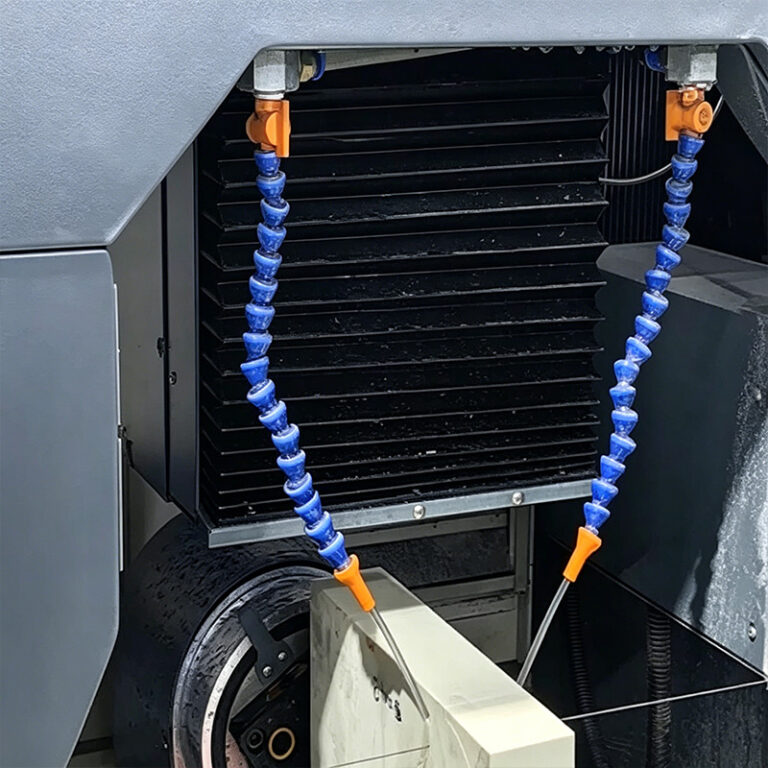
Pour obtenir un rendement constant des plaquettes, il est nécessaire de synchroniser les propriétés des fils consommables avec l'environnement de la machine hôte. Notre assistance technique comprend :
-
Évacuation des copeaux et alignement du liquide de refroidissement : optimisation de la densité de placage du fil et des canaux d’évacuation des grains pour un fonctionnement optimal avec des liquides de refroidissement hydrosolubles à faible viscosité, empêchant ainsi le glaçage du diamant et l’accumulation thermique à l’intérieur des micro-entailles.
-
Étalonnage de la tension et de l'alimentation : Fourniture de courbes de tension opérationnelles testées ( N ) et de lignes directrices sur la vitesse d'alimentation progressive ( Vf ) compatibles avec les équipements de découpe à fil unique et à fils multiples standard.
Application de la scie à fil diamanté dans le traitement des cellules solaires
Chaîne de fabrication complète du lingot à la cellule et jonctions clés de découpe
Production de lingots
Croissance de barres de silicium monocristallin de haute pureté (méthode CZ) ou coulée multicristalline.
Récolte des lingots
Découper les longs lingots en sections de longueur gérable tout en éliminant les extrémités non conformes.
Mise au carré des lingots
Façonner des lingots ronds en briques carrées ou pseudo-carrées standard aux dimensions exactes.
Tranchage de gaufrette
Découpe de briques à bande multifilaire à grande vitesse en milliers de plaquettes ultra-minces en une seule passe.
Gravure et texturation
Élimination des dommages sous-surface (SSD) et texturation des surfaces de plaquettes pour les lignes de cellules solaires.
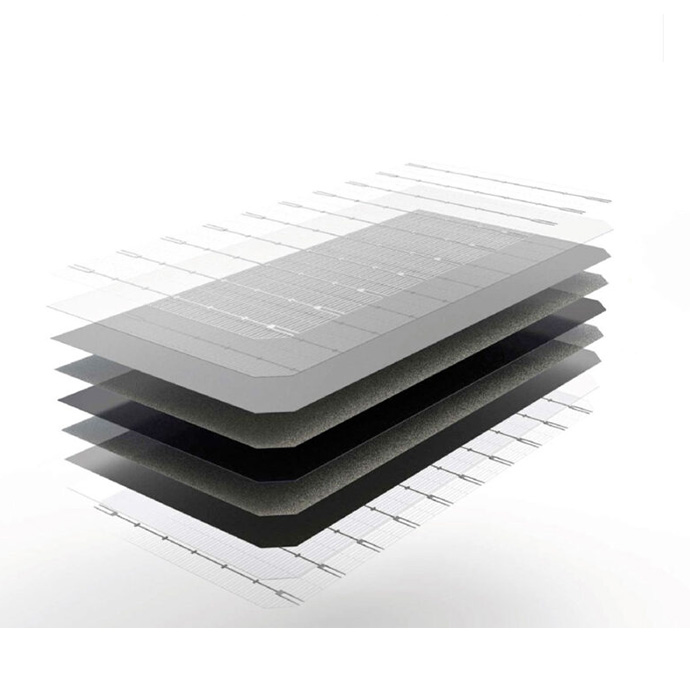
Fabrication de cellules
Diffusion, passivation, revêtement et métallisation pour produire des cellules solaires photovoltaïques actives.
Ce que cela signifie pour votre entreprise
Au final, l'objectif n'est pas d'améliorer la découpe, mais d'optimiser votre activité. Voici comment nos solutions de découpe de précision se traduisent par une valeur ajoutée concrète pour votre production de cellules photovoltaïques.
Matrice des paramètres de traitement recommandés
Paramètres de base d'ingénierie standard pour le traitement du silicium monocristallin lors des étapes de découpe, de mise au carré et de découpe de plaquettes multifilaires.
| Étape de traitement | Calibre du fil conducteur | Vitesse linéaire du fil | Tension opérationnelle | Débit d'alimentation | Qualité cible |
|---|---|---|---|---|---|
| Récolte des lingots | 0.18 - 0.25 mm | 30 à 50 m / s | 25 à 35 N | 1.0 à 3.0 mm / min | Coupe nette, aucune fissure |
| Mise au carré des lingots | 0.12 - 0.16 mm | 40 à 60 m / s | 18 à 25 N | 0.8 à 2.0 mm / min | Écaillage minimal des bords |
| Plaquette (182 mm) | 0.038 - 0.045 mm | 60 à 80 m / s | 7.5 à 9.5 N | 1.2 à 2.2 mm / min | TTV ≤ 10 μm, Kerf < 55 μm |
| Plaquette (210 mm) | 0.040 - 0.050 mm | 65 à 85 m / s | 8.0 à 10.5 N | 1.0 à 2.0 mm / min | TTV ≤ 10 μm, SSD < 8 μm |
* Paramètres de base pour les substrats de type N TOPCon/HJT. Ajustement précis des paramètres en fonction de la rigidité du bâti de la machine et de la pression du liquide de refroidissement.