Sfide nel taglio della ceramica
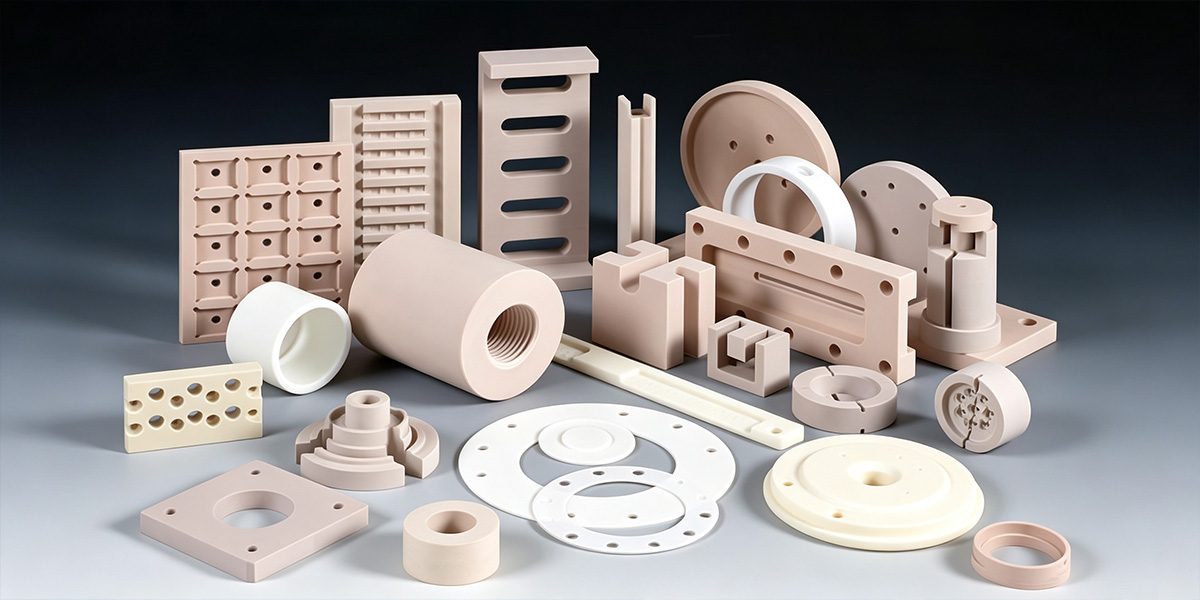
La lavorazione di ceramiche tecniche come allumina, zirconia, SiC e Si3N4 presenta sfide produttive uniche a causa della loro estrema durezza (Mohs 8–9+) e dell'elevata fragilità.
Le tecniche di taglio convenzionali causano spesso scheggiature profonde dei bordi, microfratture invisibili e danni da shock termico, con conseguente spreco di materiale costoso.
Inoltre, l'ampia perdita di materiale dovuta alle lame spesse comporta uno spreco di preziose materie prime, mentre la rapida usura degli utensili determina uno spessore di taglio non uniforme e costosi tempi di inattività.
La nostra soluzione di taglio di precisione con filo diamantato
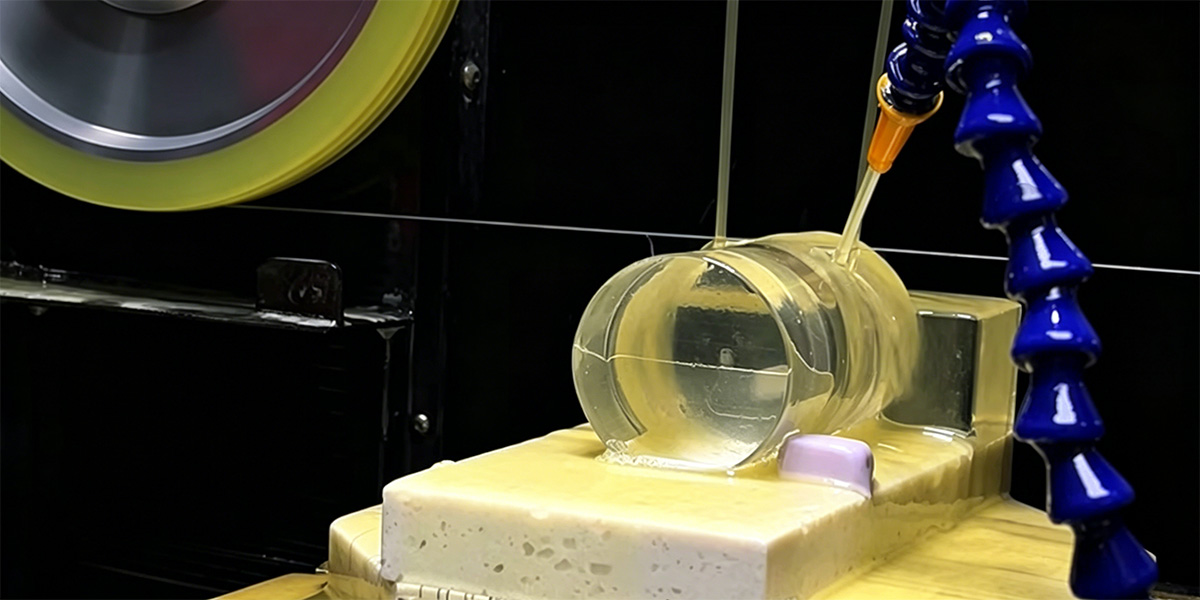
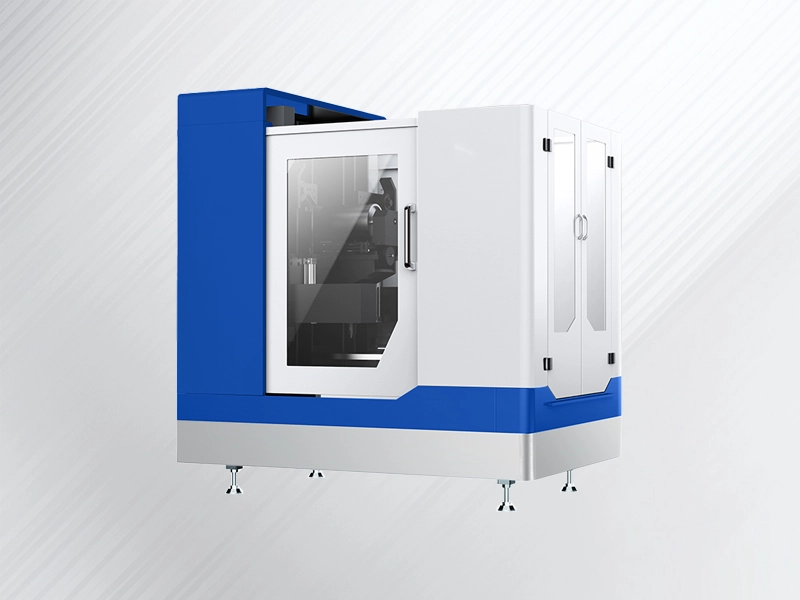
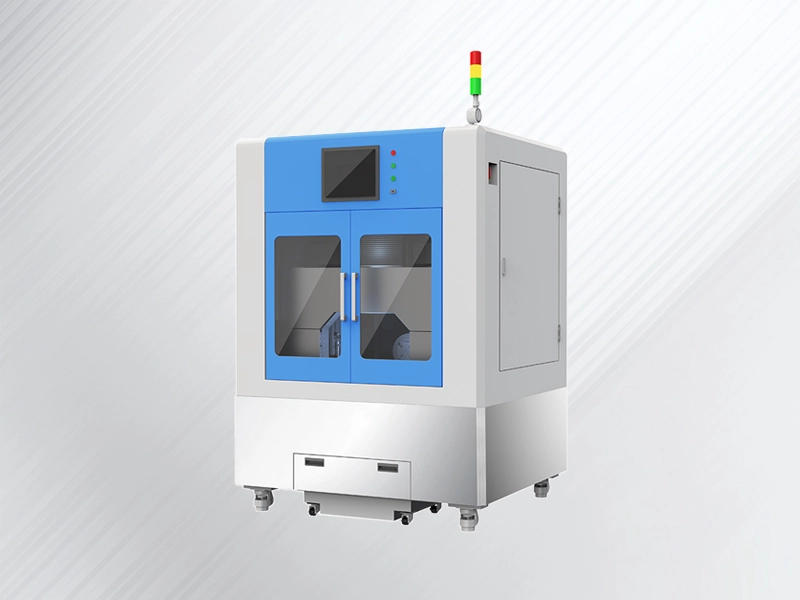
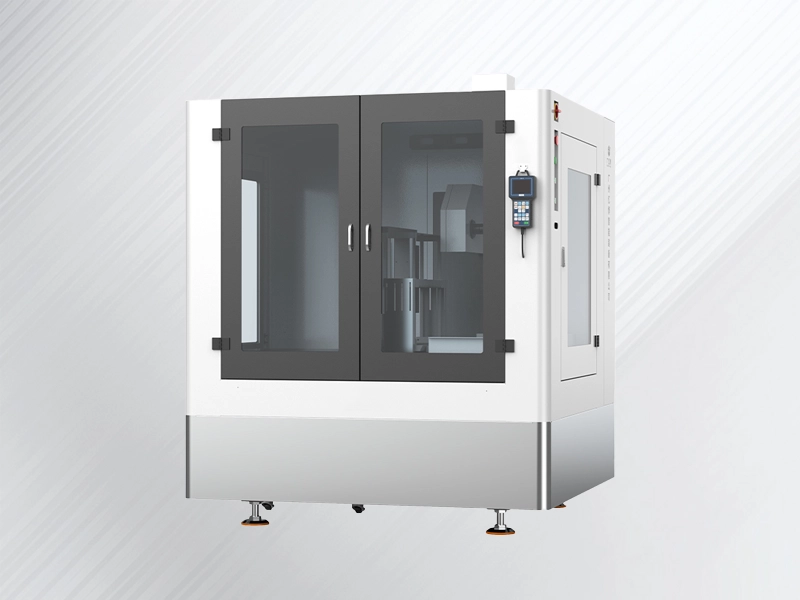
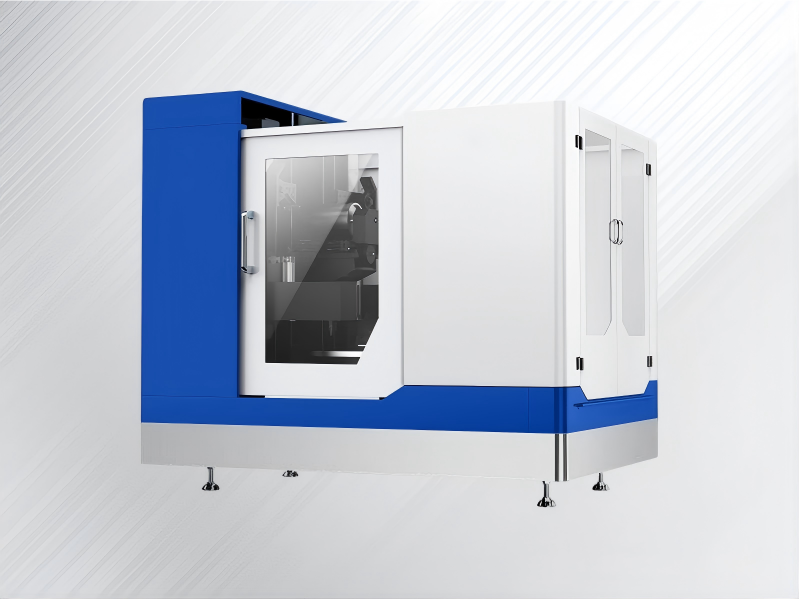
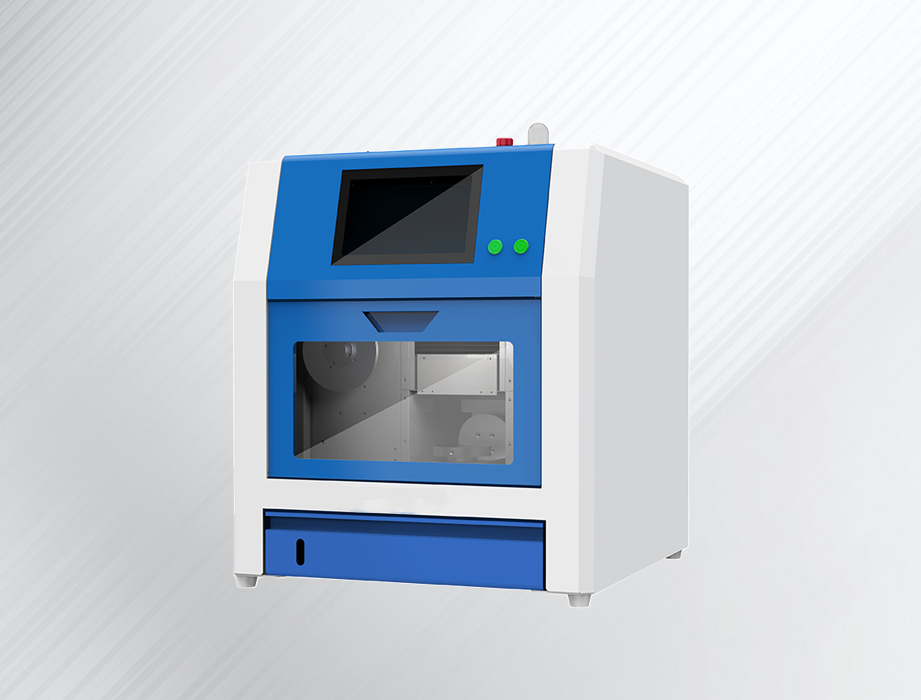
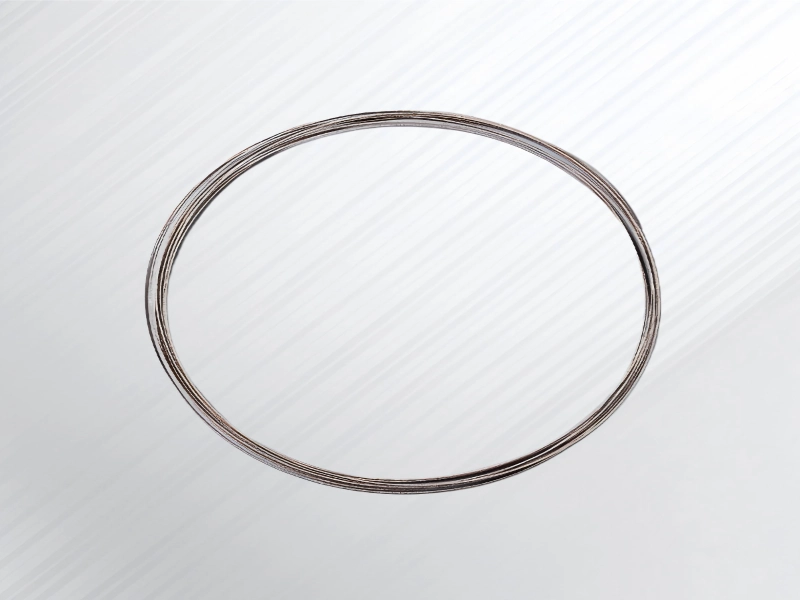
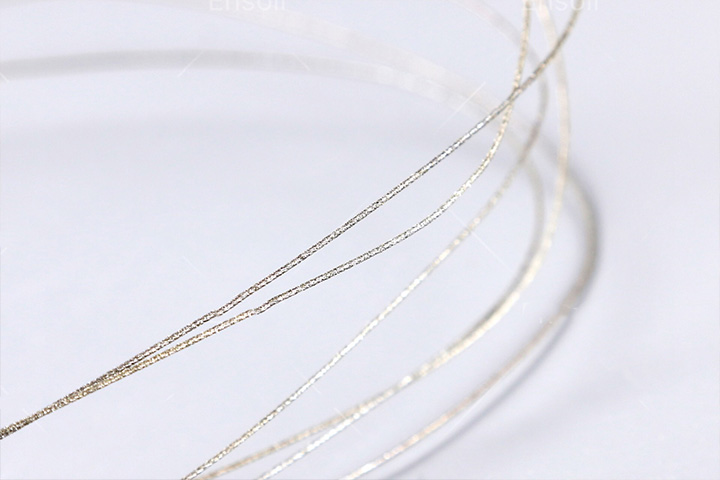
Per superare l'estrema durezza e fragilità delle ceramiche tecniche, i nostri sistemi di taglio utilizzano una tecnologia a ciclo continuo di filo diamantato che opera in un vero e proprio processo di taglio a freddo. Invece di applicare un'elevata forza meccanica o un calore intenso, milioni di microparticelle di diamante svolgono un'azione abrasiva precisa e a basso stress lungo la linea di taglio.
Questo approccio integrato di macchinari e materiali di consumo risolve direttamente i principali colli di bottiglia nella lavorazione della ceramica:
Flusso di lavoro completo per il taglio della ceramica
Preparazione del lingotto grezzo e del materiale
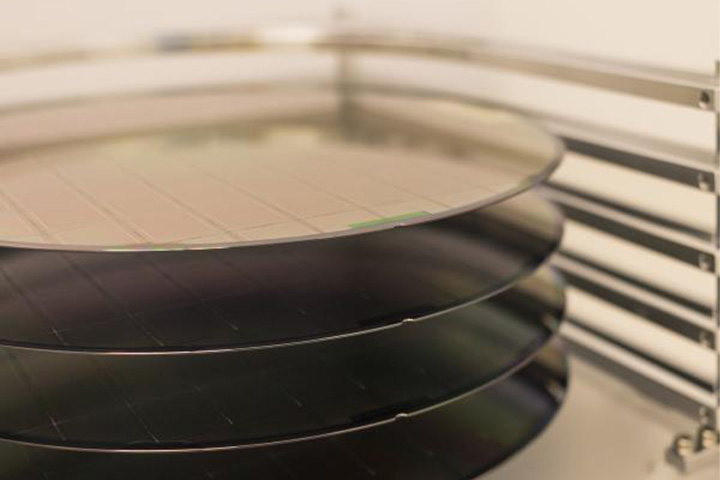
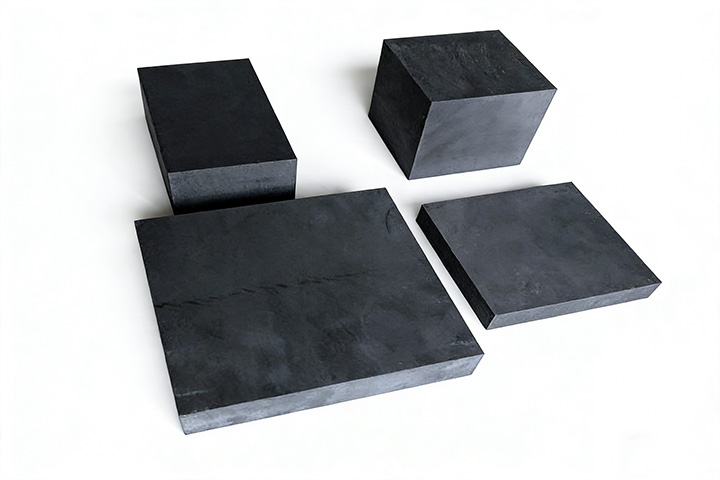
Polveri ceramiche ad elevata purezza (Al₂O₃, ZrO₂, SiC) vengono formate tramite CIP e sinterizzate in blocchi densi, quindi ispezionate per stabilire i parametri di taglio di riferimento.
Sistema di fissaggio e montaggio
I blocchi di ceramica vengono fissati su lastre di vetro o alluminio utilizzando una speciale resina adesiva temporanea o cera per eliminare le microvibrazioni durante il taglio.
Taglio di precisione con filo diamantato
Cicli continui di filo diamantato (fino a 80 m/s) con tensionamento pneumatico consentono il taglio a freddo con una qualità superficiale Ra ≤ 0.1 μm e una precisione di ±0.05 mm.
Rimozione del legante e pulizia a ultrasuoni
Le cialde tagliate vengono riscaldate o separate dalle piastre di montaggio mediante un processo di rilascio del solvente, quindi pulite con ultrasuoni per rimuovere residui di cera, liquido refrigerante e polvere fine.
Lappatura e lucidatura secondaria
Eliminando le microfratture nella Fase 3, si può saltare la fase di sgrossatura, passando direttamente alla lucidatura fine e riducendo del 40% i tempi di lavorazione secondaria.
Metrologia e controllo qualità
Prima dell'imballaggio finale, vengono effettuati test al 100% di verifica dimensionale, planarità (curvatura/deformazione) e rilevamento di crepe mediante comparatori ottici, macchine di misura a coordinate (CMM) o rilevatori a ultrasuoni.
Confronto tra metodi di taglio della ceramica
La scelta della tecnologia di taglio ottimale ha un impatto diretto sulla resa della materia prima, sull'integrità della superficie e sui costi di lavorazione a valle nella lavorazione di ceramiche tecniche come allumina (Al2O3), zirconia (ZrO2), carburo di silicio (SiC) e nitruro di silicio (Si3N4).
Di seguito è riportato un confronto completo che mostra le prestazioni delle seghe a filo diamantato Endless rispetto ai metodi tradizionali di taglio della ceramica, in base ai principali parametri di produzione.
| Criteri | Sega a filo diamantato | Taglio laser | Taglio a getto d'acqua | Lama a cubetti | Lama per sega diamantata |
| Principio di taglio | Il filo (in acciaio o tungsteno) impregnato di diamante abrade il materiale mediante un movimento continuo o alternato. | Un raggio laser ad alta potenza fonde o vaporizza il materiale lungo il percorso di taglio. | Il getto d'acqua ad alta pressione miscelato con particelle abrasive erode il materiale | Mandrino ad alta velocità con lama diamantata ultrasottile che taglia tramite movimento rotatorio | Lama circolare rotante ad alta velocità con segmenti diamantati per levigare o tagliare tramite rotazione |
| Larghezza taglio | 0.15 - 0.45 mm | 0.05 – 0.20 mm (molto stretto) | 0.8 – 2.0 mm+ (larghezza) | 0.025 - 0.10 mm | 1.0 – 3.0 mm+ (massimo) |
| Qualità della superficie (Ra) | ≤ 0.05 – 0.1 μm | Di difficoltà moderata, spesso richiede post-produzione. | Superficie ruvida (Ra 3.2 – 12.5 μm), necessita di finitura. | Eccellente (Ra 0.1 – 0.4 μm) | Finitura scadente e ruvida |
| Zona termicamente alterata (ZTA) | Nessuno – vero processo di taglio a freddo | Significativo: stress termico, rischio di microfratture | Nessuno – processo di taglio a freddo | Minimo – solo stress meccanico | Generazione di calore da attrito moderata |
| Danni al sottosuolo | Minime o nulle – nessuna microfrattura | Elevato stress termico provoca microfratture | Basso – nessun danno termico, ma erosione superficiale | Moderato – rischio di scheggiature in entrata/uscita | Elevata – scheggiature e microfratture significative |
| Forme complesse | Flessibile: curve, contorni e profili complessi | Flessibile (modelli 2D) | Flessibile | Limitato – principalmente linee rette | Limitato – solo tagli dritti |
| Batch Capacità | Elevato (multifilo: decine di fette per passaggio) | Basso (passaggio singolo, seriale) | Basso (passaggio singolo, seriale) | Basso (passaggio singolo, seriale) | Basso (passaggio singolo, seriale) |
| Costo dell'attrezzatura | Moderato | Alta (sorgente laser + ottica) | Moderato-Alto (pompa + abrasivi) | Basso-Moderato | Basso |
| Costo operativo | Basso (materiale di consumo del filo + liquido di raffreddamento) | Moderato (gas, elettricità, manutenzione) | Elevato (acqua, abrasivi, smaltimento) | Moderato (sostituzione della lama) | Moderato (sostituzione della lama) |
| Impatto ambientale | Basso consumo di acqua, assenza di gas e di polvere. | Moderato – emissioni di gas, produzione di calore | Consumo idrico elevato e significativo | Basso | Basso-Moderato (polvere, liquido refrigerante) |
| Migliore applicazione | Taglio di precisione di ceramiche avanzate (Al₂O₃, Si₃N₄, ZrO₂, SiC) – taglio di lingotti, wafer, profili complessi | Taglio di fogli sottili, motivi 2D complessi, micro-dettagli | Blocchi ceramici spessi, taglio grezzo, materiali sensibili alle sollecitazioni meccaniche | Componenti di piccola precisione, taglio a cubetti, elevata precisione di posizionamento. | Taglio grossolano, ceramica da costruzione, squadratura di blocchi grezzi |
Risultati di produzione misurabili che conseguite
Maggiore resa di materia prima
La larghezza di taglio ultra-stretta di 0.38–0.45 mm riduce al minimo gli sprechi durante il taglio di ceramiche costose (SiC, Si₃N₄, allumina), convertendo il materiale risparmiato in fette utilizzabili.
Zero microfratture e scarti ridotti al minimo
Il taglio a freddo a bassa forza elimina gli shock meccanici e i picchi di calore localizzati, prevenendo scheggiature sui bordi e microfratture nascoste sotto la superficie.
Tempi di consegna secondari più brevi
Le finiture superficiali quasi a specchio (Ra ≤ 0.1 μm) consentono alle linee di produzione di saltare le fasi di sgrossatura più impegnative e di passare direttamente alla lucidatura fine.
Riduzione dei costi unitari di produzione
L'ottimizzazione dell'utilizzo dei materiali, la riduzione degli sprechi di materiale di consumo nella fase di sgrossatura e i cicli di taglio automatizzati consentono di ridurre significativamente il costo totale per fetta.
Qualità del lotto ripetibile
Il tensionamento automatico del filo e i controlli servoassistiti di precisione garantiscono tolleranze uniformi nello spessore delle fette, riducendo al minimo la necessità di intervento manuale da parte dell'operatore.
Consegna rapida degli ordini
Una maggiore produttività e l'eliminazione dei cicli di rilavorazione rimuovono i colli di bottiglia in officina, consentendo ai team di ingegneria e vendita di garantire consegne più rapide ai clienti.