approfondimenti di settore
L'industria fotovoltaica sta correndo verso la parità di rete attraverso una continua riduzione dei costi. A livello di wafer, ciò si traduce in wafer più sottili (di tipo n fino a 120-130 μm), formati più grandi (dominanti i G12) e fili di diamante più sottili (ora 28 μm) con velocità di taglio più elevate.
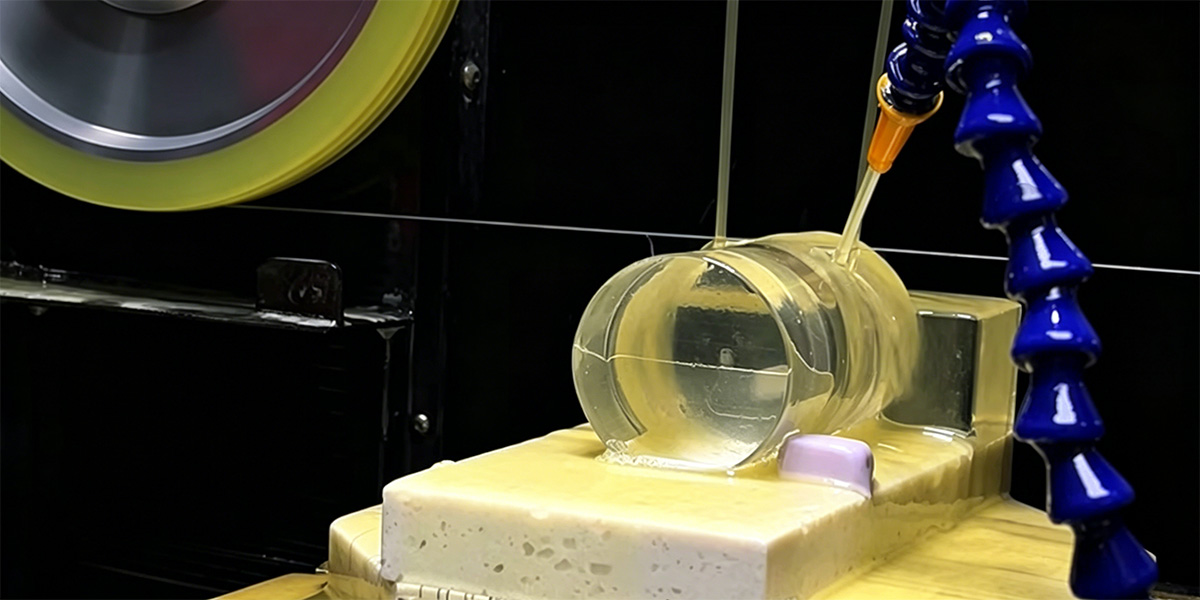
Il taglio è la fase critica: determina la resa e i costi delle fasi successive. Il silicio è duro e fragile; il taglio con filo diamantato crea inevitabilmente danni superficiali (SSD) a una profondità compresa tra 1 e 30 μm, la causa principale della rottura dei wafer. Con uno spessore di 0.15 mm, la percentuale di rottura può raggiungere il 6%. Le principali problematiche includono la rottura dei wafer, i segni di taglio, la deformazione e l'usura del filo, soprattutto quando lo spessore dei fili scende al di sotto dei 35 μm.
Il settore è passato dal taglio con pasta abrasiva al taglio con filo diamantato (DWS), che ora detiene oltre il 90% del mercato globale del fotovoltaico. Il DWS offre una qualità superficiale superiore, minori perdite di materiale durante il taglio e una maggiore efficienza. Nel taglio di cristalli monocristallini, il DWS è pressoché universale.
La padronanza del taglio di precisione ha un impatto diretto sull'utilizzo dei materiali, sulla resa e sulla redditività. La transizione verso wafer più sottili e più grandi con fili più sottili è in atto ora, e coloro che ottimizzeranno il taglio oggi guideranno la prossima fase di riduzione dei costi del fotovoltaico.
Le nostre soluzioni tecniche: Ingegneria completa per lo slicing del silicio solare
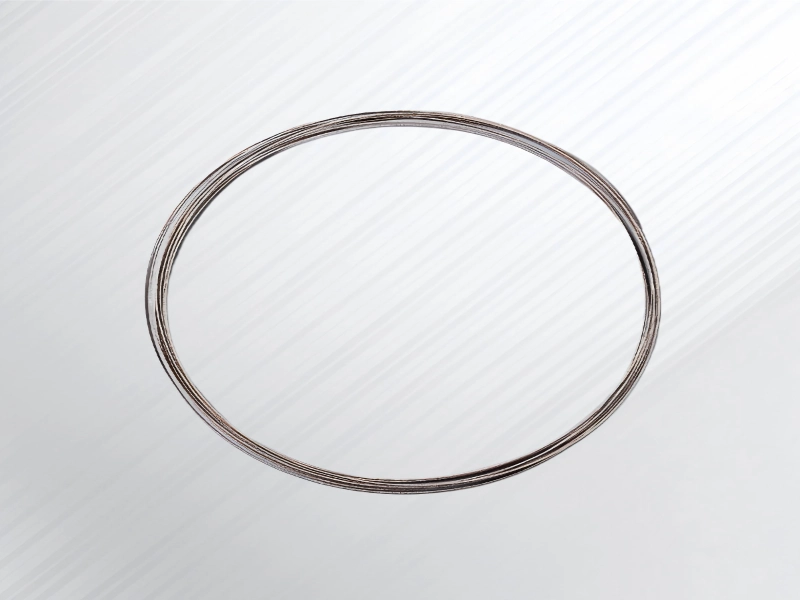
Per supportare la transizione a livello industriale verso substrati TOPCon e HJT di tipo N più sottili, le nostre soluzioni per fili diamantati e apparecchiature di taglio rispondono a tre priorità fisiche fondamentali: minimizzare la perdita di materiale durante il taglio, limitare le tolleranze geometriche (TTV/Warp) e prevenire la rottura del filo sotto tensione continua ad alta velocità.
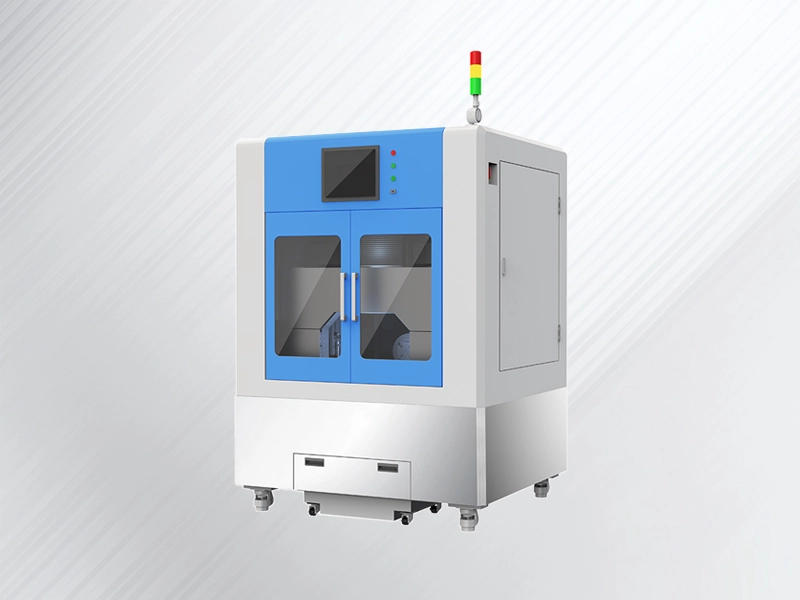
Forniamo materiali di consumo specializzati in filo diamantato, configurazioni di apparecchiature di precisione e allineamento dei parametri di processo nelle tre fasi essenziali della lavorazione del silicio per applicazioni solari:
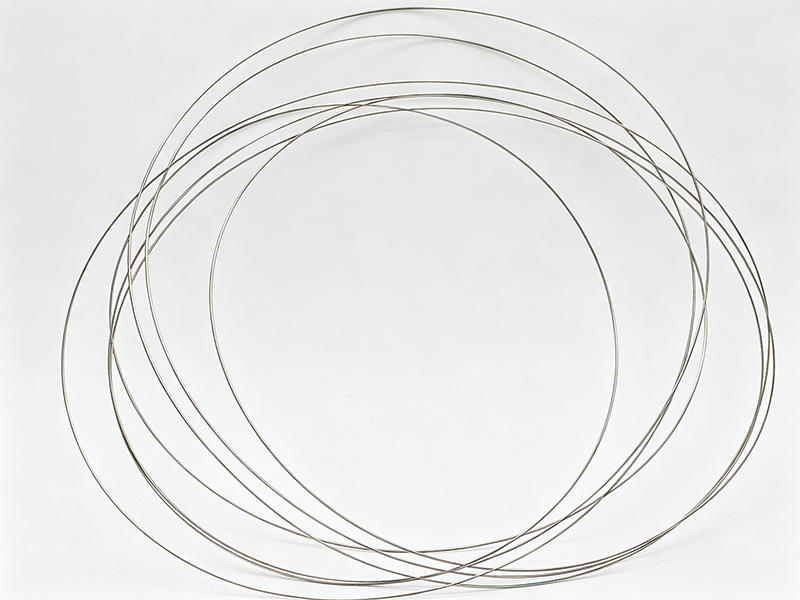
-
Applicazione: Rimozione di sezioni di testa/coda non conformi e sezionamento di lunghe barre di silicio monocristallino in blocchi di lunghezza desiderata.
-
Esecuzione tecnica: Utilizza fili diamantati ad alta resistenza (0.18-0.25 mm) con elevata capacità di ritenzione del diamante, progettati per gestire sezioni trasversali di grande diametro senza flessione della linea della lama o fessurazioni da stress termico.
-
Vantaggio principale: garantisce superfici di taglio pulite e perpendicolari che prevengono la formazione di microfratture termiche alle estremità del lingotto, massimizzando il volume di silicio utilizzabile prima della squadratura.
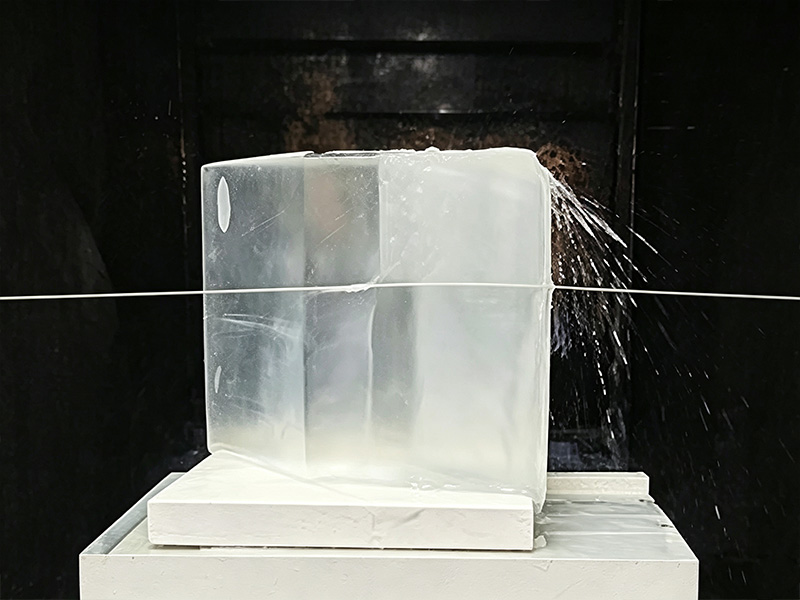
-
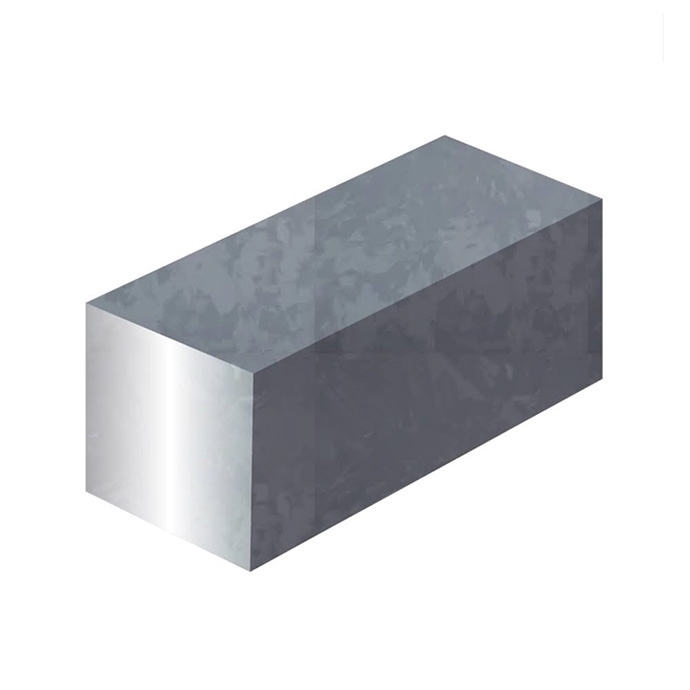
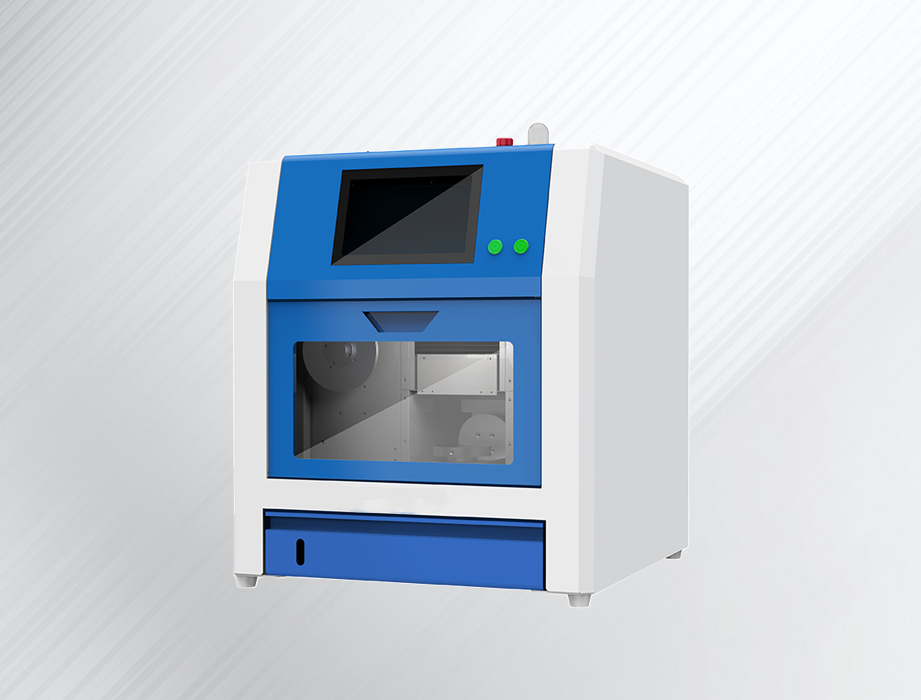
Applicazione: Trasformazione di lingotti di silicio rotondi in mattoni quadrati o pseudo-quadrati di precisione da 182 mm e 210 mm .
-
Esecuzione tecnica: Utilizza configurazioni di squadratura specializzate a 4 o più fili, impiegando filo d'acciaio ad alta resistenza ( >3800 MPa ) con distribuzione uniforme della grana.
-
Vantaggio principale: mantiene tolleranze diagonali ristrette e bordi dei blocchi dritti, riducendo significativamente scheggiature e microfratture agli angoli durante le operazioni di sezionamento pesante.
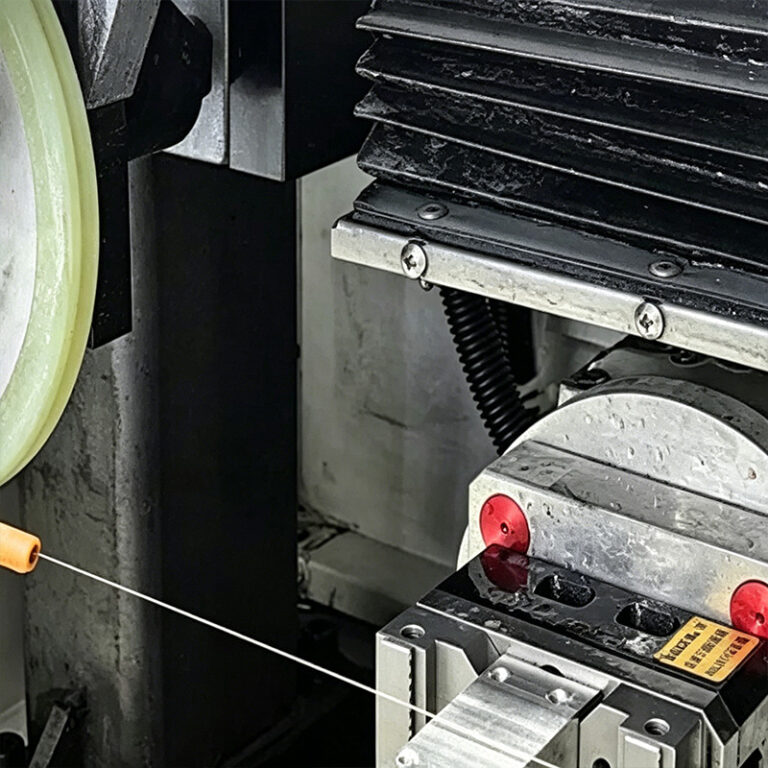
-
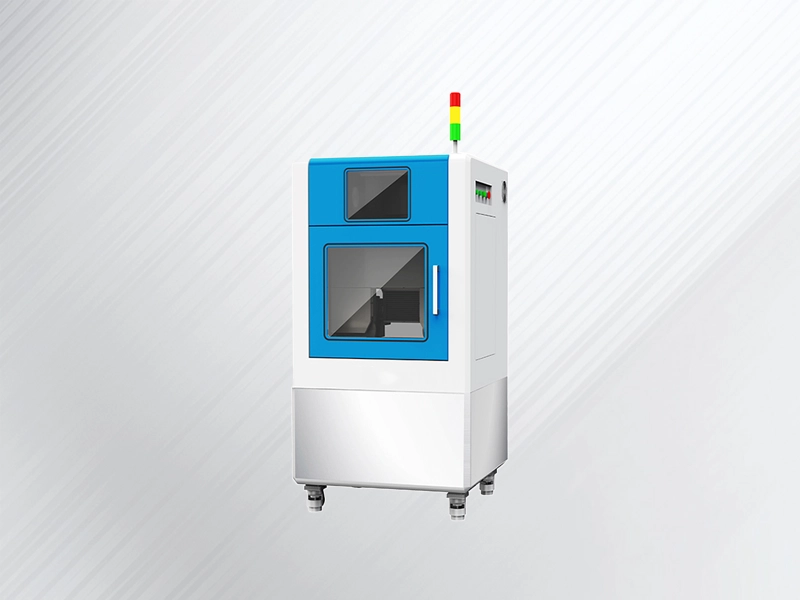
Applicazione: Taglio multilinea ad alta densità di blocchi di silicio quadrati in wafer ultrasottili ( 110–130 μm ) per linee cellulari ad alta efficienza.
-
Selezione del filo di micro-calibro: formulato con filo di acciaio ad alto tenore di carbonio ultra-fine ( 0.035–0.050 mm ) per ridurre la larghezza del taglio, aumentando direttamente la produzione di wafer per lingotto.
-
Topologia della grana controllata: i grani di diamante sintetico elettroliticamente placcati di precisione garantiscono una micro-raschiatura multipunto uniforme, limitando la variazione totale dello spessore (TTV) a ≤ 10 μm e riducendo al minimo i danni superficiali (SSD).
-
Stabilità operativa ad alta velocità: progettato per un funzionamento stabile a velocità lineari del filo ( Vs ) di 60–85 m/s con controllo attivo della tensione dinamica ( fluttuazione ≤ ±0.3 N ).
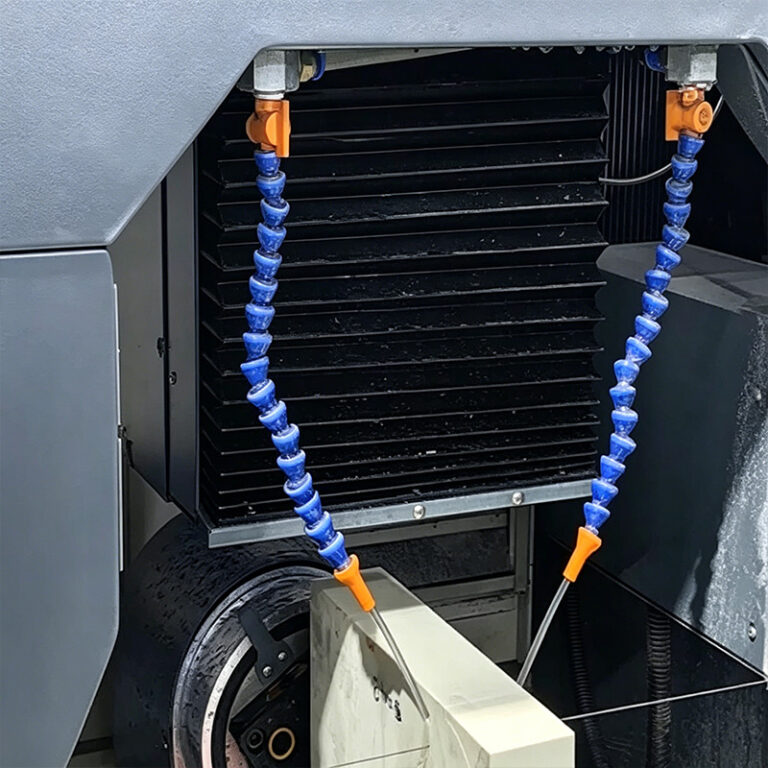
Per ottenere una resa costante dei wafer è necessario sincronizzare le proprietà dei fili di consumo con l'ambiente della macchina host. Il nostro supporto ingegneristico comprende:
-
Allineamento tra trucioli e refrigerante: ottimizzazione della densità di placcatura del filo e dei canali di evacuazione dei trucioli per un funzionamento ottimale con refrigeranti a bassa viscosità e solubili in acqua, prevenendo la vetrificazione del diamante e l'accumulo termico all'interno dei micro-intagli.
-
Calibrazione di tensione e avanzamento: Fornisce curve di tensione operative testate ( N ) e linee guida per la velocità di avanzamento progressiva ( Vf ) compatibili con le apparecchiature di taglio standard a filo singolo e multifilo.
Applicazione delle seghe a filo diamantato nella lavorazione delle celle solari
Catena di produzione completa dal lingotto alla cella e punti chiave per il taglio.
Produzione di lingotti
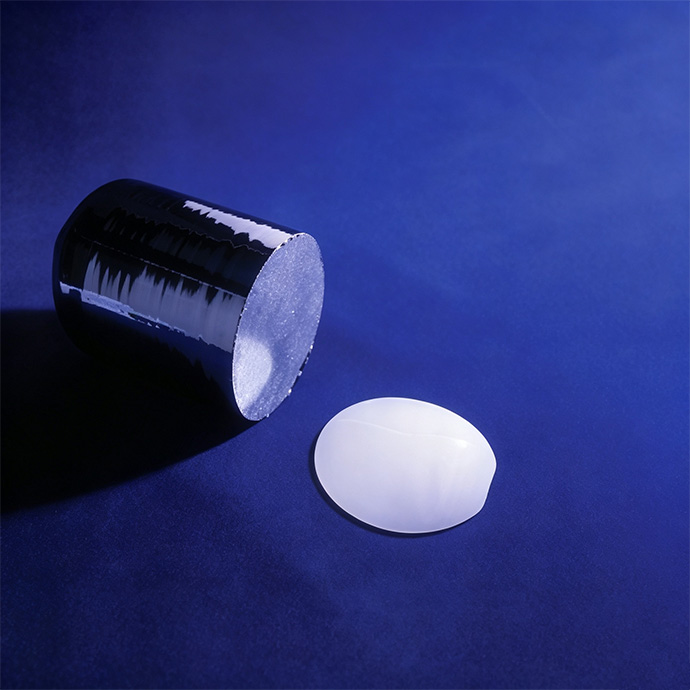
Crescita di barre di silicio monocristallino ad elevata purezza (metodo CZ) o fusione multicristallina.
Coltivazione di lingotti
Sezionare i lingotti lunghi in pezzi di lunghezza gestibile, eliminando le estremità non conformi.
Quadratura del lingotto
Trasformazione di lingotti rotondi in mattoni quadrati o pseudo-quadrati standard con dimensioni precise.
Affettatura di wafer
Una macchina a nastro multifilo ad alta velocità taglia i mattoni in migliaia di wafer ultrasottili in un unico passaggio.
Incisione e texturizzazione
Rimozione dei danni superficiali (SSD) e texturizzazione delle superfici dei wafer per le linee di celle solari.
Fabbricazione cellulare
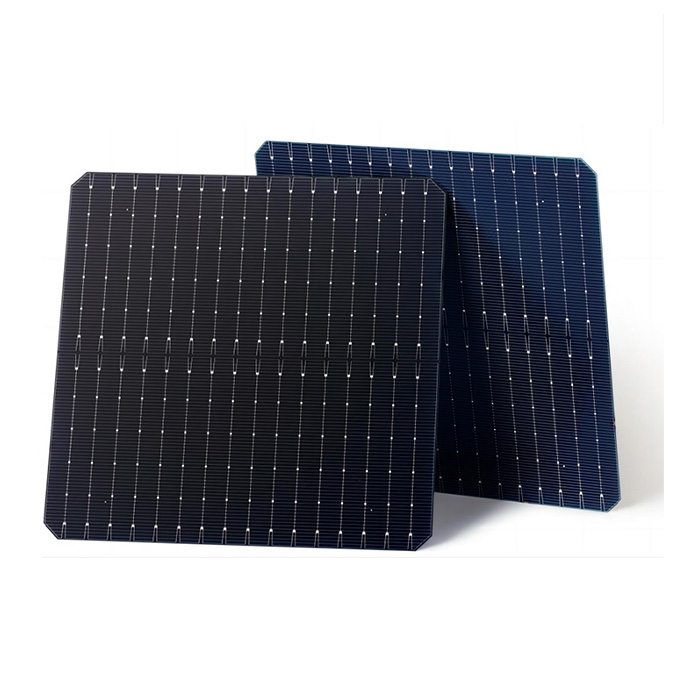
Diffusione, passivazione, rivestimento e metallizzazione per la produzione di celle solari fotovoltaiche attive.
Cosa significa per la tua azienda
In definitiva, l'obiettivo non è un taglio migliore, ma un business più redditizio. Ecco come le nostre soluzioni di taglio di precisione si traducono in un valore tangibile per la vostra attività di produzione fotovoltaica.
Matrice dei parametri di elaborazione consigliati
Parametri di base standard di ingegneria per la lavorazione del silicio monocristallino nelle fasi di ritaglio, squadratura e wafering multi-filo.
| Fase di elaborazione | Calibro del filo centrale | Velocità del filo lineare | Tensione operativa | Tasso di alimentazione | Qualità dell'obiettivo |
|---|---|---|---|---|---|
| Coltivazione di lingotti | 0.18 - 0.25 mm | 30 - 50 m / s | 25 - 35 N | 1.0 - 3.0 mm / min | Taglio netto, nessuna crepa |
| Quadratura del lingotto | 0.12 - 0.16 mm | 40 - 60 m / s | 18 - 25 N | 0.8 - 2.0 mm / min | Scheggiatura minima dei bordi |
| Wafering (182 mm) | 0.038 - 0.045 mm | 60 - 80 m / s | 7.5 - 9.5 N | 1.2 - 2.2 mm / min | TTV ≤ 10 μm, Kerf < 55 μm |
| Wafering (210 mm) | 0.040 - 0.050 mm | 65 - 85 m / s | 8.0 - 10.5 N | 1.0 - 2.0 mm / min | TTV ≤ 10 μm, SSD < 8 μm |
* Parametri di base per i substrati di tipo N TOPCon/HJT. Regolazione fine dei parametri in base alla rigidità del telaio della macchina e alla pressione del refrigerante.