セラミック切断における課題
アルミナ、ジルコニア、SiC、Si3N4などの工業用セラミックスの加工は、その極めて高い硬度(モース硬度8~9以上)と高い脆性のため、特有の製造上の課題を伴う。
従来の切断技術では、刃先の欠け、目に見えない微細な亀裂、熱衝撃による損傷が頻繁に発生し、結果として高価な材料の廃棄につながる。
さらに、厚い刃による広い切断幅は高価な原材料の無駄遣いにつながり、工具の急速な摩耗は切断厚さのばらつきや高額なダウンタイムを引き起こす。
当社の精密ダイヤモンドワイヤー切断ソリューション
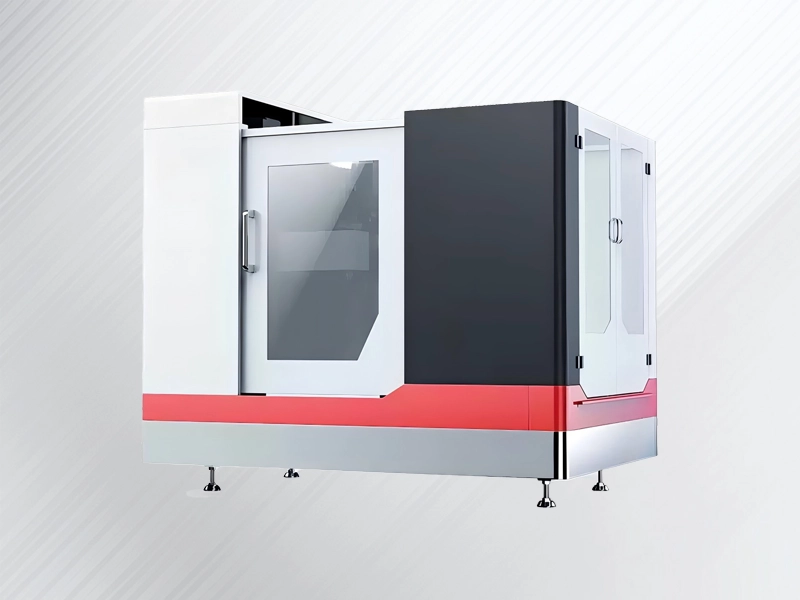
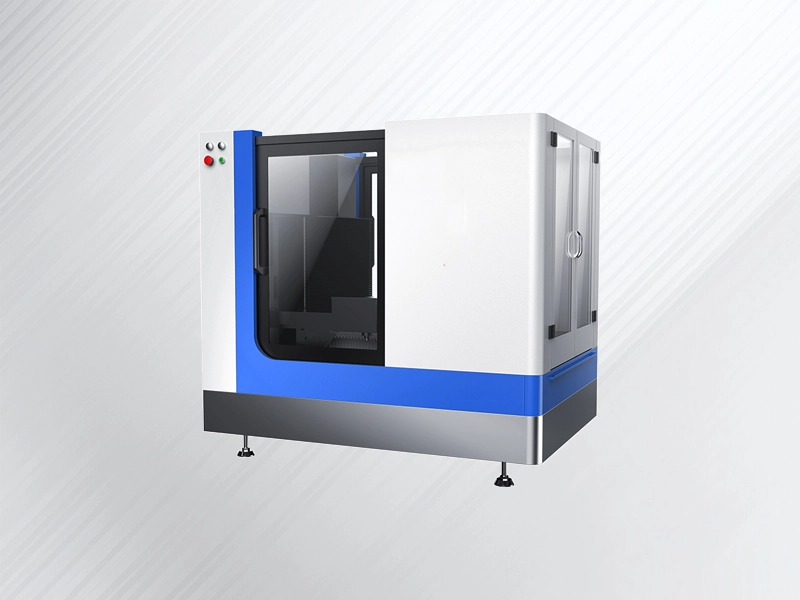
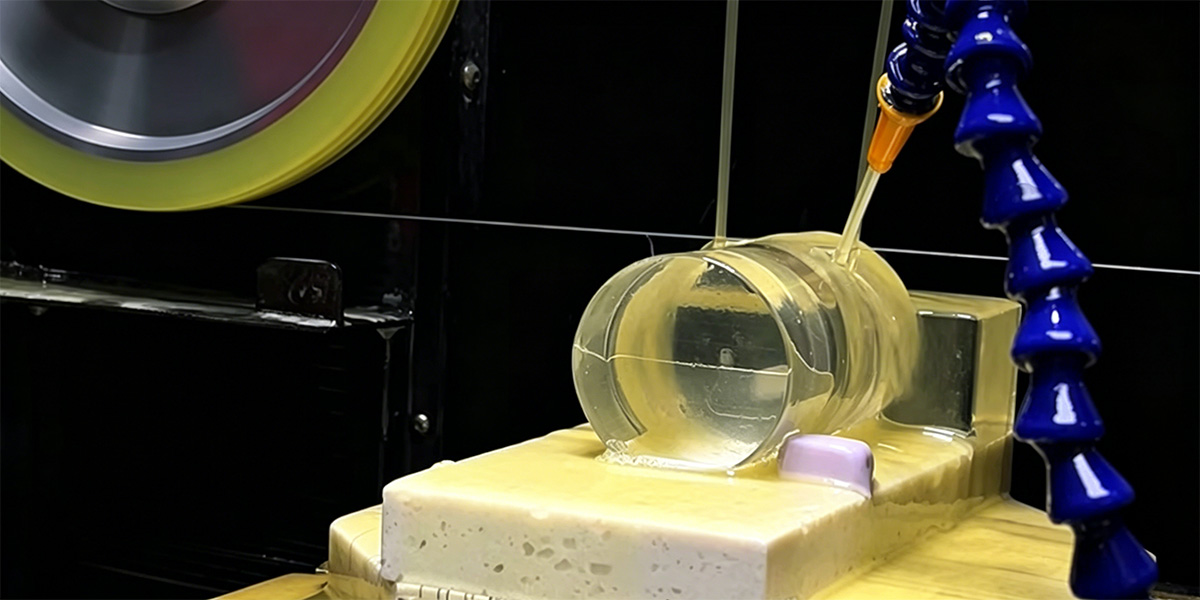
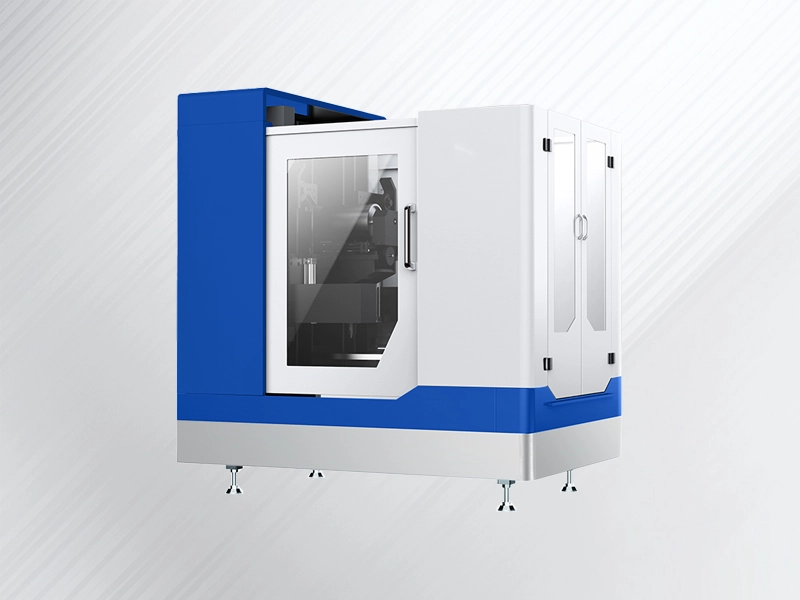
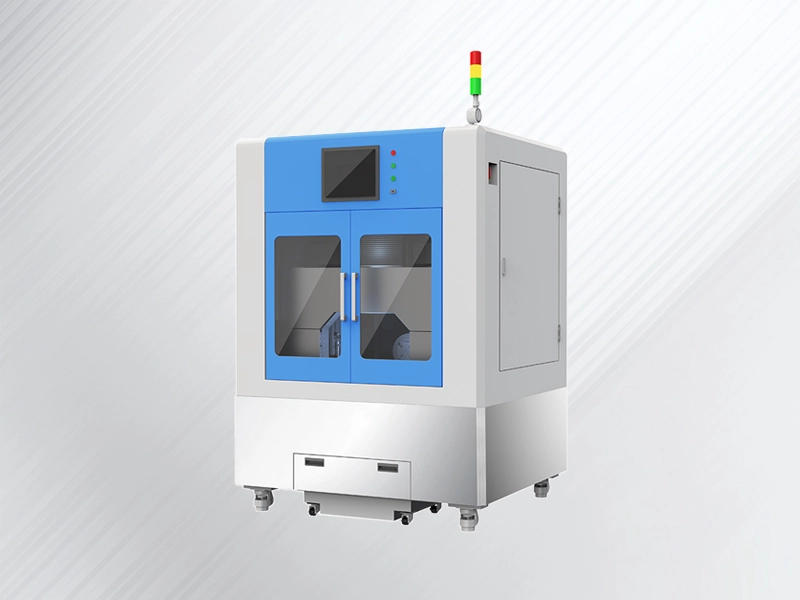
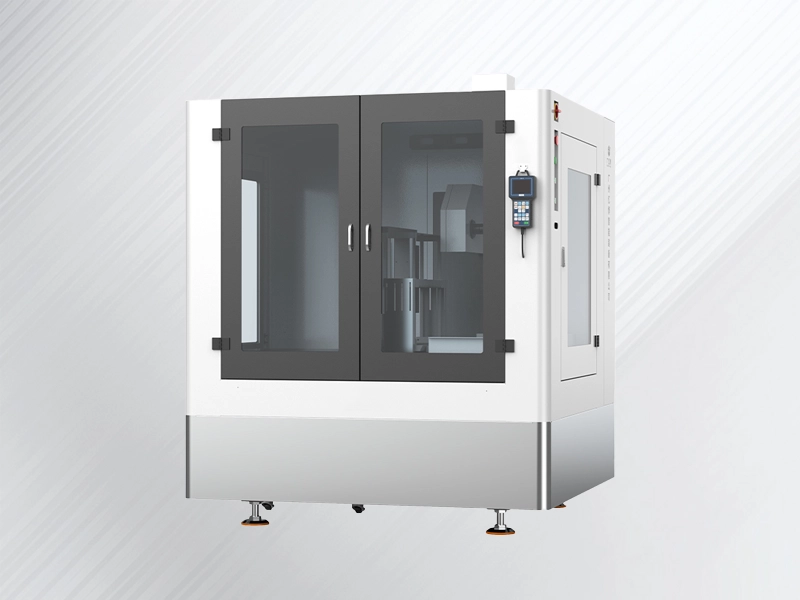
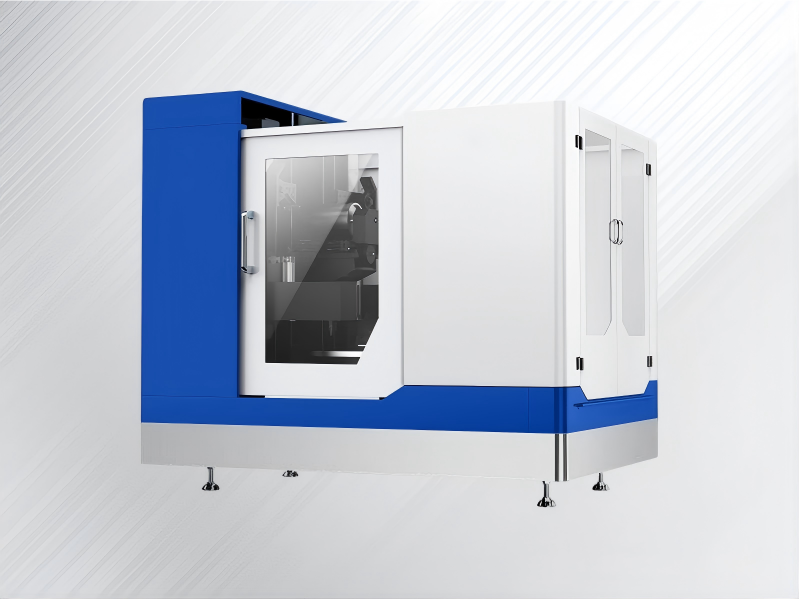
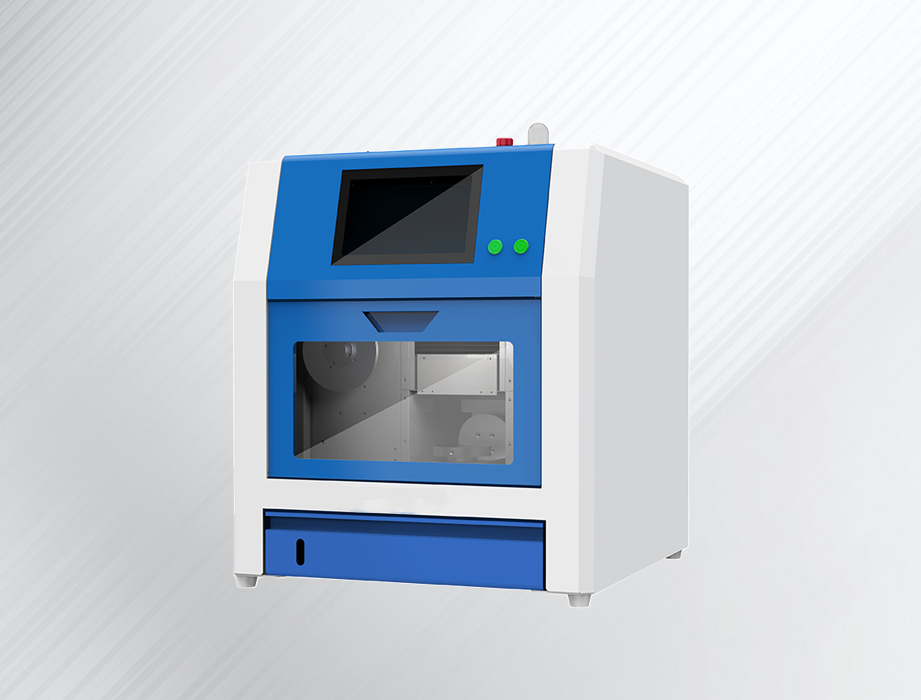
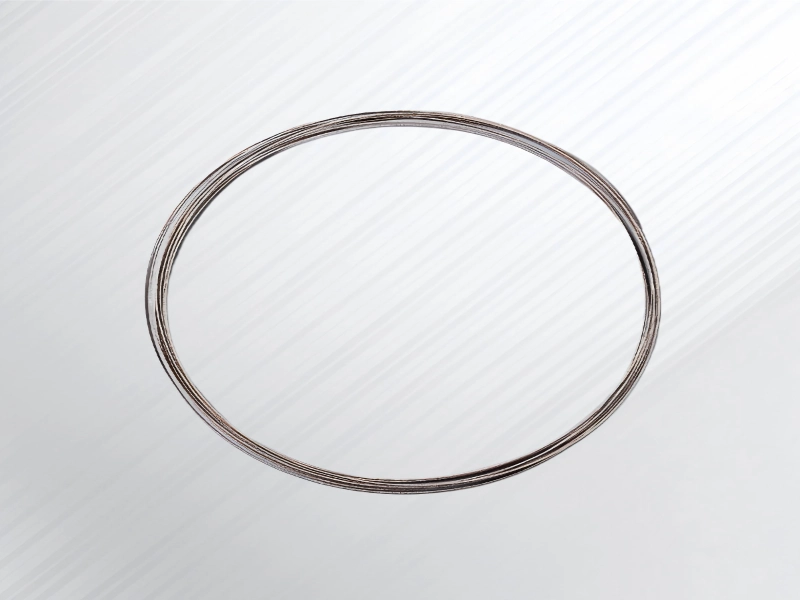
テクニカルセラミックスの極めて高い硬度と脆性を克服するため、当社の切断システムは、真の冷間切断プロセスで動作するエンドレスダイヤモンドワイヤループ技術を採用しています。高い機械的力や高温を加える代わりに、数百万個の微細なダイヤモンド粒子が、切断線に沿って精密かつ低応力の研磨作用を発揮します。
この統合された機械設備と消耗品のアプローチは、セラミック加工における主要なボトルネックを直接的に解決します。
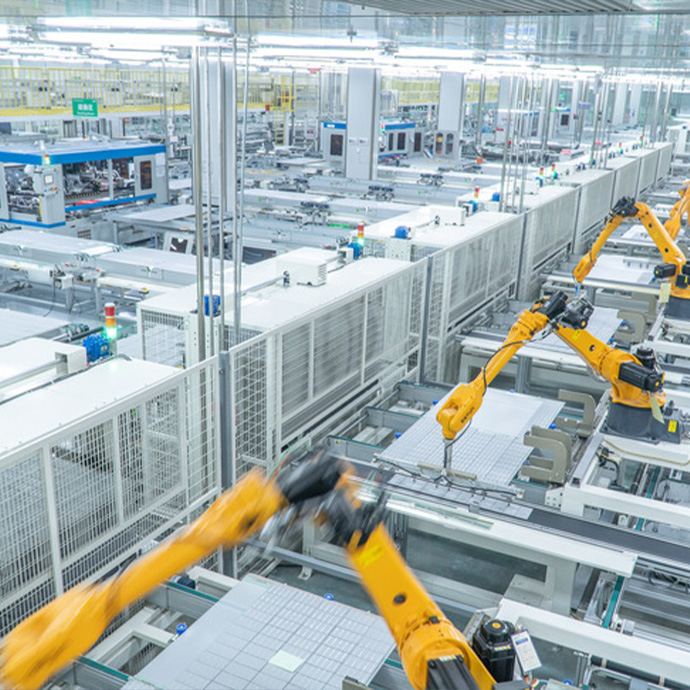
セラミック切断の全工程
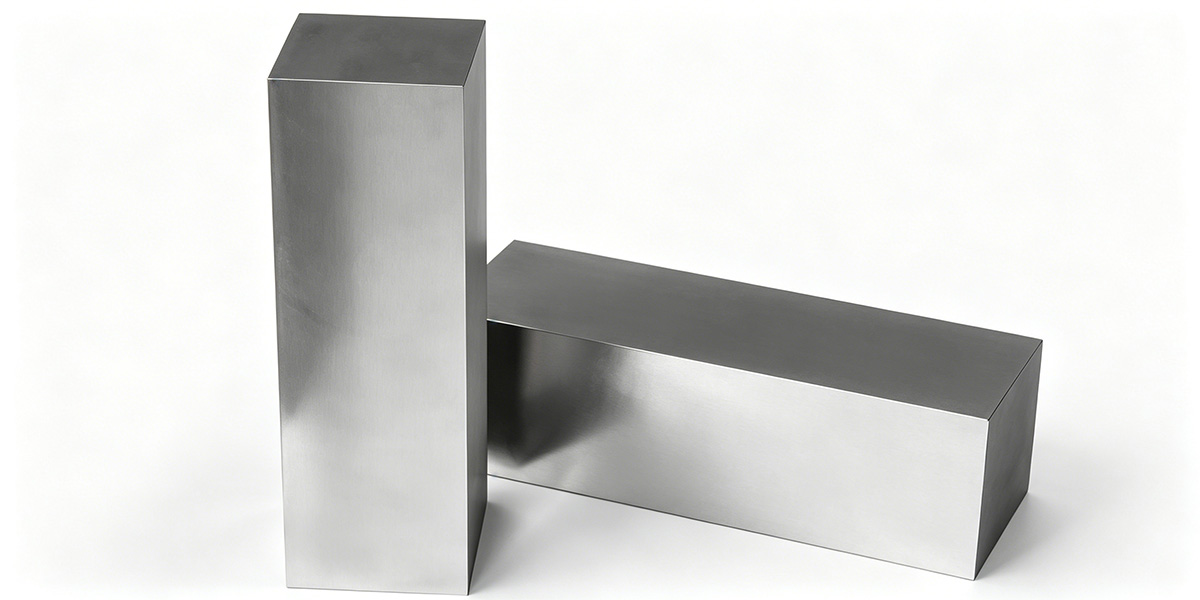
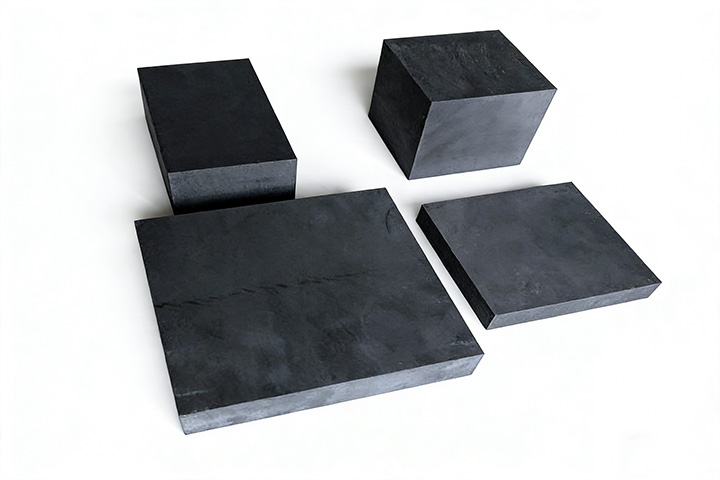
原料インゴットと材料準備
高純度セラミック粉末(Al₂O₃、ZrO₂、SiC)をCIP法で成形し、焼結して高密度ブロックにした後、検査して切削加工の基準パラメータを確立する。
ワーク保持および取り付けセットアップ
セラミックブロックは、スライス時の微細な振動をなくすため、特殊な仮止め用接着剤樹脂またはワックスを用いてガラス板またはアルミ板に固定される。
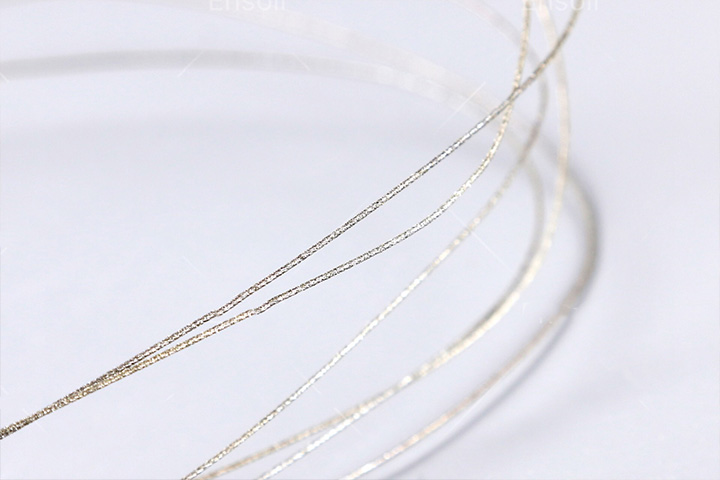
精密ダイヤモンドワイヤースライス
空気圧による張力調整機能を備えたエンドレスダイヤモンドワイヤループ(最大80m/s)により、Ra≦0.1μmの表面品質と±0.05mmの精度で冷間切断を実現します。
剥離および超音波洗浄
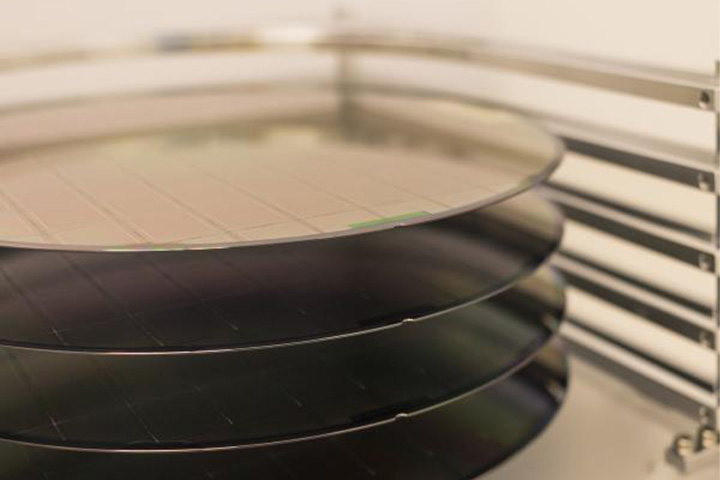
スライスされたウェハーは、加熱または溶剤によってマウントプレートから剥離され、その後、残留ワックス、冷却液、および微細な粉塵を除去するために超音波洗浄される。
二次ラッピングおよび研磨
ステップ3で微細な亀裂が除去されるため、粗研削工程が省略され、直接精密研磨工程に進むことができ、二次加工時間を40%短縮できます。
計測学および品質検査
最終梱包前に、光学コンパレータ、CMM、または超音波検出器を使用して、寸法、平面度(反り/歪み)、および亀裂検出の100%検査を実施します。
セラミック切断方法の比較
アルミナ(Al2O3)、ジルコニア(ZrO2)、炭化ケイ素(SiC)、窒化ケイ素(Si3N4)などの工業用セラミックスを加工する際、最適な切削技術を選択することは、原材料の歩留まり、表面下の完全性、および後工程のコストに直接影響を与えます。
以下は、主要な製造指標において、エンドレスダイヤモンドワイヤーソーが従来のセラミック切断方法と比べてどのような性能を発揮するかを示す包括的な比較表です。
| 基準 | ダイヤモンドワイヤーソー | レーザー切断 | ウォータージェット切断 | ダイシングブレード | ダイヤモンドソーブレード |
| 切削原理 | ダイヤモンドを含浸させたワイヤー(鋼またはタングステン)は、連続運動または往復運動によって材料を研磨する。 | 高出力レーザービームが切断経路に沿って材料を溶融または蒸発させる | 高圧水ジェットと研磨粒子が混ざり合って材料を侵食する | 超薄型ダイヤモンドブレードを備えた高速スピンドルが回転運動によって切断します。 | ダイヤモンドセグメントを備えた高速回転円形ブレードは、回転によって研削または切断を行う。 |
| カーフ幅 | 0.15 - 0.45 mm | 0.05~0.20mm(非常に狭い) | 0.8~2.0mm以上(幅広) | 0.025 - 0.10 mm | 1.0~3.0mm以上(最大幅) |
| 表面品質(Ra) | ≤ 0.05 – 0.1 μm | 中程度、多くの場合後処理が必要 | 粗面(Ra 3.2~12.5μm)、仕上げ加工が必要 | 非常に良好(Ra 0.1~0.4μm) | 粗雑な仕上がり |
| 熱影響部 (HAZ) | なし – 真の冷間切断プロセス | 重大な影響 – 熱応力、微細亀裂のリスク | なし – 冷間切断プロセス | 最小限 – 機械的ストレスのみ | 中程度 – 摩擦熱発生 |
| 地下の損傷 | ほとんどない、または全くない – 微細なひび割れなし | 高温 – 熱応力により微細な亀裂が発生する | 低 – 熱による損傷はないが、表面侵食がある | 中程度 – 進入時/退出時にチッピングのリスクあり | 高レベル – 著しい欠けや微細なひび割れ |
| 複雑な形状 | 柔軟性 – 曲線、輪郭、複雑な形状に対応 | 柔軟性のある(2Dパターン) | 様々な | 限定的 – 主に直線 | 限定 – ストレートカットのみ |
| バッチ容量 | 高解像度(マルチワイヤ:1回のパスで数十枚のスライス) | 低レベル(シングルパス、シリアル) | 低レベル(シングルパス、シリアル) | 低レベル(シングルパス、シリアル) | 低レベル(シングルパス、シリアル) |
| 設備費 | 穏健派 | 高(レーザー光源+光学系) | 中程度~高程度(ポンプ+研磨剤) | 低~中程度 | ロー |
| 操業コスト | 低(電線消耗品+冷却液) | 中程度(ガス、電気、メンテナンス) | 高(水、研磨剤、廃棄物) | 中程度(刃の交換) | 中程度(刃の交換) |
| 環境影響 | 低水量、ガスなし、粉塵なし | 中程度 – ガス排出、熱発生 | 高い – かなりの水消費量 | ロー | 低~中程度(粉塵、冷却液) |
| 最適なアプリケーション | 先進セラミックス(Al₂O₃、Si₃N₄、ZrO₂、SiC)の精密スライス加工 – インゴット切断、ウェーハ加工、複雑な形状加工 | 薄板切断、複雑な2次元パターン、微細構造 | 厚みのあるセラミックブロック、粗削り、機械的ストレスに弱い材料 | 小型精密部品、ダイシング、高い位置精度 | 粗削り、建築用セラミック、粗ブロックの角出し |
測定可能な製造成果を達成
原料収率の向上
超狭幅0.38~0.45mmの切断幅により、高価なセラミックス(SiC、Si₃N₄、アルミナ)の切断時の無駄を最小限に抑え、節約した材料を使用可能なスライスに変換します。
微細なひび割れゼロ&スクラップ率低減
低負荷の冷間切断は、機械的衝撃や局所的な熱の急上昇を排除し、刃先の欠けや表面下の隠れた微細な亀裂を防ぎます。
二次リードタイムの短縮
鏡面に近い表面仕上げ(Ra ≤ 0.1μm)により、生産ラインは重労働な粗研削工程を省略し、部品を直接精密研磨工程に進めることができる。
単位製造コストの削減
材料利用率の最大化、粗研削消耗品の廃棄物削減、および自動切断サイクルにより、スライスあたりの総コストが大幅に削減されます。
再現性のあるバッチ品質
自動ワイヤー張力調整と高精度サーボ制御により、手動オペレーターのスキルへの依存を最小限に抑えつつ、均一なスライス厚さ公差を実現します。
迅速な注文配送
歩留まりの向上と手直し工程の削減により、製造現場のボトルネックが解消され、エンジニアリングチームと営業チームは顧客への迅速な納品を保証できるようになる。