Desafios da Indústria: Por que a liga de alumínio-silício exige uma abordagem diferente?
Um composto bifásico, não um metal uniforme.
A liga de alumínio-silício é um compósito em nível microestrutural. Uma matriz de alumínio macia e dúctil envolve partículas de silício duras e quebradiças, que frequentemente representam mais de 20% do material. Essa estrutura bifásica confere à liga sua leveza e resistência ao desgaste — e a torna excepcionalmente difícil de cortar.
Cada corte alterna entre alumínio macio e silício duro. O alumínio se deforma e rasga. O silício resiste e desgasta a aresta da ferramenta. Não é possível otimizar uma fase sem sacrificar a outra. Uma ferramenta suficientemente dura para silício lasca ao entrar em contato com o alumínio. Uma ferramenta suficientemente resistente para alumínio perde o fio instantaneamente ao entrar em contato com o silício. Isso não é um problema de parâmetros — é inerente ao material.
Quatro problemas que aparecem na sua produção
Nossa solução: o ecossistema de corte com fio diamantado Zelatec
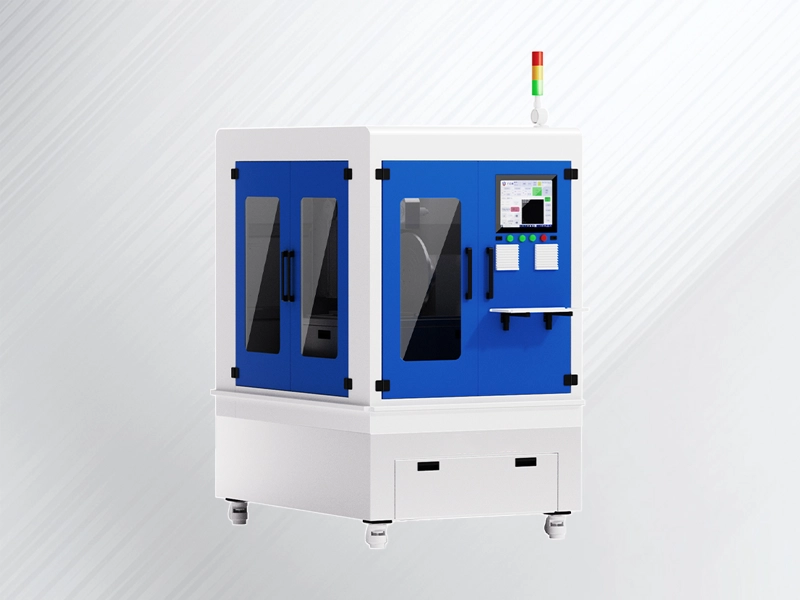
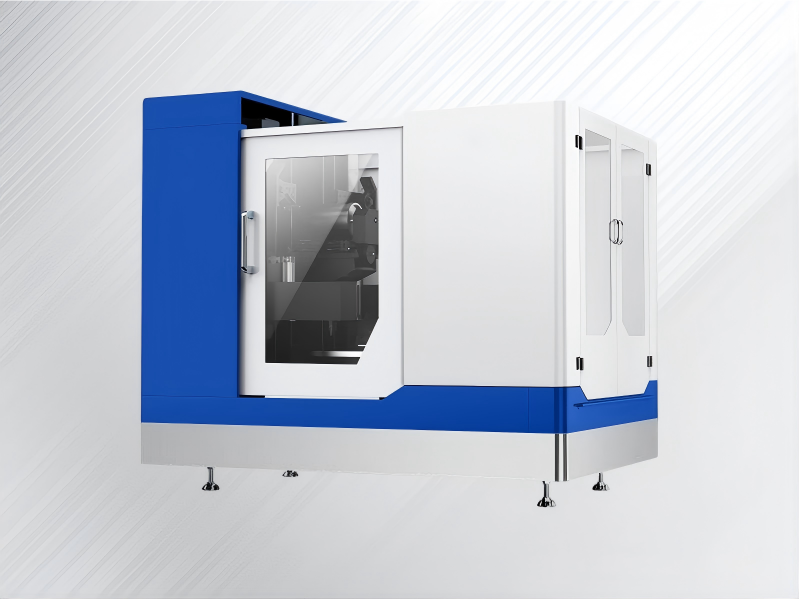
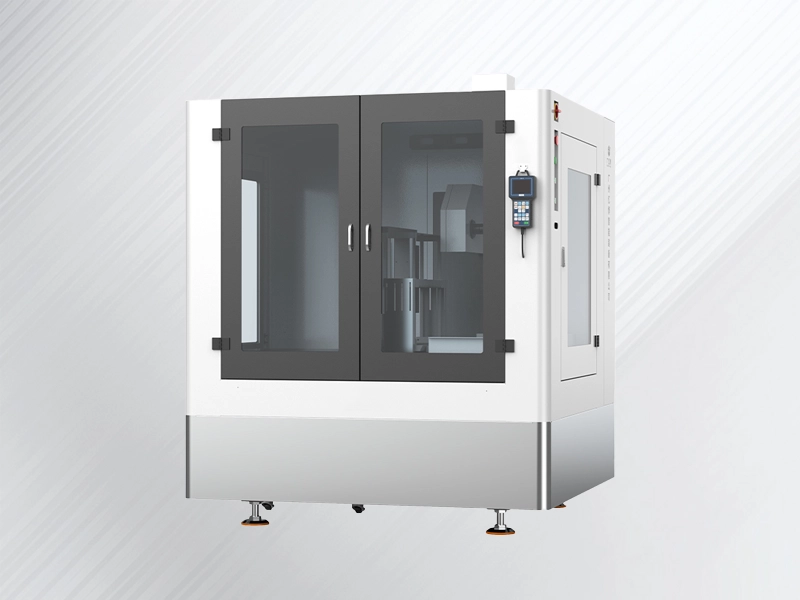
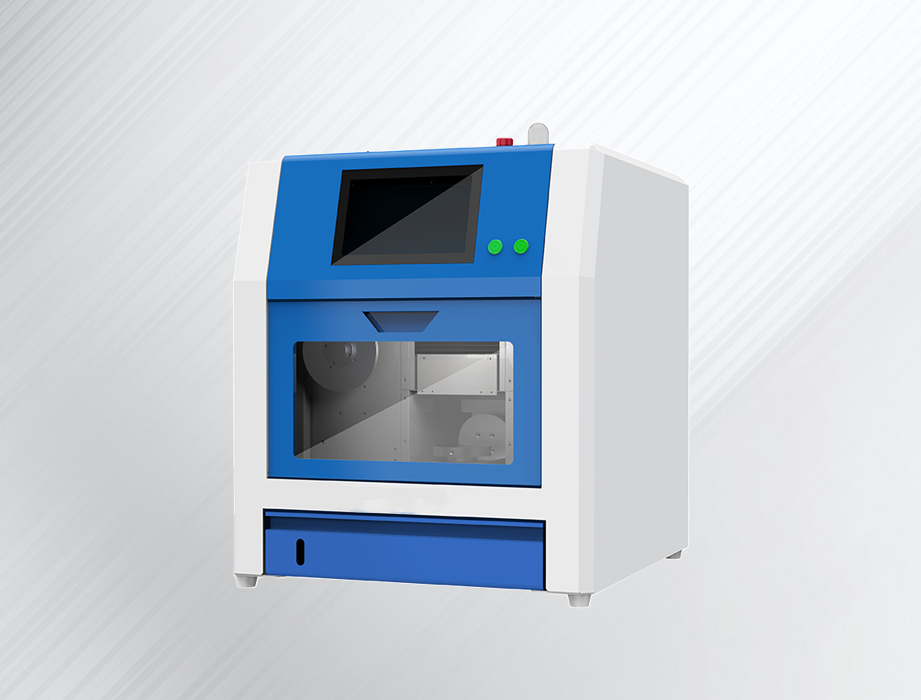
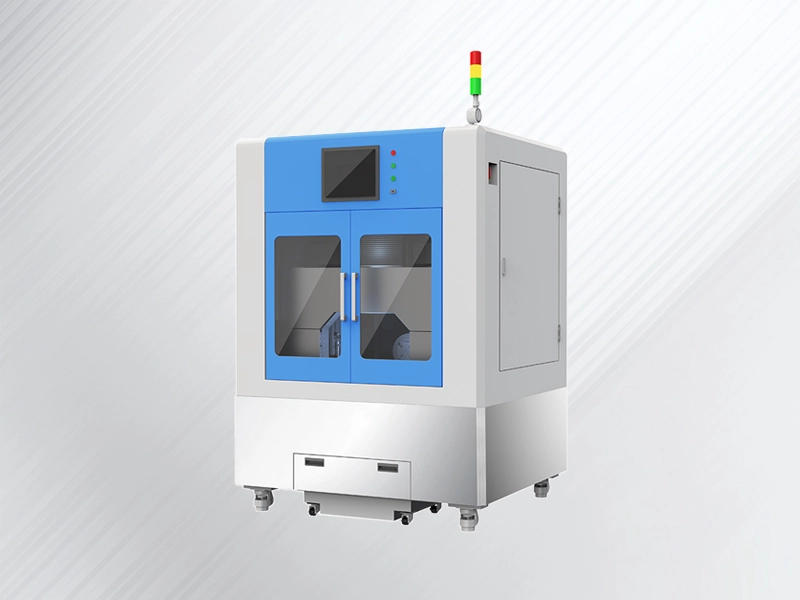
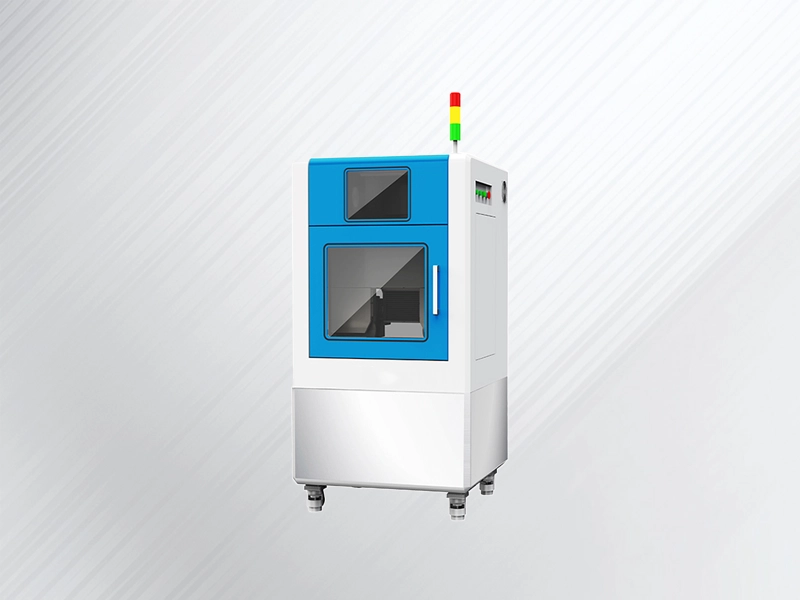
A Zelatec oferece mais do que apenas equipamentos; fornecemos um ecossistema de serragem contínua com fio diamantado de alta precisão , projetado para dominar a complexidade "macia-dura" das ligas de alumínio-silício. Ao substituir o tradicional "corte" mecânico pelo nosso mecanismo avançado de retificação de alta velocidade , garantimos que sua produção passe de "padrão" para "superior".
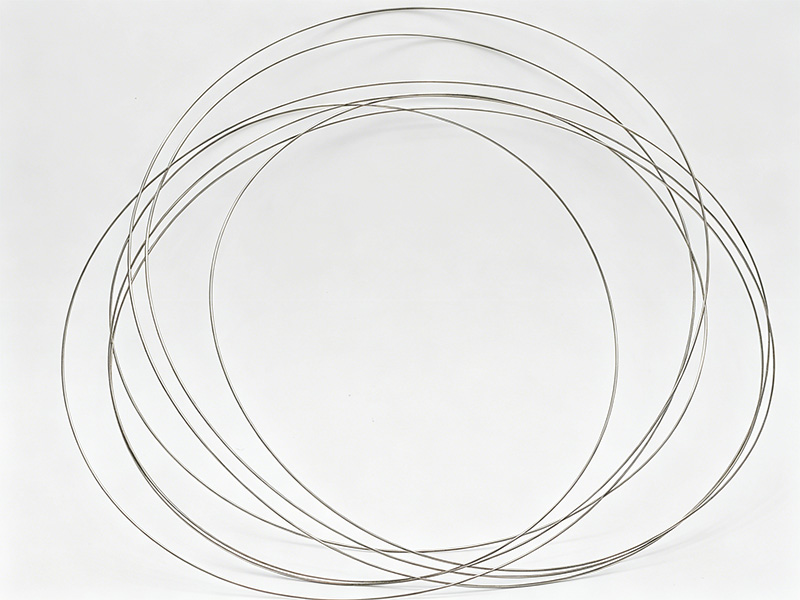
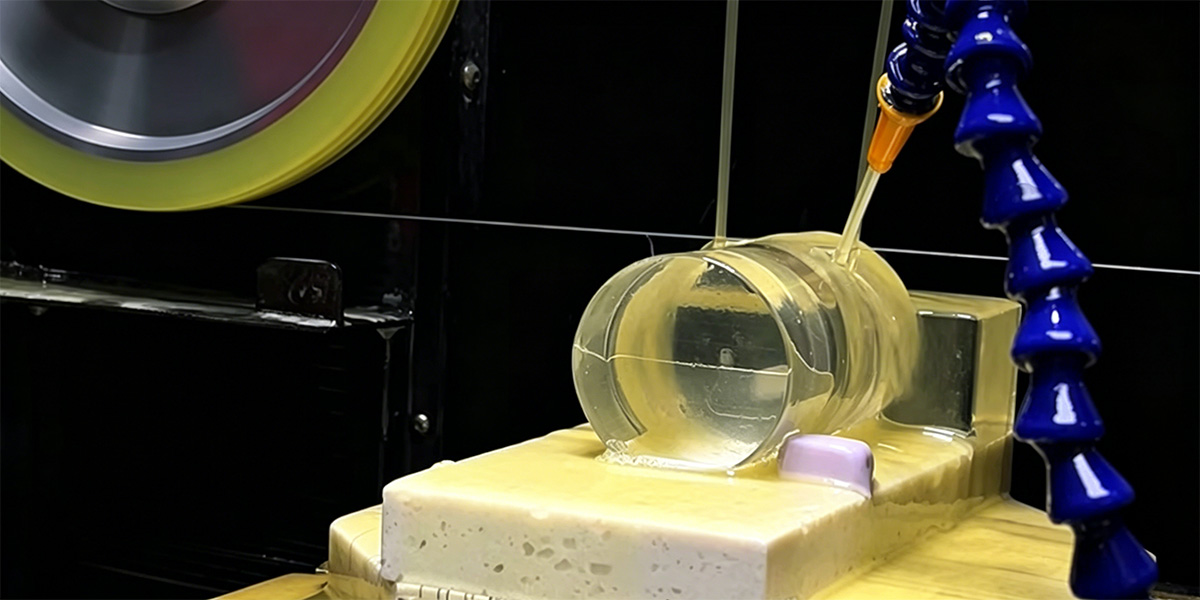
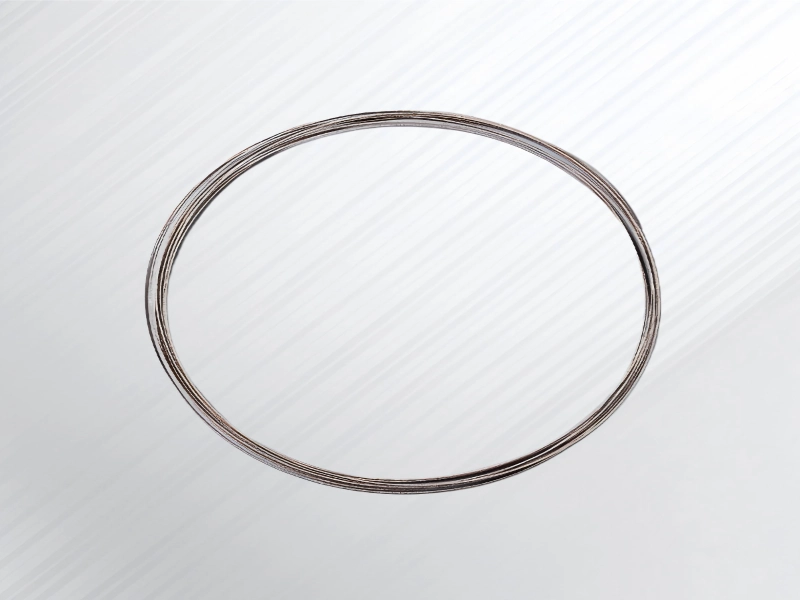
Utilizamos um laço de fio diamantado sem fim capaz de atingir velocidades lineares de até 60 m/s. Essa alta velocidade, combinada com um sistema de resfriamento de alta pressão sincronizado, garante um verdadeiro processo de "corte a frio".
-
A Vantagem Técnica: Ao minimizar o tempo de contato por grão abrasivo, evitamos que a matriz de alumínio atinja sua temperatura de deformação plástica.
-
Resultado: Eliminação completa do acúmulo de material e das arestas postiças (BUE) . Isso preserva a têmpera original do material e garante que a zona de corte permaneça estruturalmente estável.
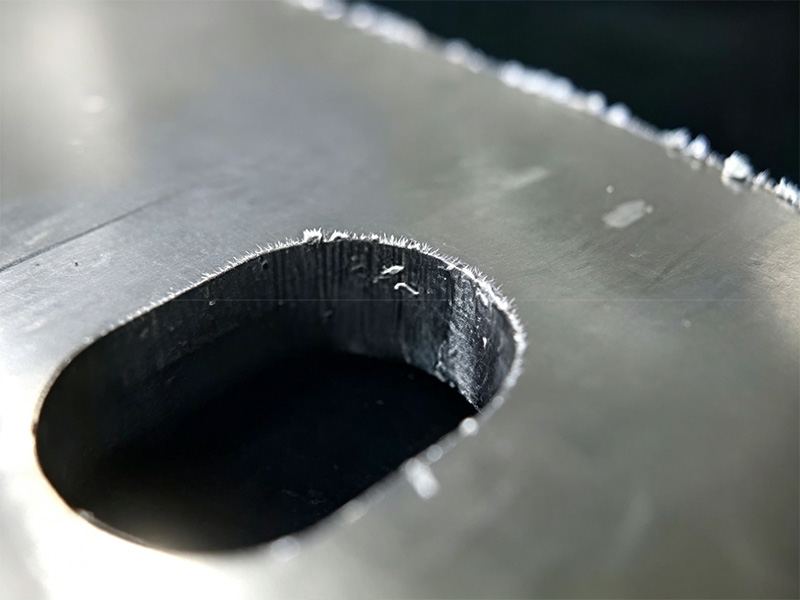
As serras de fita tradicionais ou lâminas circulares usam dentes para cortar o material, o que inevitavelmente "arranca" os cristais de silício duros da matriz macia. Os fios impregnados de diamante da Zelatec atuam como milhares de pontas de moagem microscópicas.
-
Vantagem técnica: Nosso fio corta diretamente os cristais de silício, em vez de deslocá-los.
-
Resultado: Uma superfície lisa e espelhada (Ra<0.4 μm) sem arrancamento de partículas , sem microfissuras e sem danos subsuperficiais, tornando-a ideal tanto para produção industrial quanto para análise metalúrgica por MEV (Microscopia Eletrônica de Varredura).
Em produções de grande volume ou no processamento de alvos de Al-Si de alta pureza, a perda de material impacta diretamente seus resultados financeiros. Nossos fios especiais têm espessura de apenas 0.3 mm a 0.5 mm.
-
Vantagem Técnica: Reduzimos o percurso de corte em até 80% em comparação com as lâminas tradicionais de 2.0 mm de espessura.
-
Resultado: É possível recuperar até 70% mais material utilizável . Para muitos clientes, a redução no desperdício de matéria-prima por si só proporciona um retorno total do investimento (ROI) nos primeiros 12 meses de operação.
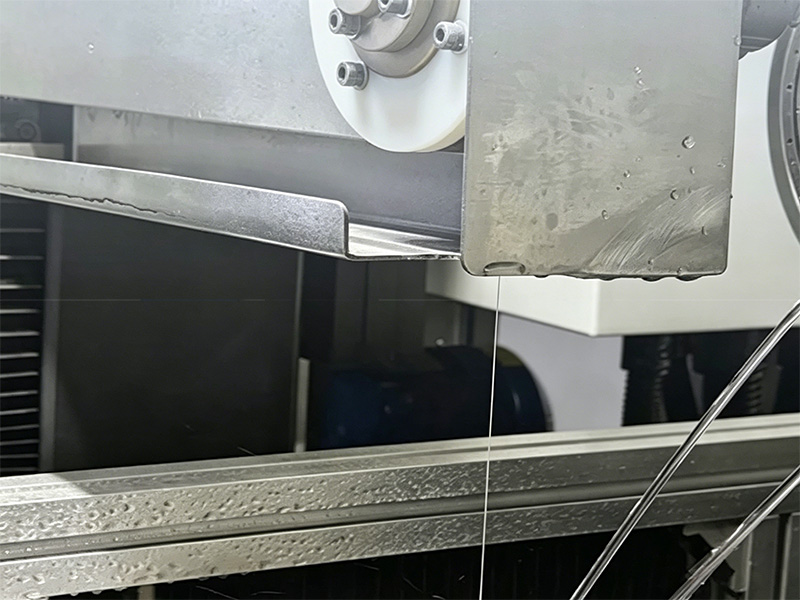
Uma máquina só é tão boa quanto seus parâmetros. Nossa solução inclui uma abordagem consultiva para garantir que o equipamento seja adequado à sua liga metálica específica:
-
Otimização do fio segmentado: Selecionamos o tamanho e a concentração específicos do grão de diamante para evitar que lascas de alumínio obstruam o fio, garantindo uma longa vida útil ao consumível.
-
Controle de tensão personalizado: Nosso sistema de tensionamento patenteado compensa a vibração frequentemente encontrada no corte de metais, garantindo que o fio permaneça perfeitamente estável para um corte reto e vertical.
-
Sistema de Filtragem Avançado: Como a poeira de alumínio é leve e abrasiva, nossa solução conta com um sistema de filtragem em múltiplos estágios para manter o fluido de corte limpo e a zona de corte livre de obstruções.
Corte com fio diamantado: uma comparação.
Em três etapas do processo de fabricação de ligas de alumínio-silício, o fio de diamante muda tudo. Veja o que medir e como se compara aos demais métodos.
| Estágio de fluxo de trabalho | Critérios | Ferramentas convencionais e seu desempenho | Corte de fio diamantado |
|---|---|---|---|
| Ponto 1: Seccionamento primário e desmembramento de tarugos |
Largura do corte | Serra de fita/Serra circular: 2–4 mm ou mais de largura | 0.3–0.5 mm — economiza uma quantidade significativa de material. |
| Qualidade de superfície | Rebarbas, rasgos, arrancamento de silicone | Suave, sem descolamento, pronto para a próxima etapa | |
| Tensão mecânica | Corte por impacto, risco de microfissuras | Corte abrasivo de baixa tensão, risco mínimo de fissuras | |
| Vida útil do consumível | Desgaste imprevisível e rápido no silício | Desgaste previsível e gradual por área cortada. | |
| Melhor ajuste | Usinagem bruta de alto volume de peças fundidas padrão | Tarugos de alto valor agregado, grau aeroespacial/semicondutor — onde a economia de material e a integridade da peça são essenciais. | |
| Ponto 2: Moldagem de precisão e corte quase final |
Efeito nas partículas de silício |
Fresagem CNC: desgaste da ferramenta, extração de partículas Fio EDM: camada refundida, requer condutividade Corte a laser: zona afetada pelo calor, microfissuras Jato de água: sem calor, mas com corte largo e cônico. |
Corta partículas com precisão, sem arrancar resíduos. |
| Resultado da superfície |
Fresagem CNC: Bruto, precisa de remoção de material Fio EDM: áspero, necessita de usinagem posterior Corte a laser: resíduo oxidado e fundido Jato de água: contaminação por areia, áspero |
Superfície lisa, quase acabada | |
| Estresse do processo |
Fresagem CNC: força de corte mecânica Fio EDM: estresse térmico, camada superficial alterada Corte a laser: estresse térmico severo Jato de água: menor, mas ainda impacta a erosão. |
Estresse mecânico mínimo, corte a frio | |
| Limitação material |
Fresagem CNC: Nenhum Fio EDM: deve ser condutivo Corte a laser: possíveis problemas de refletividade Jato de água: Nenhum |
nenhum | |
| Perda de material / corte |
Fresagem CNC: diâmetro da ferramenta (mm) Fio EDM: 0.2 – 0.3 mm Corte a laser: 0.1 – 0.3 mm Jato de água: 1 – 2 mm |
Corte de 0.3 a 0.5 mm | |
| Pós-processamento |
Fresagem CNC: geralmente obrigatório Fio EDM: deve remover a camada de recast Corte a laser: deve remover HAZ Jato de água: Frequentemente precisa de retificação e limpeza. |
Frequentemente reduz ou elimina o acabamento. | |
| Ponto 3: Preparação de amostras e cupons de teste |
Efeito térmico |
Disco de corte abrasivo / Serra de fita: O corte a seco pode causar queimaduras e alterar a microestrutura. Fio EDM: camada refundida e ZAT |
Corte a frio e úmido — efeito térmico zero |
| Dano mecânico |
Disco de corte abrasivo / Serra de fita: Deformação das bordas, manchas, rachaduras Fio EDM: erosão elétrica, alteração da superfície |
Retificação com baixa tensão, preserva a microestrutura original. | |
| Precisão |
Disco de corte abrasivo / Serra de fita: posicionamento ruim e inadequado Fio EDM: alta, mas requer condutividade |
Alto, pode produzir formas complexas | |
| Resultado da análise |
Disco de corte abrasivo / Serra de fita: alto risco de leituras falsas Fio EDM: A camada refeita interfere na análise de bordas. |
Representação fiel da condição do material |
O que você ganha
Menor perda de corte
O corte ultrafino de 0.5 mm minimiza o desperdício e maximiza a economia de material.
Melhor acabamento superficial
Obtenha Ra < 0.4 μm diretamente do corte, eliminando a necessidade de retificação grosseira.
Redução de microfissuras
O corte com baixo estresse preserva a integridade e evita danos ao subsolo.
Menos polimento posterior
Resultados com formato próximo ao final implicam em custos de mão de obra significativamente reduzidos.
Taxa de rendimento mais alta
Aumente a proporção de peças boas e, consequentemente, melhore seu lucro.