Desafios no corte de cerâmica
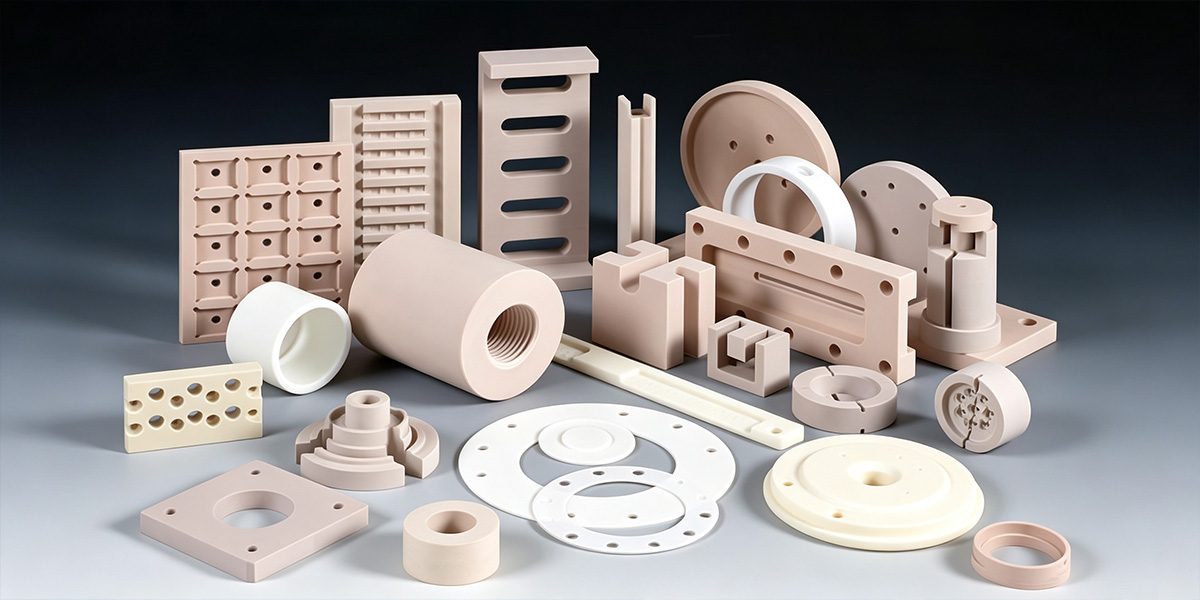
O processamento de cerâmicas técnicas como alumina, zircônia, SiC e Si3N4 apresenta desafios de fabricação únicos devido à sua extrema dureza (Mohs 8-9+) e alta fragilidade.
As técnicas de corte convencionais frequentemente causam lascamento severo nas bordas, microfissuras invisíveis e danos por choque térmico, resultando em desperdício de material dispendioso.
Além disso, a grande perda de material resultante de lâminas espessas desperdiça matéria-prima de alto valor, enquanto o desgaste rápido da ferramenta leva a uma espessura de corte inconsistente e a paradas dispendiosas.
Nossa solução de corte de fio diamantado de precisão
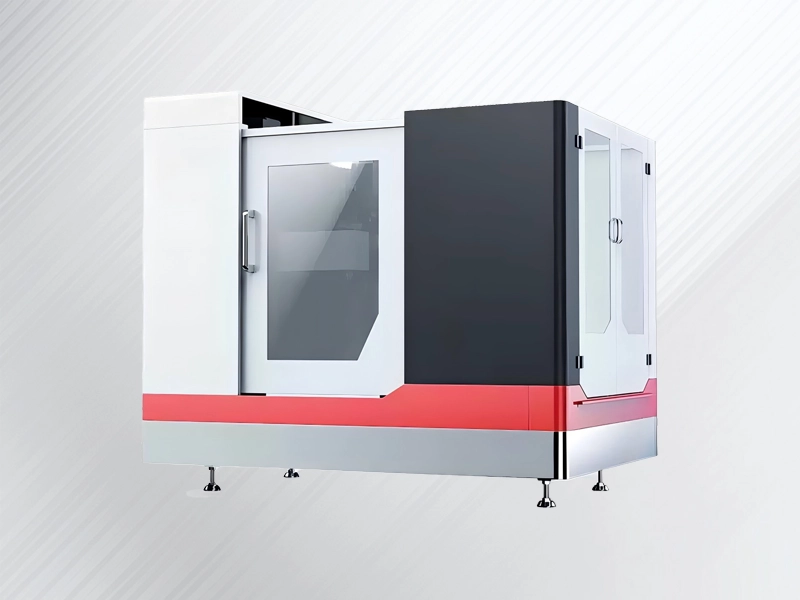
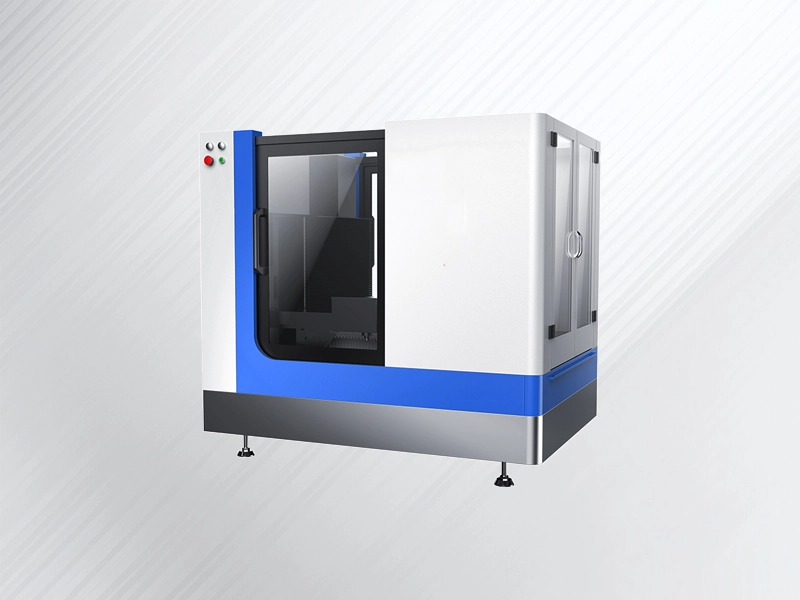
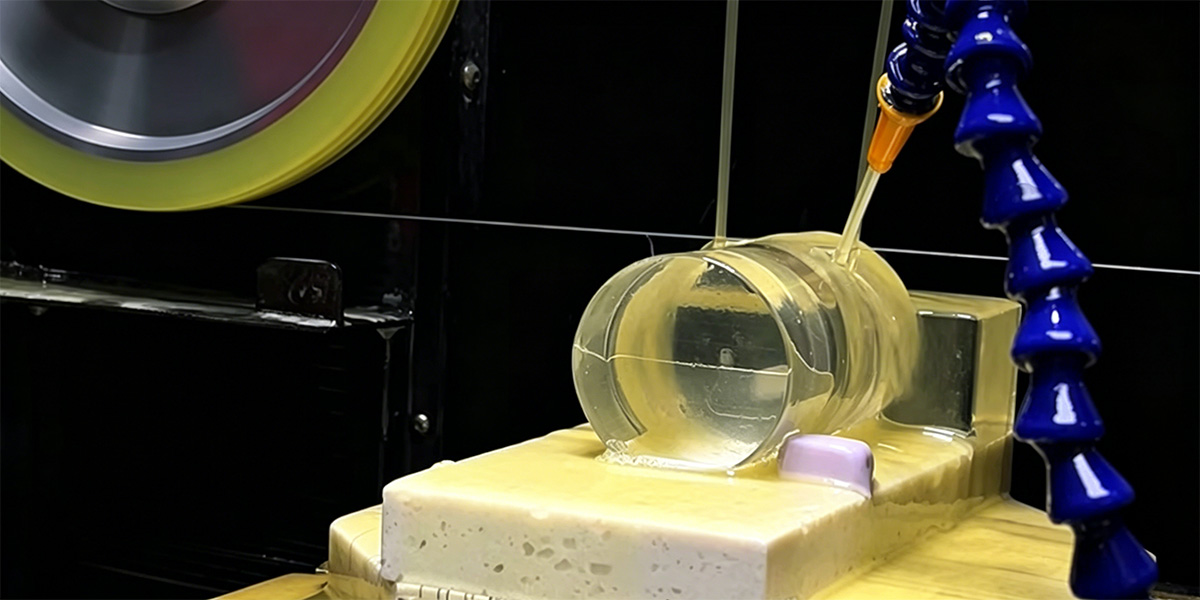
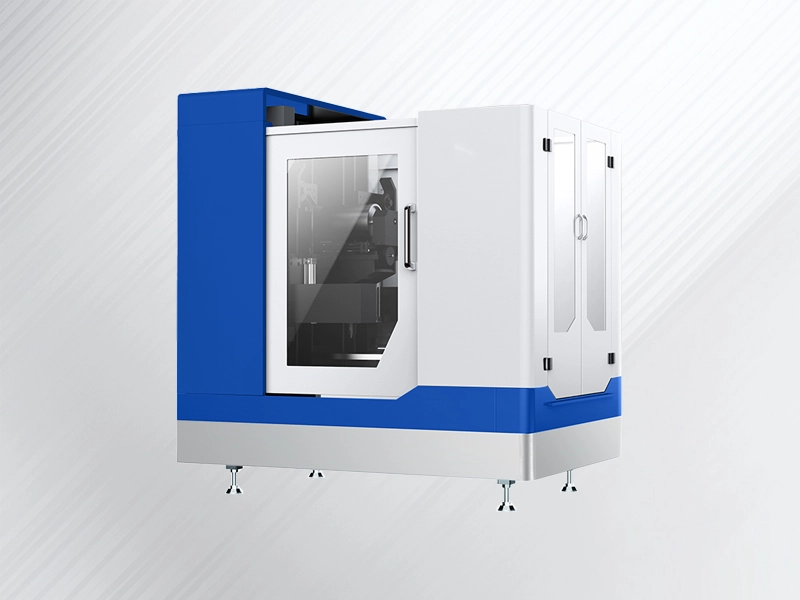
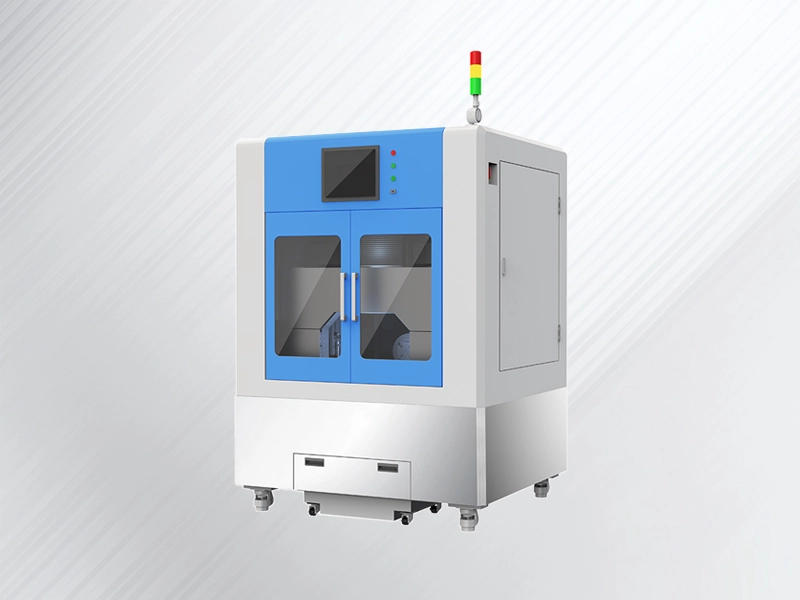
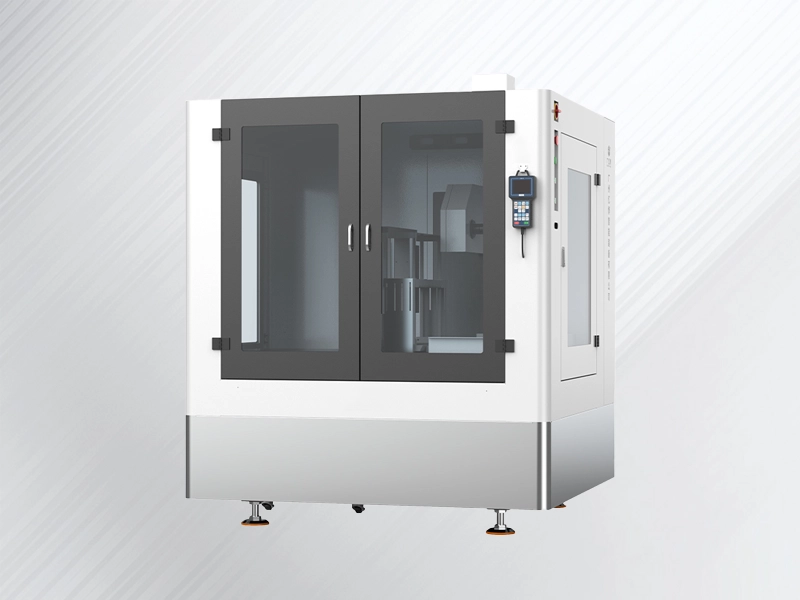
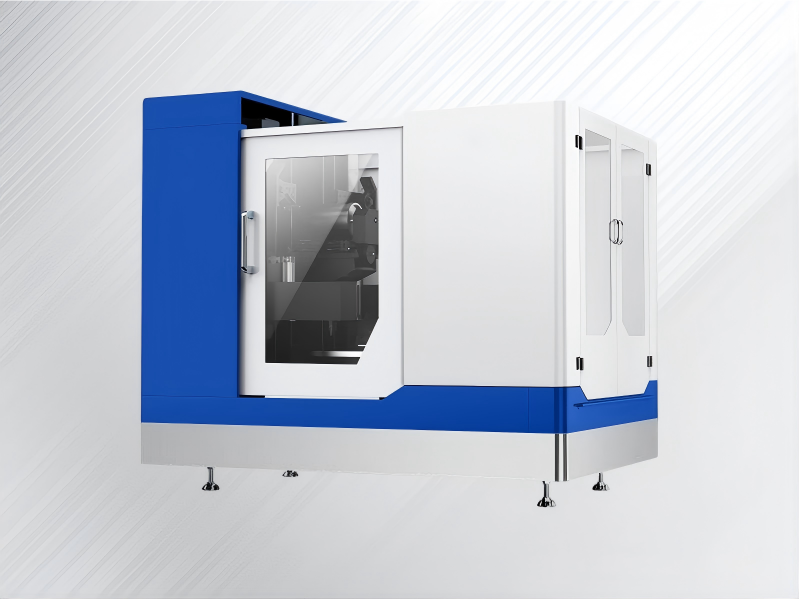
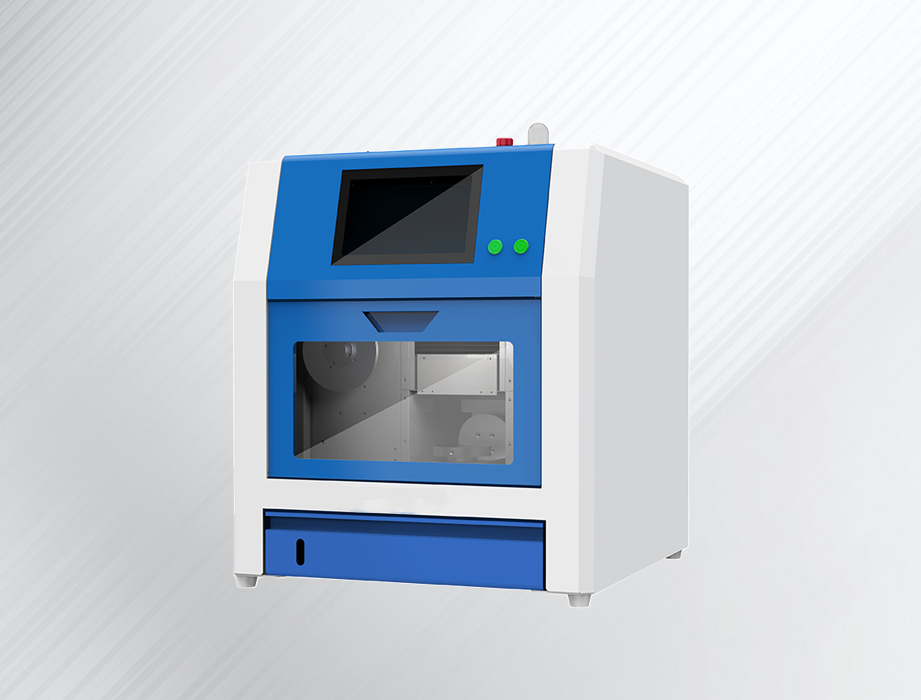
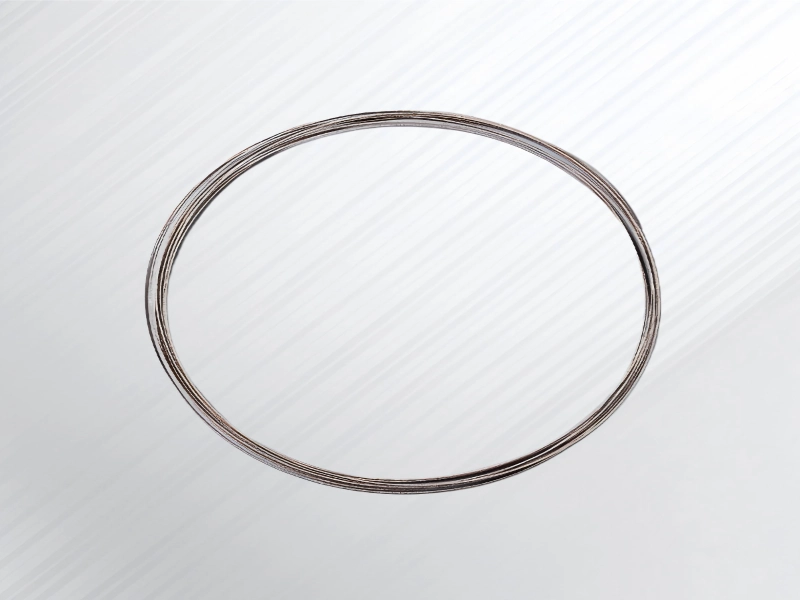
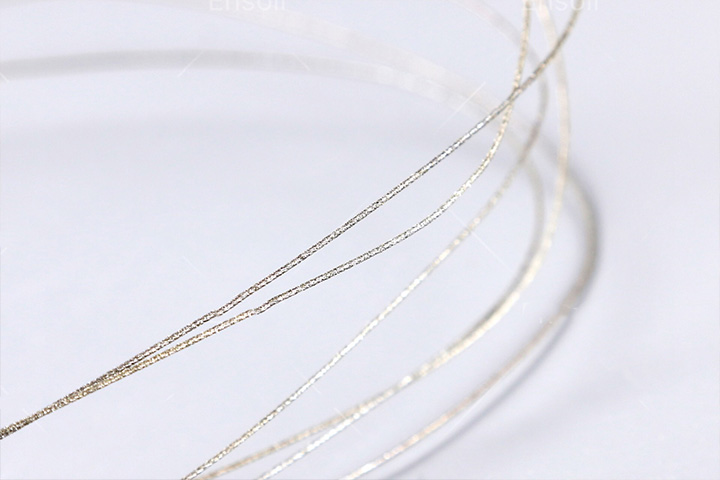
Para superar a extrema dureza e fragilidade das cerâmicas técnicas, nossos sistemas de corte utilizam a tecnologia de laço de fio diamantado contínuo, operando em um verdadeiro processo de corte a frio. Em vez de aplicar alta força mecânica ou calor intenso, milhões de micropartículas de diamante realizam uma ação abrasiva precisa e de baixa tensão ao longo da linha de corte.
Essa abordagem integrada de maquinário e consumíveis resolve diretamente os principais gargalos do processamento cerâmico:
Fluxo de trabalho completo para corte de cerâmica
Lingote bruto e preparação do material
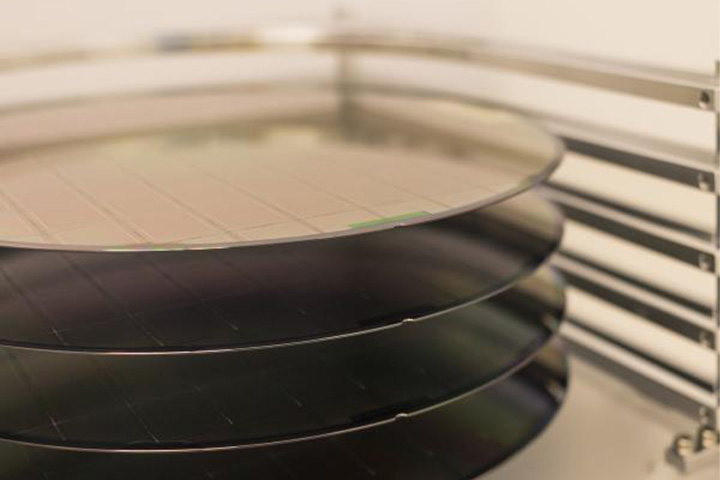
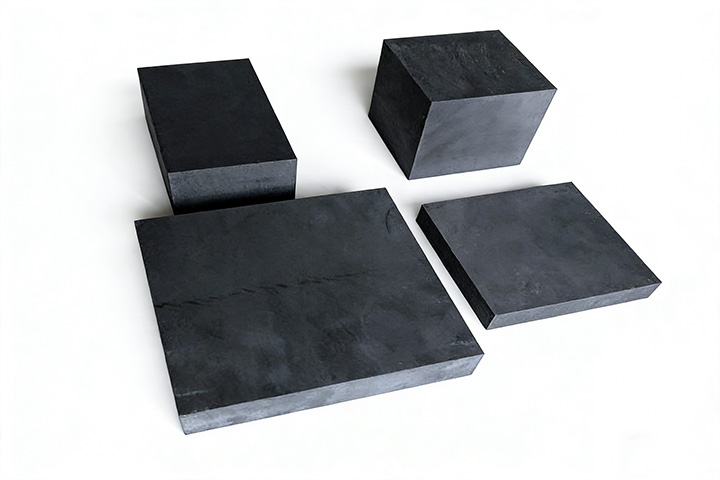
Pós cerâmicos de alta pureza (Al₂O₃, ZrO₂, SiC) são formados via CIP e sinterizados em blocos densos, sendo posteriormente inspecionados para estabelecer os parâmetros de corte de referência.
Configuração de fixação e montagem da peça
Os blocos de cerâmica são fixados em placas de vidro ou alumínio usando resina adesiva temporária especializada ou cera para eliminar microvibrações durante o corte.
Corte de fio diamantado de precisão
Laços de fio diamantado infinitos (até 80 m/s) com tensionamento pneumático proporcionam corte a frio com qualidade de superfície Ra ≤ 0.1 μm e precisão de ±0.05 mm.
Descolamento e limpeza ultrassônica
As lâminas fatiadas são aquecidas ou separadas das placas de montagem por meio de solvente e, em seguida, limpas por ultrassom para remover resíduos de cera, fluido refrigerante e poeira fina.
Lapidação e polimento secundários
Com a eliminação de microfissuras na Etapa 3, a desbaste grosseiro é dispensada, passando diretamente para o polimento fino e reduzindo o tempo de processamento secundário em 40%.
Metrologia e Inspeção de Qualidade
Testes dimensionais, de planicidade (empenamento/deformação) e de detecção de trincas em 100% dos casos, utilizando comparadores ópticos, máquinas de medição por coordenadas (MMCs) ou detectores ultrassônicos, antes da embalagem final.
Comparação de métodos de corte de cerâmica
A seleção da tecnologia de corte ideal impacta diretamente o rendimento da matéria-prima, a integridade da subsuperfície e os custos de processamento subsequentes na usinagem de cerâmicas técnicas como alumina (Al2O3), zircônia (ZrO2), carboneto de silício (SiC) e nitreto de silício (Si3N4).
A seguir, apresentamos uma comparação abrangente que demonstra o desempenho das serras de fio diamantado sem fim em relação aos métodos tradicionais de corte de cerâmica, considerando as principais métricas de fabricação.
| Critérios | Serra de fio diamantado | Corte a Laser | Corte a jato de água | Lâmina de dados | Lâmina de serra de diamante |
| Princípio de corte | O fio impregnado de diamante (aço ou tungstênio) abrasa o material por meio de movimento contínuo ou alternado. | Um feixe de laser de alta potência derrete ou vaporiza o material ao longo do caminho de corte. | Jato de água de alta pressão misturado com partículas abrasivas erode o material. | Eixo de alta velocidade com lâmina de diamante ultrafina que corta por meio de movimento rotativo. | Lâmina circular rotativa de alta velocidade com segmentos diamantados afia ou corta por rotação. |
| Largura Kerf | 0.15 - 0.45 mm | 0.05 – 0.20 mm (muito estreito) | 0.8 – 2.0 mm+ (largura) | 0.025 - 0.10 mm | 1.0 – 3.0 mm+ (mais largo) |
| Qualidade da superfície (Ra) | ≤ 0.05 – 0.1 μm | Moderado, geralmente requer pós-processamento. | Bruto (Ra 3.2 – 12.5 μm), requer acabamento. | Excelente (Ra 0.1 – 0.4 μm) | Acabamento ruim e grosseiro. |
| Zona Afetada pelo Calor (HAZ) | Nenhum – verdadeiro processo de corte a frio | Significativo – risco de estresse térmico e microfissuras | Nenhum – processo de corte a frio | Mínima – apenas estresse mecânico | Moderado – geração de calor por fricção |
| Danos no subsolo | Mínima ou inexistente – sem microfissuras. | Alta tensão térmica leva ao surgimento de microfissuras. | Baixo – sem danos térmicos, mas com erosão superficial. | Moderado – risco de lascamento na entrada/saída | Alto nível de lascamento e microfissuras significativas. |
| Formas Complexas | Flexível – curvas, contornos e perfis complexos. | Flexível (padrões 2D) | Flexível | Limitado – principalmente linhas retas | Edição limitada – apenas cortes retos |
| batch Capacidade | Alta (multifios: dezenas de fatias por passagem) | Baixa (passagem única, serial) | Baixa (passagem única, serial) | Baixa (passagem única, serial) | Baixa (passagem única, serial) |
| Custo do equipamento | Moderado | Alto (fonte de laser + óptica) | Moderado-Alto (bomba + abrasivos) | Baixo-Moderado | Baixo |
| Custo operacional | Baixo (consumível de fio + líquido refrigerante) | Moderado (gases, eletricidade, manutenção) | Alto (água, abrasivos, descarte) | Moderado (substituição da lâmina) | Moderado (substituição da lâmina) |
| Impacto Ambiental | Baixo consumo de água – mínimo, sem gases, sem poeira. | Moderado – emissões de gases, geração de calor | Alto – consumo significativo de água | Baixo | Baixo a moderado (poeira, líquido refrigerante) |
| Melhor Aplicação | Corte de precisão de cerâmicas avançadas (Al₂O₃, Si₃N₄, ZrO₂, SiC) – corte de lingotes, fatiamento, perfis complexos | Corte de chapas finas, padrões 2D complexos, microcaracterísticas | Blocos cerâmicos espessos, corte grosseiro, materiais sensíveis a tensões mecânicas. | Peças pequenas de precisão, corte em cubos, alta precisão posicional. | Corte grosseiro, cerâmica de construção, esquadrejamento de blocos brutos |
Resultados mensuráveis de fabricação que você alcança
Maior rendimento de matéria-prima
A largura de corte ultraestreita de 0.38 a 0.45 mm minimiza o desperdício ao fatiar cerâmicas de alto custo (SiC, Si₃N₄, alumina), convertendo o material economizado em fatias utilizáveis.
Zero microfissuras e menos desperdício.
O corte a frio com baixa força elimina o choque mecânico e os picos de calor localizados, evitando lascas nas bordas e microfissuras subsuperficiais ocultas.
Prazo de entrega secundário mais curto
Acabamentos superficiais quase espelhados (Ra ≤ 0.1 μm) permitem que as linhas de produção ignorem as etapas de desbaste pesado e passem as peças diretamente para o polimento fino.
Redução do custo unitário de fabricação
A maximização da utilização de materiais, a redução do desperdício de consumíveis na desbaste e os ciclos de corte automatizados reduzem significativamente o custo total por fatia.
Qualidade de lote repetível
O tensionamento automático do fio e os controles servo de precisão proporcionam tolerâncias uniformes na espessura das fatias, com mínima dependência da habilidade do operador.
Entrega Acelerada de Pedidos
Maior produtividade e eliminação de retrabalho resolvem os gargalos na linha de produção, permitindo que as equipes de engenharia e vendas garantam entregas mais rápidas aos clientes.