O que é corte de precisão?
O corte de precisão é um processo de usinagem que mantém consistentemente tolerâncias dimensionais na faixa de mícrons — frequentemente dentro de ±0.01 mm — ao mesmo tempo que proporciona acabamentos superficiais superiores. Em termos práticos, trata-se da capacidade de cortar uma peça exatamente onde se pretende, com variação mínima e sem causar danos que possam comprometer a função ou a qualidade.
A diferença em relação aos métodos de corte convencionais reside no controle e no resultado. O corte tradicional com serra ou abrasivo prioriza a velocidade de remoção de material, muitas vezes deixando rebarbas visíveis, bordas ásperas ou zonas afetadas pelo calor. O corte de precisão, por outro lado, concentra-se na exatidão, integridade da superfície e conservação do material. Os principais indicadores incluem tolerâncias de posicionamento de até ±0.01 mm, acabamentos superficiais com rugosidade superficial (Ra) de até ≤ 0.2 μm e larguras de corte de até 0.2–0.5 mm — tudo isso com pouco ou nenhum impacto térmico na peça. Quando essas métricas são importantes, os equipamentos de corte padrão não são mais suficientes e a tecnologia de precisão dedicada torna-se essencial.
Por que o corte de precisão é importante na manufatura moderna
Na manufatura moderna, a diferença entre lucro e prejuízo muitas vezes se resume à utilização de materiais. Materiais de alto valor agregado, como carboneto de silício, safira e cerâmicas avançadas, podem custar centenas ou até milhares de dólares por peça. Métodos de corte convencionais — como corte a laser ou serra de fita — geralmente geram sulcos largos, danos causados pelo calor e microfissuras, transformando matéria-prima cara em sucata.
O corte de precisão resolve diretamente esses problemas:
- Tolerâncias apertadas – Alcança uma precisão posicional de ±0.01 mm, tornando-o adequado para componentes onde o ajuste e a função não toleram desvios.
- Perda mínima de material – Larguras de corte estreitas (0.2–0.5 mm) reduzem o desperdício, o que é crucial no processamento de materiais caros como o carboneto de silício ou a safira.
- Excelente qualidade de superfície – Produz acabamentos com rugosidade Ra tão baixa quanto ≤ 0.2 μm, muitas vezes eliminando a necessidade de polimento ou retificação secundários.
- Sem Danos Térmicos – Gera pouco ou nenhum calor, evitando microfissuras, camadas refundidas ou alterações metalúrgicas que comprometam a integridade da peça.
- Resultados consistentes – Os processos controlados por CNC proporcionam resultados consistentes em todas as produções, reduzindo a variabilidade e o desperdício.
O resultado prático é simples: cortes mais precisos significam menos trabalho de acabamento. Muitas peças cortadas com precisão exigem pós-processamento ou polimento mínimos, reduzindo os custos de mão de obra e ferramentas nas etapas subsequentes. Quando a consistência melhora e o desperdício diminui, os fabricantes obtêm maior controle tanto sobre os custos de produção quanto sobre a qualidade do produto final.
No entanto, o corte de precisão também tem suas limitações:
- Custo de equipamento mais alto – As máquinas de corte de precisão normalmente exigem um investimento inicial maior em comparação com serras convencionais ou equipamentos manuais.
- Remoção de material mais lenta – O processo prioriza a precisão em detrimento da velocidade, o que pode não ser adequado para aplicações em que a produtividade é a principal preocupação.
- Restrições de Materiais – Alguns métodos de corte de precisão, como o corte com fio diamantado, funcionam melhor em materiais duros, quebradiços ou condutores, enquanto outros, como a eletroerosão (EDM), exigem condutividade elétrica.
- Desgaste consumível – As ferramentas de corte (fio diamantado, lâminas ou eletrodos) se degradam com o tempo e precisam ser substituídas, aumentando os custos operacionais contínuos.
- Complexidade de configuração – Alcançar precisão em nível micrométrico exige fixação cuidadosa, calibração e habilidade do operador, o que pode prolongar o tempo de troca entre trabalhos.
Métodos comuns de corte de precisão
Existem diferentes métodos de corte de precisão porque nenhuma tecnologia isolada é adequada para todos os materiais, espessuras ou requisitos de produção. A escolha certa depende do material a ser cortado, da precisão necessária e do nível de tensão térmica ou mecânica que a peça pode suportar. Abaixo, apresentamos quatro abordagens amplamente utilizadas.
Corte a Laser
O corte a laser utiliza um feixe de alta potência concentrado para fundir, queimar ou vaporizar o material ao longo de um percurso programado. Um jato de gás geralmente remove os resíduos fundidos, criando uma borda limpa.
Vantagens – Altas velocidades de corte, processo sem contato, largura de corte estreita e excelente capacidade de automação. Ideal para produções em grande volume.
Desvantagens – Gera uma zona afetada pelo calor (ZAC) que pode alterar as propriedades do material, causar microfissuras ou deixar uma camada refundida na borda. Menos eficaz em materiais altamente reflexivos ou espessos.
Materiais típicos – Aço, aço inoxidável, alumínio, latão e alguns plásticos.
Corte a jato de água
O corte por jato de água combina água em alta pressão — frequentemente misturada com granada abrasiva — para erodir o material. Como não há geração de calor, a peça de trabalho permanece imune ao estresse térmico.
Vantagens – Processo de corte a frio puro, sem zona afetada pelo calor. Permite cortar materiais espessos, mantendo a integridade do material. Não requer condutividade elétrica.
Desvantagens – Mais lento que o laser em materiais finos. A precisão geralmente é limitada a aproximadamente ±0.05–0.1 mm. O consumo de abrasivo aumenta o custo operacional e a qualidade da borda pode apresentar pequenas estrias.
Materiais típicos – Metais, pedra, materiais compósitos, plásticos espessos e borracha.
Corte de fio diamantado
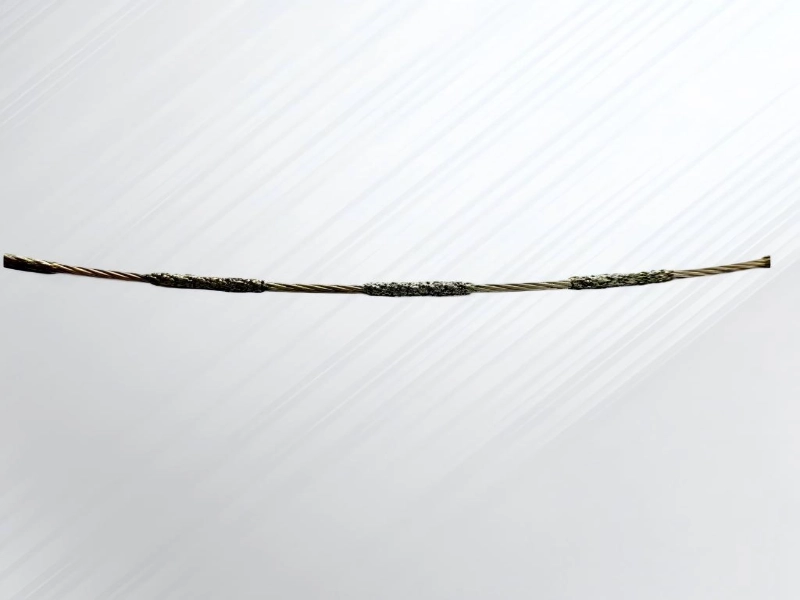
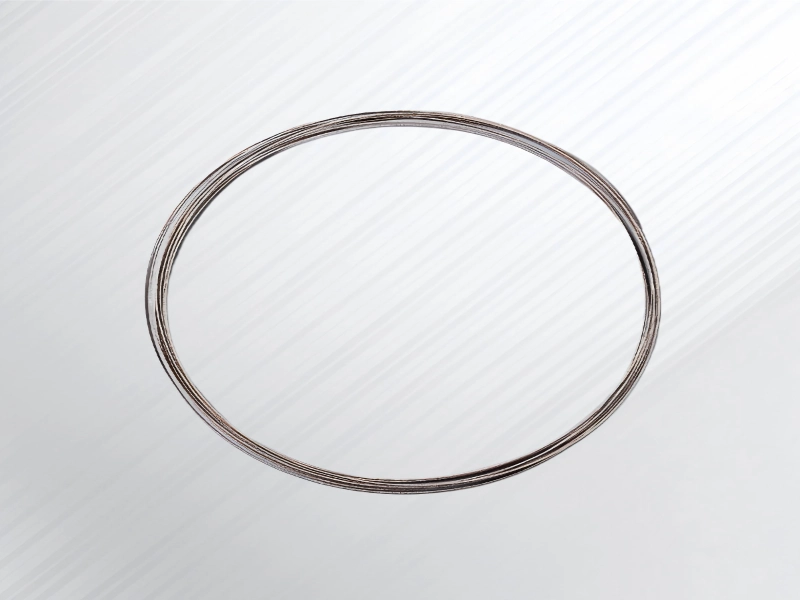
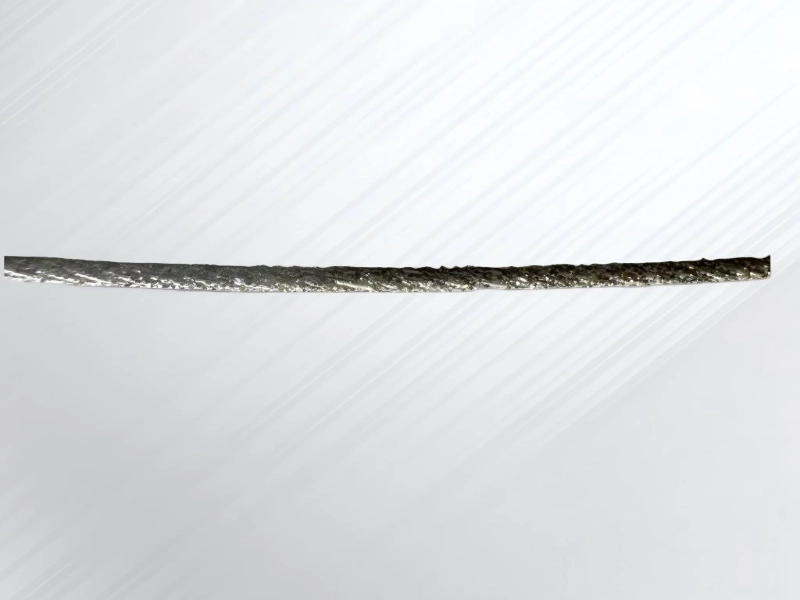
O corte com fio diamantado utiliza um fio de aço fino com partículas de diamante incrustadas, que se move em um movimento alternado ou contínuo. Os diamantes desgastam a peça de trabalho gradualmente, gerando tensão mecânica mínima e praticamente nenhum calor.
Vantagens – Corte a frio verdadeiro, sem danos térmicos. Atinge tolerâncias rigorosas (±0.01 mm) e acabamentos superficiais com rugosidade superficial de até Ra ≤ 0.2 μm. A largura do corte é extremamente estreita (0.2–0.5 mm), reduzindo significativamente o desperdício de material — um fator crítico no processamento de materiais de alto custo. O processo mantém a integridade estrutural sem introduzir microfissuras.
Desvantagens – A velocidade de corte é geralmente mais lenta do que a do corte a laser ou com serra abrasiva. O fio diamantado é um consumível que requer substituição periódica.
Materiais típicos – Materiais duros e quebradiços, como carboneto de silício (SiC), safira, cerâmicas técnicas e vidro. Também eficaz em metais, incluindo aço inoxidável e ligas metálicas, onde danos térmicos devem ser evitados.
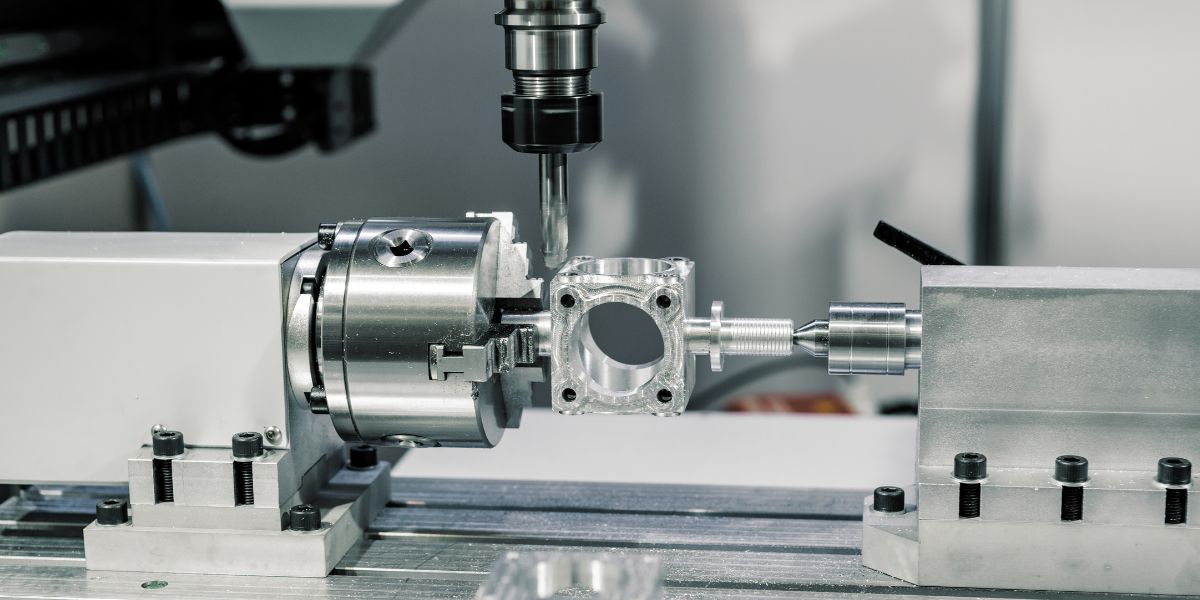
Usinagem CNC (Fresagem e Roteamento)
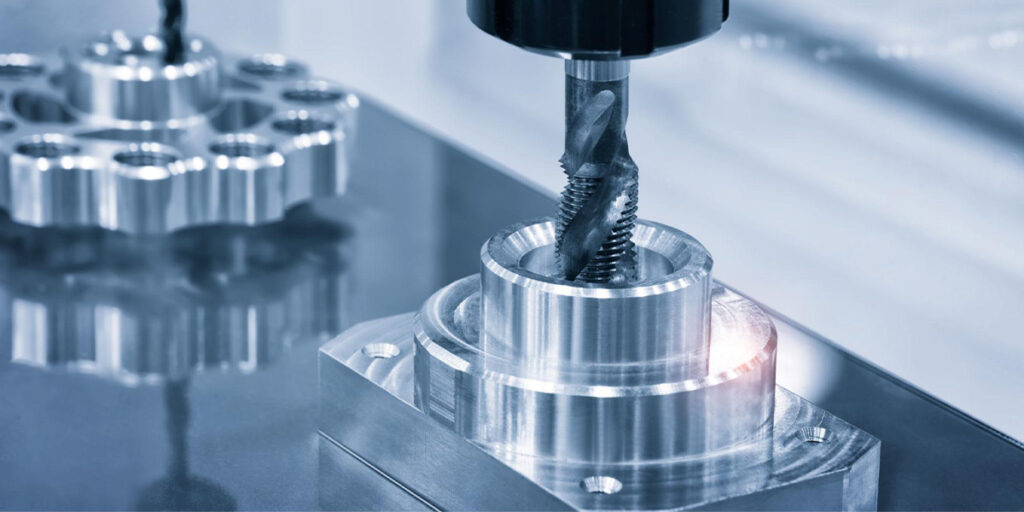
A usinagem CNC remove material através de ferramentas de corte rotativas que fisicamente eliminam os cavacos. Os equipamentos CNC modernos podem atingir alta precisão em geometrias complexas.
Vantagens – Extremamente versátil para formas complexas, cavidades e contornos 3D. Alta precisão e repetibilidade com ferramentas adequadas. Funciona com uma ampla gama de materiais.
Desvantagens – Gera tensão mecânica e calor na interface de corte, o que pode causar lascamento da borda ou microfissuras em materiais frágeis. O desgaste da ferramenta é significativo e a fixação torna-se mais desafiadora com peças finas ou delicadas.
Materiais típicos – Metais, plásticos, compósitos e madeira. Materiais duros e quebradiços exigem ferramentas especializadas e controle rigoroso do processo.
Comparação de métodos de corte de precisão
A escolha do método de corte correto depende do equilíbrio entre precisão, desperdício de material, impacto térmico e o que você está cortando. Nenhum método isolado é perfeito em todas as situações. A tabela abaixo compara lado a lado as tecnologias de corte de precisão mais comuns.
| Forma | Precisão (Tolerância Típica) | Perda de material (largura do corte) | Impacto térmico | Mais Adequada Para |
| Corte de fio diamantado | ±0.01 – 0.05 mm | Muito estreito (0.2 – 0.5 mm) | Nenhum (corte a frio) | Materiais duros e quebradiços (SiC, safira, cerâmica); componentes sensíveis ao calor; materiais de alto valor agregado onde a redução de resíduos é importante. |
| Corte a Laser | ±0.05 – 0.1 mm | Estreito (0.1 – 0.3 mm) | Significativo (zona afetada pelo calor, camada refundida) | Metais de espessura fina a média; produção em alta velocidade; perfis complexos onde a distorção térmica é aceitável. |
| Corte a jato de água | ±0.05 – 0.13 mm | Moderado (0.8 – 1.5 mm) | Nenhum (corte a frio) | Materiais espessos; compósitos; materiais sensíveis ao calor; aplicações onde uma precisão moderada é suficiente. |
| EDM (Eletroerosão a Fio) | ±0.002 – 0.01 mm | Muito estreito (diâmetro do fio) | Mínimo (calor localizado, mas sem estresse mecânico) | Materiais condutores; aços temperados; formatos complexos; aplicações que exigem a mais alta precisão. |
| Usinagem CNC (Fresagem/Roteamento) | ±0.01 – 0.05 mm | Ampla (dependendo do diâmetro da ferramenta) | Atrito moderado a significativo (atrito mecânico, contato com a ferramenta) | Geometrias 3D complexas; metais e plásticos; aplicações que exigem versatilidade com o mínimo de desperdício. |
| Serrar fita | ±0.5 – 2 mm | Largo (1.5 – 3 mm) | Moderado (calor gerado por fricção) | Corte bruto; remoção de grandes quantidades de material; aplicações onde a precisão não é o requisito principal. |
Aplicações de corte de precisão
Diferentes materiais apresentam desafios de corte únicos. A tabela abaixo explica por que cada material é difícil de cortar e por que o corte de precisão é necessário.
Corte Cerâmico
Por que é difícil – As cerâmicas técnicas são extremamente duras e quebradiças. A usinagem convencional frequentemente causa lascamento das bordas, rachaduras ou até mesmo fraturas completas. Sua alta dureza também leva ao rápido desgaste da ferramenta com os métodos de corte tradicionais.
Por que o corte de precisão é necessário ? O corte de precisão proporciona bordas limpas e sem lascas, sem introduzir tensões internas. O corte com fio diamantado é particularmente eficaz porque a ação abrasiva remove o material suavemente, sem impacto mecânico. Isso é fundamental para componentes cerâmicos usados em eletrônicos, dispositivos médicos e aplicações aeroespaciais, onde mesmo pequenos danos nas bordas podem levar à falha sob carga.
Semicondutor (Palito de Silício)
Por que é difícil – Os wafers de silício e os substratos de carbeto de silício (SiC) não são apenas duros e quebradiços, mas também extremamente caros – muitas vezes custando centenas ou milhares de dólares por wafer. Qualquer microfissura ou dano térmico durante o corte pode tornar todo o wafer inutilizável, impactando diretamente o rendimento da produção.
Por que o corte de precisão é necessário ? O corte de precisão minimiza a perda de material por meio de larguras de corte estreitas e elimina danos térmicos causados por processos de corte a frio. Isso preserva a integridade do wafer e maximiza o número de chips utilizáveis por wafer. Para os fabricantes de semicondutores, mesmo uma melhoria de 1 a 2% no rendimento se traduz em economia significativa de custos. O corte com fio diamantado tornou-se o padrão para o processamento desses materiais de alto valor agregado.
Materiais Compostos
Por que é difícil – Materiais compósitos, como polímeros reforçados com fibra de carbono (CFRP) e fibra de vidro, consistem em estruturas em camadas com diferentes propriedades de materiais. Os métodos de corte tradicionais frequentemente causam delaminação, arrancamento de fibras, desfiamento ou danos térmicos que comprometem a resistência estrutural.
Por que o corte de precisão é necessário ? O corte de precisão mantém bordas limpas e lisas, sem separar camadas ou gerar calor excessivo. Isso preserva a integridade estrutural e a aparência de peças compostas usadas nas indústrias aeroespacial, automotiva e de artigos esportivos. Os processos de corte a frio são especialmente valiosos nesse contexto, pois o calor pode enfraquecer a matriz de resina que une as fibras.
Corte de precisão em diversos setores
Além desses materiais específicos, o corte de precisão desempenha funções essenciais em diversos setores da indústria:
- Fabrico de Semicondutores – Corte de wafers de silício, corte de lingotes de SiC e separação de chips (baixo dano, alto rendimento)
- Fotovoltaica – Corte e esquadrejamento de blocos de silício e fatiamento de wafers para células solares
- Óptica e Eletrônica – Substratos de safira, vidro óptico, substratos cerâmicos e separação de componentes de LED
- Indústria aeroespacial – Ligas de alta temperatura e componentes estruturais compostos
- Médico e biomédico – Implantes, instrumentos de precisão e ferramentas cirúrgicas
- Pesquisa e Laboratórios – Preparação de amostras de materiais e desenvolvimento de protótipos
Cada aplicação exige precisão consistente, mínimo desperdício e resultados sem danos. O corte de precisão atende a esses requisitos, permitindo que os fabricantes trabalhem com materiais cada vez mais complexos e especificações mais rigorosas.
Desafios no corte de precisão
Obter um corte perfeito parece fácil em uma máquina CNC de última geração, mas qualquer operador sabe que manter esse nível de precisão durante um turno de produção completo é uma batalha constante. O corte de precisão não depende apenas das capacidades da máquina; trata-se de gerenciar uma variedade de variáveis externas que podem comprometer o resultado final.
Um dos problemas mais persistentes é o deslocamento térmico . O corte em alta velocidade gera calor significativo. Se não for gerenciado com a estratégia de resfriamento adequada, esse calor causa uma expansão mínima na ferramenta de corte ou na própria peça. Em um mundo onde medimos o sucesso em mícrons, mesmo uma pequena expansão pode levar a erros dimensionais que resultam em desperdício dispendioso.
Além disso, há o desafio da vibração e da trepidação da ferramenta . Seja cortando ligas resistentes ou substratos delicados de safira, qualquer falta de rigidez na configuração leva a microvibrações. Isso não apenas prejudica o acabamento da superfície, como também acelera significativamente o desgaste da ferramenta, forçando paradas frequentes para trocas e comprometendo o cronograma de produção.
Além disso, a inconsistência do material continua sendo um grande obstáculo. Mesmo dentro da mesma classe de aço ou cerâmica industrial, pequenas variações na dureza ou na tensão interna podem alterar a forma como o material reage à lâmina ou ao fio. Os operadores devem ser suficientemente habilidosos para "ler" essas mudanças e ajustar a velocidade de alimentação ou a tensão em tempo real.
Por fim, à medida que as peças se tornam mais complexas e as tolerâncias mais rigorosas, as limitações das medições tradicionais tornam-se evidentes. Uma coisa é usinar uma peça de alta precisão; outra bem diferente é verificar essa precisão com exatidão, sem comprometer o ritmo de todo o fluxo de trabalho. Equilibrar velocidade com extrema precisão é o maior desafio para os fabricantes modernos.
Principais métricas para avaliar a qualidade do corte de precisão
Ao avaliar a eficácia do corte de precisão, diversas métricas técnicas são essenciais para garantir resultados de alta qualidade e desempenho consistente. Compreender esses indicadores ajuda os fabricantes a selecionar o método de corte adequado e a otimizar os processos.
- Largura Kerf
A largura do corte refere-se à quantidade de material removido pela ferramenta de corte. Um corte mais estreito significa menos desperdício — um fator crítico no processamento de materiais caros como carboneto de silício ou safira. Os métodos de corte de precisão normalmente atingem larguras de corte de 0.2 a 0.5 mm, em comparação com 1 a 3 mm para serragem convencional. - Rugosidade da superfície (Ra / Rz)
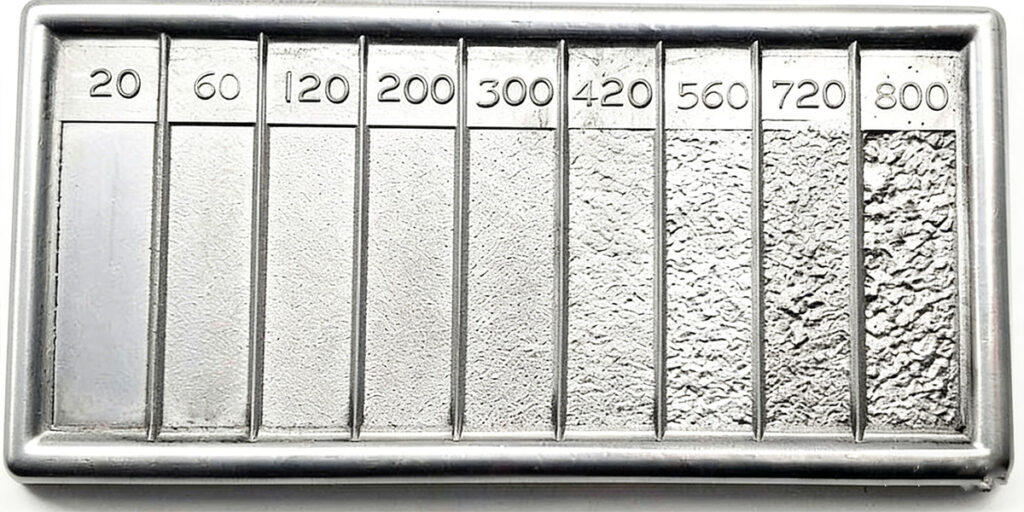
A rugosidade superficial mede a textura microscópica da superfície cortada. Ra (rugosidade média) e Rz (altura pico-vale) quantificam o quão lisa ou irregular é a superfície. Valores mais baixos indicam melhor qualidade da superfície. O corte de precisão pode atingir Ra ≤ 0.2 μm, muitas vezes eliminando a necessidade de retificação ou polimento subsequentes. - Variação Total da Espessura (TTV)
A variação total de espessura (TTV) mede a diferença entre os pontos mais espessos e mais finos de uma peça. Em aplicações como a produção de wafers semicondutores, uma TTV alta cria superfícies irregulares que complicam o processamento subsequente. O corte de precisão mantém a espessura consistente em toda a peça, garantindo uniformidade. - Integridade de borda
A integridade da borda refere-se à ausência de lascas, microfissuras ou danos térmicos ao longo da linha de corte. Mesmo defeitos microscópicos podem causar falhas nas peças sob carga ou durante o processamento subsequente. Os métodos de corte a frio preservam a integridade da borda, eliminando o calor e minimizando o estresse mecânico.
Outras considerações incluem a formação de microfissuras e os efeitos térmicos, que podem influenciar a qualidade final do produto. Métodos avançados de corte de precisão, como o corte com fio diamantado, oferecem vantagens significativas ao controlar esses parâmetros — produzindo cortes estreitos, superfícies lisas e variação mínima de espessura, além de evitar danos térmicos.
Ao monitorar e otimizar esses parâmetros-chave, os fabricantes podem melhorar o rendimento do material, reduzir os custos de pós-processamento e garantir alta confiabilidade em aplicações críticas, tornando o corte de precisão uma ferramenta indispensável na manufatura moderna.
Como escolher a máquina de corte de precisão certa
Material
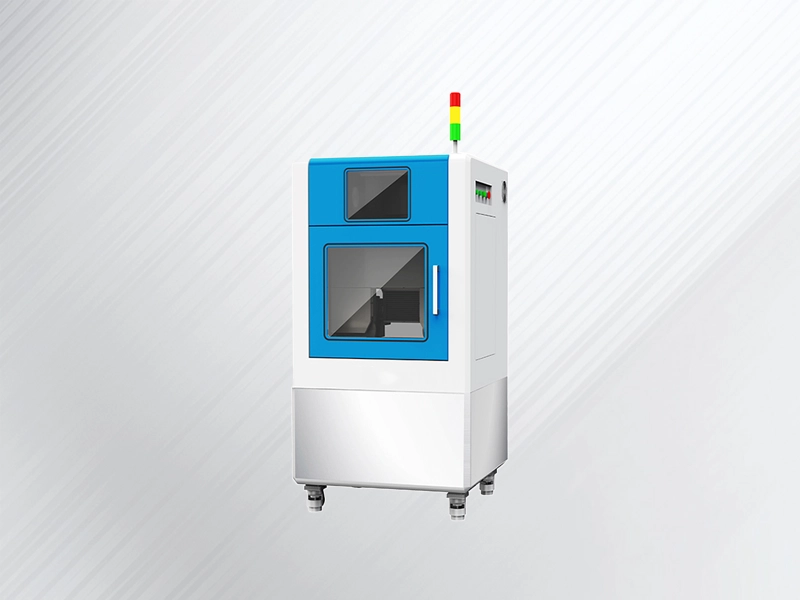
O tipo de material que você pretende cortar é a primeira consideração. Materiais duros e quebradiços, como vidro, cerâmica, wafers de silício e safira, exigem métodos de corte que minimizem lascas, microfissuras e danos térmicos. Metais e materiais compósitos podem permitir processos de corte mais rápidos, mas ainda exigem tolerâncias controladas. Escolher uma máquina compatível com o material garante tanto a precisão do corte quanto a integridade da superfície. Para trabalhos em escala laboratorial ou com amostras pequenas, uma serra de fio diamantado de laboratório é ideal, enquanto peças industriais ou de grande porte se beneficiam de uma máquina industrial ou de uma serra de fio diamantado múltipla.
Precisão
Determine a tolerância, o acabamento superficial e a variação total da espessura (TTV) necessários. Aplicações em semicondutores, óptica e cerâmicas avançadas frequentemente exigem precisão em nível micrométrico. Máquinas como serras de fio para laboratório podem atingir tolerâncias extremamente rigorosas para protótipos ou pesquisa, enquanto máquinas industriais e serras de fio múltiplo são projetadas para cortes consistentes de alta precisão em produção em larga escala.
Volume de produção
Avalie a escala da sua operação. Protótipos de peça única ou amostras de laboratório podem precisar apenas de uma serra de fio de laboratório , que oferece flexibilidade e controle preciso. Para produção em lote ou peças maiores (até 900 mm ou mais), máquinas industriais e serras de múltiplos fios proporcionam maior produtividade, mantendo a qualidade. Os sistemas de múltiplos fios podem cortar várias fatias simultaneamente, melhorando significativamente a eficiência para operações de alto volume.
Faça o orçamento
O orçamento é sempre um fator crucial. Equipamentos de laboratório de nível básico são econômicos para aplicações de baixo volume e alta precisão. Sistemas de nível industrial e configurações com múltiplos fios exigem um investimento inicial maior, mas oferecem melhor produtividade, menor perda de material e custos de pós-processamento reduzidos. Considere o custo total de propriedade, incluindo manutenção, consumíveis e a potencial economia de material.
Considerações Adicionais
- Tamanho da peça de trabalho: Pequenas amostras de laboratório versus grandes blocos industriais
- Necessidades de personalização: Dispositivos especiais, ângulos de corte exclusivos ou soluções personalizadas.
- Serviço de suporte: Acesso a opções de suporte técnico e manutenção.
Ao analisar cuidadosamente essas quatro dimensões, os fabricantes podem escolher a máquina de corte de precisão que melhor se adapta ao tipo de material, aos requisitos de precisão, à escala de produção e ao orçamento — seja uma serra de fio para laboratório , uma máquina industrial ou uma serra de fio múltiplo — garantindo resultados consistentes e de alta qualidade. Para requisitos específicos, explore soluções personalizadas ou consulte as nossas perguntas frequentes sobre produtos para obter orientações detalhadas.
Vantagens de Corte de fio diamantado
O corte com fio diamantado oferece diversas vantagens exclusivas que o tornam a escolha preferida para fabricação de alta precisão, especialmente ao trabalhar com materiais frágeis ou de alto valor.
- Corte ultrafino: A largura de corte estreita minimiza a perda de material, o que é particularmente importante para substratos caros como silício, safira ou cerâmicas avançadas. Menos desperdício significa economia significativa de custos em comparação com a produção em larga escala.
- Sem danos térmicos: O corte com fio diamantado é um processo a frio. O material é removido por abrasivos diamantados, e não por calor, evitando microfissuras, deformações ou endurecimento da superfície.
- Alta precisão: Este método oferece uma precisão excepcional, com tolerâncias de posicionamento tão rigorosas quanto ±0.01 mm e rugosidade superficial de Ra ≤ 0.2 μm, garantindo que os componentes atendam às especificações exigentes.
- Ideal para materiais frágeis: Materiais como vidro, cerâmica e wafers de silício são propensos a rachaduras em métodos de corte convencionais. O corte com fio diamantado os manuseia com delicadeza, preservando a integridade estrutural e a qualidade da superfície.
- Versatilidade multimaterial: Além de cortar materiais frágeis, ela pode cortar metais como aço inoxidável e materiais compósitos, oferecendo uma solução flexível para diversas aplicações industriais.
De forma geral, o corte com fio diamantado combina precisão, eficiência e economia de material, tornando-se uma ferramenta indispensável para a manufatura moderna, onde qualidade e custo-benefício são cruciais.
O corte de precisão é essencial para a manufatura moderna, proporcionando maior exatidão, melhor qualidade de superfície e menor desperdício de material. Escolher um fornecedor de equipamentos confiável — com forte conhecimento técnico, qualidade comprovada e suporte ágil — faz toda a diferença no desempenho a longo prazo.
Entre em contato com nossa equipe para uma solução personalizada.
Perguntas frequentes
Embora a "precisão" dependa do material, o corte com fio diamantado e o corte a laser são líderes do setor. O fio diamantado costuma ser superior para materiais espessos, ultraduros ou quebradiços, pois gera calor mínimo e mantém uma largura de corte consistente. Para metais finos ou formas 2D complexas, os lasers de fibra de alta tecnologia oferecem velocidade excepcional e precisão em nível micrométrico.
O corte de materiais frágeis como vidro, safira ou cerâmica exige técnicas de baixa tensão . O uso de uma serra de fio diamantado com sistema de tensão controlada é altamente eficaz, pois utiliza uma ação de "desbaste" em vez de "cisalhamento". O fluxo adequado de fluido de corte também é crucial para remover detritos e evitar choque térmico, principal causa de microfraturas.
A manutenção regular inclui a verificação do desgaste das ferramentas, a garantia do alinhamento correto, o monitoramento dos parâmetros de corte e a manutenção dos sistemas de refrigeração ou lubrificação. A manutenção preventiva ajuda a manter a precisão, reduzir o tempo de inatividade e prolongar a vida útil da máquina, garantindo um desempenho consistente em aplicações de alta precisão.
O corte de precisão geralmente envolve custos iniciais mais elevados com equipamentos, mas proporciona um forte retorno sobre o investimento (ROI) a longo prazo. A redução do desperdício de material, a diminuição do pós-processamento e o maior rendimento do produto podem reduzir significativamente os custos gerais de produção. Para materiais de alto valor agregado ou de difícil usinagem, a eficiência e a consistência obtidas muitas vezes superam o investimento inicial.