อลูมินาคืออะไร และทำไมจึงตัดยาก?
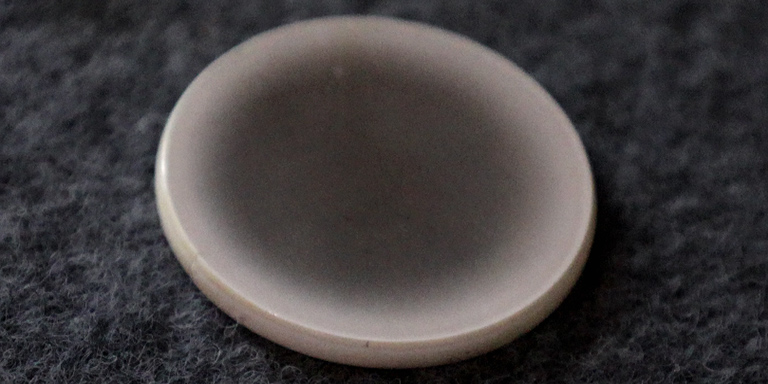
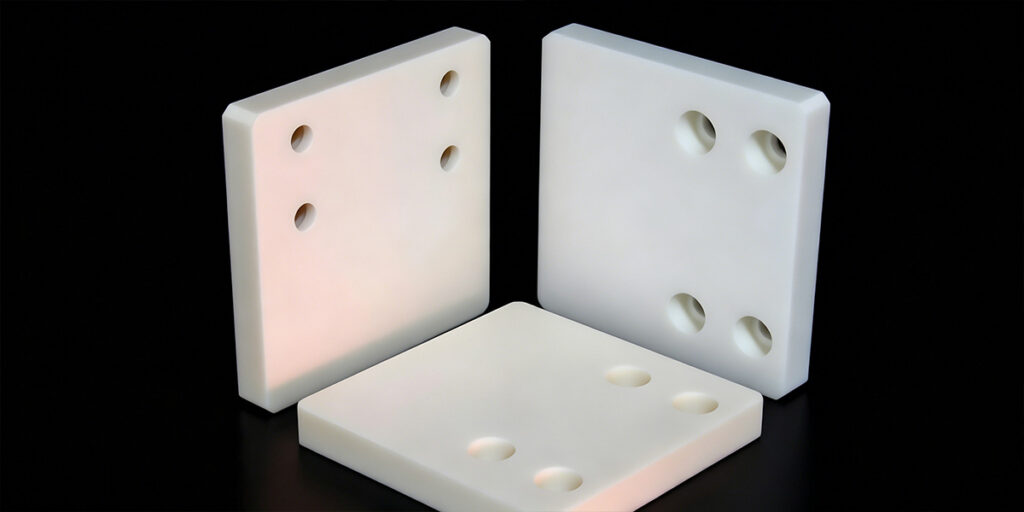
อะลูมินา หรืออะลูมิเนียมออกไซด์ (Al₂O₃) เป็นหนึ่งในวัสดุเซรามิกขั้นสูงที่ใช้กันอย่างแพร่หลายที่สุดในอุตสาหกรรมการผลิต ในรูปแบบที่ผ่านการเผาผนึกอย่างสมบูรณ์ อะลูมินาปรากฏอยู่ในงานประสิทธิภาพสูงมากมาย ตั้งแต่แผ่นรองรับอุปกรณ์อิเล็กทรอนิกส์แบบฟิล์มบางและแผ่นระบายความร้อนของ LED ไปจนถึงวัสดุบุภายในปั๊มที่ทนต่อการสึกหรอและอุปกรณ์เทียมทางการแพทย์
รูปแบบของอะลูมินาที่พบได้บ่อยที่สุดและต้องการการตัดที่แม่นยำ ได้แก่:
- พื้นผิวเรียบและแผ่นเวเฟอร์ (โดยทั่วไปมีความหนา 0.25 มม. ถึง 1.0 มม.) สำหรับบรรจุภัณฑ์เซมิคอนดักเตอร์และไมโครอิเล็กทรอนิกส์
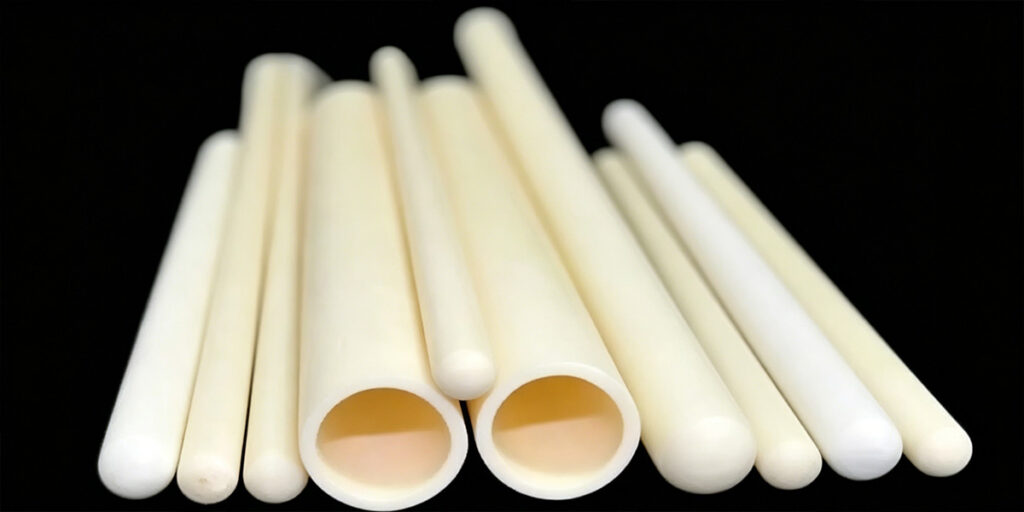
- แท่งและท่อตัน ใช้ในเตาเผาอุณหภูมิสูง กระบวนการทางเคมี และชิ้นส่วนเลเซอร์
- แผ่นหนาและกระเบื้องสึกหรอ สำหรับอุตสาหกรรมหนัก มักมีความหนาเกิน 10 มิลลิเมตร
แม้ว่าอะลูมินาจะได้รับความนิยมเนื่องจากความแข็งมากและเป็นฉนวนไฟฟ้าที่ดีเยี่ยม แต่คุณสมบัติเหล่านี้ก็สร้างปัญหาใหญ่ในการขึ้นรูปเช่นกันปัญหาพื้นฐานในการตัดคือ ความแข็งและความเปราะ
ปัญหาเรื่องความแข็ง
ทะเบียนอะลูมินา 9 ในระดับความแข็ง Mohsเพื่อให้เห็นภาพชัดเจนขึ้น เหล็กกล้าเครื่องมือชุบแข็งมีค่าความแข็งประมาณ 7-8 และทังสเตนคาร์ไบด์มีค่าความแข็งประมาณ 8.5 ซึ่งหมายความว่าเหล็กกล้าความเร็วสูงมาตรฐาน (HSS) หรือแม้แต่เครื่องมือคาร์ไบด์ก็จะมีค่าความแข็งต่ำกว่า เคลือบเงาหรือสึกหรอในไม่กี่วินาที เมื่อพยายามตัดอลูมินาเท่านั้น สารกัดกร่อนเพชร สามารถบดวัสดุได้อย่างมีประสิทธิภาพ
ปัญหาความเปราะบาง
ต่างจากโลหะที่อ่อนตัวได้ซึ่งจะเสียรูปพลาสติกก่อนที่จะแตกหัก อลูมินาแทบไม่มีการเสียรูปพลาสติกเลย เมื่อแรงตัดเกินกว่าความเหนียวแตกหักของวัสดุ แม้เพียงเล็กน้อย ชิ้นส่วนก็จะแตกหัก รอยบิ่นที่ขอบหรือรอยแตกอย่างรุนแรงโดยเฉพาะอย่างยิ่งกรณีที่เกิดขึ้นบริเวณจุดสิ้นสุดของการตัด ซึ่งเป็นบริเวณที่ขอบที่ไม่ได้รับการรองรับแตกออก
ปัญหาความร้อน
อะลูมินามีความต้านทานต่อการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันค่อนข้างต่ำ แรงเสียดทานจากการตัดแบบแห้งก่อให้เกิดความร้อนสูงเฉพาะจุด หากไม่มีสารหล่อเย็นที่เพียงพอ ความแตกต่างของอุณหภูมินี้จะสร้างปัญหา รอยแตกร้าวเล็กๆ ซึ่งอาจมองไม่เห็นด้วยตาเปล่า แต่จะทำให้ชิ้นส่วนเสียหายก่อนกำหนดเมื่อรับภาระหนัก
โดยสรุป: คุณไม่สามารถตัดอลูมินาด้วยเลื่อยธรรมดาได้ คุณต้องใช้เครื่องมือตัดเพชร รักษาอุณหภูมิให้เย็น และควบคุมอัตราการป้อนวัสดุอย่างพิถีพิถัน ส่วนต่อไปนี้จะแสดงวิธีการอย่างละเอียดให้คุณทราบ
วิธีการทั่วไปในการตัดอลูมินา
การเลือกเทคนิคการตัดที่เหมาะสมสำหรับอะลูมินาจำเป็นต้องประเมินความหนาของวัสดุ ความแม่นยำที่ต้องการ ปริมาณการผลิต และเงินลงทุนอย่างรอบคอบ ตารางด้านล่างนี้แสดงการเปรียบเทียบแบบละเอียดระหว่างวิธีการทางอุตสาหกรรมหลักและวิธีการเฉพาะทาง
| วิธีการตัด | ช่วงความหนาทั่วไป | ความกว้างของร่องตัดขั้นต่ำ | คุณภาพขอบ | การตกแต่งพื้นผิว (Ra) | ความเสี่ยงต่อความเสียหายจากความร้อน | แนวโน้มการบิ่น | ต้นทุนอุปกรณ์สัมพัทธ์ | ต้นทุนการดำเนินงานสัมพัทธ์ | เหมาะที่สุดสำหรับ |
| การเลื่อยด้วยใบเลื่อยเพชร | ≤ 10 มม | 1.0 - 3.0 มม | ปานกลาง | 0.8 – 1.6 ไมโครเมตร | ต่ำ (เปียก) | จุดสูง | ต่ำ | ต่ำ | การตัดหยาบแท่ง ท่อ และชิ้นงานดิบที่มีความแม่นยำต่ำ |
| เครื่องตัดเลเซอร์ | ≤ 1.5 มม | 0.1 - 0.3 มม | ดี | 1.5 – 3.0 ไมโครเมตร | ปานกลางถึงสูง | ต่ำ (ขอบ) / สูง (รอยแตกขนาดเล็กในบริเวณอันตราย) | ปานกลาง | ปานกลาง | การตรวจสอบพื้นผิวอิเล็กทรอนิกส์บางด้วยความเร็วสูง; รูปทรงเรขาคณิตที่ซับซ้อน |
| การตัดด้วยระบบวอเตอร์เจ็ท (แบบใช้สารกัดกร่อน) | ≤ 30 มม. (สามารถทำได้ถึง 100 มม.) | 1.0 - 2.5 มม | ขรุขระ | 3.0 – 6.0 ไมโครเมตร | ไม่มี | ต่ำ | ปานกลางถึงสูง | ปานกลาง | การตัดแผ่นเหล็กหนาแบบหยาบ; การใช้งานที่ปราศจากความเค้นทางความร้อน |
| การเลื่อยด้วยลวดเพชร | ใช้งานได้กับทุกขนาด (0.2 – 300+ มม.) | 0.2 - 0.5 มม | ยอดเยี่ยม | 0.1 – 0.5 ไมโครเมตร | ไม่มี | ต่ำมาก | จุดสูง | ปานกลาง | การตัดเฉือนแผ่นเวเฟอร์คุณภาพสูงอย่างแม่นยำ เช่น แผ่นซับสเตรตแซฟไฟร์ ซิลิคอนคาร์ไบด์ และอะลูมินา |
| เลื่อยเพชร ID (เส้นผ่านศูนย์กลางภายใน) | แท่งที่มีเส้นผ่านศูนย์กลาง ≤ 100 มม. | 0.3 - 0.5 มม | ดีมาก | 0.2 – 0.8 ไมโครเมตร | ต่ำ | ต่ำ | จุดสูง | ปานกลาง | การหั่นผลึกและเซรามิกที่มีเส้นผ่านศูนย์กลางเล็กให้เป็นแผ่นบางๆ |
| เลื่อยเพชร OD (เลื่อยหั่นลูกเต๋า) | ≤ 2 มม | 0.05 - 0.3 มม | ยอดเยี่ยม | 0.1 – 0.5 ไมโครเมตร | ต่ำ | ต่ำมาก | ปานกลางถึงสูง | ต่ำถึงปานกลาง | การตัดเวเฟอร์; การแยกชิ้นส่วนพื้นผิวไมโครอิเล็กทรอนิกส์ด้วยความแม่นยำสูง |
| การสลักและการทำลายเพชร | ≤ 1.0 มม | ไม่มีข้อมูล (บรรทัดคะแนน) | ดี (ตามเส้นทางของอาลักษณ์) | N / A | ไม่มี | น้อยที่สุด (การแตกหักอย่างสะอาด) | ต่ำมาก | ต่ำมาก | การแยกแผ่นเซรามิกบางๆ ด้วยเส้นตรง; การผลิตในปริมาณมาก |
| เครื่องจักรกลอัลตราโซนิก | ≤ 5 มม. (รูปทรงซับซ้อน) | ขึ้นอยู่กับเส้นผ่านศูนย์กลางของเครื่องมือ | ดี | 0.4 – 0.8 ไมโครเมตร | ไม่มี | ต่ำ | จุดสูง | ปานกลางถึงสูง | การเจาะ การขึ้นรูปโพรง และการสร้างรูปทรงสามมิติที่ซับซ้อนในเซรามิกแข็ง |
| การตัดเฉือนด้วยไฟฟ้า (EDM) | ไม่สามารถใช้งาน | N / A | N / A | N / A | N / A | N / A | จุดสูง | ปานกลาง | ไม่เหมาะสำหรับอะลูมินา (ต้องใช้วัสดุที่นำไฟฟ้าได้) |
| การขัดแบบไหลด้วยเครื่องจักร | (การตกแต่งขอบ) | N / A | ดีมาก | 0.1 – 0.4 ไมโครเมตร | ไม่มี | ไม่มี | จุดสูง | ปานกลาง | การลบคมและขัดเงาขอบหลังการตัด ไม่ใช่วิธีการตัดหลัก |
วิธีที่ดีที่สุดในการตัดอลูมินา
ไม่มีวิธีการตัดอะลูมินาวิธีใดวิธีหนึ่งที่ดีที่สุด วิธีที่เหมาะสมนั้นขึ้นอยู่กับความต้องการเฉพาะของงานของคุณ ไม่ว่าคุณจะให้ความสำคัญกับความเร็ว ต้นทุน หรือความแม่นยำ ด้านล่างนี้คือคำแนะนำเชิงปฏิบัติในการเลือกวิธีการให้เหมาะสมกับงาน
การตัดหยาบแผ่นเหล็กหนา (>10 มม.)
สำหรับงานกำจัดวัสดุปริมาณมากบนแผ่นอลูมินาหนา การตัดด้วยระบบวอเตอร์เจ็ท เป็นวิธีที่มีประสิทธิภาพที่สุด เป็นกระบวนการตัดเย็นที่ไม่ก่อให้เกิดความเครียดจากความร้อน และสามารถตัดวัสดุที่มีความหนาได้ถึง 30 มม. หรือมากกว่านั้น ข้อเสียคือขอบที่ได้จะหยาบและเรียว ซึ่งจะต้องมีการตกแต่งเพิ่มเติมในภายหลัง ควรเผื่อระยะการตัดไว้สำหรับขั้นตอนสุดท้ายที่แม่นยำเสมอ
การตัดตรงแบบง่ายๆ บนแท่งหรือท่อ (ความแม่นยำต่ำ)
ถ้าคุณภาพของขอบไม่สำคัญมากนักและรูปทรงเรขาคณิตไม่ซับซ้อน ก็สามารถใช้... เลื่อยใบมีดเพชร วิธีนี้เป็นวิธีที่เข้าถึงง่ายและคุ้มค่าที่สุด อุปกรณ์ราคาไม่แพงและหาได้ง่าย อย่างไรก็ตาม ใบมีดที่แข็งทำให้เกิดการสั่นสะเทือนซึ่งมักทำให้ขอบใบมีดบิ่น วิธีนี้เหมาะที่สุดสำหรับชิ้นงานดิบที่จะนำไปเจียรให้ได้ขนาดสุดท้าย
พื้นผิวบางที่มีรูปทรงซับซ้อน
สำหรับแผ่นอลูมินาที่มีความหนาน้อยกว่า 1.5 มม. ซึ่งต้องการรูปทรงที่ซับซ้อน ตัดด้วยเลเซอร์ ให้ความเร็วและความยืดหยุ่น เหมาะอย่างยิ่งสำหรับการสร้างต้นแบบอย่างรวดเร็วและการแยกชิ้นส่วนจำนวนมาก ข้อจำกัดที่สำคัญคือ เขตที่ได้รับผลกระทบจากความร้อน (HAZ) ซึ่งอาจทำให้เกิดรอยแตกขนาดเล็กที่บั่นทอนความน่าเชื่อถือในระยะยาวของงานโครงสร้างหรืองานอิเล็กทรอนิกส์ การตัดด้วยเลเซอร์เป็นทางเลือกที่เหมาะสมก็ต่อเมื่อความเสี่ยงจากความร้อนอยู่ในระดับที่ยอมรับได้
วัสดุคุณภาพสูงและการใช้งานที่ต้องการความแม่นยำสูง
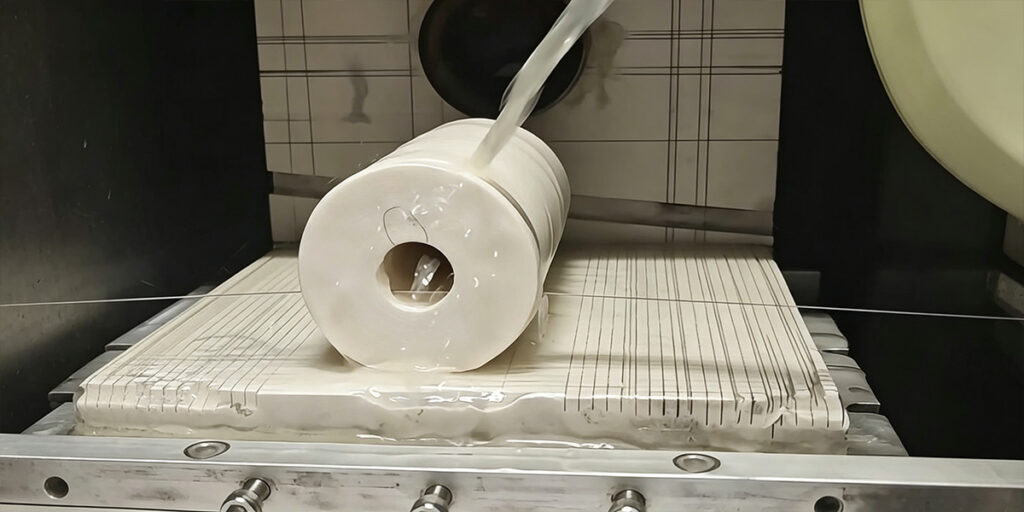
เมื่อทำการตัดวัสดุที่มีราคาแพง เช่น แผ่นเวเฟอร์แซฟไฟร์ ผลึกซิลิคอนคาร์ไบด์ หรือแผ่นรองพื้นอะลูมินาบริสุทธิ์สูง—เลื่อยลวดเพชร การตัดด้วยลวดเพชรเป็นตัวเลือกที่ดีที่สุดอย่างแน่นอน ให้ผลลัพธ์ที่ดีที่สุด คือ การสูญเสียเนื้อวัสดุน้อยที่สุด ขอบเรียบปราศจากเศษ และความเรียบของพื้นผิวต่ำกว่า 0.5 ไมโครเมตร (Ra) แตกต่างจากวิธีการอื่นๆ การตัดด้วยลวดเพชรช่วยปกป้องทั้งการลงทุนในวัสดุและความสมบูรณ์ของชิ้นงานสุดท้าย สำหรับงานที่ต้องการผลผลิตและความแม่นยำสูงสุด การตัดด้วยลวดเพชรจึงไม่ใช่แค่เป็นวิธีที่ดีที่สุดเท่านั้น แต่ยังเป็นวิธีเดียวที่ตรงตามข้อกำหนดที่เข้มงวดที่สุดได้อย่างสม่ำเสมอ
ปัจจัยสำคัญที่ส่งผลต่อคุณภาพการตัด
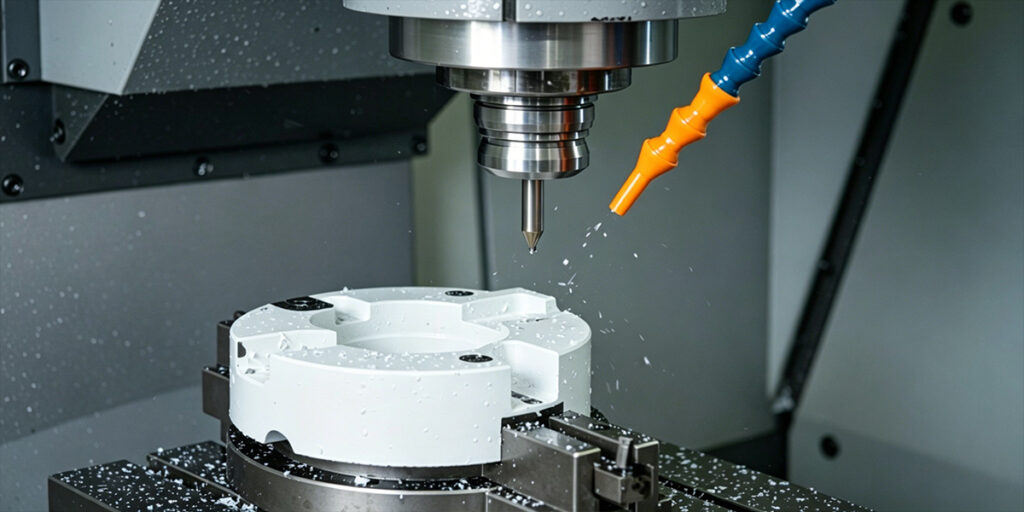
การตัดอะลูมินาให้ได้ผลลัพธ์ที่เรียบเนียนและปราศจากเศษนั้นไม่ใช่เรื่องของโชค แต่เป็นผลมาจากการจัดการตัวแปรหลายอย่างที่เกี่ยวข้องกันอย่างระมัดระวัง การละเลยตัวแปรใดตัวแปรหนึ่งอาจทำให้ชิ้นงานเซรามิกคุณภาพสูงกลายเป็นเศษเหล็กได้ ปัจจัยสำคัญที่ส่งผลต่อคุณภาพการตัดมีดังต่อไปนี้
- ความเร็วการป้อน
นี่คืออัตราที่ชิ้นงานเคลื่อนที่เข้าหาเครื่องมือตัด ในการตัดอะลูมินา อัตราป้อนที่ช้ากว่ามักจะดีกว่าเสมอ ความเร็วในการป้อนที่มากเกินไปจะทำให้สารขัดเพชรทำงานหนักเกินไปและก่อให้เกิดแรงบดอัดแทนที่จะเป็นการเจียรที่สะอาด ผลที่ได้คือการบิ่นของขอบ รอยแตกขนาดเล็กใต้พื้นผิว และการสึกหรอของเครื่องมือที่เร็วขึ้น สำหรับการเลื่อยด้วยลวดเพชร อัตราการป้อนโดยทั่วไปจะอยู่ระหว่าง 0.1 ถึง 5 มม./นาที ขึ้นอยู่กับความหนาของวัสดุและสภาพของลวด - ความเร็วในการตัด
ความเร็วในการตัด หมายถึง ความเร็วเชิงเส้นของพื้นผิวการตัด—ความเร็วขอบใบมีดหรือความเร็ววงลวด ความเร็วในการตัดที่ไม่เพียงพอจะทำให้เม็ดเพชรเสียดสีแทนที่จะตัด ทำให้เกิดความร้อนจากการเสียดสีและทำให้พื้นผิวของเครื่องมือเป็นมันเงา ความเร็วในการตัดที่เหมาะสมจะช่วยให้แต่ละอนุภาคเพชรตัดได้อย่างสะอาดและตื้น สำหรับลวดเพชร ความเร็วที่เหมาะสมมักจะอยู่ระหว่าง 10 ถึง 60 เมตร/วินาที - การระบายความร้อนและการหล่อลื่น
การตัดอะลูมินาแบบแห้งเป็นวิธีการที่นำไปสู่ความล้มเหลว หากไม่มีสารหล่อเย็นที่เพียงพอ—โดยทั่วไปคือสารละลายที่มีน้ำเป็นส่วนประกอบ—ความร้อนจากการเสียดสีจะสะสมอย่างรวดเร็ว ทำให้เกิดรอยแตกร้าวจากความร้อนและทำลายโครงสร้างยึดเกาะของเพชร สารหล่อเย็นมีหน้าที่สำคัญสามประการ ได้แก่ การระบายความร้อน การชะล้างเศษวัสดุ และการหล่อลื่นบริเวณรอยต่อระหว่างเพชรกับวัสดุ - สภาพเครื่องมือ
หมองคล้ำ ไร้ชีวิตชีวา หรือแต่งกายไม่เหมาะสม เครื่องมือเพชร จะไม่ตัด แต่จะกระแทก เม็ดเพชรที่สึกหรอจะเพิ่มแรงกดในการตัดอย่างมาก ส่งผลให้คมตัดแตกและชิ้นส่วนแตกหัก การตรวจสอบอย่างสม่ำเสมอและการเปลี่ยนลวดเพชร ใบมีด หรือดอกสว่านอย่างทันท่วงทีเป็นสิ่งที่ไม่สามารถละเลยได้เพื่อให้ได้คุณภาพที่สม่ำเสมอ - ความหนาของวัสดุ
หน้าตัดที่หนาขึ้นจะทำให้ตัวแปรอื่นๆ ทวีคูณมากขึ้น เมื่อความหนาเพิ่มขึ้น การส่งน้ำหล่อเย็นไปยังบริเวณที่ตัดจะยากขึ้น การระบายเศษวัสดุจะช้าลง และเครื่องมือตัดจะรับแรงโก่งตัวมากขึ้น คาดว่าจะต้องลดความเร็วในการป้อนและเพิ่มปริมาณน้ำหล่อเย็นตามสัดส่วนของความหนาของวัสดุ - การยึดจับชิ้นงาน
การสั่นสะเทือนเป็นศัตรูของวัสดุที่เปราะบาง การเคลื่อนไหวหรือการสั่นพ้องใดๆ ในชุดอุปกรณ์ยึดชิ้นงานจะส่งผลให้ขอบชิ้นงานบิ่นโดยตรง ชิ้นงานจะต้องถูกยึดแน่นกับฐานเครื่องจักรที่แข็งแรงและลดการสั่นสะเทือน - ขนาดเม็ดเพชรและประเภทการยึดเกาะ
เม็ดขัดหยาบจะขจัดวัสดุได้เร็วกว่า แต่จะทำให้พื้นผิวหยาบกว่า เม็ดขัดละเอียดจะให้ผิวงานที่เรียบเนียนกว่า แต่จะตัดได้ช้ากว่า ในทำนองเดียวกัน เพชรที่ยึดด้วยโลหะจะมีอายุการใช้งานยาวนานสำหรับการขัดหยาบ ในขณะที่เครื่องมือที่ยึดด้วยเรซินจะให้ผิวงานที่ดีกว่าในการขัดขั้นสุดท้าย การเลือกคุณสมบัติของเม็ดขัดให้เหมาะสมกับการใช้งานนั้นเป็นสิ่งสำคัญ
แนวทางปฏิบัติที่ดีที่สุด: วิธีป้องกันการบิ่นและแตก
การบิ่นและการแตกร้าวเป็นสองรูปแบบความเสียหายที่พบบ่อยที่สุดในการตัดอลูมินา และทั้งสองอย่างนี้สามารถป้องกันได้เป็นส่วนใหญ่ ความแตกต่างระหว่างการตัดที่สมบูรณ์แบบกับชิ้นงานที่แตกหักมักขึ้นอยู่กับการปฏิบัติตนอย่างมีระเบียบวินัยเพียงไม่กี่อย่าง
- การเพิ่มประสิทธิภาพอัตราฟีด: ข้อผิดพลาดที่พบบ่อยที่สุดคือการเร่งการตัดเพื่อประหยัดเวลา สำหรับการตัดด้วยอลูมินา “ยิ่งช้า ยิ่งเร็ว” เพราะจะช่วยหลีกเลี่ยงการแก้ไขงานที่เสียค่าใช้จ่ายสูง คุณควรตั้งเป้าหมายอัตราการป้อนที่เหมาะสมเพื่อให้เม็ดเพชรทำงานได้โดยไม่เกิดภาระทางกลมากเกินไป หากคุณสังเกตเห็น “ประกายไฟ” หรือได้ยินเสียงเจียรแหลมสูง แสดงว่าอัตราการป้อนของคุณอาจสูงเกินไป ซึ่งจะเพิ่มความเสี่ยงต่อการบิ่นด้านทางออก
- รักษาความตึงให้คงที่: หากคุณกำลังใช้ เทคโนโลยีลวดเพชรความตึงของลวดเป็นสิ่งสำคัญที่สุด ความตึงที่ไม่สม่ำเสมอจะทำให้เกิด "การเบี่ยงเบนของลวด" หรือการสั่นสะเทือน ซึ่งก่อให้เกิดรอยแตกเล็กๆ ตามแนวตัด การใช้เครื่องจักรที่มีระบบปรับความตึงอัตโนมัติจะช่วยให้ลวดคงรูปและตรง ทำให้ได้รอยตัดที่ตรงและพื้นผิวที่เรียบเนียนขึ้นอย่างเห็นได้ชัด
- การลบคมขอบเชิงกลยุทธ์: เคล็ดลับที่ได้ผลดีที่สุดอย่างหนึ่งคือการเตรียมจุดเริ่มต้นและจุดสิ้นสุดของการตัดล่วงหน้า โดยการลบคม (ทำมุมเอียง) ขอบแหลมของบล็อกอลูมินาเบาๆ ก่อนเริ่มการตัดหลัก จะช่วยลดการกระจายความเค้นที่มุมต่างๆ ขั้นตอนนี้ง่ายๆ จะช่วยลดโอกาสที่วัสดุจะ "แตก" หรือหลุดลอกขณะที่เครื่องมือตัดผ่านพื้นผิวได้อย่างมาก
- การเริ่มต้นอย่างนุ่มนวลและการจบการทำงานอย่างนุ่มนวลที่ควบคุมได้: ควรระมัดระวังเป็นพิเศษในช่วงเริ่มต้นและสิ้นสุดของการตัด ลดอัตราการป้อนลง 30-50% ในช่วงไม่กี่มิลลิเมตรแรกและสุดท้ายของกระบวนการ “การเข้าอย่างนุ่มนวล” นี้จะช่วยป้องกันแรงกระแทก ในขณะที่ “การออกอย่างนุ่มนวล” จะช่วยให้มั่นใจได้ว่าเศษวัสดุชิ้นสุดท้ายจะไม่แตกหักก่อนกำหนดเนื่องจากน้ำหนักของตัวเองหรือแรงกดของเครื่องมือ
- เพิ่มประสิทธิภาพการส่งสารหล่อเย็น: อย่าแค่ "ทำให้ชิ้นส่วนเปียก" เท่านั้น แต่ต้องแน่ใจว่าน้ำยาหล่อเย็นไปโดนจุดสัมผัสที่ถูกต้อง การระบายความร้อนด้วยแรงดันสูงและตรงจุดจะช่วยชะล้าง "ผงเซรามิก" (ฝุ่นละอองละเอียด) ซึ่งหากตกค้างอยู่ในรอยตัด จะทำหน้าที่เป็นสารกัดกร่อนรองที่ไม่พึงประสงค์ ทำให้เกิดความร้อนจากการเสียดสีและแตกร้าวในที่สุด
ปัจจัยด้านต้นทุนในการตัดอลูมินา
การทำความเข้าใจต้นทุนที่แท้จริงของการตัดอลูมินาจำเป็นต้องมองให้ไกลกว่าราคาซื้อเครื่องจักร ในสภาพแวดล้อมการผลิต มีปัจจัยสี่ประการที่ส่งผลต่อเศรษฐศาสตร์มากกว่าปัจจัยอื่นใด
การสึกหรอของเครื่องมือ
เครื่องมือตัดเพชรนั้นมีราคาไม่ถูก การตัดอะลูมินาแข็งนั้นทำให้วัสดุขัดถูสึกหรออย่างรวดเร็ว ไม่ว่าจะเป็นใบมีดเพชร ลวด หรือล้อเจียร อัตราการป้อนที่สูงอาจช่วยประหยัดเวลาได้ แต่สามารถเพิ่มต้นทุนวัสดุสิ้นเปลืองต่อชิ้นงานเป็นสองหรือสามเท่า การตรวจสอบอายุการใช้งานของเครื่องมือและการเปลี่ยนวัสดุขัดถูที่สึกหรอก่อนที่จะเสียหายเป็นสิ่งสำคัญในการหลีกเลี่ยงการหยุดทำงานกะทันหันและชิ้นงานที่ต้องทิ้ง
ขยะวัสดุ
นี่คือต้นทุนแฝงที่มักจะมากกว่าต้นทุนอื่นๆ ทั้งหมด แผ่นรองพื้นอะลูมินาที่แตกหรือแผ่นเวเฟอร์ที่บิ่นเพียงแผ่นเดียวไม่ได้หมายถึงแค่การสูญเสียวัสดุเท่านั้น แต่ยังหมายถึงการสูญเสียเวลาในการผลิต แรงงาน และโอกาสอีกด้วย ที่แย่กว่านั้นคือ ความกว้างของร่องตัดที่มากเกินไปจะทำให้สูญเสียวัสดุที่มีค่าไปอย่างถาวรในทุกๆ การตัด เมื่อพิจารณาชิ้นส่วนนับพันชิ้น แม้แต่การสูญเสียเพียง 0.5 มิลลิเมตรจากร่องตัด ก็หมายถึงจำนวนชิ้นงานสำเร็จรูปต่อแผ่นที่ลดลงอย่างมาก
ต้นทุนเครื่องจักร
เลื่อยตัดผิวแบบใช้สารขัดถูระดับเริ่มต้นมีราคาถูกกว่าระบบตัดด้วยลวดเพชรที่มีความแม่นยำสูงหรือเครื่องตัดด้วยน้ำแรงดันสูงระดับอุตสาหกรรมมาก อย่างไรก็ตาม การลงทุนเริ่มต้นที่ต่ำกว่ามักหมายถึงต้นทุนการดำเนินงานที่สูงกว่า การบำรุงรักษาที่บ่อยกว่า และคุณภาพการตัดที่ด้อยกว่า เครื่องจักรที่เหมาะสมคือเครื่องที่ตรงกับปริมาณงานและความแม่นยำที่คุณต้องการ
แรงงานและประสิทธิภาพ
การตัดที่รวดเร็วกว่าไม่ได้หมายความว่าถูกกว่าเสมอไป วิธีการที่ต้องใช้การตกแต่งเพิ่มเติมมากมาย เช่น การเจียรขอบที่บิ่น การขัดผิวที่หยาบ จะใช้เวลาแรงงานฝีมือหลายชั่วโมง ซึ่งอาจนำไปใช้กับงานต่อไปได้ การตัดที่ช้าลงเล็กน้อยแต่สะอาดกว่า มักจะให้ต้นทุนรวมที่ต่ำกว่าต่อชิ้นงานสำเร็จรูป
โซลูชันที่แนะนำสำหรับการตัดอลูมินาในระดับอุตสาหกรรม
สถานการณ์แอ็พพลิเคชัน
- การผลิตเซมิคอนดักเตอร์: การแยกแผ่นรองพื้นอะลูมินา การตัดเวเฟอร์ และการประมวลผลบรรจุภัณฑ์เซรามิก ซึ่งความสมบูรณ์ของขอบมีผลโดยตรงต่อความน่าเชื่อถือของอุปกรณ์
- เซรามิกขั้นสูง: การตัดท่อ แท่ง และแผ่นอลูมินาความบริสุทธิ์สูง สำหรับใช้ในการผลิตอุปกรณ์ทางการแพทย์ ชิ้นส่วนอากาศยาน และวัสดุบุผิวทนการสึกหรอในอุตสาหกรรม
- ส่วนประกอบความแม่นยำ: รับผลิตตัวเลเซอร์ แท่นยึดเลนส์ และชิ้นส่วนเซรามิกแบบสั่งทำพิเศษ ที่ต้องการความแม่นยำสูงและขอบเรียบปราศจากเศษแตกหัก
โซลูชันที่ใช้กันอย่างแพร่หลาย
สำหรับงานที่ต้องการความแม่นยำสูงการเลื่อยด้วยลวดเพชรได้กลายเป็นเทคโนโลยีการตัดที่ได้รับความนิยมในอุตสาหกรรม แตกต่างจากการเลื่อยด้วยใบมีดหรือวิธีการใช้เลเซอร์ การตัดด้วยลวดเพชรให้ผลลัพธ์ที่โดดเด่น คือ การสูญเสียเนื้อวัสดุน้อยที่สุด การกำจัดวัสดุโดยไม่เกิดความเครียด และผิวงานที่เรียบเนียนเป็นพิเศษ ทำให้เหมาะอย่างยิ่งสำหรับวัสดุที่มีมูลค่าสูง ซึ่งผลผลิตและความแม่นยำเป็นสิ่งที่ไม่สามารถประนีประนอมได้
สำหรับผู้ผลิตที่กำลังมองหาระบบตัดลวดเพชรที่เชื่อถือได้และพร้อมใช้งานในระดับอุตสาหกรรมZelatecนำเสนอเครื่องจักรหลากหลายรุ่นที่ออกแบบมาโดยเฉพาะสำหรับเซรามิกขั้นสูงและวัสดุเซมิคอนดักเตอร์ อุปกรณ์ของเราได้รับการออกแบบมาเพื่อตอบสนองความต้องการที่เข้มงวดของกระบวนการแปรรูปอะลูมินาในระดับอุตสาหกรรม
สนใจเพิ่มประสิทธิภาพการตัดอลูมินาของคุณหรือไม่? ติดต่อ Zelatecวันนี้เพื่อหารือเกี่ยวกับข้อกำหนดการใช้งานเฉพาะของคุณ หรือขอเอกสารข้อมูลจำเพาะโดยละเอียด ทีมวิศวกรของเราพร้อมให้ความช่วยเหลือคุณในการระบุโซลูชันการตัดที่เหมาะสมสำหรับสภาพแวดล้อมการผลิตของคุณ