Nhôm oxit là gì và tại sao nó khó cắt?
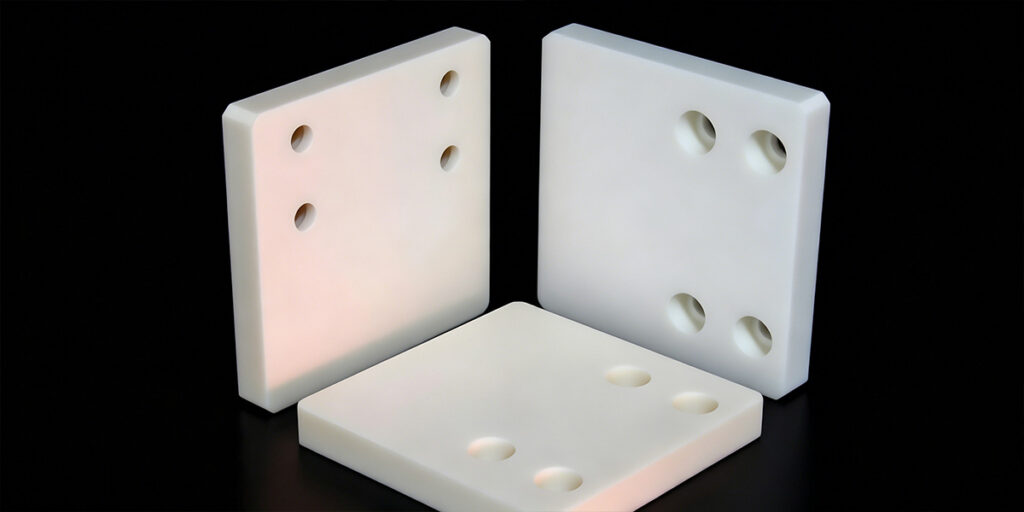
Nhôm oxit (Al₂O₃) là một trong những vật liệu gốm tiên tiến được sử dụng rộng rãi nhất trong sản xuất công nghiệp. Ở dạng nung kết hoàn toàn, nó xuất hiện trong vô số ứng dụng hiệu năng cao—từ chất nền điện tử màng mỏng và tản nhiệt LED đến lớp lót bơm chống mài mòn và các thiết bị y tế nhân tạo.
Các dạng alumina phổ biến nhất cần cắt chính xác bao gồm:
- Các chất nền phẳng và tấm wafer (Thông thường dày từ 0.25 mm đến 1.0 mm) dùng để đóng gói chất bán dẫn và vi điện tử.
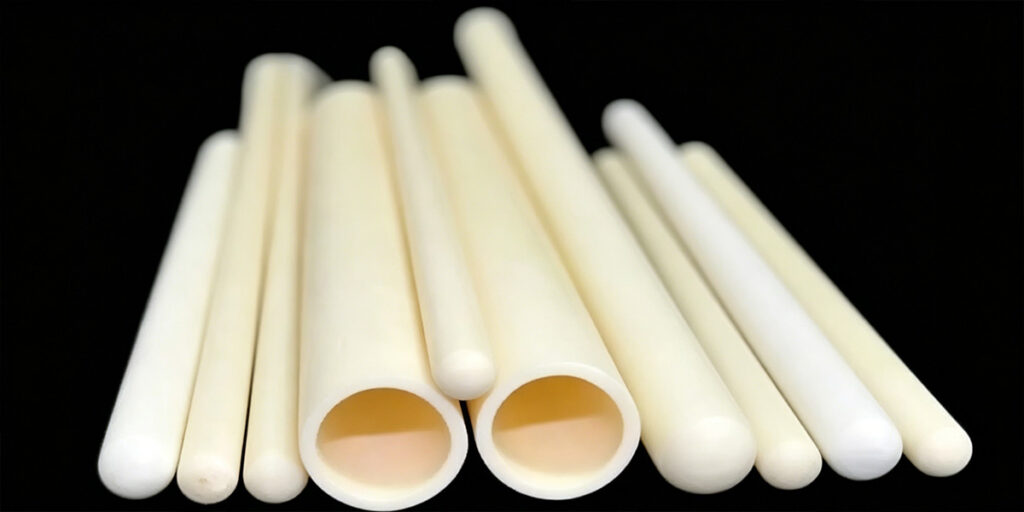
- Thanh và ống đặc Được sử dụng trong lò nung nhiệt độ cao, xử lý hóa chất và các linh kiện laser.
- Tấm dày và gạch chịu mài mòn Đối với ngành công nghiệp nặng, vật liệu này thường có độ dày vượt quá 10 mm.
Mặc dù sự phổ biến của alumina bắt nguồn từ độ cứng cực cao và khả năng cách điện tuyệt vời, nhưng chính những đặc tính này lại tạo ra một vấn đề nan giải đáng kể trong quá trình gia công. Thách thức cơ bản khi cắt gọt là: cứng + giòn.
Vấn đề độ cứng
Máy ghi Alumina 9 trên thang độ cứng MohsĐể dễ hình dung hơn, thép công cụ tôi cứng có hệ số cứng khoảng 7-8, và cacbua vonfram có hệ số cứng khoảng 8.5. Điều này có nghĩa là thép tốc độ cao tiêu chuẩn (HSS) hoặc thậm chí cả dụng cụ làm bằng cacbua sẽ có hệ số cứng tương đương. hoặc bị bong tróc chỉ trong vài giây. khi cố gắng cắt alumina. Chỉ chất mài mòn kim cương có thể nghiền vật liệu một cách hiệu quả.
Vấn đề giòn
Không giống như các kim loại dẻo có khả năng biến dạng dẻo trước khi gãy, alumina hầu như không có biến dạng dẻo. Khi lực cắt vượt quá độ bền gãy của vật liệu—ngay cả chỉ một chút—chi tiết sẽ bị gãy. sứt mẻ ở cạnh hoặc nứt vỡ nghiêm trọngĐiều này đặc biệt phổ biến ở điểm kết thúc của vết cắt, nơi cạnh không được hỗ trợ bị gãy.
Vấn đề nhiệt
Nhôm oxit có khả năng chịu sốc nhiệt tương đối kém. Ma sát do cắt khô tạo ra nhiệt lượng cục bộ rất lớn. Nếu không có chất làm mát thích hợp, sự chênh lệch nhiệt độ này sẽ tạo ra vết nứt nhỏ Điều đó có thể không nhìn thấy được bằng mắt thường nhưng sẽ gây ra hỏng hóc sớm cho các linh kiện khi hoạt động dưới tải trọng.
Tóm lại: Bạn không thể cắt alumina bằng cưa thông thường. Bạn phải sử dụng dụng cụ kim cương, giữ cho quá trình cắt luôn ở nhiệt độ thấp và kiểm soát tốc độ cắt một cách tỉ mỉ. Các phần tiếp theo sẽ hướng dẫn bạn cách thực hiện chính xác.
Các phương pháp cắt alumina thông thường
Việc lựa chọn kỹ thuật cắt phù hợp cho alumina đòi hỏi phải đánh giá cẩn thận độ dày vật liệu, độ chính xác yêu cầu, khối lượng sản xuất và vốn đầu tư. Bảng dưới đây cung cấp sự so sánh toàn diện, song song giữa các phương pháp công nghiệp chính và chuyên dụng.
| Phương pháp cắt | Phạm vi độ dày điển hình | Chiều rộng rãnh tối thiểu | Chất lượng cạnh | Bề mặt hoàn thiện (Ra) | Rủi ro hư hỏng do nhiệt | Xu hướng đánh bóng ngắn | Chi phí thiết bị tương đối | Chi phí vận hành tương đối | Phù hợp nhất cho |
| Cưa lưỡi kim cương | ≤ 10 mm | 1.0 - 3.0 mm | Trung bình | 0.8 - 1.6 μm | Thấp (ẩm ướt) | Cao | Thấp | Thấp | Cắt thô các thanh, ống và phôi có độ chính xác thấp. |
| Máy cắt Laser | ≤ 1.5 mm | 0.1 - 0.3 mm | tốt | 1.5 - 3.0 μm | Trung bình đến Cao | Thấp (cạnh) / Cao (vết nứt siêu nhỏ vùng ảnh hưởng nhiệt) | Trung bình | Trung bình | Phân tích cấu trúc tốc độ cao của các chất nền điện tử mỏng; hình dạng phức tạp. |
| Cắt bằng tia nước (mài mòn) | ≤ 30 mm (có thể lên đến 100 mm) | 1.0 - 2.5 mm | Thô | 3.0 - 6.0 μm | Không áp dụng | Thấp | Trung bình đến Cao | Trung bình | Cắt thô tấm dày; ứng dụng không gây ứng suất nhiệt. |
| Cưa dây kim cương | Đa năng (0.2 – 300+ mm) | 0.2 - 0.5 mm | Xuất sắc | 0.1 - 0.5 μm | Không áp dụng | Rất thấp | Cao | Trung bình | Cắt lát chính xác các tấm wafer, sapphire, SiC và chất nền alumina có giá trị cao. |
| Lưỡi cưa kim cương ID (Đường kính trong) | Thanh có đường kính ≤ 100 mm | 0.3 - 0.5 mm | Rất tốt | 0.2 - 0.8 μm | Thấp | Thấp | Cao | Trung bình | Cắt các tinh thể và gốm sứ có đường kính nhỏ thành các lát mỏng. |
| Cưa kim cương OD (Cưa cắt lát) | ≤ 2 mm | 0.05 - 0.3 mm | Xuất sắc | 0.1 - 0.5 μm | Thấp | Rất thấp | Trung bình đến Cao | Thấp đến Trung bình | Cắt lát wafer; tách rời các chất nền vi điện tử với độ chính xác cao. |
| Khắc và phá vỡ kim cương | ≤ 1.0 mm | Không có sẵn (dòng điểm) | Tốt (theo đường đi của người ghi chép) | N/A | Không áp dụng | Tối thiểu (ngắt hoàn toàn) | Rất thấp | Rất thấp | Phân tách thẳng các chất nền gốm mỏng; sản xuất số lượng lớn |
| Gia công siêu âm | ≤ 5 mm (hình dạng phức tạp) | phụ thuộc vào đường kính dụng cụ | tốt | 0.4 - 0.8 μm | Không áp dụng | Thấp | Cao | Trung bình đến Cao | Khoan, gia công hốc và tạo các chi tiết 3D phức tạp trên gốm cứng. |
| Gia công phóng điện (EDM) | Không áp dụng | N/A | N/A | N/A | N/A | N/A | Cao | Trung bình | Không thích hợp cho alumina (cần vật liệu dẫn điện) |
| Gia công dòng chảy mài mòn | Bất kỳ (hoàn thiện cạnh) nào | N/A | Rất tốt | 0.1 - 0.4 μm | Không áp dụng | Không áp dụng | Cao | Trung bình | Loại bỏ bavia và đánh bóng cạnh sau khi cắt; không phải là phương pháp cắt chính. |
Phương pháp tốt nhất để cắt alumina
Không có một phương pháp nào là “tốt nhất” để cắt alumina. Phương pháp phù hợp được xác định bởi các yêu cầu cụ thể của ứng dụng của bạn—cho dù bạn ưu tiên tốc độ, chi phí hay độ chính xác. Dưới đây là hướng dẫn thực tế để lựa chọn phương pháp phù hợp với công việc.
Cắt thô các tấm dày (>10 mm)
Dùng để loại bỏ vật liệu khối lượng lớn trên các tấm alumina dày, Máy cắt nước Đây là phương án hiệu quả nhất. Đó là quy trình cắt nguội không tạo ra ứng suất nhiệt và có thể xử lý độ dày lên đến 30 mm hoặc hơn. Nhược điểm là cạnh thô, vát sẽ cần gia công hoàn thiện sau đó. Luôn luôn chừa thêm dung sai gia công để thực hiện đường cắt chính xác cuối cùng.
Cắt thẳng đơn giản trên thanh hoặc ống (độ chính xác thấp)
Nếu chất lượng cạnh không quá quan trọng và hình dạng hình học đơn giản, thì... cưa lưỡi kim cương Đây là lựa chọn dễ tiếp cận và tiết kiệm chi phí nhất. Thiết bị này không đắt tiền và dễ tìm mua. Tuy nhiên, lưỡi dao cứng tạo ra rung động, hầu như luôn gây ra hiện tượng mẻ cạnh. Phương pháp này phù hợp nhất với các phôi thô sẽ được mài đến kích thước cuối cùng.
Các chất nền mỏng với cấu hình phức tạp
Đối với các tấm alumina có độ dày dưới 1.5 mm cần tạo hình phức tạp, cắt laser Nó mang lại tốc độ và tính linh hoạt. Nó vượt trội trong việc tạo mẫu nhanh và phân tách sản phẩm với số lượng lớn. Hạn chế quan trọng là... vùng ảnh hưởng nhiệt (HAZ) Điều này có thể gây ra các vết nứt nhỏ làm suy yếu độ tin cậy lâu dài trong các ứng dụng kết cấu hoặc điện tử. Cắt bằng laser chỉ là một lựa chọn khả thi khi rủi ro nhiệt có thể chấp nhận được.
Vật liệu có giá trị cao và ứng dụng độ chính xác cao
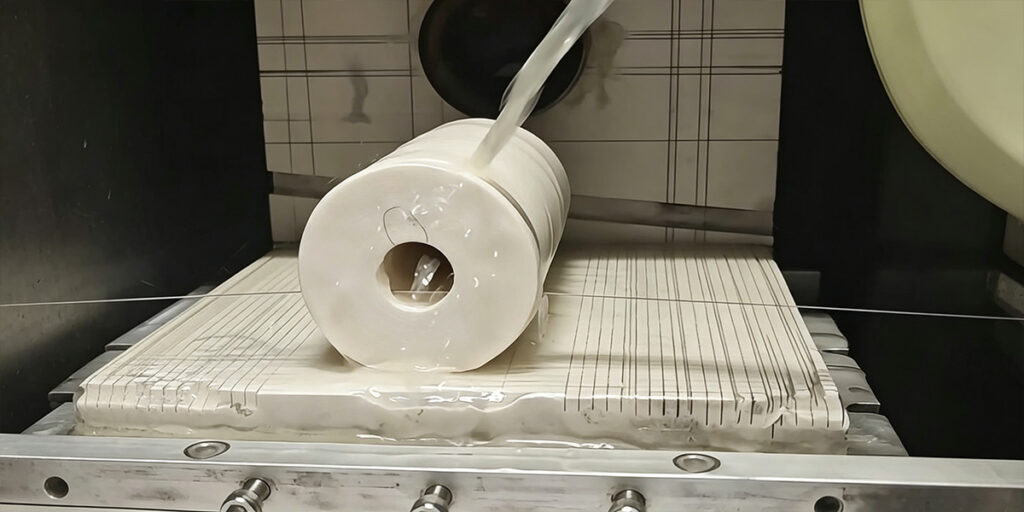
Khi cắt các vật liệu đắt tiền—chẳng hạn như tấm sapphire, tinh thể silicon carbide hoặc chất nền alumina có độ tinh khiết cao—cưa dây kim cương Đây là sự lựa chọn tối ưu. Phương pháp này mang lại độ hao hụt vết cắt nhỏ nhất, cạnh cắt không có phoi và độ nhám bề mặt dưới 0.5 μm Ra. Không giống như các phương pháp khác, cắt bằng dây kim cương bảo vệ cả vật liệu đầu tư và độ bền của sản phẩm cuối cùng. Đối với các ứng dụng mà năng suất và độ chính xác là không thể thỏa hiệp, đây không chỉ là phương pháp tốt nhất mà còn là phương pháp duy nhất đáp ứng được các thông số kỹ thuật khắt khe nhất một cách nhất quán.
Các yếu tố chính ảnh hưởng đến chất lượng cắt
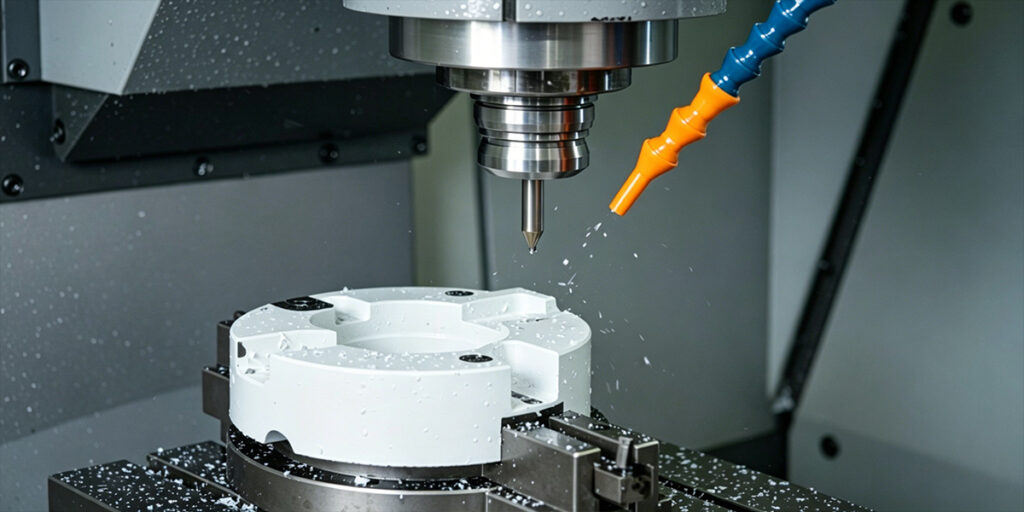
Đạt được vết cắt sạch, không sứt mẻ trên alumina không phải là vấn đề may mắn. Đó là kết quả của việc quản lý cẩn thận nhiều biến số phụ thuộc lẫn nhau. Bỏ qua bất kỳ biến số nào trong số đó đều có thể biến một phôi gốm có giá trị cao thành phế phẩm. Dưới đây là các yếu tố quan trọng quyết định trực tiếp chất lượng vết cắt.
- tốc độ thức ăn chăn nuôi
Đây là tốc độ phôi tiến vào dụng cụ cắt. Trong gia công alumina, tốc độ chậm hơn hầu như luôn tốt hơn. Tốc độ tiến dao quá cao sẽ làm quá tải các hạt mài kim cương và tạo ra lực nghiền thay vì tác động mài sạch. Kết quả là hiện tượng mẻ cạnh, nứt vi mô dưới bề mặt và mài mòn dụng cụ nhanh hơn. Đối với cưa dây kim cương, tốc độ tiến dao thường dao động từ 0.1 đến 5 mm/phút tùy thuộc vào độ dày vật liệu và tình trạng dây. - tốc độ cắt
Tốc độ cắt được định nghĩa là vận tốc tuyến tính của bề mặt cắt—tốc độ vành lưỡi dao hoặc tốc độ vòng dây. Tốc độ cắt không đủ khiến các hạt kim cương cọ xát thay vì cắt, tạo ra nhiệt ma sát và làm bóng bề mặt dụng cụ. Tốc độ cắt tối ưu đảm bảo mỗi hạt kim cương cắt một vết nông và sạch. Đối với dây kim cương, tốc độ này thường nằm trong khoảng từ 10 đến 60 m/s. - Làm mát và bôi trơn
Cắt khô alumina là một công thức dẫn đến thất bại. Nếu không có chất làm mát thích hợp—thường là dung dịch gốc nước—nhiệt ma sát sẽ nhanh chóng tích tụ, gây ra các vết nứt do sốc nhiệt và phá hủy ma trận liên kết kim cương. Chất làm mát có ba chức năng thiết yếu: loại bỏ nhiệt, rửa trôi mảnh vụn và bôi trơn bề mặt tiếp xúc giữa kim cương và vật liệu. - Tình trạng công cụ
Một vẻ ngoài đờ đẫn, vô hồn hoặc ăn mặc không phù hợp dụng cụ kim cương Nó sẽ không cắt mà sẽ đập. Hạt kim cương bị mòn làm tăng áp lực cắt một cách đáng kể, dẫn trực tiếp đến hiện tượng vỡ cạnh và gãy chi tiết. Việc kiểm tra thường xuyên và thay thế kịp thời dây kim cương, lưỡi dao hoặc mũi khoan là điều không thể thiếu để đảm bảo chất lượng ổn định. - Chất liệu dày
Các tiết diện dày hơn sẽ phóng đại mọi biến số khác. Khi độ dày tăng lên, việc cung cấp chất làm mát đến vùng cắt trở nên khó khăn hơn, việc loại bỏ mảnh vụn chậm lại và dụng cụ cắt chịu lực lệch lớn hơn. Cần giảm tốc độ tiến dao và tăng lưu lượng chất làm mát tỷ lệ thuận với độ dày vật liệu. - Cố định phôi
Rung động là kẻ thù của các vật liệu giòn. Bất kỳ chuyển động hoặc cộng hưởng nào trong hệ thống gá kẹp đều trực tiếp dẫn đến sứt mẻ cạnh. Phôi gia công phải được kẹp chắc chắn vào một bệ máy chắc chắn, có khả năng giảm chấn rung động. - Kích thước hạt kim cương và loại liên kết
Hạt mài thô loại bỏ vật liệu nhanh hơn nhưng để lại bề mặt thô ráp hơn. Hạt mài mịn tạo ra bề mặt hoàn thiện tốt hơn nhưng cắt chậm hơn. Tương tự, kim cương liên kết kim loại có tuổi thọ cao khi gia công thô, trong khi các dụng cụ liên kết nhựa mang lại bề mặt hoàn thiện tốt hơn ở các lần gia công cuối cùng. Việc lựa chọn thông số kỹ thuật chất mài phù hợp với ứng dụng là rất quan trọng.
Các biện pháp tốt nhất: Làm thế nào để ngăn ngừa sứt mẻ và nứt vỡ
Sứt mẻ và nứt vỡ là hai dạng hỏng hóc phổ biến nhất khi cắt alumina—và cả hai đều có thể phòng ngừa được. Sự khác biệt giữa một đường cắt hoàn hảo và một sản phẩm bị vỡ vụn thường nằm ở một vài thao tác thực hành đúng cách.
- Tối ưu hóa tốc độ nạp liệu: Sai lầm phổ biến nhất là ép cắt để tiết kiệm thời gian. Với alumina, “chậm hơn thường nhanh hơn” vì nó tránh được những công đoạn làm lại tốn kém. Bạn nên nhắm đến tốc độ cấp liệu cho phép các hạt mài kim cương hoạt động mà không gây tải trọng cơ học quá mức. Nếu bạn nhận thấy “tia lửa” hoặc nghe thấy tiếng mài chói tai, tốc độ cấp liệu của bạn có thể quá cao, làm tăng nguy cơ sứt mẻ ở phía thoát phôi.
- Duy trì lực căng liên tục: Nếu bạn đang sử dụng công nghệ dây kim cươngĐộ căng dây là yếu tố quan trọng nhất. Độ căng không ổn định dẫn đến hiện tượng "dây bị lệch" hoặc rung động, tạo ra các vết nứt nhỏ dọc theo đường cắt. Sử dụng máy có hệ thống căng dây tự động đảm bảo dây luôn cứng và thẳng, tạo ra đường cắt thẳng và bề mặt hoàn thiện mịn hơn đáng kể.
- Vát cạnh chiến lược: Một trong những mẹo “nội bộ” hiệu quả nhất là xử lý trước các điểm vào và ra của vật liệu. Bằng cách vát nhẹ các cạnh sắc của khối alumina trước khi bắt đầu cắt chính, bạn sẽ giảm sự tập trung ứng suất ở các góc. Bước đơn giản này giúp giảm thiểu đáng kể khả năng vật liệu bị “gãy” hoặc bong tróc khi dụng cụ xuyên qua bề mặt.
- Chế độ "Khởi động mềm" và "Kết thúc mềm" được kiểm soát: Cần hết sức cẩn thận ở đầu và cuối đường cắt. Giảm tốc độ cấp liệu từ 30-50% trong vài milimét đầu và cuối của quá trình. Việc "vào nhẹ nhàng" này giúp tránh va đập mạnh, trong khi "ra nhẹ nhàng" đảm bảo mảnh vật liệu cuối cùng không bị gãy sớm do trọng lượng bản thân hoặc áp lực của dụng cụ.
- Tối ưu hóa việc cung cấp chất làm mát: Đừng chỉ "làm ướt" chi tiết – hãy đảm bảo chất làm mát tiếp xúc chính xác với điểm tiếp xúc. Làm mát bằng áp suất cao, có định hướng sẽ cuốn trôi "bụi gốm" (bụi mịn), nếu để lại trong quá trình cắt, nó sẽ hoạt động như một chất mài mòn thứ cấp không mong muốn, có thể gây ra nhiệt ma sát và dẫn đến nứt vỡ.
Các yếu tố chi phí trong quá trình cắt alumina
Để hiểu được chi phí thực sự của việc cắt alumina, cần phải nhìn xa hơn giá mua máy. Trong môi trường sản xuất, bốn yếu tố sau đây tác động đến hiệu quả kinh tế hơn bất kỳ yếu tố nào khác.
Dụng cụ đeo
Dụng cụ cắt kim cương không hề rẻ. Việc cắt nhôm oxit cứng tiêu hao vật liệu mài mòn rất nhanh – cho dù đó là lưỡi cắt kim cương, dây cắt hay đá mài. Tốc độ cắt nhanh có thể tiết kiệm được vài phút nhưng có thể làm tăng gấp đôi hoặc gấp ba chi phí vật liệu tiêu hao cho mỗi chi tiết. Theo dõi tuổi thọ dụng cụ và thay thế vật liệu mài mòn đã mòn trước khi chúng bị hỏng là điều cần thiết để tránh thời gian ngừng hoạt động đột ngột và các chi tiết bị loại bỏ.
Chất thải vật liệu
Đây là chi phí ẩn thường lớn hơn tất cả các chi phí khác. Một vết nứt trên chất nền alumina hoặc một mảnh vỡ nhỏ không chỉ đại diện cho việc mất vật liệu, mà còn là mất thời gian xử lý, nhân công và cơ hội. Tệ hơn nữa, độ rộng vết cắt lớn sẽ làm mất vĩnh viễn vật liệu quý giá từ mỗi lần cắt. Trên hàng nghìn chi tiết, ngay cả việc mất thêm 0.5 mm vật liệu do cắt cũng dẫn đến số lượng chi tiết hoàn thiện trên mỗi phôi giảm đáng kể.
Giá máy
Máy cưa mài mòn cơ bản có giá thành thấp hơn nhiều so với các hệ thống cắt dây kim cương chính xác hoặc máy cắt tia nước công nghiệp. Tuy nhiên, chi phí đầu tư ban đầu thấp hơn thường đồng nghĩa với chi phí vận hành cao hơn, bảo trì thường xuyên hơn và chất lượng cắt kém hơn. Máy phù hợp là máy đáp ứng được yêu cầu về năng suất và độ chính xác của bạn.
Lao động và hiệu quả
Cắt nhanh hơn không phải lúc nào cũng rẻ hơn. Các phương pháp đòi hỏi xử lý hậu kỳ phức tạp—mài bỏ các cạnh bị sứt mẻ, đánh bóng các bề mặt thô ráp—tiêu tốn thời gian lao động của nhân công lành nghề mà lẽ ra có thể dành cho công việc tiếp theo. Một đường cắt chậm hơn một chút nhưng sạch hơn thường mang lại tổng chi phí thấp hơn cho mỗi sản phẩm hoàn thiện.
Giải pháp được đề xuất cho việc cắt alumina công nghiệp
Các kịch bản ứng dụng
- Sản xuất chất bán dẫn: Việc tách các chất nền alumina, cắt lát wafer và xử lý các gói gốm, trong đó tính toàn vẹn của các cạnh ảnh hưởng trực tiếp đến độ tin cậy của thiết bị.
- Gốm sứ tiên tiến: Gia công ống, thanh và tấm alumina có độ tinh khiết cao dùng cho cấy ghép y tế, linh kiện hàng không vũ trụ và lớp lót công nghiệp chống mài mòn.
- Linh kiện chính xác: Gia công thân laser, giá đỡ quang học và các bộ phận gốm tùy chỉnh đòi hỏi dung sai kích thước chặt chẽ và các cạnh không bị sứt mẻ.
Giải pháp được sử dụng rộng rãi
Đối với những ứng dụng đòi hỏi cao này, cắt bằng dây kim cương đã trở thành công nghệ cắt được ưa chuộng trong ngành. Không giống như cắt bằng lưỡi cưa hoặc phương pháp laser, cắt bằng dây kim cương mang lại sự kết hợp độc đáo giữa tổn thất vết cắt tối thiểu, loại bỏ vật liệu không gây ứng suất và độ hoàn thiện bề mặt vượt trội. Điều này làm cho nó đặc biệt phù hợp với các vật liệu có giá trị cao, nơi năng suất và độ chính xác là không thể thiếu.
Đối với các nhà sản xuất đang tìm kiếm một hệ thống cắt dây kim cương đáng tin cậy, sẵn sàng cho sản xuất hàng loạt , Zelatec cung cấp một loạt máy móc được thiết kế đặc biệt cho vật liệu gốm sứ tiên tiến và chất bán dẫn. Thiết bị của chúng tôi được thiết kế để đáp ứng các yêu cầu khắt khe của quá trình xử lý alumina công nghiệp.
Bạn quan tâm đến việc cải thiện hiệu suất cắt alumina? Hãy liên hệ với Zelatec ngay hôm nay để thảo luận về các yêu cầu ứng dụng cụ thể của bạn hoặc yêu cầu bảng thông số kỹ thuật chi tiết. Đội ngũ kỹ sư của chúng tôi sẵn sàng giúp bạn xác định giải pháp cắt phù hợp nhất cho môi trường sản xuất của bạn.