Desafíos en el corte de cerámica
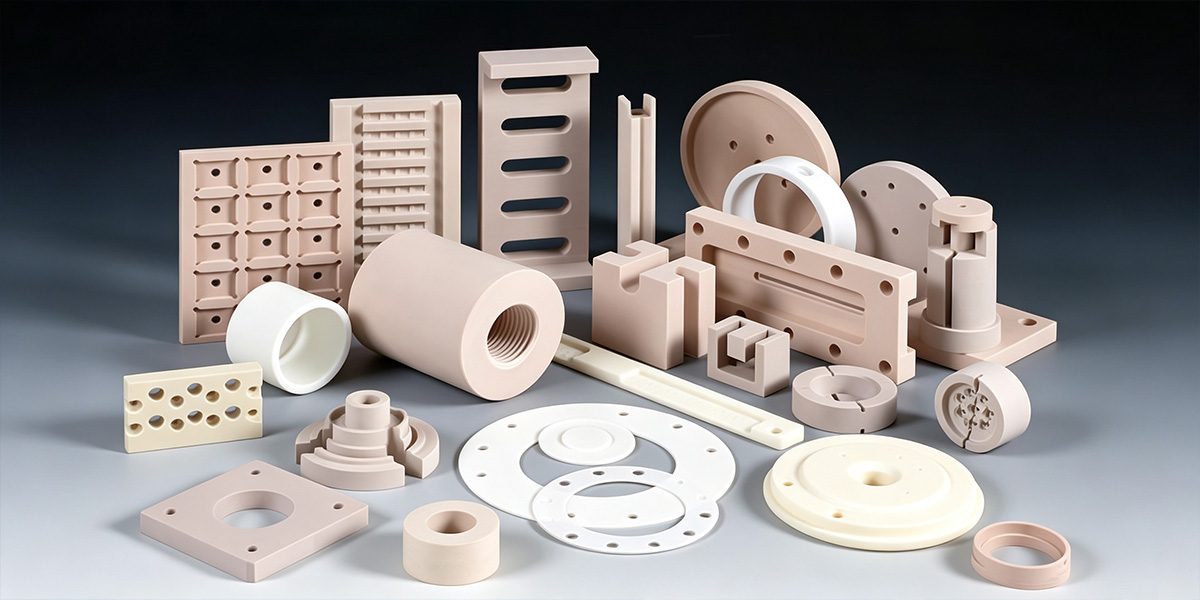
El procesamiento de cerámicas técnicas como la alúmina, la zirconia, el SiC y el Si3N4 plantea desafíos de fabricación únicos debido a su extrema dureza (Mohs 8–9+) y alta fragilidad.
Las técnicas de corte convencionales suelen provocar astillamientos severos en los bordes, microfisuras invisibles y daños por choque térmico, lo que resulta en un costoso desperdicio de material.
Además, la gran pérdida de material en el corte debido al grosor de las cuchillas supone un desperdicio de materia prima de alto valor, mientras que el rápido desgaste de la herramienta conlleva un grosor de corte inconsistente y costosos tiempos de inactividad.
Nuestra solución de corte de hilo diamantado de precisión
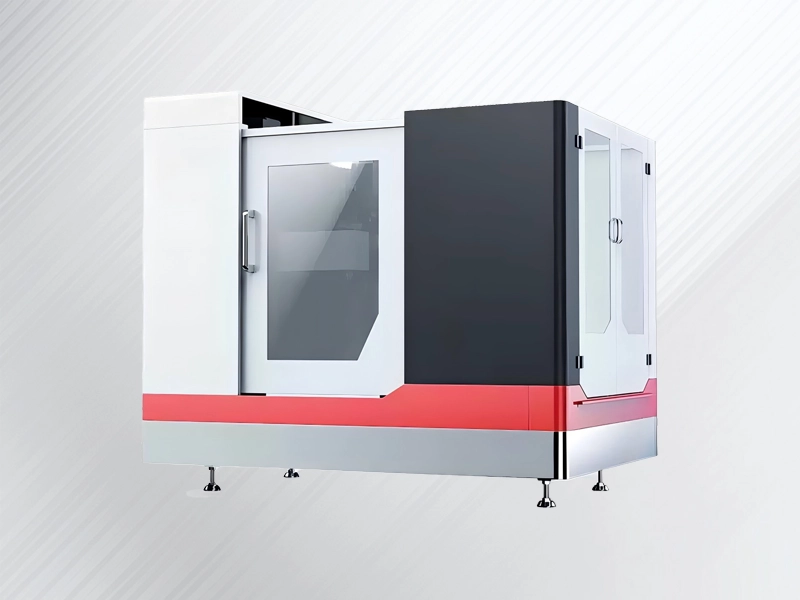
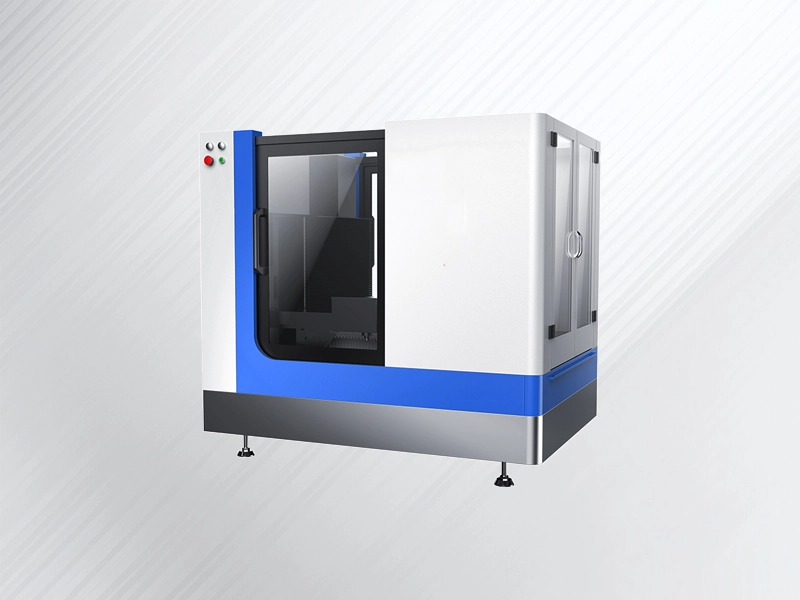
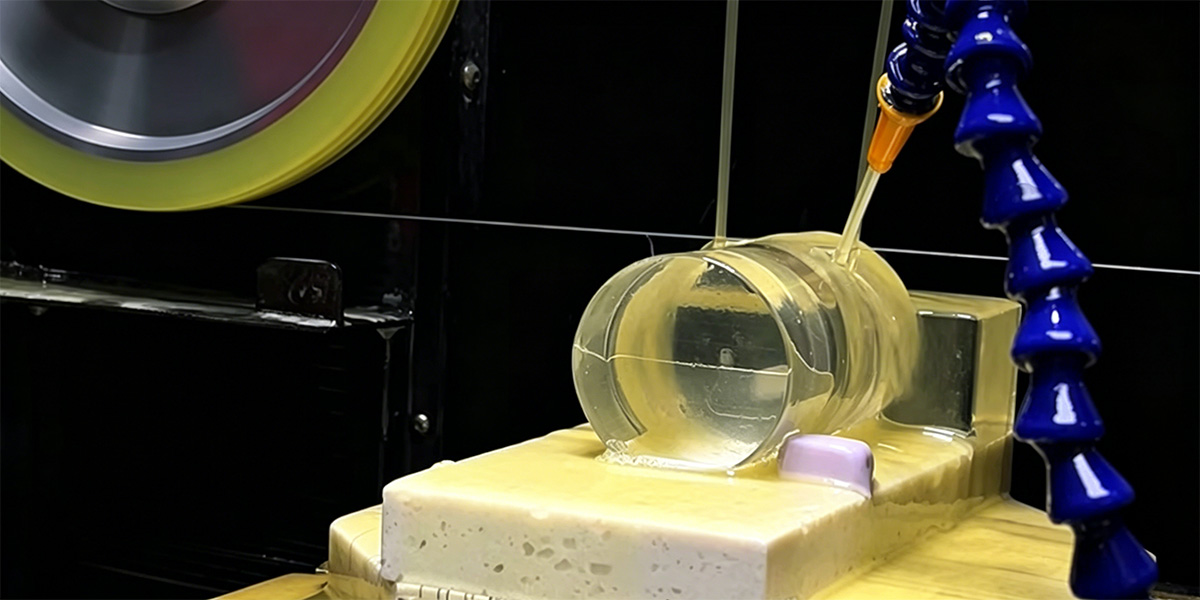
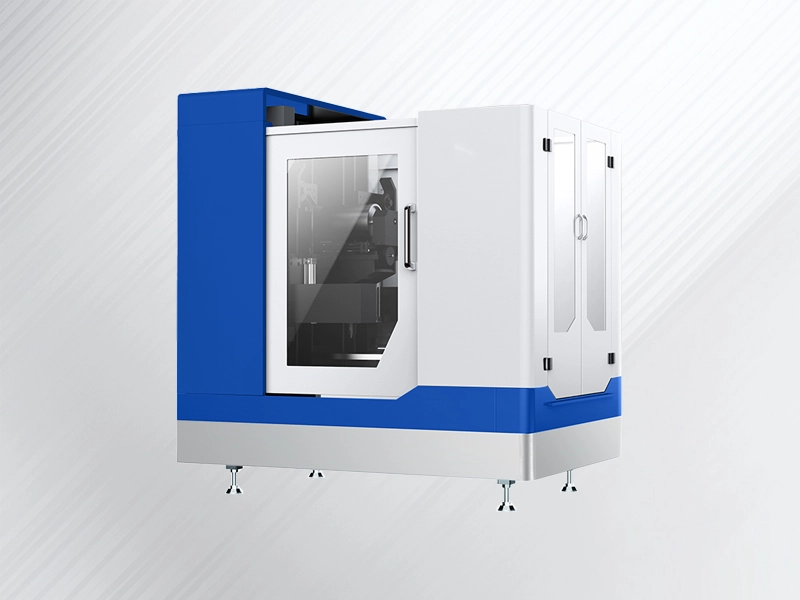
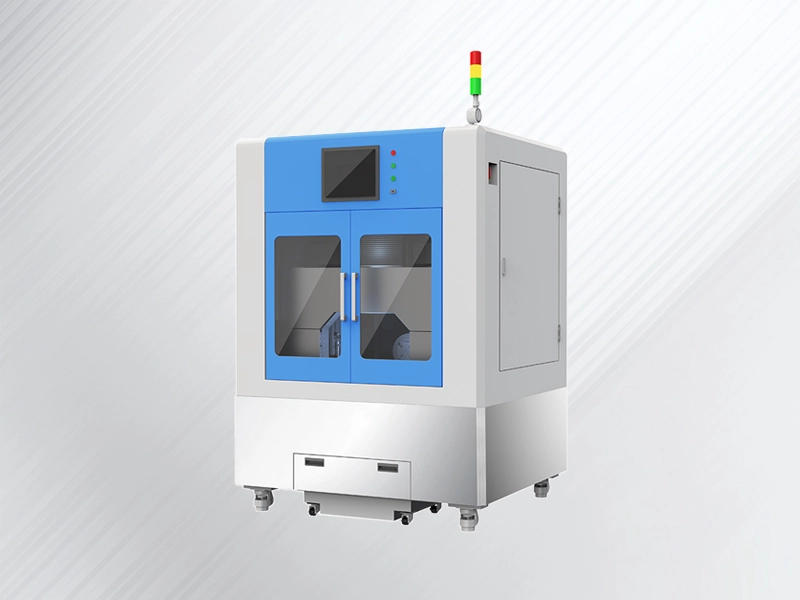
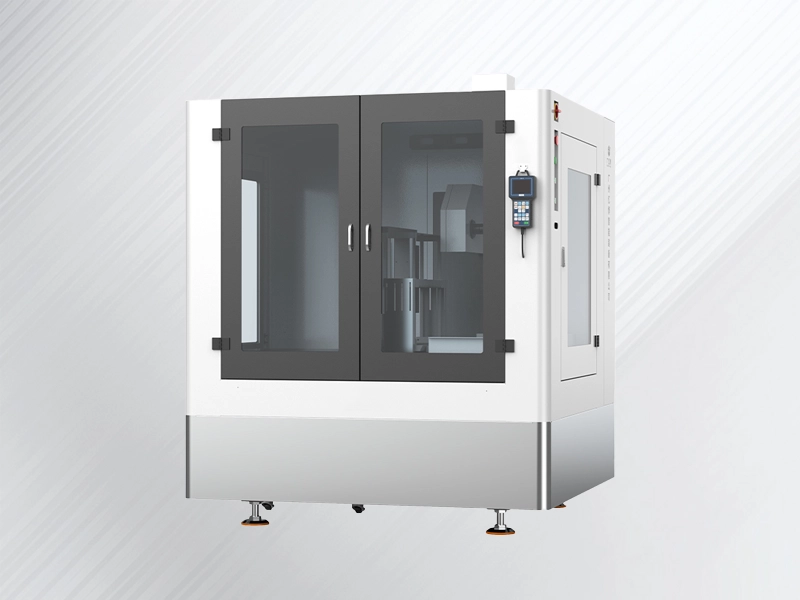
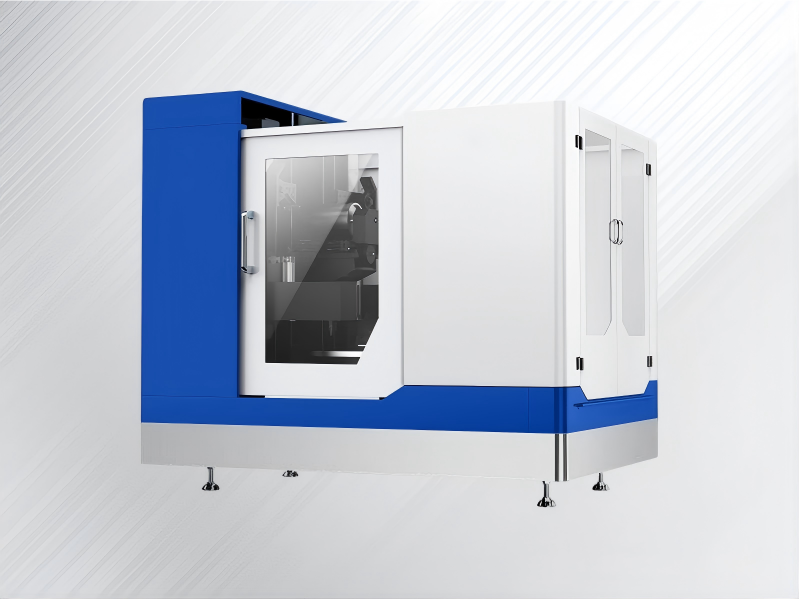
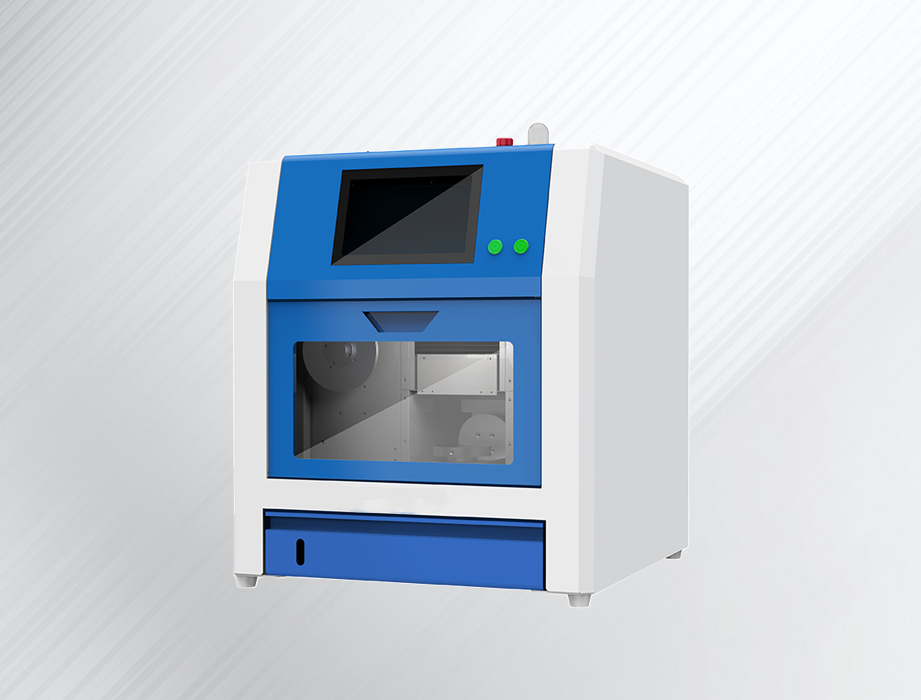
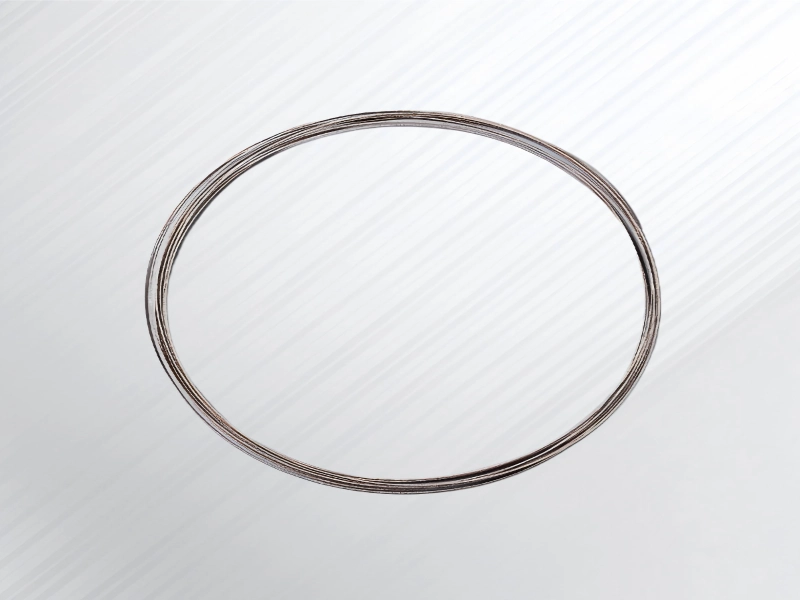
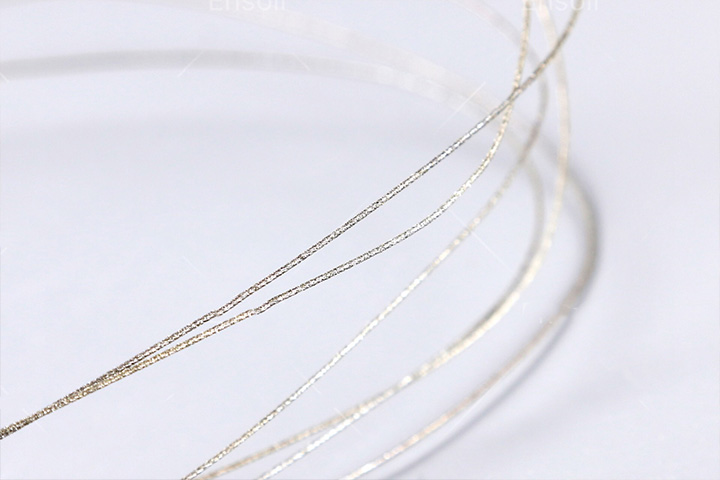
Para superar la extrema dureza y fragilidad de la cerámica técnica, nuestros sistemas de corte utilizan tecnología de bucle de hilo diamantado continuo, que opera mediante un proceso de corte en frío. En lugar de aplicar una fuerza mecánica elevada o calor intenso, millones de micropartículas de diamante realizan una acción abrasiva precisa y de baja tensión a lo largo de la línea de corte.
Este enfoque integrado de maquinaria y consumibles resuelve directamente los principales cuellos de botella en el procesamiento de cerámica:
Flujo de trabajo completo para el corte de cerámica
Preparación de lingotes y materiales en bruto
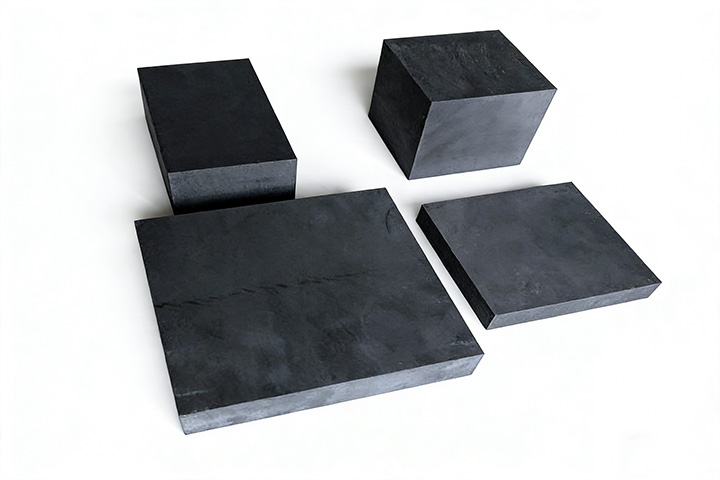
Los polvos cerámicos de alta pureza (Al₂O₃, ZrO₂, SiC) se forman mediante prensado isostático en frío (CIP) y se sinterizan en bloques densos, que luego se inspeccionan para establecer los parámetros de corte de referencia.
Configuración de sujeción y montaje de piezas
Los bloques de cerámica se fijan a placas de vidrio o aluminio mediante una resina adhesiva temporal o cera especializada para eliminar las microvibraciones durante el corte.
Corte de precisión con hilo diamantado
Los bucles continuos de alambre diamantado (hasta 80 m/s) con tensión neumática permiten un corte en frío con una calidad superficial Ra ≤ 0.1 μm y una precisión de ±0.05 mm.
Deslaminación y limpieza ultrasónica
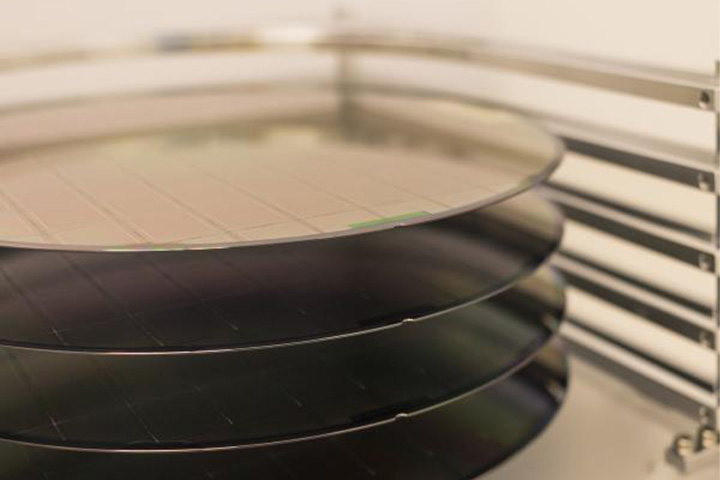
Las obleas cortadas se calientan o se les extrae el disolvente de las placas de montaje y, a continuación, se limpian mediante ultrasonidos para eliminar los residuos de cera, refrigerante y polvo fino.
Pulido y lapeado secundario
Al eliminarse las microfisuras en el paso 3, se omite el desbaste y se pasa directamente al pulido fino, reduciendo el tiempo de procesamiento secundario en un 40 %.
Metrología e inspección de calidad
Antes del embalaje final, se realizan pruebas dimensionales, de planitud (curvatura/deformación) y de detección de grietas al 100% utilizando comparadores ópticos, máquinas de medición por coordenadas (CMM) o detectores ultrasónicos.
Comparación de métodos de corte de cerámica
La selección de la tecnología de corte óptima influye directamente en el rendimiento de la materia prima, la integridad de la subsuperficie y los costes de procesamiento posteriores al mecanizar cerámicas técnicas como la alúmina (Al2O3), la zirconia (ZrO2), el carburo de silicio (SiC) y el nitruro de silicio (Si3N4).
A continuación se presenta una comparación exhaustiva que muestra el rendimiento de las sierras de hilo diamantado Endless frente a los métodos tradicionales de corte de cerámica en función de los principales parámetros de fabricación.
| Criterios | Sierra de hilo de diamante | Corte por láser | Corte por chorro de agua | Cuchilla para cortar en cubitos | Hoja de sierra de diamante |
| Principio de corte | El alambre impregnado de diamante (de acero o tungsteno) desgasta el material mediante un movimiento continuo o alternativo. | Un potente rayo láser funde o vaporiza el material a lo largo de la trayectoria de corte. | Un chorro de agua a alta presión mezclado con partículas abrasivas erosiona el material. | Husillo de alta velocidad con hoja de diamante ultrafina que corta mediante movimiento giratorio. | Cuchilla circular giratoria de alta velocidad con segmentos de diamante que muele o corta mediante rotación. |
| Ancho de la ranura | 0.15-0.45 mm | 0.05 – 0.20 mm (muy estrecho) | 0.8 – 2.0 mm+ (ancho) | 0.025-0.10 mm | 1.0 – 3.0 mm+ (más ancho) |
| Calidad de la superficie (Ra) | ≤ 0.05 – 0.1 μm | Moderado, a menudo requiere posprocesamiento. | Rugoso (Ra 3.2 – 12.5 μm), requiere acabado. | Excelente (Ra 0.1 – 0.4 μm) | Acabado deficiente y tosco |
| Zona Afectada por el Calor (HAZ) | Ninguno – verdadero proceso de corte en frío | Significativo: estrés térmico, riesgo de microfisuras. | Ninguno – proceso de corte en frío | Mínimo: solo estrés mecánico. | Moderado: generación de calor por fricción |
| Daños al subsuelo | Mínimas o inexistentes: sin microfisuras. | Alta tensión térmica provoca microfisuras. | Bajo: sin daños térmicos, pero con erosión superficial. | Moderado: riesgo de astillamiento en la entrada/salida. | Alto: astillamiento significativo y microfisuras. |
| Formas complejas | Flexible: curvas, contornos y perfiles complejos. | Flexible (patrones 2D) | Flexible | Limitado: principalmente líneas rectas. | Limitado – solo cortes rectos |
| Capacidad de proceso por lotes | Alto (multihilo: docenas de cortes por pasada) | Baja (paso único, en serie) | Baja (paso único, en serie) | Baja (paso único, en serie) | Baja (paso único, en serie) |
| Costo de equipo | Moderado | Alta potencia (fuente láser + óptica) | Moderado-Alto (bomba + abrasivos) | Bajo-Moderado | Bajo |
| Costo operacional | Bajo (consumible de cable + refrigerante) | Moderado (gases, electricidad, mantenimiento) | Alto (agua, abrasivos, eliminación) | Moderado (sustitución de cuchillas) | Moderado (sustitución de cuchillas) |
| Impacto Ambiental | Bajo consumo de agua: mínimo consumo de agua, sin gases, libre de polvo. | Moderado: emisiones de gases, generación de calor | Alto – consumo significativo de agua | Bajo | Bajo-moderado (polvo, refrigerante) |
| Mejor aplicación | Corte de precisión de cerámicas avanzadas (Al₂O₃, Si₃N₄, ZrO₂, SiC): corte de lingotes, formación de obleas, perfiles complejos. | Corte de láminas delgadas, intrincados patrones 2D, microcaracterísticas. | Bloques cerámicos gruesos, corte tosco, materiales sensibles a la tensión mecánica. | Piezas pequeñas de precisión, corte en dados, precisión de posicionamiento estricta | Corte grueso, cerámica de construcción, escuadrado de bloques en bruto |
Resultados de fabricación medibles que usted logra
Mayor rendimiento de materia prima
El ancho de corte ultradelgado de 0.38–0.45 mm minimiza el desperdicio al cortar cerámicas de alto costo (SiC, Si₃N₄, alúmina), convirtiendo el material ahorrado en rebanadas utilizables.
Cero microfisuras y menor desperdicio
El corte en frío con baja fuerza elimina los choques mecánicos y los picos de calor localizados, evitando el astillamiento de los bordes y las microfisuras ocultas bajo la superficie.
Menor tiempo de entrega secundario
Los acabados superficiales casi de espejo (Ra ≤ 0.1 μm) permiten que las líneas de producción eviten los pasos de desbaste intensivo y pasen las piezas directamente al pulido fino.
Menor costo de fabricación unitario
La maximización del aprovechamiento del material, la reducción de los residuos de consumibles en el proceso de molienda gruesa y los ciclos de corte automatizados reducen significativamente el coste total por loncha.
Calidad de lote repetible
El tensado automático del alambre y los servocontroles de precisión garantizan tolerancias uniformes en el espesor de las rebanadas con una mínima dependencia de la habilidad del operario manual.
Entrega acelerada de pedidos
Un mayor rendimiento y la eliminación de los ciclos de retrabajo eliminan los cuellos de botella en la planta de producción, lo que permite a los equipos de ingeniería y ventas garantizar una entrega más rápida al cliente.