Descrizione
Vantaggi e caratteristiche
Parametro
Parametro del prodotto
| Parametro | Specificazione |
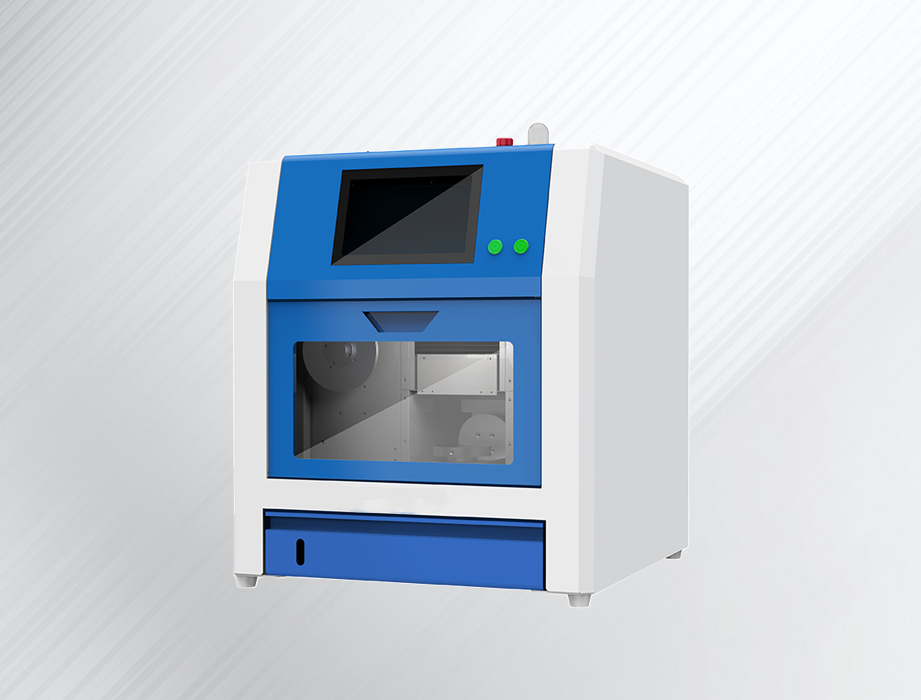
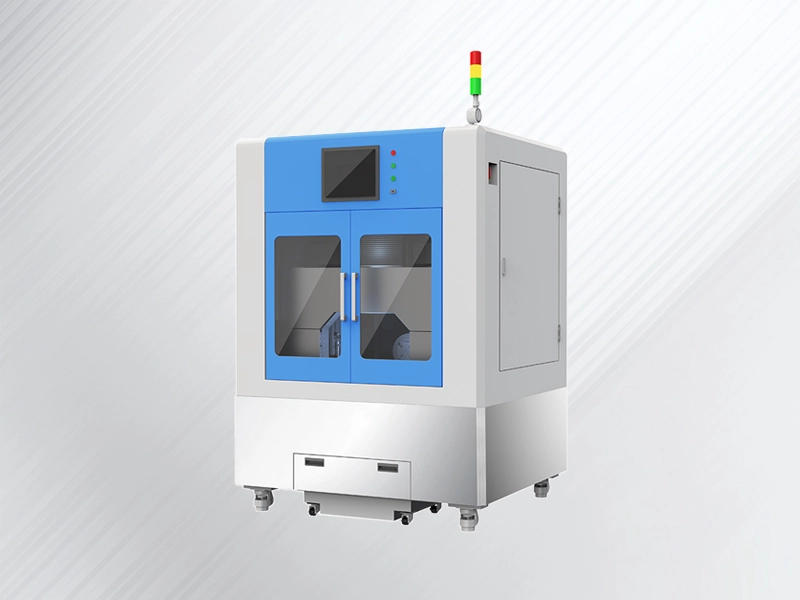
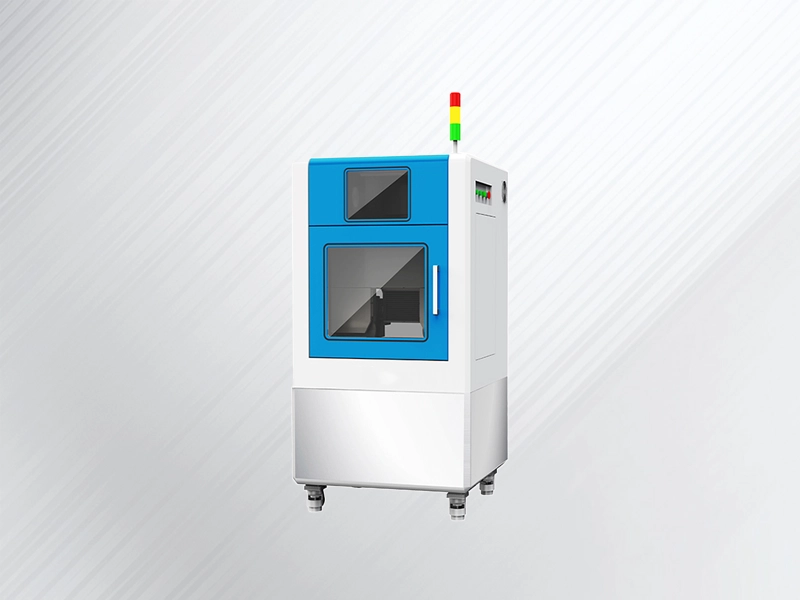
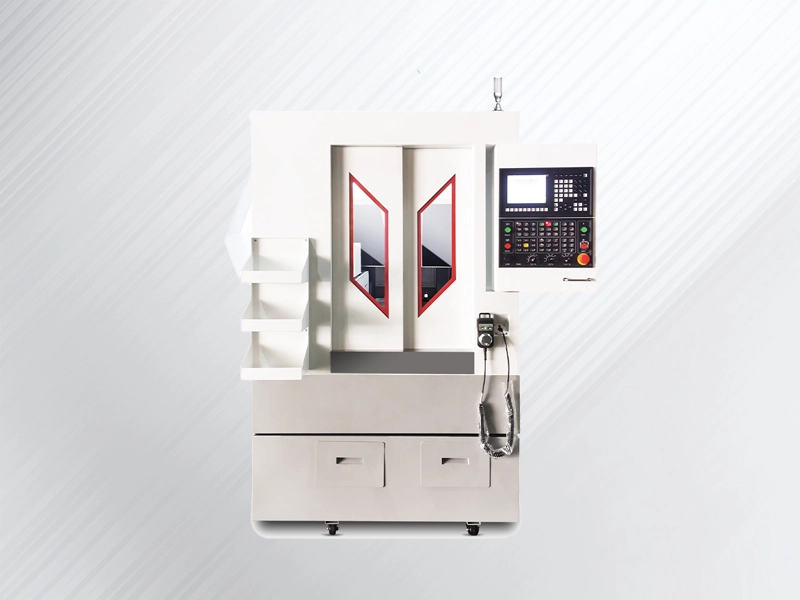
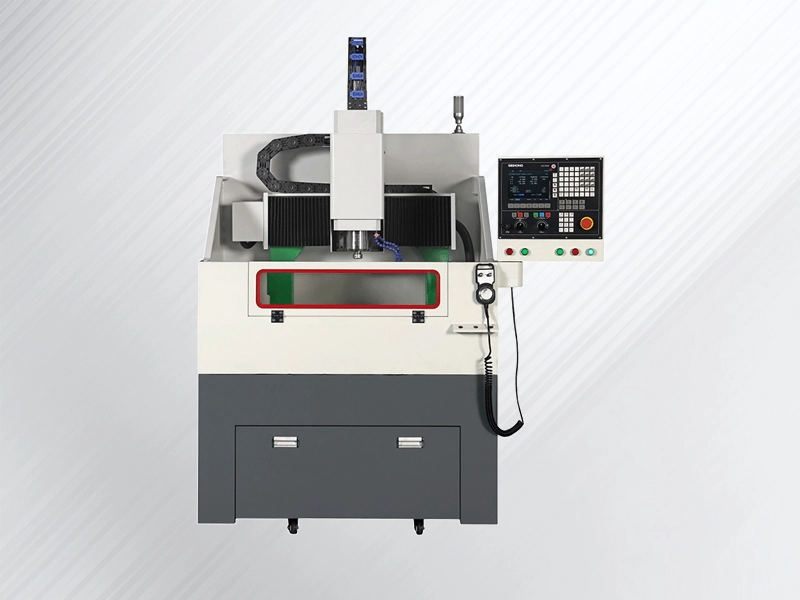
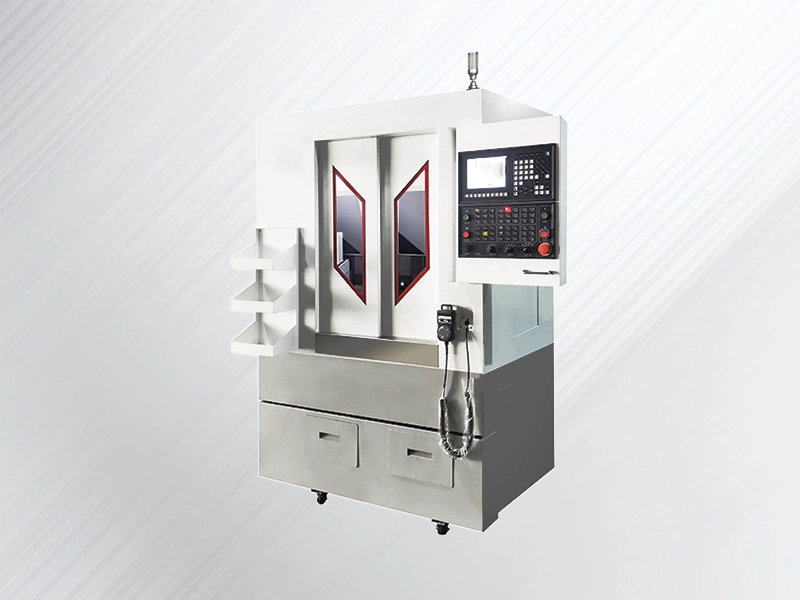
| tipo di involucro per lamiera per macchine utensili | Impermeabile e antipolvere a copertura totale. |
| Corsa sugli assi X, Y, Z (mm) | 600x500x280 |
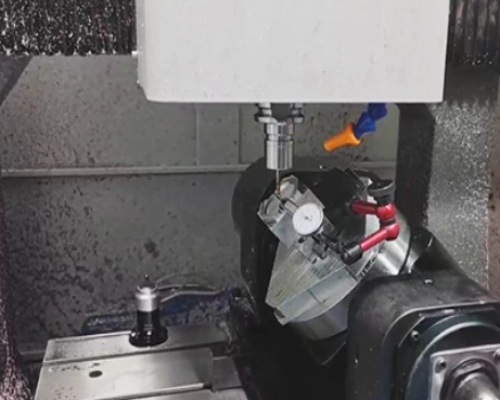
| Dimensione massima del pezzo lavorabile su cinque assi (mm) | 210x210x155 (Dimensioni personalizzate disponibili a prezzi maggiorati) |
| Dimensioni del piano di lavoro (mm) | 600 × 500 |
| Larghezza del portale (mm) | 685 |
| Dimensioni della pinza del mandrino (mm) | 100/110/Altro |
| Dimensioni della macchina utensile (lunghezza, larghezza, altezza) (mm) | 1440x1630x2140 |
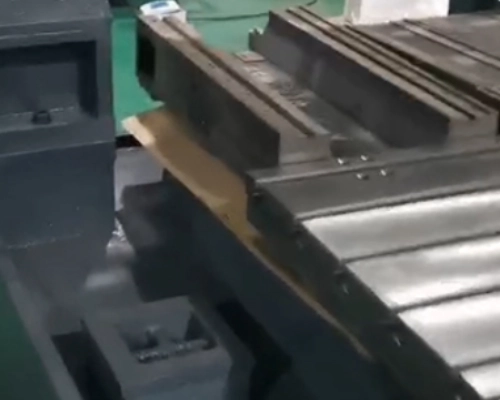
| guida lineare | Guide di scorrimento di classe H di HIWIN Taiwan e Yintai Taiwan |
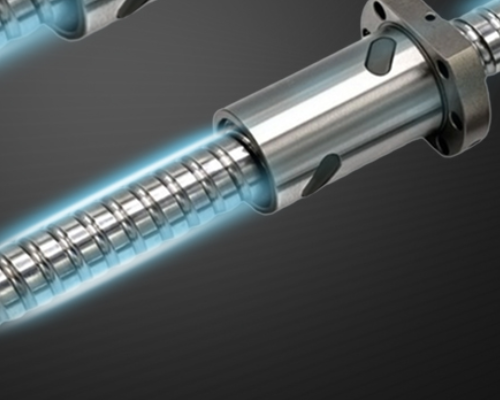
| Vite di azionamento | Vite di comando rettificata Taiwan TBI di grado C5 |
| Dimensioni delle guide a tre assi (mm) | 25, 25, 25 |
| Vite di comando a tre assi (mm) | 25, 25, 25 |
| Passo della vite | 10 |
| Precisione di posizionamento degli assi X, Y, Z (mm) | ± 0.005 |
| Precisione di posizionamento del quarto e del quinto asse (mm) | ± 0.006 |
| Ripetibilità degli assi X, Y, Z (mm) | ± 0.003 |
| Ripetibilità del quarto e del quinto asse (mm) | ± 0.005 |
| Cuscinetto a vite senza fine a tre assi | IBC tedesco |
| Potenza del motore a quattro e cinque assi (W) | 750+400 (1100+750 opzionale) |
| Origine dei riduttori a quattro e cinque assi | Importato dal Giappone |
| Tensione di alimentazione (V) | 380/220 |
| Potenza del mandrino (kW) | 5.5 (7.5 opzionale) |
| mandrino | Cambio utensile automatico, mandrino elettrico |
| Tipo di maniglia | BT30 (ISO20/ISO25 opzionale) |
| Magazzino utensili | caricatore a disco a 8 lame |
| velocità del mandrino | 24000 (36000 opzionale) |
| Metodo di raffreddamento del mandrino | Raffreddamento ad acqua (raffreddamento ad olio opzionale) |
| Distanza tra il naso del mandrino e la tavola rotante del quinto asse (mm) | 155 |
| Materiale del basamento della macchina | Interamente in ghisa (HT300) |
| accoppiamento | Lian |
| Protezione interna | Protezione in acciaio Saint-Jet/protezione a fisarmonica |
| Peso dell'aeromobile (kg) | 1750 |
| configurazione facoltativa | |
| guida lineare | Guide di classe P Taiwan HIWIN e Taiwan Yintai |
| Vite di azionamento | Vite di rettifica TBI di Taiwan, grado C3 |
| Passo della vite | 5 |
| sistema operativo | Weihong/Baoyuan/Huazhong/Xindai, ecc. |
| Funzione a cinque assi | funzione di inseguimento della punta della lama RTCP |
Applicazione
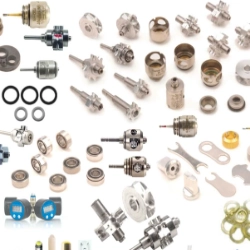
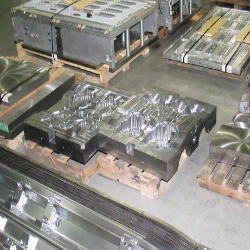
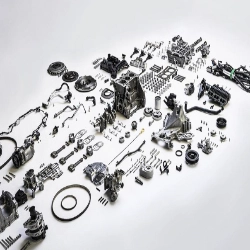
FAQ
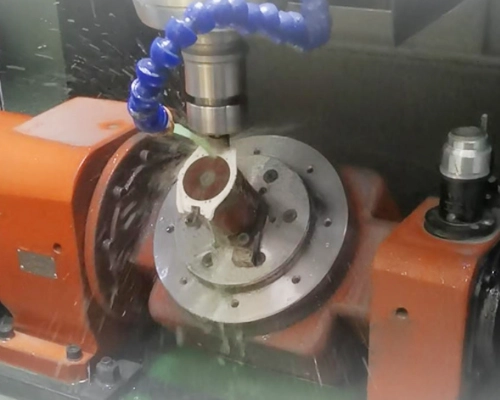
Una macchina per incisione e fresatura a 5 assi sposta un utensile da taglio o un pezzo in lavorazione simultaneamente su cinque assi diversi: tre assi lineari (X, Y, Z) e due assi rotazionali (tipicamente A, B o C). Ciò consente all'utensile di avvicinarsi al pezzo in lavorazione praticamente da qualsiasi direzione, permettendo di lavorare geometrie complesse, cavità profonde e sottosquadri in un'unica fase di impostazione. Questo riduce i tempi di impostazione e migliora la precisione rispetto alla lavorazione tradizionale a 3 assi.
I prezzi variano notevolmente in base alle dimensioni e alle funzionalità. I modelli desktop di base hanno un costo che va dai 45,000 ai 75,000 dollari, mentre le macchine industriali costano tra i 120,000 e i 250,000 dollari. Le opzioni di fascia media (dagli 85,000 ai 110,000 dollari) offrono ormai gran parte della precisione delle unità industriali. Oltre al costo della macchina, gli acquirenti dovrebbero considerare anche il software CAM (dai 5 ai 15 dollari), gli utensili specializzati e la formazione degli operatori.
Sì, per componenti complessi che richiedono molteplici attrezzaggi su macchine a 3 assi. Una macchina a 5 assi può ridurre gli attrezzaggi fino all'80%, diminuendo significativamente i tempi di produzione e i costi di manodopera. Offre finiture superficiali migliori, una maggiore durata degli utensili grazie ad angoli di taglio ottimali e una maggiore precisione eliminando gli errori di riposizionamento. Per componenti di alto valore come impianti medicali, componenti aerospaziali o stampi complessi, l'investimento si ripaga in genere grazie alla maggiore efficienza e alla riduzione degli scarti.
I principali svantaggi sono un investimento iniziale più elevato (da 2.5 a 4 volte superiore rispetto alle macchine a 3 assi), la complessità della programmazione che richiede software CAM avanzati e operatori specializzati, e una manutenzione costosa. I rischi di collisione sono maggiori e più difficili da prevedere, il che richiede un software di simulazione sofisticato. Inoltre, la compensazione del raggio dell'utensile non è disponibile in modalità a 5 assi, il che significa che utensili di diverse dimensioni richiedono percorsi utensile rigenerati. Anche le dimensioni del pezzo possono essere limitate dalle configurazioni della tavola rotante.
Tra gli errori più comuni si annoverano una simulazione CAM insufficiente che causa collisioni, una selezione errata del post-processore che genera errori della macchina e un sistema di fissaggio inadeguato che non consente il movimento del pezzo durante rotazioni complesse. Molti operatori sottovalutano la complessità della programmazione o acquistano macchine senza verificare la capacità di lavorazione simultanea a 5 assi rispetto al più semplice posizionamento a 3+2 assi. Anche una gestione termica inadeguata e la negligenza nella manutenzione periodica degli assi rotanti contribuiscono al degrado della precisione nel tempo.
Con una corretta manutenzione, una macchina a 5 assi di qualità dura in genere 10-15 anni in ambienti di produzione. La lubrificazione regolare delle guide lineari e delle viti a ricircolo di sfere, i controlli elettrici e la manutenzione dei cuscinetti del mandrino possono prolungarne la durata di 3-5 anni. Le macchine con componenti di alta qualità, come le guide lineari di grado P e le viti a ricircolo di sfere C3, mantengono la precisione più a lungo. La durata dipende in larga misura dalle ore di funzionamento, dai materiali lavorati e dal rispetto dei programmi di manutenzione del produttore.
Le macchine a 5 assi producono componenti complessi, tra cui pale di turbine aerospaziali e componenti strutturali, impianti medicali (ginocchiere in titanio, protesi dentali), componenti e prototipi di motori automobilistici, stampi e matrici complessi con cavità profonde e alloggiamenti di precisione per componenti elettronici. Eccellono nella realizzazione di pezzi che richiedono angoli composti, superfici organiche a forma libera, sottosquadri e caratteristiche accessibili da più lati, il tutto completato in un'unica fase di serraggio.
La lavorazione a 4 assi aggiunge un asse rotante (tipicamente l'asse A) al movimento standard a 3 assi, consentendo la rotazione indicizzata per la lavorazione di più facce di pezzi prismatici. La lavorazione a 5 assi aggiunge due assi rotanti per un movimento simultaneo continuo, consentendo la realizzazione di superfici complesse a forma libera, cavità profonde e angoli composti. Mentre la lavorazione a 4 assi è adatta a pezzi con caratteristiche disposte attorno a un asse centrale, la lavorazione a 5 assi è necessaria per forme organiche, pale di turbina e pezzi che richiedono una regolazione costante dell'angolo dell'utensile. La lavorazione a 5 assi riduce ulteriormente i tempi di setup, ma richiede una programmazione più complessa e un investimento maggiore.