Cos'è la fresatura CNC?
In una frase: la fresatura CNC è un processo di produzione sottrattiva che utilizza un utensile rotante controllato da computer per ricavare pezzi precisi da un blocco solido di materiale.
Immaginatelo come una fresa rotativa programmabile. L'utensile ruota ad alta velocità e segue un percorso digitale, asportando piccoli frammenti di metallo, plastica o legno fino a quando il pezzo non assume la forma desiderata. Poiché ogni movimento è controllato da un programma informatico, il processo risulta estremamente preciso e ripetibile.

Processo contro macchina: una semplice distinzione
Spesso i termini vengono usati in modo intercambiabile, ma esiste una differenza pratica:
- fresatura CNC → il processi (metodo di taglio controllato da computer)
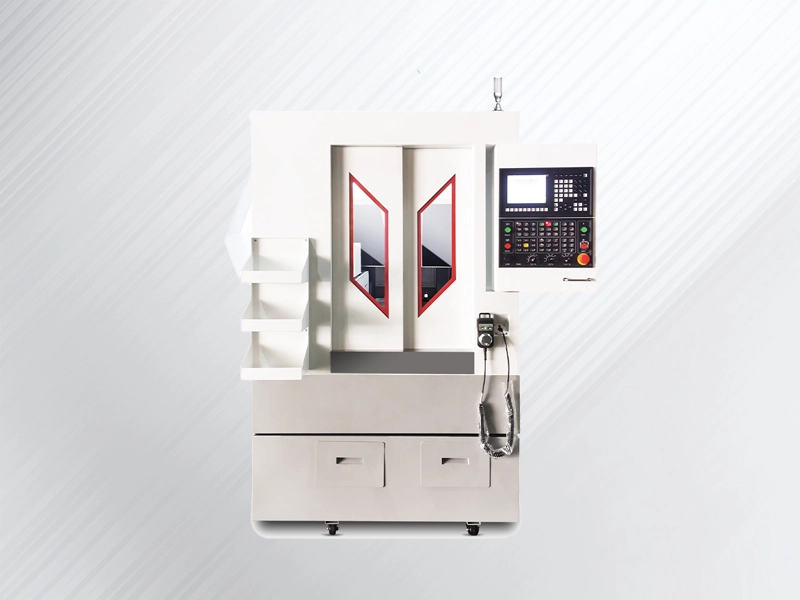
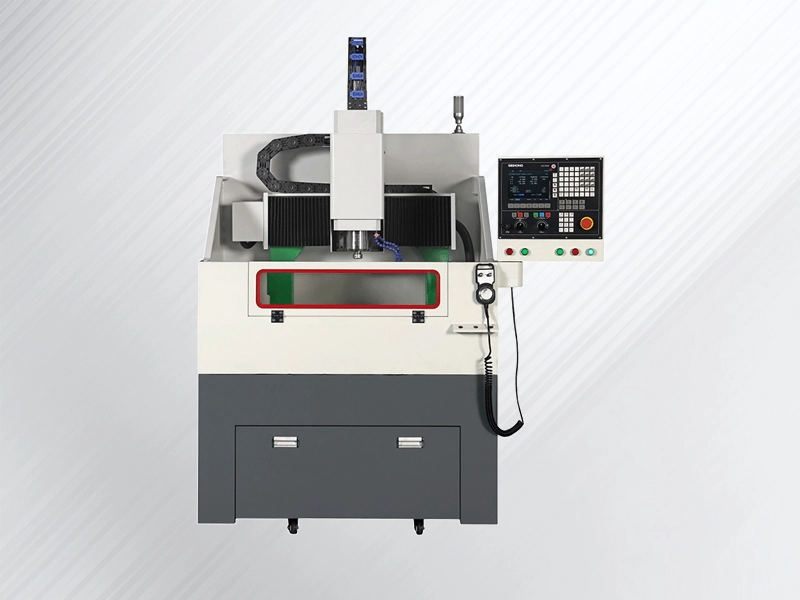
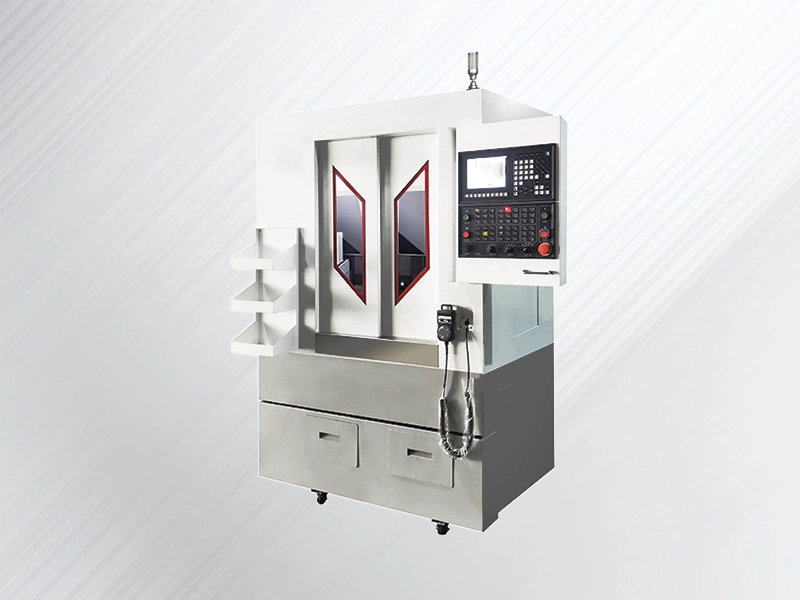
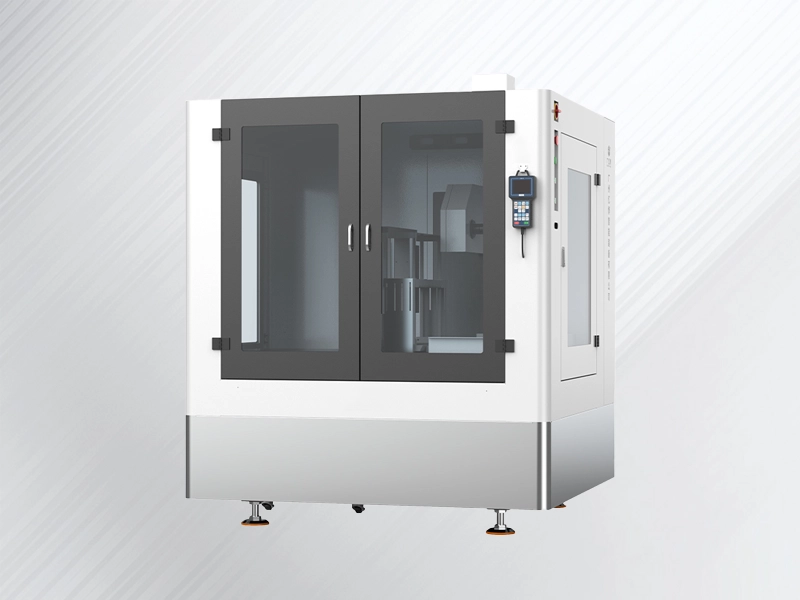
- Fresatrice CNC → il attrezzatura fisica che esegue il processo
Un modo rapido per ricordarlo: la fresatura è ciò che si fa; la macchina è ciò su cui lo si fa.
Fresatura CNC vs. fresatura manuale
Sia la fresatura manuale che quella a controllo numerico rimuovono materiale tramite una fresa rotante. Ciò che cambia è chi (o cosa) si occupa della guida.
| Fresatura manuale | fresatura CNC | |
| Controllate | L'operatore sposta manualmente il tavolo e l'utensile. | Il computer esegue un programma scritto (codice G) |
| Precisione | Dipende dall'abilità dell'operatore | Ripetibile entro i micron |
| Complessità della forma | Limitato da ciò che si può fare manualmente | Gestisce curve complesse, cavità e superfici 3D |
| velocità di produzione | Ideale per lavori semplici e occasionali. | Una volta impostato, funziona in modo autonomo; ideale per lavori ripetitivi. |
In conclusione: la fresatura CNC può produrre in modo affidabile forme troppo complesse, troppo dispendiose in termini di tempo o semplicemente impossibili da realizzare manualmente.
Di che materiale è fatta una fresatrice CNC?
Indipendentemente dalle dimensioni o dalla marca, quasi tutte le fresatrici CNC hanno tre componenti principali:
- Mandrino – l'unità motorizzata che afferra e fa ruotare l'utensile da taglio. La velocità del mandrino può variare da poche migliaia di giri al minuto per la rimozione di metalli pesanti a oltre 30,000 giri al minuto per lavori di precisione.
- Tavolo da lavoro – la piattaforma su cui viene bloccato il materiale grezzo. A seconda della configurazione della macchina, il piano di lavoro si muove sotto il mandrino oppure il mandrino si muove sopra il piano di lavoro. Un fissaggio sicuro del pezzo è essenziale per gestire le forze di taglio.
- Sistema di controllo CNC – il “cervello” che legge il programma (codice G), coordina il movimento lungo più assi, gestisce i cambi utensile e monitora il processo.
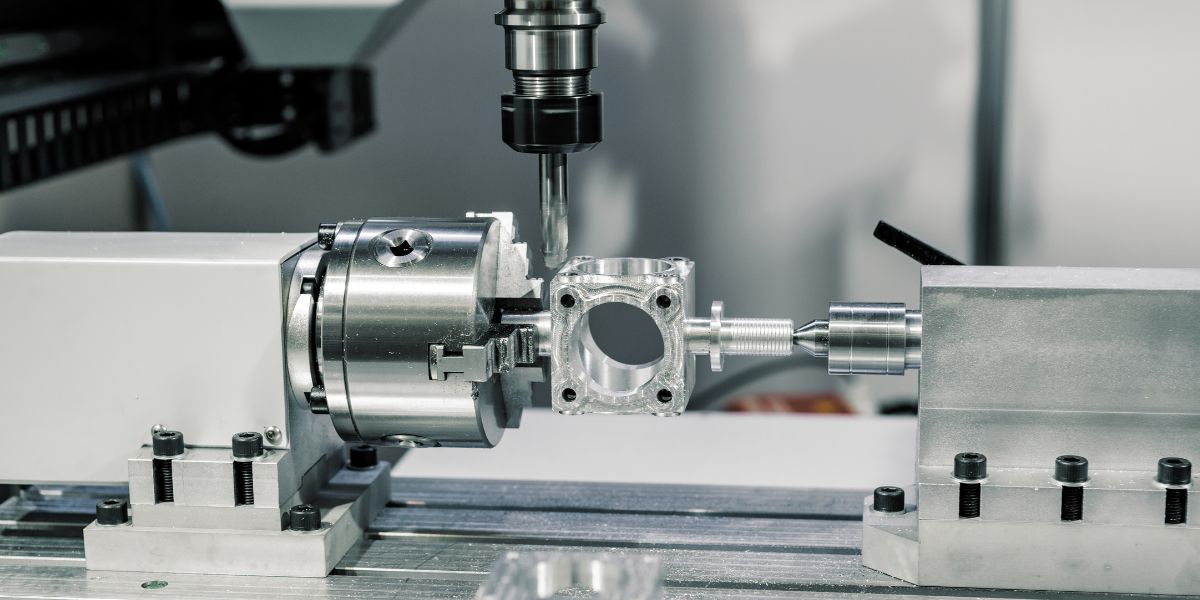
La maggior parte delle macchine si muove su almeno tre assi lineari (X, Y, Z). L'aggiunta di un quarto o quinto asse rotante consente di lavorare elementi angolati e geometrie complesse in un'unica configurazione.
Una macchina, molteplici lavori
Non tutte le fresatrici CNC sono progettate per un solo tipo di lavorazione. Alcune sono pensate esclusivamente per tagli pesanti, altre per incisioni delicate. Un numero crescente di macchine, spesso definite macchine per incisione e fresatura , combina un mandrino ad alta velocità per dettagli precisi con un telaio rigido in grado di gestire tagli profondi e materiali più resistenti. Questa capacità ibrida consente a un'officina di eseguire incisioni superficiali leggere e fresature di scanalature impegnative sulla stessa piattaforma, riducendo i tempi di setup e mantenendo un controllo preciso del processo.
Fresatura, tornitura e incisione: qual è la differenza?
Quando si entra in un'officina meccanica, spesso si confondono tre processi: fresatura, tornitura e incisione. Tutti e tre tagliano materiale, ma il modo in cui l'utensile e il pezzo si muovono è completamente diverso.
| Processo | Come funziona | Parti e caratteristiche tipiche |
| Fresatura | Un utensile rotante si muove attorno a un pezzo in lavorazione fermo o che viene riposizionato lentamente. | Superfici piane, tasche, fessure, contorni 3D complessi, cavità degli stampi. |
| Svolta | Il pezzo in lavorazione ruota ad alta velocità mentre un utensile da taglio fisso rimuove il materiale. | Alberi, perni, boccole, filettature e qualsiasi parte cilindrica rotonda. |
| incisione | Un piccolo strumento affilato ruota ad altissima velocità per tracciare linee sottili o motivi sulla superficie. | Testi, loghi, numeri di serie, motivi decorativi, trame delicate. |
In pratica, l'incisione è spesso una sottocategoria della fresatura che si concentra sui dettagli più fini. Utilizza una cinematica della macchina simile – un utensile rotante che segue un percorso programmato – ma con tagli molto più leggeri, velocità del mandrino più elevate e utensili più piccoli. La difficoltà sta nel fatto che una tipica macchina per incisione leggera potrebbe non avere la rigidità necessaria per una fresatura profonda, mentre una fresatrice pesante potrebbe non avere la velocità del mandrino sufficiente per ottenere dettagli di incisione nitidi.
Ecco perché alcuni costruttori di macchine ora progettano macchine a telaio rigido in grado di fare entrambe le cose . Grazie a un mandrino ad alta velocità, una fusione rigida e cuscinetti di qualità, è possibile eseguire incisioni di precisione a 30,000 giri/minuto e fresature di scanalature pesanti nell'acciaio sulla stessa piattaforma. Questa combinazione riduce i tempi di attrezzaggio, risparmia spazio e mantiene il controllo del processo sotto lo stesso tetto: una scelta pratica per le officine che necessitano sia di lavorazioni di dettaglio superficiale che di capacità di taglio strutturale.

Come funziona la fresatura CNC?
La fresatura CNC trasforma un progetto digitale in un componente fisico attraverso una serie di passaggi interconnessi. Ogni passaggio si basa sul precedente e saltare o affrettare anche solo uno di essi si traduce solitamente in un pezzo difettoso in seguito. Ecco come si svolge il processo in un'officina tipica.
In sintesi: il flusso di lavoro in 5 fasi
- 1. Progettazione CAD → 2. Programmazione CAM → 3. Impostazione macchina → 4. Taglio automatizzato → 5. Finitura del pezzo
Fase 1: Progettazione CAD – Creazione del modello digitale
Tutto inizia con un modello 3D. Un ingegnere o un progettista utilizza un software CAD (come SolidWorks, Fusion 360 o NX) per creare una versione digitale dettagliata del componente. Il modello include tutta la geometria – fori, cavità, curve, filettature – e definisce le dimensioni nominali e le tolleranze.
In questa fase non è ancora avvenuto alcun taglio. Tuttavia, le decisioni prese qui – spessore delle pareti, raggi degli angoli, profondità dei fori – influiscono direttamente sulla facilità o difficoltà di lavorazione del pezzo in seguito.
Fase 2: Programmazione CAM – Dal modello al percorso utensile
Una volta pronto il modello CAD, si passa al software CAM (Computer-Aided Manufacturing). È qui che viene definita la strategia di lavorazione.
Il programmatore o l'operatore sceglie:
- Quali utensili da taglio utilizzare
- L'ordine delle operazioni (prima la sgrossatura, poi la finitura)
- Come l'utensile si avvicinerà al materiale: il percorso utensile.
- Parametri di taglio: velocità del mandrino, velocità di avanzamento, profondità di taglio
Il software CAM genera quindi una serie di istruzioni in codice G, il linguaggio di programmazione comprensibile alle macchine CNC. Si può pensare al codice G come a uno script dettagliato: spostati qui, affonda a questa profondità, taglia lungo questo percorso a questa velocità, ritrai, cambia utensile, ripeti.
Fase 3: Configurazione della macchina – Preparazione dello spazio di lavoro fisico
Prima di iniziare la lavorazione, la macchina deve essere configurata correttamente. Si tratta di un passaggio manuale che fa davvero la differenza nella qualità dei pezzi.
La configurazione prevede:
- Fissaggio sicuro del materiale grezzo (il pezzo) sul piano di lavoro, utilizzando una morsa, dei morsetti o un dispositivo di fissaggio personalizzato.
- Caricamento degli utensili da taglio necessari nel mandrino o nel magazzino del cambio utensili automatico
- Impostazione del sistema di coordinate di lavoro: indicare alla macchina la posizione del pezzo nello spazio, prendendo come riferimento gli utensili e definendo il punto zero.
Una configurazione approssimativa produrrà un pezzo impreciso, a prescindere dalla qualità del programma. Ecco perché i macchinisti esperti prendono molto sul serio questa fase.
Fase 4: Taglio automatizzato – La macchina prende il controllo

Una volta caricato il programma e verificata la configurazione, l'operatore preme il pulsante di avvio ciclo. Da questo momento, il sistema di controllo CNC prende il controllo.
Il mandrino fa ruotare l'utensile da taglio alla velocità programmata. La macchina sposta l'utensile lungo il percorso utensile, muovendo l'utensile stesso, il piano di lavoro o entrambi, a seconda della configurazione della macchina. Il materiale viene asportato in piccoli trucioli, strato dopo strato. Il sistema di controllo coordina simultaneamente più assi, mantiene la velocità di avanzamento programmata e può sostituire automaticamente gli utensili dal magazzino quando necessario.
Per i pezzi complessi, un singolo ciclo può prevedere l'utilizzo di diversi utensili: una fresa frontale per spianare la parte superiore, una fresa a candela di grandi dimensioni per sgrossare la cavità principale, una fresa a candela più piccola per rifinire i dettagli e una fresa a sfera per creare superfici 3D lisce. La macchina gestisce l'intera sequenza senza l'intervento dell'operatore.
Fase 5: Finitura del pezzo – Dopo l'arresto del mandrino
Al termine del ciclo, il pezzo, quasi completo, viene rimosso dalla macchina. Ma il lavoro non è ancora finito.
Le fasi tipiche successive alla lavorazione includono:
- Rimozione del componente dal dispositivo
- Sbavatura: pulizia dei bordi taglienti e delle piccole bave lasciate dal taglio
- Pulizia: rimozione del liquido di raffreddamento, dei trucioli e dell'olio.
- Ispezione: verifica delle dimensioni critiche con calibri, micrometri o una CMM (macchina di misura a coordinate) per accertarsi che il pezzo corrisponda al disegno.
Per molte officine, quest'ispezione finale è la fase che conferma se il lavoro precedente di CAD, CAM e impostazione è stato eseguito correttamente. Se una dimensione non è corretta, il processo viene corretto e il pezzo successivo viene prodotto a regola d'arte.
Tipologie di fresatrici CNC: qual è quella più adatta al tuo progetto?
Le fresatrici CNC non sono tutte uguali. Vengono classificate in base al loro movimento (assi), al loro orientamento e alla specifica applicazione industriale. Scegliere il tipo giusto è fondamentale per bilanciare la complessità del pezzo con i costi di produzione.
1. Classificazione per assi: dal semplice al complesso

Il numero di assi determina la capacità di una macchina di gestire geometrie complesse e il numero di impostazioni necessarie.
- Fresatura CNC a 3 assi: È lo strumento più comune e versatile. Si muove lungo gli assi X, Y e Z. È ideale per pezzi piatti o elementi che si trovano su un unico piano. Pur essendo molto conveniente, la lavorazione di pezzi complessi potrebbe richiedere il riposizionamento manuale.
- Fresatura CNC a 4 assi: Questo aggiunge un asse di rotazione (asse A) al piano di lavoro. Permette alla macchina di ruotare il pezzo in lavorazione, rendendola perfetta per tagliare scanalature o fori lungo il lato di un cilindro senza dover fermare la macchina.
- Fresatura CNC a 5 assi: Il massimo della precisione. Grazie a due assi di rotazione aggiuntivi, l'utensile può raggiungere praticamente qualsiasi angolazione. Viene utilizzato per le pale delle turbine aerospaziali o per complessi impianti medicali. Il suo principale vantaggio è la lavorazione "in un'unica fase": completare un pezzo complesso in una sola impostazione, il che aumenta drasticamente la precisione.
Confronto rapido per assi
| Axis | Flessibilità di configurazione | Superfici complesse | Costo relativo | Parti tipiche |
| 3 | Basso – una faccia principale per ogni configurazione | Nodo | Basso | Piastre, alloggiamenti, staffe |
| 4 | Medio – aggiunge caratteristiche laterali | Nodo | Medio | Alberi, collettori, componenti con porte laterali |
| 5 | Alto – qualsiasi viso, qualsiasi angolazione | Si | Alto | Pale, giranti, forme organiche |
2. Centri di lavoro verticali vs. orizzontali
L'orientamento del mandrino determina il modo in cui la macchina gestisce il materiale e gli scarti (trucioli).
- Centri di Lavoro Verticali (VMC): Il mandrino è verticale. Queste macchine sono apprezzate per la facilità di installazione, il costo contenuto e l'elevata visibilità per l'operatore. Sono eccellenti per lavori di precisione su piastre piane.
- Centri di lavoro orizzontali (HMC): Il mandrino è orizzontale. Questi sono costruiti per la produzione industriale ad alto volume. A causa dell'orientamento, evacuazione truciolo è superiore: la gravità allontana i trucioli di metallo dall'utensile, impedendo la necessità di ulteriori tagli e prolungando la durata dell'utensile stesso.
3. Fresatrici a portale e a cavalletto
Quando i progetti si ingrandiscono, anche le macchine diventano più grandi. Le fresatrici a portale sono caratterizzate da una struttura a ponte che si muove sopra un grande tavolo fisso. Sono indispensabili per la lavorazione di componenti industriali di grandi dimensioni , come estrusi di alluminio sovradimensionati o parti strutturali di aeromobili, dove la stabilità su lunghe distanze è fondamentale.
4. Ibrido specializzato: Macchine per incisione e fresatura
Per le aziende che necessitano sia di elevata precisione che di finiture delicate, una macchina per incisione e fresatura CNC offre una soluzione versatile e intermedia. Queste macchine combinano elevate velocità del mandrino (spesso 24,000 giri/min o superiori) con la rigidità di una fresatrice. Ciò consente di eseguire fresature pesanti su alluminio e di passare immediatamente all'incisione di precisione per numeri di serie o loghi, offrendo una soluzione multifunzionale che consente di risparmiare spazio e costi di investimento.
Tipi di operazioni di fresatura
Una fresatrice CNC può eseguire un'ampia gamma di operazioni di taglio, ciascuna definita dall'utensile utilizzato e dal percorso che segue. Di seguito sono elencate le operazioni di fresatura più comuni nelle officine moderne. Per ognuna, troverete una definizione concisa e un tipico utilizzo pratico.
Tipi di operazioni di fresatura
| Funzionamento | Cos'è | Utilizzo tipico |
| Fresatura frontale | La superficie terminale della fresa rimuove un sottile strato dalla superficie superiore del pezzo in lavorazione. | Creazione di una superficie di riferimento piana e liscia come prima operazione o raggiungimento dello spessore finale di un pezzo. |
| Fresatura piana (fresatura di lastre) | Una fresa con denti sulla sua periferia si muove parallelamente alla superficie del pezzo in lavorazione, rimuovendo materiale lungo un piano ampio e piatto. | Sgrossatura rapida di un'ampia superficie piana prima della finitura con fresatura frontale. |
| Fresatura laterale | Il taglio viene effettuato principalmente dai denti laterali della fresa, che producono una superficie verticale perpendicolare all'asse dell'utensile. | Squadrare un blocco o lavorare con precisione una parete verticale. |
| Fresatura di scanalature | La fresa si immerge nel materiale o si sposta lateralmente per creare una scanalatura o una fessura stretta. | Realizzazione di scanalature per chiavette, scanalature a T o qualsiasi incavo lungo con pareti laterali parallele. |
| Fine fresatura | Un'operazione generica che utilizza la parte terminale e la periferia di una fresa per tagliare tasche, spalle e profili. | Lavorazione di cavità interne, sagomatura dei bordi o finitura di superfici in angoli ristretti. |
| Fresatura di spallamenti | Una variante di fresatura laterale che produce sia una superficie verticale che una sporgenza orizzontale in un'unica passata, creando un bordo a gradini. | Realizzazione di spalle di posizionamento, superfici flangiate o superfici di accoppiamento che devono aderire perfettamente a un altro componente. |
| Fresatura di profili | L'utensile segue il contorno esterno irregolare o curvo del pezzo, sia sulla superficie esterna che lungo una parete interna. | Modellare contorni esterni complessi di staffe, camme o cavità di stampi con curve morbide. |
| Fresatura tascabile | Un'operazione di fresatura frontale che pulisce un'area chiusa all'interno di un pezzo, muovendosi avanti e indietro a strati per rimuovere tutto il materiale all'interno del perimetro. | Creazione di aree incassate, tasche per la riduzione del peso o cavità per alloggiamenti elettronici. |
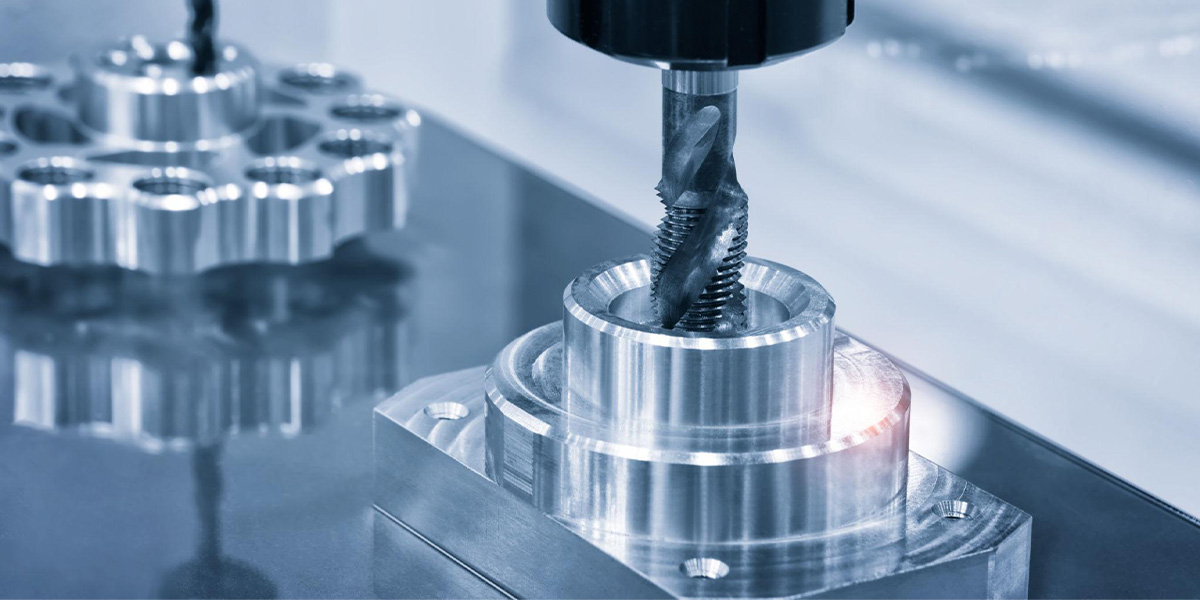
| Fresatura di filetti | Una fresa rotante si muove lungo una traiettoria elicoidale per tagliare filettature interne o esterne, senza l'utilizzo di un maschio o di una filiera convenzionali. | Realizzazione di filettature in materiali difficili da lavorare, di grandi diametri o in situazioni in cui è fondamentale un controllo preciso dell'accoppiamento della filettatura. |
| Fresatura di ingranaggi | Una fresa sagomata, realizzata con precisione in base al profilo del dente, taglia uno dopo l'altro gli spazi tra i denti dell'ingranaggio. | Produzione di ingranaggi cilindrici, ingranaggi elicoidali o scanalature su fresatrici CNC standard anziché su macchine dedicate alla produzione di ingranaggi. |
| Fresatura angolare | L'utensile di taglio o il pezzo in lavorazione vengono inclinati di un angolo definito per produrre una superficie inclinata, uno smusso o una bisellatura. | Taglio di bordi smussati, scanalature a coda di rondine o superfici di appoggio angolate su dispositivi di fissaggio. |
| Fresatura di forme | Una fresa rettificata su misura con una specifica forma della sezione trasversale riproduce tale forma direttamente sul pezzo in lavorazione in un'unica passata. | Creazione di profili speciali ripetuti, come forme di modanatura, raggi concavi o scanalature irregolari che le frese standard non sono in grado di realizzare. |
| Fresatura a cavalcioni | Due frese montate sullo stesso mandrino lavorano simultaneamente due superfici parallele. | Squadrare entrambi i lati di un blocco rettangolare in un'unica operazione, oppure realizzare un profilo terminale esagonale o quadrato preciso. |
| Fresatura elicoidale | L'utensile si muove lungo una traiettoria elicoidale, una combinazione di movimento circolare e lineare, per generare una forma cilindrica o conica con un profilo curvo. | Lavorazione di scanalature elicoidali, rotori per compressori a vite o contornatura di fori di grande diametro senza l'utilizzo di una fresa a candela di grandi dimensioni. |
| Fresatura di scanalature a T | Una particolare operazione di fresatura di scanalature in cui una fresa a forma di T taglia prima una scanalatura standard e poi allarga il fondo per creare un incavo a forma di T. | Produzione di scanalature a T per piani macchina per dispositivi di serraggio. |
Tutte queste operazioni condividono lo stesso principio di base: un utensile rotante che si muove attraverso il materiale lungo un percorso controllato con precisione. L'unica differenza risiede nella forma della fresa e nella strategia del percorso utensile. Un programmatore CNC esperto combinerà diverse di queste operazioni in un unico programma per un singolo pezzo: fresatura frontale della parte superiore, sgrossatura di una cavità con fresatura frontale, finitura delle pareti laterali con una passata di profilatura e infine fresatura della filettatura dei fori per le viti. Comprendere la funzione di ciascuna operazione aiuta i progettisti a creare pezzi che possono essere lavorati in modo efficiente con il minor numero possibile di attrezzaggi.
Materiali del pezzo in lavorazione e utensili da taglio
I materiali che si posizionano sul piano di lavoro e gli utensili che si caricano sul mandrino determinano in gran parte il risultato della lavorazione. Di seguito, una panoramica pratica di cosa viene lavorato e di quali utensili vengono utilizzati per il taglio.
Materiali in sintesi
| Materiale | lavorabilità | Parti tipiche |
| Alluminio (6061, 7075) | Eccellente: velocità elevate, buon finale | Alloggiamenti, staffe, piastre aerospaziali |
| Acciaio dolce (1018, A36) | Buono: taglio prevedibile, usura moderata dell'utensile. | Alberi, telai, componenti generali |
| Acciaio legato (4140, 4340) | Giusto – più difficile, richiede un'installazione rigida | Ingranaggi, assi, componenti ad alta resistenza |
| Acciaio inossidabile (304, 316) | Moderato – richiede impegno e strumenti affilati | attrezzature alimentari, componenti medicali e navali |
| Acciaio per utensili (D2, H13, P20) | Difficile – opzioni abrasive e pre-indurite | Stampi, matrici, punzoni |
| Titanio (Ti‑6Al‑4V) | Difficile: il calore si concentra sulla punta dell'utensile. | Aerospaziale, impianti, componenti ad alte prestazioni |
| ghisa | Buono – schegge corte, ma polvere abrasiva | Basamenti per macchine, blocchi motore, componenti dei freni |
| Ottone, bronzo | Eccellente: finitura liscia, bassa usura degli utensili. | Valvole, cuscinetti, raccordi |
| Rame | Discreto – gommoso, necessita di bordi netti e levigati | Contatti elettrici, dissipatori di calore |
| Materie plastiche (nylon, acetale, acrilico, PTFE, PEEK) | Eccellente (con strumenti affilati) – attenzione alla fusione | Prototipi, isolatori, guarnizioni, boccole |
| Ceramica, vetro | Molto difficile: utensili diamantati, tagli leggeri. | Semiconduttori, componenti ottici e parti soggette ad usura |
| Leghe di magnesio | Eccellente, ma è necessario prestare attenzione al rischio di incendio dei trucioli. | Alloggiamenti leggeri, settore aerospaziale |
Utensili da taglio comuni
- Frese a candela – La fresa per uso quotidiano. Disponibile con punta quadrata, con raggio d'angolo e a sfera. Il metallo duro integrale con rivestimento in TiAlN o AlTiN è adatto alla maggior parte degli acciai e dell'alluminio ad alte velocità. L'acciaio rapido (HSS) è ancora utilizzato per materiali a basso volume o più morbidi.
- Frese a punta sferica – Frese a candela con punta arrotondata per la sagomatura 3D e la finitura superficiale liscia di cavità di stampi e pezzi curvi.
- Frese per facciate – Frese di grande diametro con inserti multipli in metallo duro. Progettate per spianare rapidamente grandi superfici e creare una superficie di riferimento piana.
- Punte a fessura Frese a due taglienti che possono penetrare direttamente nel materiale. Ideali per scanalature, fessure e tasche chiuse.
- Frese per filettare – Utensili a punta singola o multiforma che seguono un percorso elicoidale per tagliare filettature interne o esterne. Un singolo utensile può coprire molti diametri con lo stesso passo.
- Frese per smussatura e frese angolari – Crea smussi uniformi, sbava i bordi o lavora profili angolati come gli incastri a coda di rondine.
- Frese per forme e frese per ingranaggi – Utensili a profilo personalizzato che riproducono una forma specifica in un'unica passata, come ad esempio gli spazi tra i denti degli ingranaggi o i profili decorativi per modanature.
- Trapani e alesatori – Utilizzare lo stesso mandrino. Le punte da trapano creano i fori; gli alesatori li portano al diametro e alla finitura esatti.
Consiglio da professionisti: per ottenere il massimo dagli utensili in metallo duro avanzati, è necessaria una macchina con elevata rigidità strutturale (come quelle con telaio in ghisa HT300 ). L'elevata rigidità previene le micro-vibrazioni che causano la scheggiatura degli utensili in metallo duro, consentendo di lavorare a velocità del mandrino più elevate e di ottenere una finitura superficiale a specchio.

Applicazioni pratiche: dove viene utilizzata la fresatura CNC?
La fresatura CNC è la spina dorsale della produzione moderna. Grazie alla sua capacità di lavorare un'ampia varietà di materiali con una precisione a livello micrometrico, viene utilizzata in quasi tutti i settori industriali ad alto rischio. Se un componente richiede un'elevata integrità strutturale e una geometria complessa, è molto probabile che sia stato realizzato con una fresatrice CNC.
Settori chiave e componenti tipici
- Industria automobilistica:
- Esempi: Blocchi motore, testate, carter del cambio e componenti freno personalizzati.
- Valore: La fresatura CNC garantisce che questi componenti possano resistere a temperature elevate e sollecitazioni meccaniche, con un accoppiamento perfetto.
- Aerospaziale e Difesa:
- Esempi: Pale delle turbine, longheroni alari, componenti del carrello di atterraggio e parti del collettore del carburante.
- Valore: Spesso richiede Lavorazione a 5 assi e materiali esotici come il titanio, questo settore si affida alla fresatura per la sua tolleranza "a zero guasti".
- Dispositivi medici:
- Esempi: Impianti ortopedici (anca/ginocchio), strumenti chirurgici e alloggiamenti per apparecchiature di risonanza magnetica.
- Valore: Materiali biocompatibili come l'acciaio inossidabile 316L e il titanio si prestano facilmente alla lavorazione per soddisfare i severi requisiti di finitura superficiale previsti dalla FDA.
- Elettronica di consumo:
- Esempi: Cornici per smartphone, custodie per laptop e dissipatori di calore.
- Valore: I centri di fresatura ad alta velocità consentono la produzione in serie di corpi in alluminio esteticamente gradevoli, leggeri e resistenti.
- Costruzione di stampi e matrici:
- Esempi: Stampi a iniezione, stampi per pressofusione e utensili per la forgiatura.
- Valore: La fresatura è essenziale per creare le cavità e i nuclei incredibilmente precisi utilizzati nella produzione in serie di beni di consumo in plastica e metallo.
- Automazione industriale:
- Esempi: Dime di precisione, dispositivi di fissaggio, giunti per bracci robotici e alloggiamenti per sensori.
- Valore: La realizzazione di attrezzature personalizzate consente alle fabbriche di automatizzare le proprie linee di produzione con elevata ripetibilità.
Perché questi settori scelgono la fresatura CNC
Oltre alla semplice "produzione di componenti", la fresatura CNC offre scalabilità . Che un'azienda necessiti di un singolo prototipo per un nuovo strumento medicale o di 10,000 unità di una staffa per il settore automobilistico, il processo rimane costante. Per gli acquirenti B2B, questo si traduce in costi inferiori a lungo termine e in tempi di commercializzazione più rapidi per componenti industriali critici.

Vantaggi e limiti della fresatura CNC
Ogni processo produttivo ha i suoi punti di forza e i suoi punti deboli. Conoscere entrambi gli aspetti permette di utilizzare la fresatura CNC laddove apporta un reale valore aggiunto.
Vantaggi
alta precisione
Una fresatrice CNC correttamente manutenuta può mantenere tolleranze di pochi micron. La macchina segue le coordinate programmate, eliminando le piccole imprecisioni tipiche del funzionamento manuale. Questo livello di controllo è essenziale per componenti che devono combaciare alla perfezione, come sedi di cuscinetti, superfici di tenuta ed elementi di posizionamento.
Ripetibilità
Una volta che un programma è stato validato, è possibile eseguirne la produzione di un singolo pezzo o di mille ottenendo sostanzialmente lo stesso risultato. Questa coerenza significa che è possibile affidarsi al processo per lotti di produzione, pezzi di ricambio realizzati a distanza di mesi o componenti di ricambio che devono essere compatibili con gli assemblaggi esistenti.
Capacità di geometria complessa
La fresatura CNC permette di realizzare forme che sarebbero molto difficili o impossibili da ottenere manualmente: superfici sagomate in 3D, cavità profonde, sottosquadri e profili complessi. Le macchine multiasse possono raggiungere diverse facce di un pezzo in un'unica fase di lavorazione, riducendo il numero di volte in cui il pezzo deve essere spostato e ribloccato.
Efficienza e automazione
Una macchina CNC può funzionare senza supervisione dopo la configurazione, anche durante la notte o nei fine settimana. I cambi utensili automatici consentono di sostituire gli utensili da taglio senza arrestare il mandrino, e i sistemi a pallet possono caricare il pezzo successivo mentre quello corrente è in lavorazione. Ciò permette alla macchina di rimanere produttiva per un maggior numero di ore al giorno.
Ampia compatibilità dei materiali
Con gli utensili e i parametri di taglio giusti, la stessa fresatrice CNC può lavorare alluminio, acciaio al carbonio, acciaio inossidabile, titanio, tecnopolimeri e persino ceramiche avanzate. Questa flessibilità consente a un'unica macchina di supportare la prototipazione, la lavorazione su commessa e la produzione con materiali misti.
Flessibilità a basso volume
Poiché non richiede attrezzature specifiche come stampi o matrici per stampaggio, la fresatura CNC è pratica per pezzi unici, piccole serie e progetti personalizzati. È possibile passare da un modello CAD a un pezzo finito senza dover attendere la realizzazione di attrezzature speciali.
Limiti
Investimento iniziale elevato
Le macchine CNC di livello industriale, insieme agli utensili, al software CAM e alla formazione di operatori qualificati, rappresentano un costo iniziale significativo. Per le aziende con carichi di lavoro bassi o irregolari, il ritorno su tale investimento può richiedere tempo.
Costi di attrezzatura ricorrenti
Gli utensili da taglio si usurano con l'uso, soprattutto quando si lavora con materiali abrasivi o duri. Mantenere gli utensili in buone condizioni richiede ispezioni e sostituzioni regolari. La velocità di taglio elevata e i materiali duri del pezzo in lavorazione possono accelerare l'usura degli utensili.
Vincoli di materiale e geometria
Alcuni materiali sono semplicemente difficili da lavorare. Acciai per utensili temprati, leghe di titanio e superleghe a base di nichel richiedono macchine rigide, un'attenta selezione della velocità e rivestimenti degli utensili di alta qualità. Alcune forme, come scanalature molto profonde e strette, angoli interni acuti e pareti estremamente sottili, sono difficili da realizzare con un utensile rotante circolare, indipendentemente dalla precisione della macchina.
limiti dell'area di lavoro
Ogni fresatrice ha un volume di lavoro definito. I pezzi che superano la corsa del piano in qualsiasi direzione devono essere lavorati in più fasi (con il rischio di perdere l'allineamento) oppure spostati su una macchina più grande. Pezzi molto grandi, come strutture saldate o grandi basi per stampi, spesso richiedono macchine a portale o a cavalletto specializzate.
Requisiti di programmazione e competenze
Una fresatura CNC efficace non si limita a caricare un file e premere start. Richiede una persona in grado di scegliere la strategia di taglio corretta, impostare con precisione avanzamenti e velocità, progettare un sistema di fissaggio sicuro e risolvere i problemi quando la finitura superficiale o le dimensioni iniziano a variare. Trovare e mantenere tale competenza rimane una vera sfida in molti mercati.
Non è sempre l'opzione più veloce o più economica
Per pezzi rotondi semplici, la tornitura è solitamente più rapida ed economica. Per volumi molto elevati di forme semplici, la stampatura o la pressofusione possono produrre pezzi a un costo unitario molto inferiore, una volta ammortizzato l'investimento iniziale per gli stampi.
La fresatura CNC funziona al meglio quando la complessità del pezzo, la precisione e la flessibilità sono più importanti della ricerca del costo unitario più basso in assoluto. Comprendere dove il processo si adatta – e dove non lo è – impedisce alle officine di utilizzare in modo improprio uno strumento di produzione potente ma specifico.

Considerazioni di progettazione per la fresatura CNC
Progettare componenti per la fresatura CNC significa collaborare con il processo piuttosto che contrastarlo. Alcune regole pratiche consentono di ridurre i tempi di lavorazione, semplificare gli utensili e mantenere le tolleranze raggiungibili.
Raggi degli angoli interni
Una fresa circolare rotante non può lasciare un angolo interno vivo. Il raggio interno minimo deve essere almeno la metà del diametro della fresa. Una regola comune è quella di utilizzare il raggio più ampio consentito dalla lavorazione del pezzo: questo riduce i cambi utensile e permette a frese più grandi e rigide di lavorare più velocemente. Per una fresa a candela generica standard, un raggio interno di 3-5 mm è ideale; raggi più piccoli richiedono utensili più piccoli e costi maggiori.
spessore parete
Le pareti molto sottili vibrano sotto le forze di taglio e possono flettersi o rompersi. Per l'alluminio, mantenere le pareti non supportate al di sopra di 0.8-1.0 mm; per l'acciaio, rimanere al di sopra di 1.5 mm. Gli elementi alti e sottili richiedono uno spessore ancora maggiore o devono essere supportati con dispositivi di fissaggio. Una macchina rigida aiuta, ma la geometria pone il limite.
Profondità e diametro del foro
La lavorazione di fori profondi e stretti è complessa. Un consiglio pratico: per la foratura standard, la profondità del foro non deve superare le 4-5 volte il diametro. Oltre questo limite, l'evacuazione dei trucioli e lo spostamento dell'utensile diventano problemi seri. Per i fori filettati, la fresatura della filettatura consente di raggiungere profondità maggiori con un controllo più preciso rispetto alla maschiatura.
Accessibilità degli strumenti
L'utensile di taglio deve poter raggiungere fisicamente ogni superficie da lavorare. Le caratteristiche nascoste dietro le pareti o in cavità profonde potrebbero richiedere portautensili a lunga portata o risultare impossibili da lavorare da quella direzione. I progettisti dovrebbero immaginare un cilindro che rappresenti l'utensile e verificare se questo può raggiungere ogni caratteristica senza che il portautensili urti contro il pezzo.
Tolleranze
Specificare tolleranze ristrette solo sulle superfici funzionali: sedi dei cuscinetti, elementi di allineamento, superfici di accoppiamento. Una tolleranza eccessiva fa lievitare i costi senza migliorare le prestazioni del componente. Una tolleranza generale di ±0.1 mm è facile da mantenere; ±0.01 mm richiede un'accurata impostazione, utensili affilati e una macchina adeguata.
Testo e dettagli della superficie
Quando si aggiungono scritte o loghi, il testo in rilievo (a sbalzo) viene lavorato più velocemente del testo inciso (incassato) perché è necessario rimuovere meno materiale. Il testo inciso ha un aspetto nitido ma richiede più tempo. Per entrambi i tipi di testo, è consigliabile scegliere caratteri sans-serif semplici e mantenere una profondità ridotta. Un mandrino ad alta velocità, combinato con una struttura rigida della macchina, consente di ottenere dettagli precisi e finiture superficiali lisce senza vibrazioni, anche su pezzi di grandi dimensioni.

Costo della fresatura CNC
I costi della fresatura CNC si suddividono in due aree principali: l'acquisto della macchina e il costo di lavorazione per singolo pezzo. Comprendere entrambi gli aspetti aiuta a pianificare un budget realistico.
intervallo di costo delle macchine
Un router CNC da tavolo di base può costare meno di 1,000 dollari. Un centro di lavoro verticale a 3 assi di livello professionale ha in genere un prezzo che varia dai 30,000 ai 100,000 dollari. Le macchine più grandi, multiasse o dotate di cambio pallet e controlli avanzati possono facilmente superare i 150,000 dollari. Utensili, sistemi di fissaggio, software CAM e installazione si aggiungono alla spesa iniziale.
Fattori che influenzano il costo di lavorazione per singolo pezzo
- Materiale – La scelta del materiale di base influisce sia sul prezzo della materia prima che sulla velocità di taglio. L'alluminio è più economico da lavorare rispetto al titanio o all'acciaio temprato.
- Complessità – I pezzi con molte caratteristiche, tolleranze ristrette o cavità profonde richiedono una programmazione più lunga, più impostazioni e utensili più piccoli, il che aumenta i tempi e i costi.
- Tempo macchina – La variabile più importante. Ogni minuto di funzionamento del mandrino comporta un aumento dei costi. I progettisti possono ridurli mantenendo le caratteristiche accessibili da un solo lato e utilizzando utensili standard.
- Usura degli utensili – I materiali duri, abrasivi o resistenti consumano più rapidamente gli utensili da taglio. I frequenti cambi di utensile e la minore durata degli stessi aumentano il costo per pezzo.
- Dimensione del lotto – I pezzi unici comportano l'intero costo di allestimento. I lotti più grandi ripartiscono i costi di allestimento, programmazione e fissaggio su molti pezzi, riducendo significativamente il prezzo unitario.
In pratica, il modo più efficace per controllare i costi della fresatura CNC è progettare i pezzi tenendo conto del processo e adattare la dimensione del lotto alle reali esigenze del progetto.
Trovare la soluzione giusta per il tuo progetto
La fresatura CNC è molto più di un semplice processo di taglio; è una tecnologia fondamentale che consente all'industria moderna di raggiungere una precisione e una scalabilità senza precedenti. Che si tratti di produrre componenti aerospaziali complessi o profili industriali in alluminio di alta gamma, la scelta dei macchinari giusti è il primo passo verso l'eccellenza produttiva.
Noi di Zelatec siamo specializzati nel colmare il divario tra fresatura pesante e dettagli di alta precisione. Le nostre macchine per incisione e fresatura sono progettate con telai ad alta rigidità per lavorare diversi materiali, mantenendo al contempo la delicatezza necessaria per finiture di pregio.
Pronti a ottimizzare la vostra linea di produzione? Contattate oggi stesso il nostro team di ingegneri per una consulenza tecnica o un preventivo personalizzato. Scopriamo insieme come le soluzioni Zelatec possono dare vita ai vostri progetti con una precisione ineguagliabile.
[ Richiedi un preventivo oggi ] | [ Visualizza la nostra gamma di macchinari ]