微結晶ガラスの切断における課題
ガラスセラミックスの加工が非常に難しい理由を理解することが、精密スライス加工の歩留まりを最適化するための第一歩です。
予測不可能な亀裂の伝播
高い硬度と極めて高い脆性が相まって、微細な亀裂が急速に広がる。従来の切削加工では、構造的完全性を損なう予測不能な破壊が発生する。
熱応力破壊
熱伝導率が低いと摩擦熱が集中する。これにより、低い機械的負荷であっても加工中に自然発生的な亀裂が生じ、高価な素材が台無しになる。
目に見えるエッジの欠け
入口/出口における機械的な衝撃は、ギザギザの縁を生じさせる。光学部品やフレームレスパネルの場合、わずかな欠けでも不良率の大幅な上昇や構造的な破損につながる。
目に見えない地下の損傷
従来の研削加工では、表面下に目に見えない微細な亀裂が生じます。これらの潜在的な欠陥は部品を弱体化させ、切削加工完了後長期間経過してから予期せぬ現場での故障につながる可能性があります。
大量の資材廃棄物
従来の刃は切断幅が広いため、高価な原材料が無駄な粉塵となってしまう。切断幅が1ミリメートル無駄になるごとに、年間数千ドルの収益損失につながる。
後処理の負担
表面が粗い場合は、損傷層を除去するために強力な研磨が必要となる。こうした後工程での労力と時間は、航空宇宙および実験用光学部品の部品当たりの総コストを大幅に増加させる。
従来の切断方法の限界
従来の方法では、精度と表面品質の両方の要件を同時に満たすことはできません。切断速度、刃先品質、歩留まりのいずれかを選択せざるを得ず、多くの場合、そのすべてを犠牲にすることになります。
Zelatecのソリューション:無限ダイヤモンドワイヤー切断技術
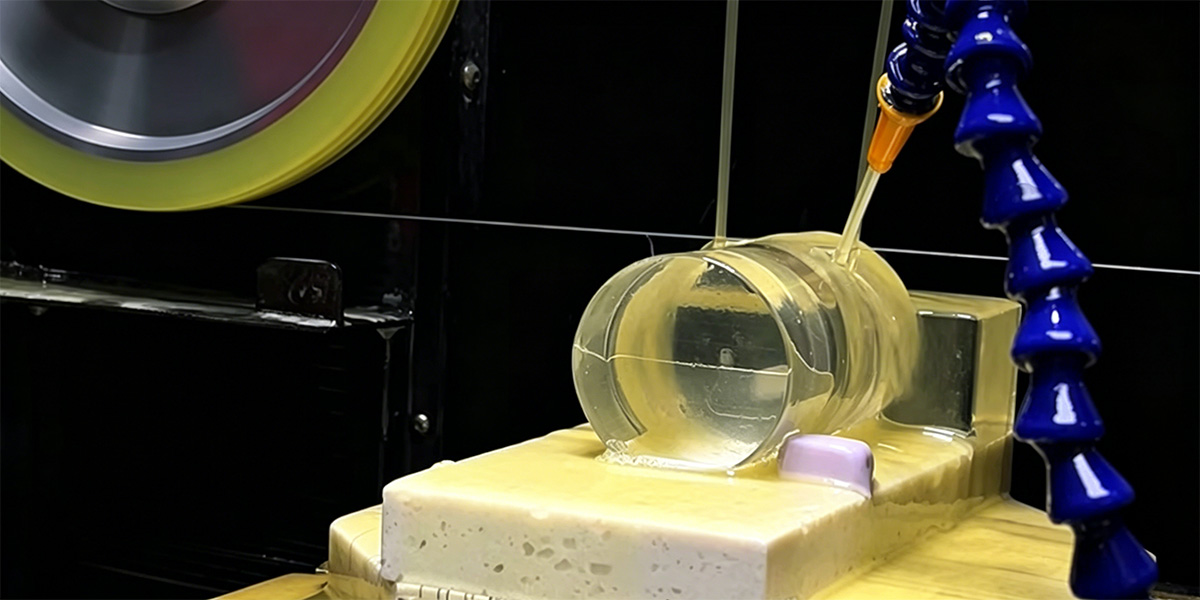
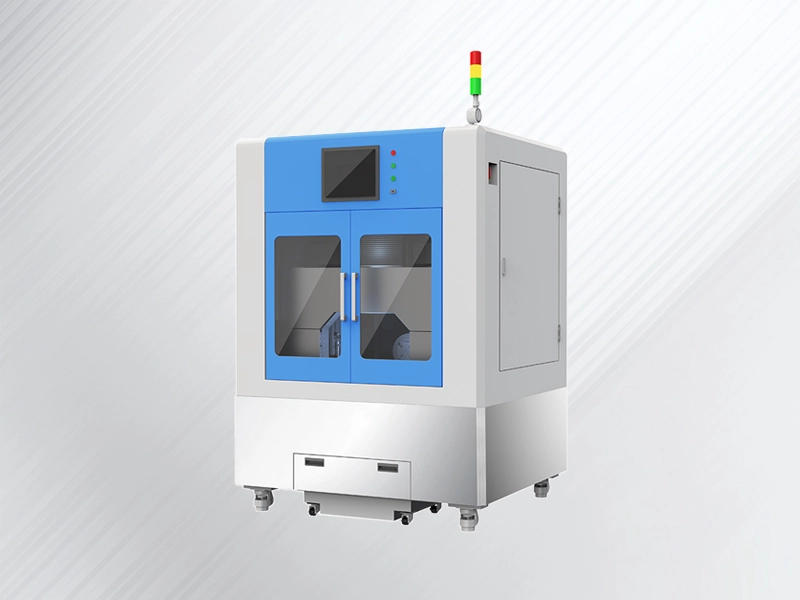
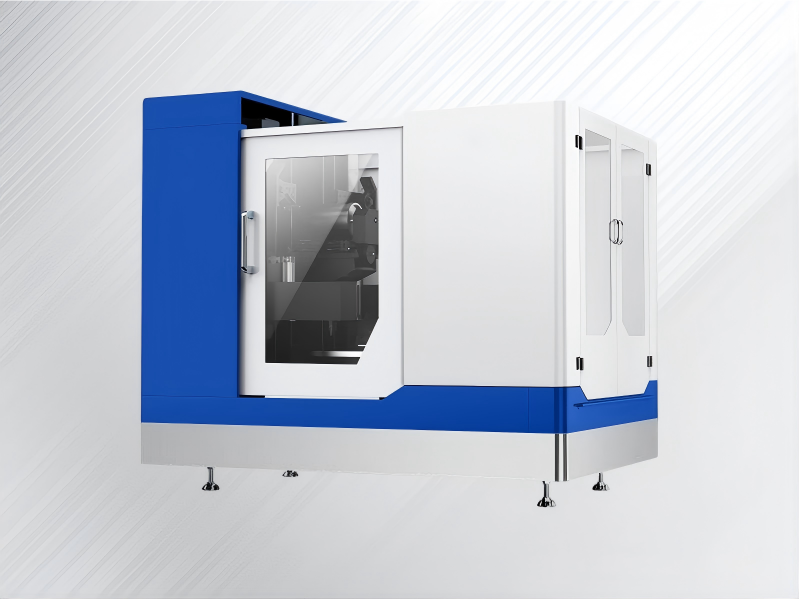
微結晶ガラスの持つ固有の脆さに対処するため、当社は衝撃の大きい従来の切断加工から脱却しました。当社のソリューションは、高速かつ低張力の「直線接触」プロセスを中心に展開しており、材料の構造的完全性を最初の投入から最終的な排出まで維持するように設計されています。
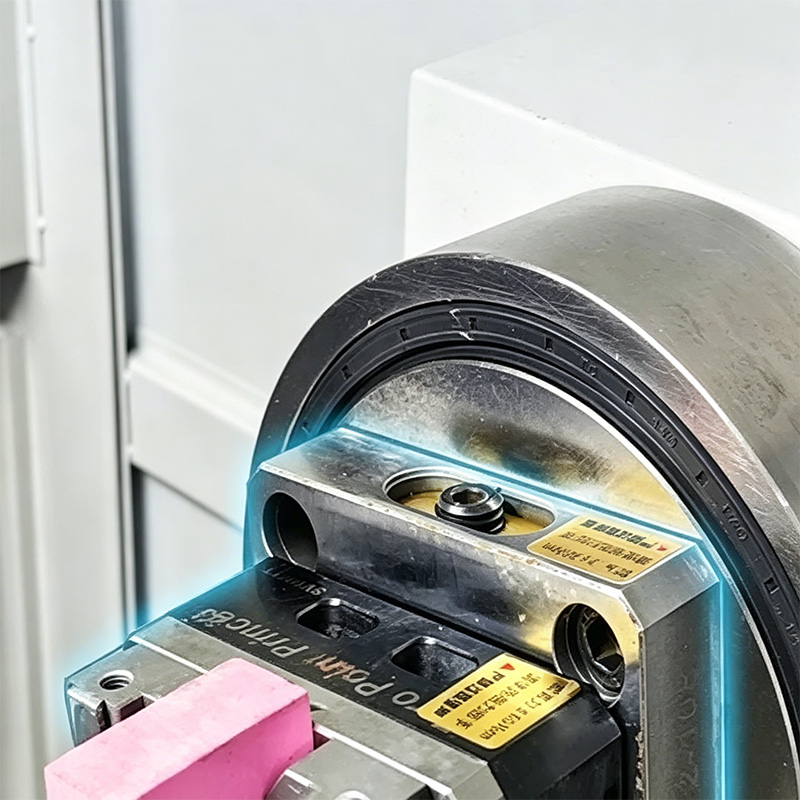
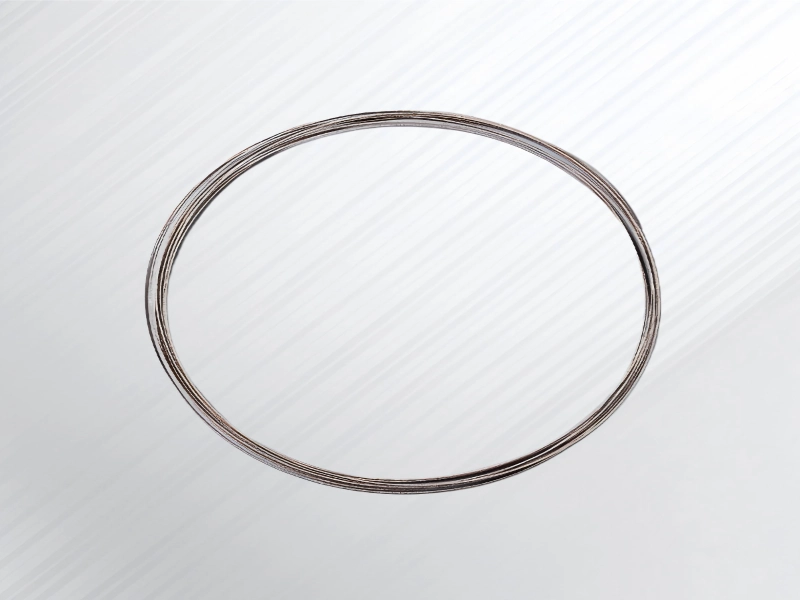
当社のソリューションの基盤は、高衝撃の表面研削を、機械的安定性を最優先する高速直線接触式スライス加工に置き換えることにあります。最大80m/sの一定速度で移動するエンドレスダイヤモンドワイヤを使用することで、機械的負荷がはるかに小さな表面積に分散され、脆性ガラスセラミックスで亀裂発生の引き金となるマクロフォースが大幅に低減されます。この精度をカット全体にわたって維持するために、一定張力ワイヤ安定性と適応型送り速度制御を組み合わせています。ワイヤを完全に張った状態に保ち、出口端に近づくにつれて送り圧力を自動的に低減することで、破砕の原因となる「引張スナップ」と振動を排除します。この統合的なアプローチにより、入口と出口の両方でクリーンな90度のエッジが確保され、不良率が大幅に低減され、高価な二次仕上げの必要性が軽減されます。
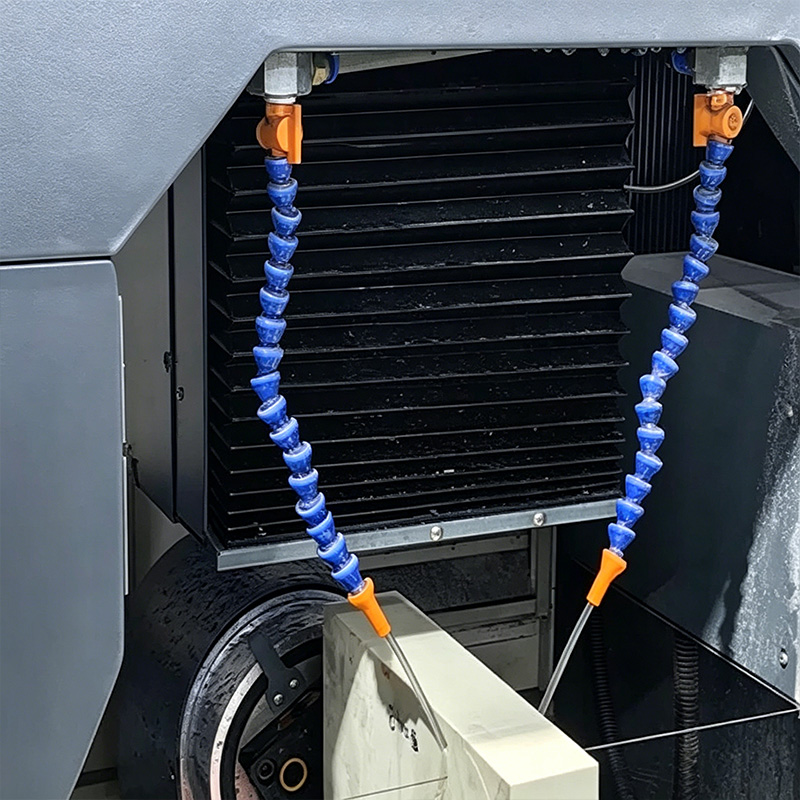
微結晶ガラスは温度勾配に非常に敏感であるため、自然発生的な破損を防ぐには熱管理が最も重要な要素となります。当社のソリューションは、極細ダイヤモンドワイヤ(通常0.3mm~0.5mm)を用いた能動的な熱平衡戦略を採用し、摩擦による発熱を発生源で最小限に抑えます。従来の水噴霧ではなく、ワイヤによって形成された微細な隙間に直接冷却液を供給する精密な切削溝洗浄技術を採用しています。これにより、熱が発生した瞬間に確実に放散され、加工プロセス全体を通して基板を安定した「低温」状態に維持します。このアプローチは、熱応力と変色を効果的に排除することで、材料の構造的完全性と、その本質的な熱膨張ゼロ特性を維持します。
ガラスセラミックスの最も重大な欠陥は、肉眼では見えないことが多いにもかかわらず、長期的な信頼性を損なう原因となります。当社のソリューションは、従来のブレードによる「粉砕」作用(深い構造応力を引き起こす)を高速・低張力のマイクロ研削に置き換えることで、表面下損傷(SSD)に対処します。ダイヤモンド粒子の濃度を微結晶グレードの硬度に正確に合わせることで、材料を微細な単位で除去します。これにより、応力影響領域の深さをわずか数ミクロンに大幅に制限し、最終部品が極端な熱サイクル下でも完全な機械的強度を維持できるようにします。その結果、優れた表面仕上げ(Ra ≤0.2μm)が得られ、「ほぼ仕上げ済み」のエッジが実現し、後工程における積極的な一次研削の必要性を効果的に低減または完全に回避できます。
高付加価値基板加工において、材料利用率は重要な財務指標となります。当社のソリューションは、高歩留まりスライス戦略を通じて生産量を最大化することに重点を置いています。
-
極薄切断幅:当社では、 0.35mm~0.5mmという極細のダイヤモンドワイヤーをエンドレスで使用することで、従来の刃物と比較して材料の無駄(切断幅の損失)を最大70%削減しています。
-
ブランク材1枚あたりの最大スライス数:切断経路を最小限に抑えることで、1つの原材料ブロックからより多くの使用可能な部品を抽出でき、投資対効果(ROI)を直接的に向上させることができます。
-
高精度な安定性:高速張力調整により「ワイヤーのふらつき」を防ぎ、切断幅が薄くても完璧な平行度と寸法精度を維持します。
-
材料除去量の削減:優れた「ほぼ完成」の表面品質により、後工程での積極的な研削が不要になり、元の材料の厚みをより多く維持できます。
結果:より効率的な生産サイクルが実現し、原材料への投資を産業廃棄物ではなく、販売可能な在庫へとより多く転換できるようになります。
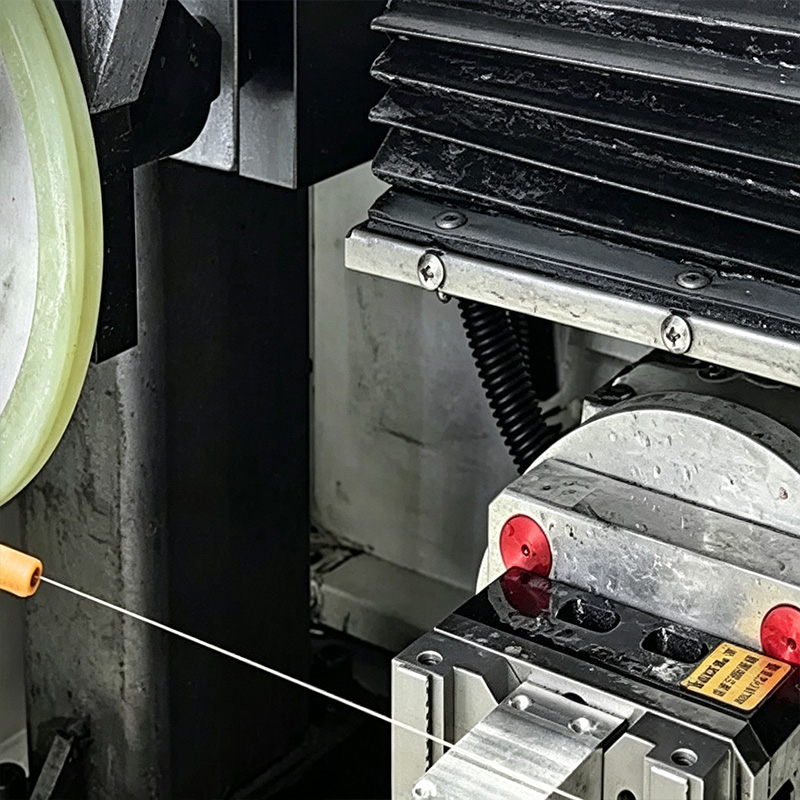
機械の性能は、その設置環境によって決まります。当社は、切断作業のエコシステム全体を最適化する「トータルインテグレーション」戦略を提供します。
-
精密なワイヤーマッチング:ダイヤモンドの粒度、濃度、芯材の引張強度を、お客様の材料の硬度に合わせて調整することで、最高の切削効率を実現します。
-
お客様独自の技術「レシピ」:お客様の特定の形状と生産目標に合わせて、最適化されたプロセスパラメータ(校正済みのライン速度、張力、送り速度)を提供します。
-
冷却液と工具の相乗効果:ダイヤモンドワイヤーに最適な冷却液を組み合わせることで、切りくずの除去と放熱を最大限に高め、消耗品の寿命を延ばし、安定した「冷間切削」を維持します。
-
最適化された生産経済性:この相乗効果により、可能な限り高い歩留まり率と最低限の「切断コスト」が保証され、初日から予測可能で収益性の高い操業が可能になります。
標準化された切断ワークフロー
ワークの準備
主なアクション: 犠牲層(グラファイト/エポキシ)への接着。
目標: 圧縮支持により、出口端の欠けや割れを防ぎます。
パラメータ設定
主なアクション: ワイヤーの速度(50~70m/s)と張力(120~150N)を設定します。
目標: ワイヤの安定性と材料の硬度をバランスよく調整することで、振動のない切断を実現します。
制御された実行
主なアクション: 「ソフトスタート」方式(供給速度50%)と高圧冷却液供給。
目標: 挿入時の機械的衝撃を軽減し、切削屑を瞬時に洗い流します。
カット後の処理
主なアクション: 直ちにすすぎ洗いを行い、顕微鏡で端部を検査する。
目標: スラリーの硬化を防ぎ、表面品質がRa≦0.2μmであることを確認する。
技術概略図:フィード変調
定量化可能な価値:生産への経済的影響
微結晶ガラスの切断に当社のダイヤモンドワイヤー切断ソリューションに切り替えることで期待できる具体的な改善点は以下のとおりです。