Descrição
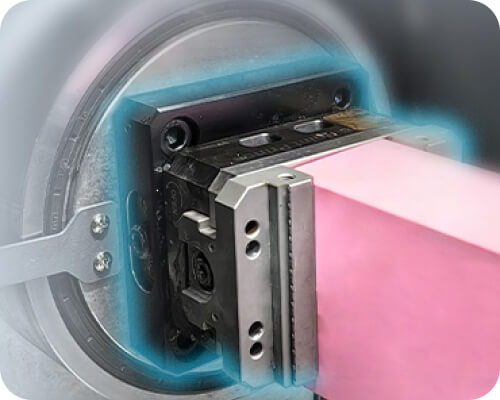
Vantagens e características
Parâmetro
Parâmetro do produto
| Parâmetro | Especificação |
| Tamanho máximo de corte | 300 * 300mm |
| Espessura máxima de usinagem | 300mm |
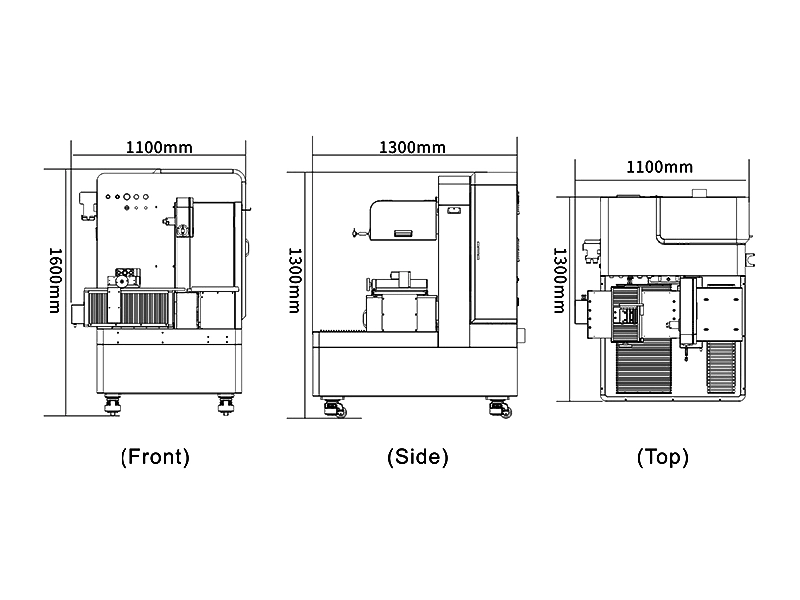
| Dimensões externas | 1100 1300 * * 1600mm |
| Peso do equipamento | ≈600 kg |
| rugosidade de usinagem | ≤0.05mm |
| Precisão de usinagem | ± 0.1mm |
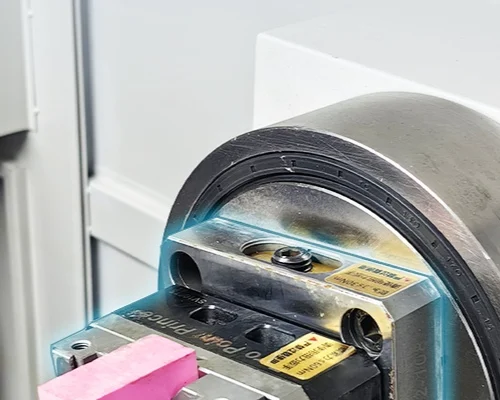
| Método de aperto | contrapeso |
| Eficiência máxima de processamento | 200mm / min |
| tamanho do grão de diamante | 2960mm |
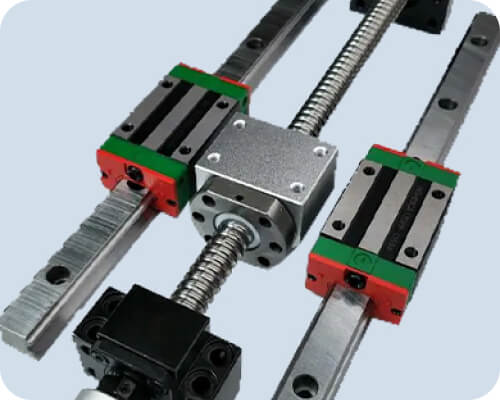
| Fuso de esferas e trilho guia | importar |
| método de condução | Motor de passo |
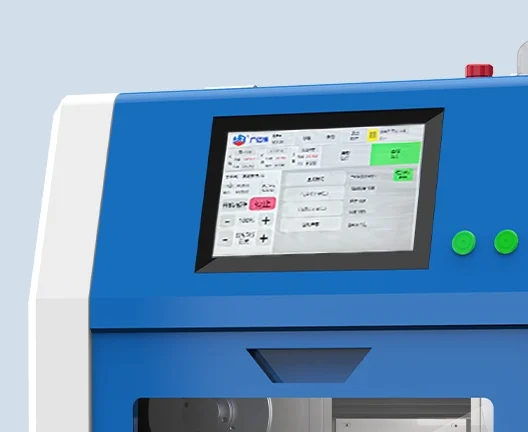
| sistema. | Yibo X80 desenvolvido de forma independente |
| Tensão nominal | AC220V 50-60 Hz |
| Poder total | 2.2KW |
| Proteção contra falha de energia |
Aplicação
Perguntas frequentes
O grafite é relativamente macio e fácil de usinar, mas é extremamente quebradiço e abrasivo. Embora corte rapidamente, é propenso a lascar as bordas e produz grandes quantidades de pó fino e condutor. O corte mecânico tradicional frequentemente causa microfissuras estruturais, tornando necessários métodos de alta precisão para manter a integridade do material e garantir um acabamento superficial limpo e liso, sem fragmentação.
Para trabalhos de precisão, uma serra de fio diamantado é a escolha ideal. Ao contrário de discos abrasivos ou serras de fita, uma serra de fio diamantado utiliza um fio fino com diamantes embutidos que realiza o "corte a frio". Este método minimiza o desperdício de material (baixa perda de corte), evita que o grafite rache sob tensão mecânica e controla eficazmente a poeira através de câmaras fechadas ou sistemas de extração a vácuo especializados.
Para cortar placas de grafite, fixe o material em uma mesa de trabalho estável, garantindo pressão uniforme para evitar rachaduras. Usando uma serra de fio diamantado sem fim, ajuste uma alta velocidade linear do fio com uma taxa de avanço moderada. Esse processo de "micro-desbaste" permite cortes finos ou perfis complexos. É essencial usar um sistema de coleta de pó ou um sistema de corte úmido para evitar que partículas finas se espalhem.
A fabricação de um molde de grafite envolve a conformação de alta precisão de blocos de grafite de alta densidade. Primeiro, projeta-se o percurso do molde usando um software CAD/CAM. Em seguida, utiliza-se uma serra de fio programável ou uma máquina CNC para cortar as cavidades internas e os perfis externos. Como a grafite é autolubrificante e resistente ao calor, o molde finalizado requer um polimento mínimo para atingir a superfície lisa necessária para aplicações de fundição de vidro ou metal.
O custo varia significativamente de acordo com a precisão, o tamanho e os recursos de automação. Os modelos básicos de laboratório são mais acessíveis, enquanto as máquinas de nível industrial com grandes capacidades de deslocamento (como 800 mm), estruturas estáveis de 1100 kg e sistemas de coleta de poeira totalmente fechados representam um investimento maior. Os preços refletem os sistemas de controle avançados, as capacidades de programação de trajetórias e os componentes especializados necessários para manusear o pó de grafite abrasivo com segurança e eficiência.
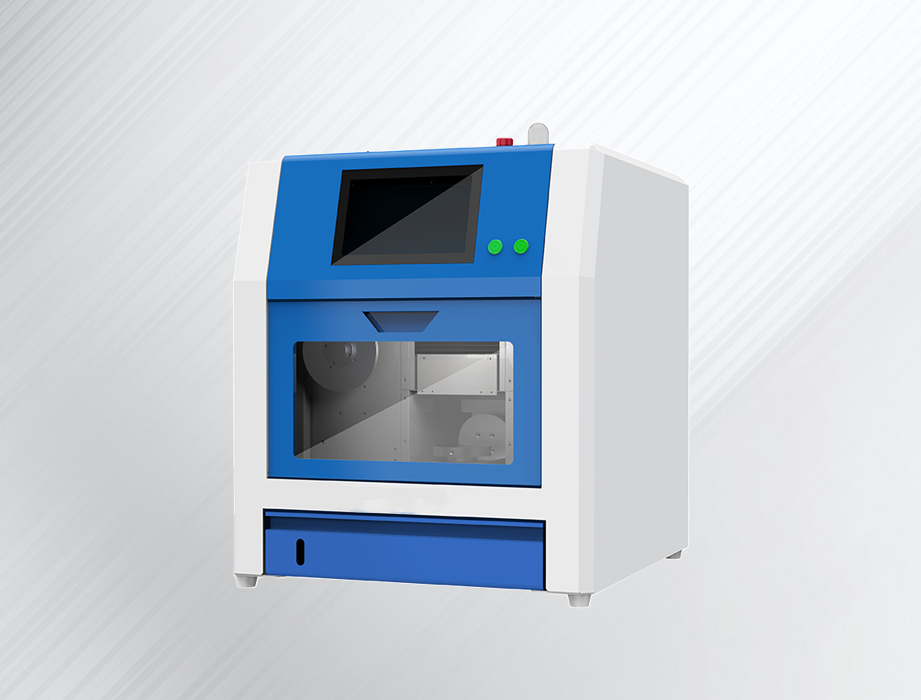
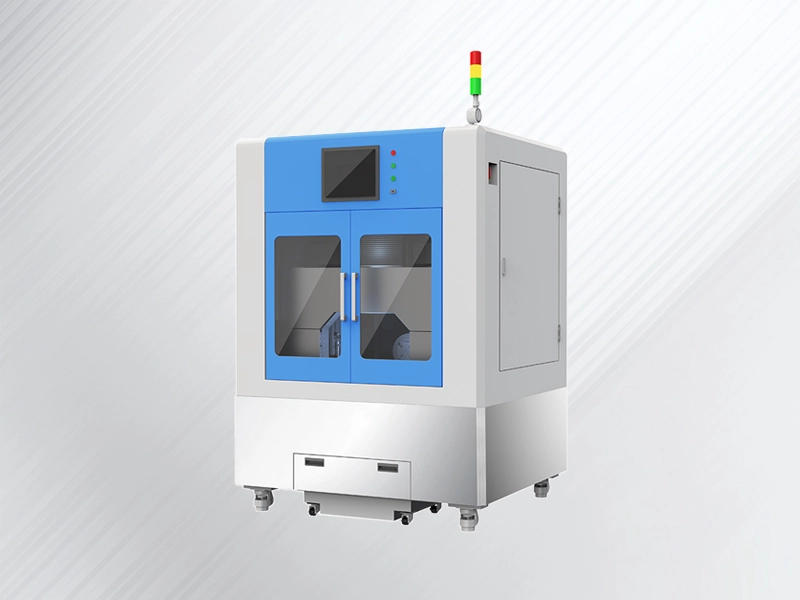
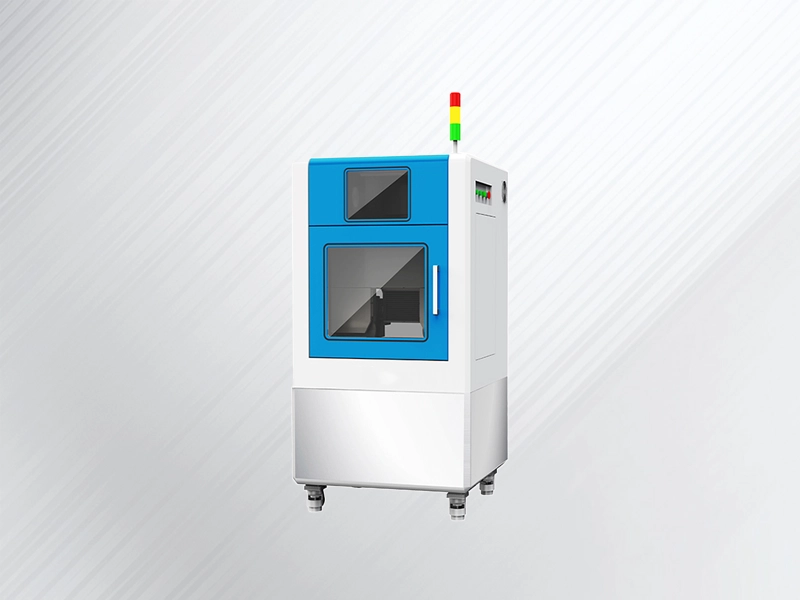
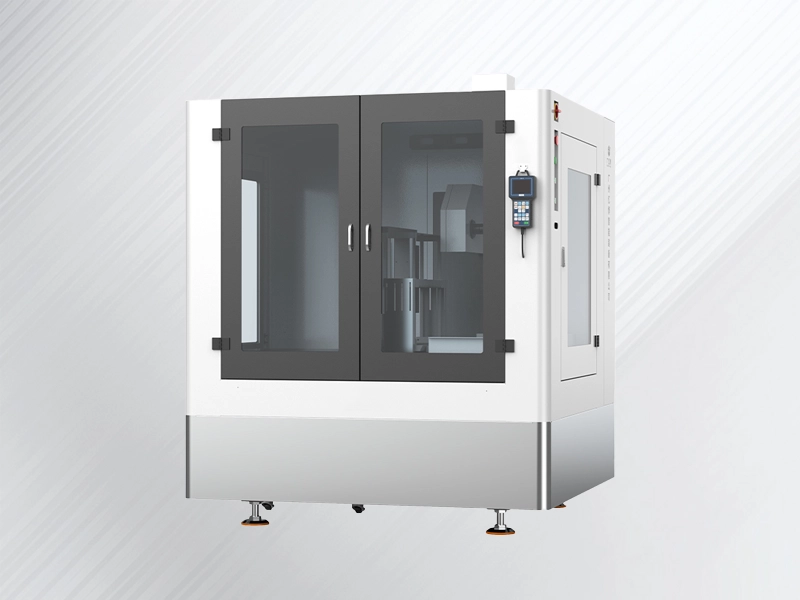
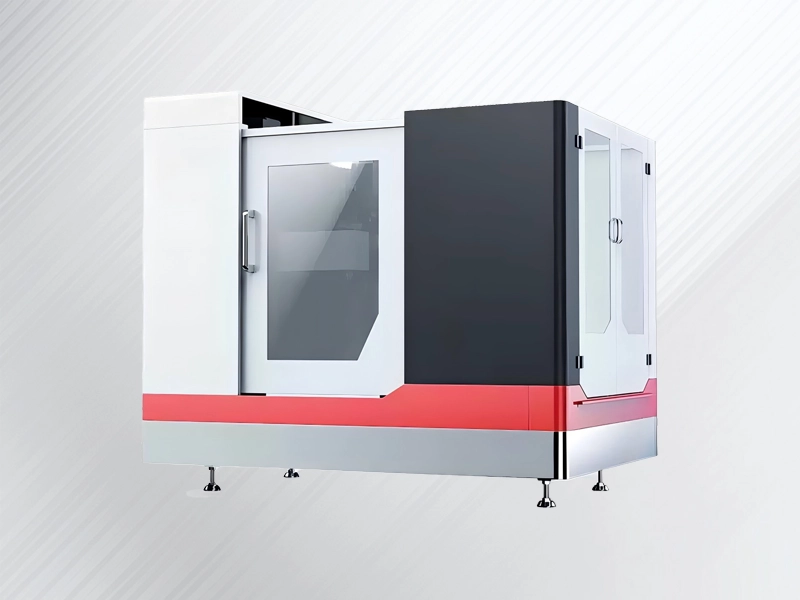
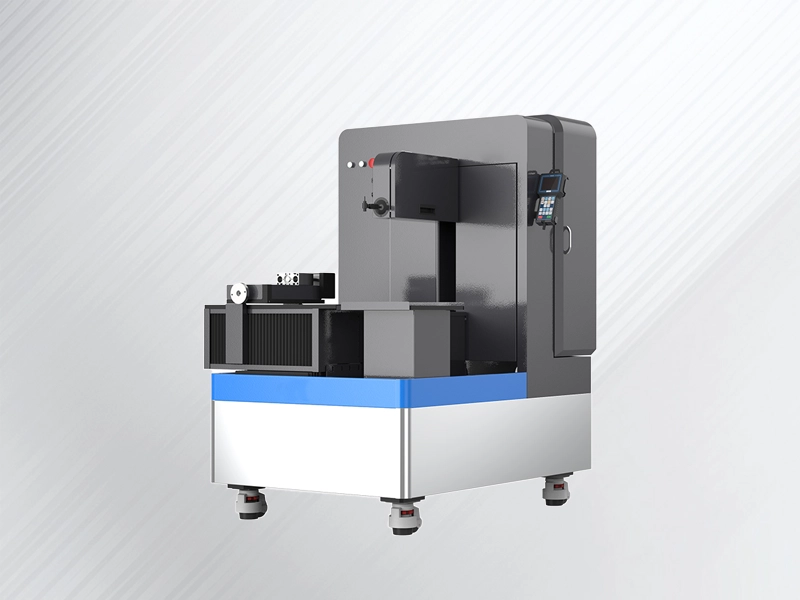
Este é um sistema especializado de alta precisão, projetado especificamente para lidar com as propriedades únicas do grafite. Ele utiliza um fio contínuo com incrustações de diamante para cortar blocos ou placas. A máquina possui um espaço de trabalho totalmente fechado para conter a poeira condutora e utiliza uma técnica de "corte a frio" para garantir que a frágil estrutura do grafite permaneça livre de rebarbas, rachaduras ou deformações térmicas.
Uma máquina de alta qualidade pode durar mais de uma década com a manutenção adequada. A estrutura principal, construída em ferro fundido e aço inoxidável, é extremamente durável. No entanto, como o pó de grafite é abrasivo e condutor, a vida útil depende muito da eficácia do sistema de coleta de pó. A limpeza regular das guias de precisão e a substituição do anel de fio diamantado garantem que a máquina mantenha sua precisão de ±0.05 mm.
Primeiramente, fixe a peça de grafite utilizando grampos especiais ou dispositivos pneumáticos. Programe o percurso de corte ou a espessura de fatiamento desejada no controlador digital. Certifique-se de que o sistema de extração de poeira esteja ativo para controlar as partículas. Inicie o corte com o fio contínuo e acione a alimentação lentamente. O sistema automatizado executará o corte com tensão constante, produzindo um acabamento liso e sem rebarbas que requer pouco ou nenhum processamento secundário.