Desafios no corte de vidro óptico
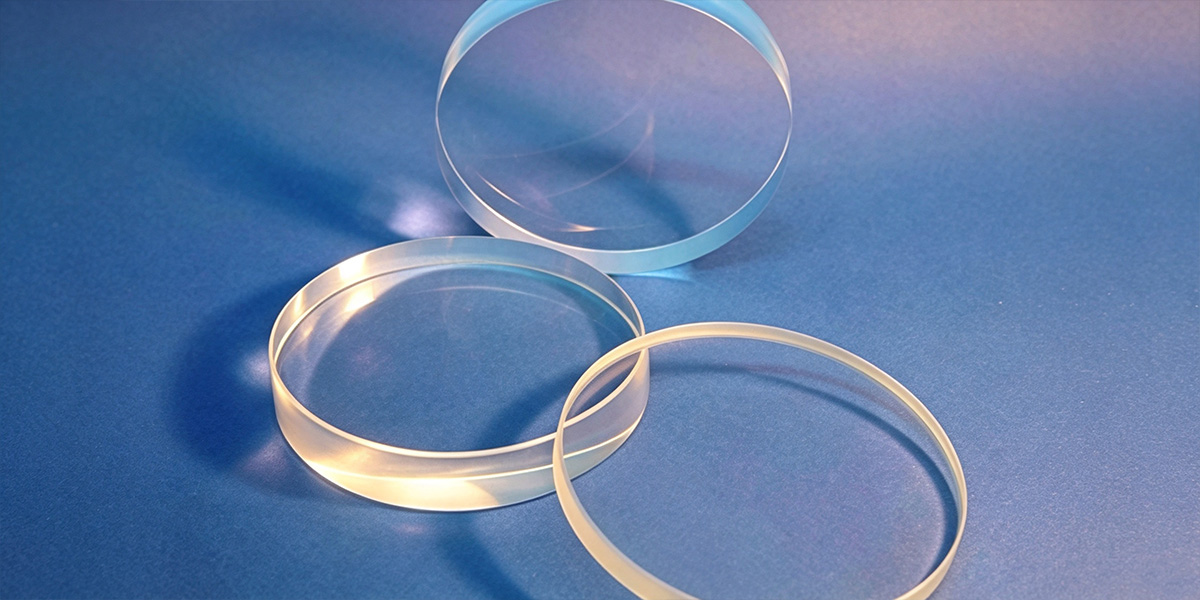
O processamento de vidro óptico frágil e sensível ao calor não admite erros. Os métodos convencionais de serragem frequentemente criam gargalos de produção severos, aumentando os custos e desperdiçando material valioso.
O forte impacto mecânico cria microfissuras ao longo do corte, exigindo horas de pós-processamento dispendioso.
A má dissipação de calor durante cortes agressivos gera tensão localizada, causando quebras inesperadas.
Cortes com lâminas largas transformam lingotes ópticos caros em pó inútil, reduzindo o rendimento das peças acabadas.
A oscilação da lâmina em blocos espessos leva ao afilamento e ao paralelismo irregular, reprovando os rigorosos padrões de inspeção.
Nossa solução
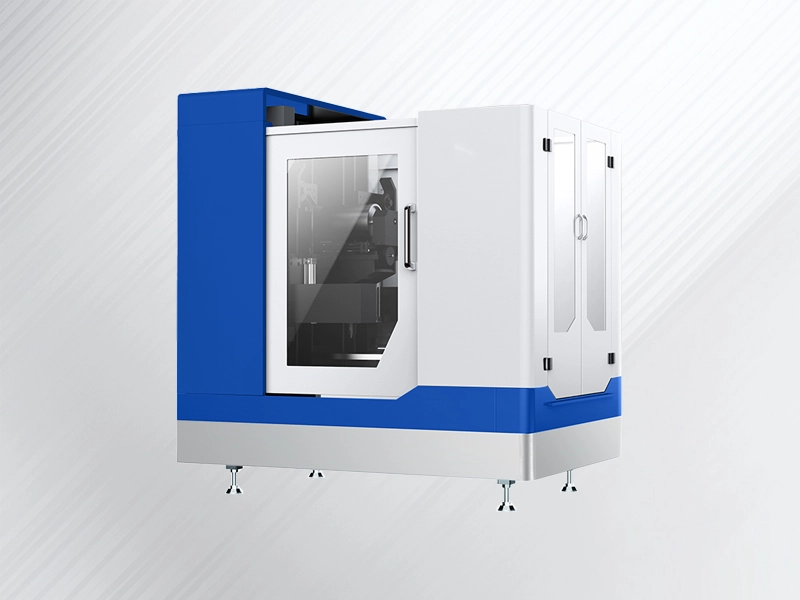
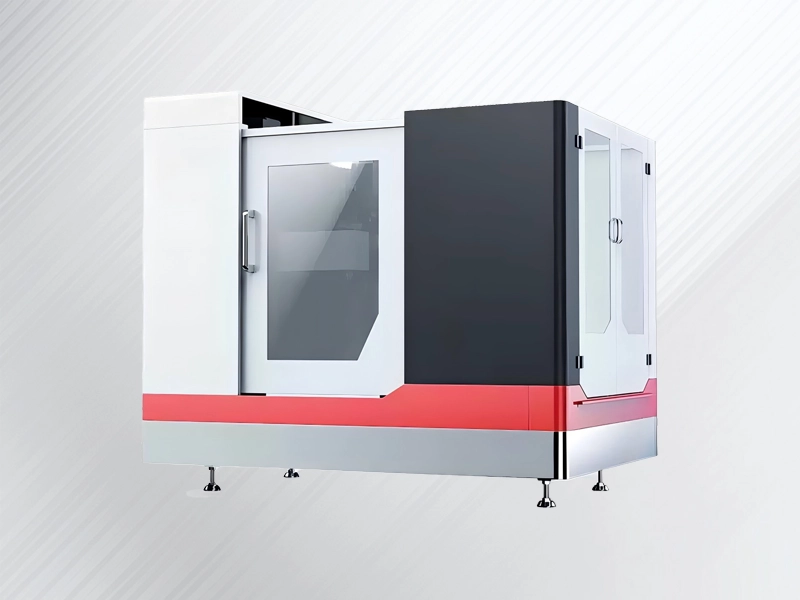
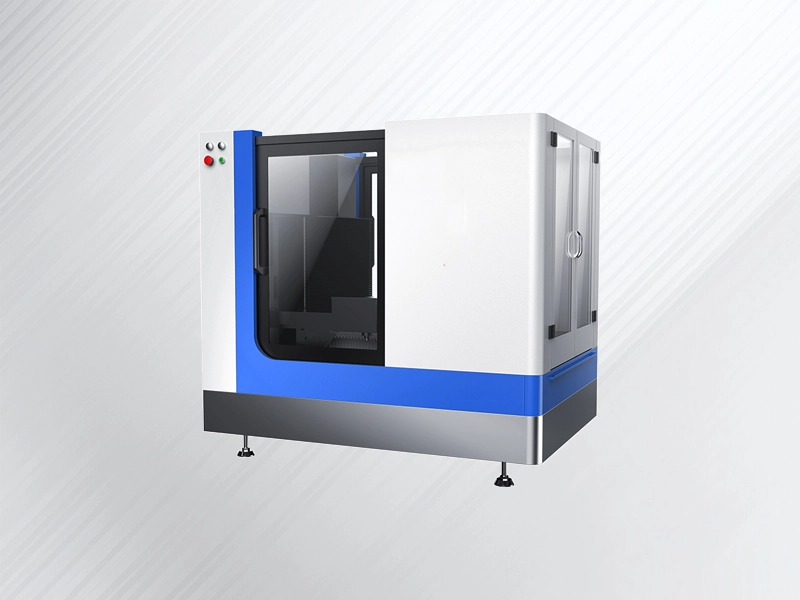
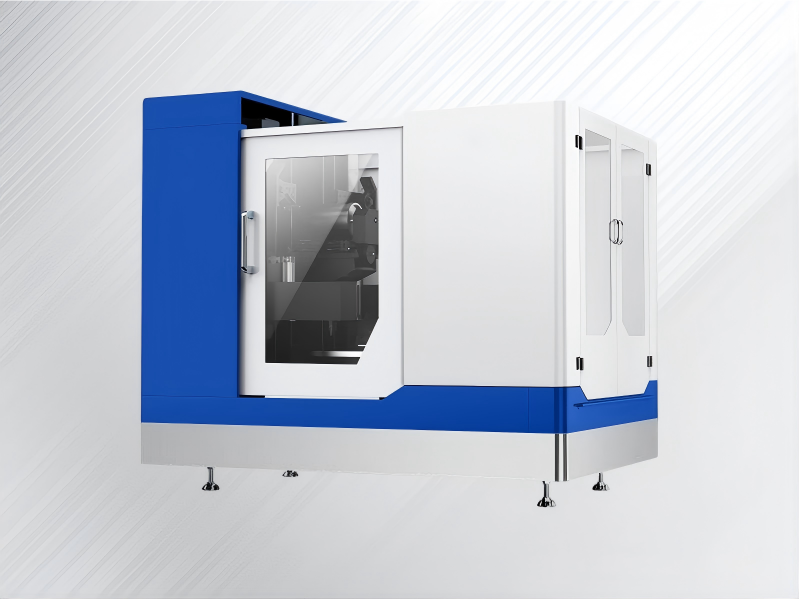
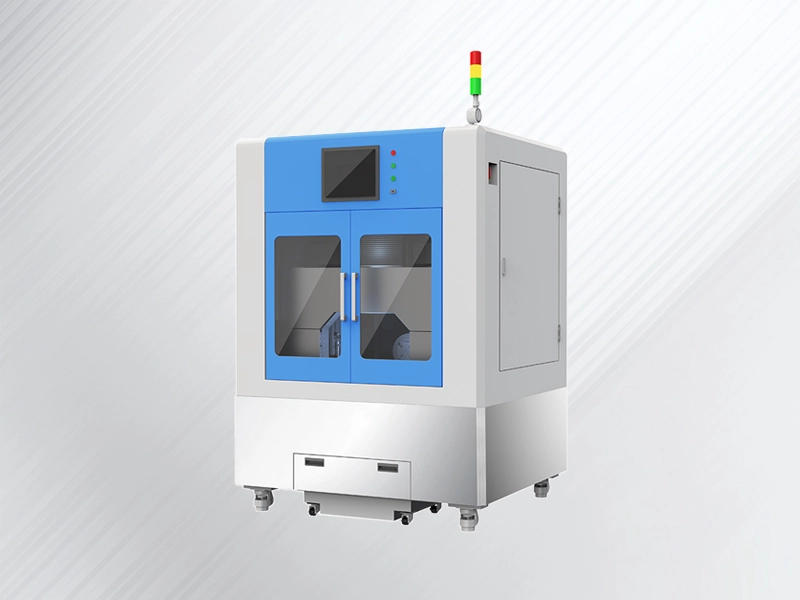
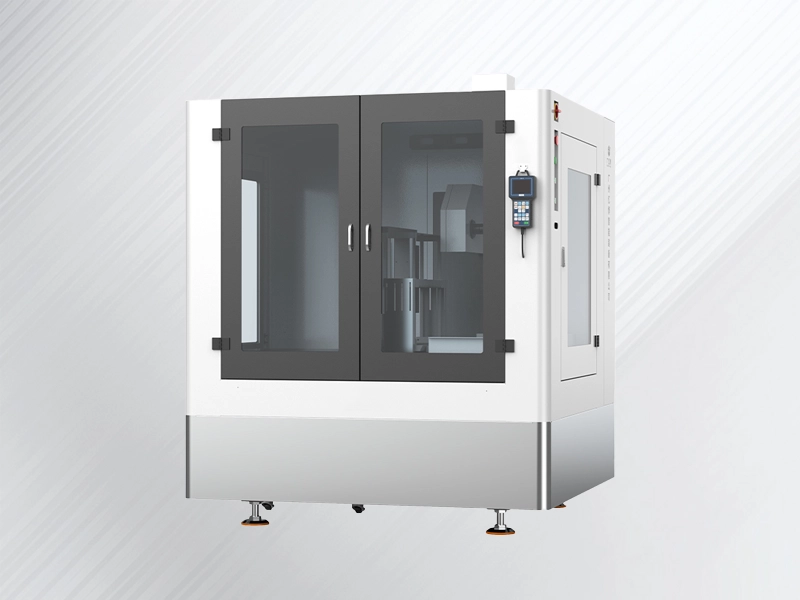
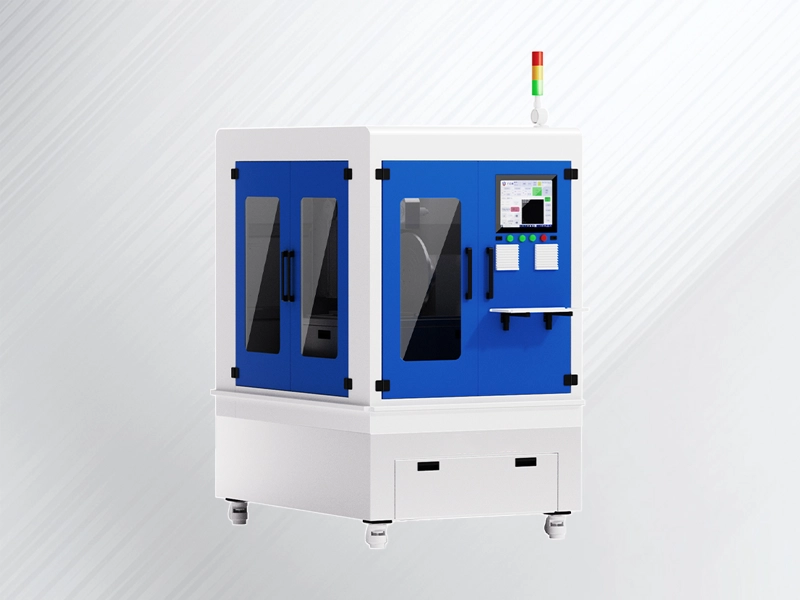
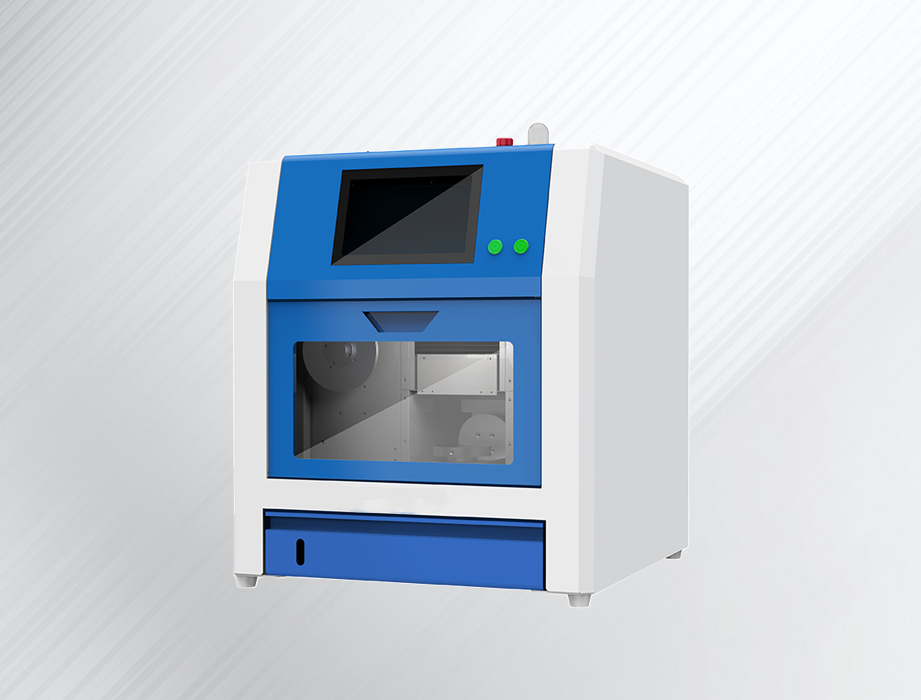
Para superar as perdas de rendimento, o estresse térmico e os defeitos superficiais inerentes aos processos tradicionais de serragem e retificação, nossa abordagem se concentra em um Sistema Completo de Corte Contínuo com Fio Diamantado . Combinando o movimento unidirecional de alta velocidade do fio com tensionamento em circuito fechado, fixação da peça com baixa tensão e parâmetros específicos para cada material, oferecemos um processo de "corte a frio" controlado, projetado para proteger estruturas de vidro frágeis e maximizar o aproveitamento da matéria-prima.
-
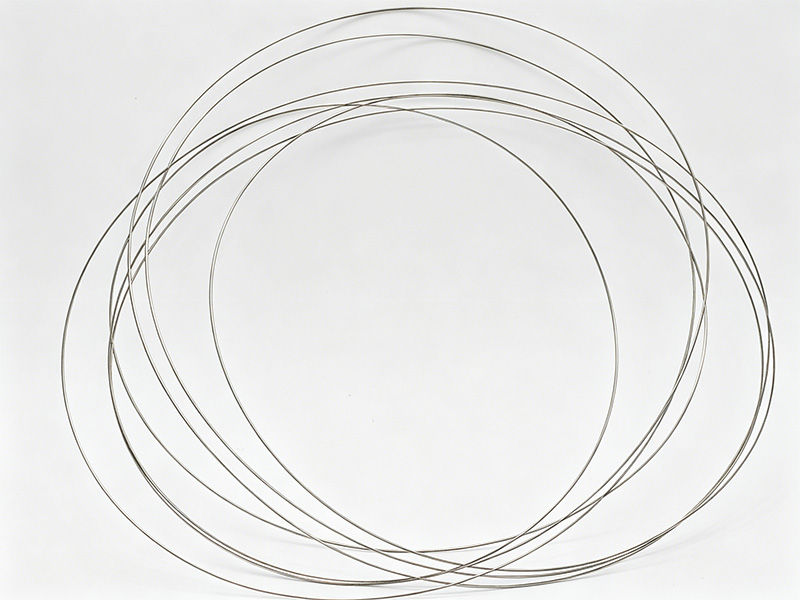
Problema: Os discos abrasivos tradicionais e as lâminas grossas trituram até 40% do material óptico de alto valor, transformando-o em uma pasta inutilizável.
-
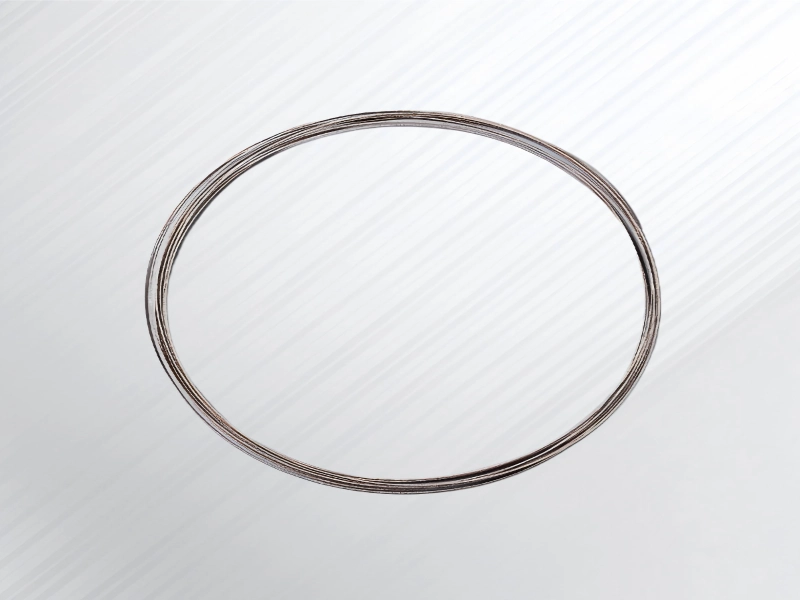
A solução: Utilizamos finos laços contínuos de fio diamantado com diâmetros que variam de 0.30 mm a 0.65 mm, sob tensionamento automatizado em circuito fechado. Ao reduzir a largura do corte em até 70%, o sistema permite que os fabricantes de componentes ópticos recuperem significativamente mais wafers, blanks de lentes ou prismas utilizáveis de cada lingote.
-
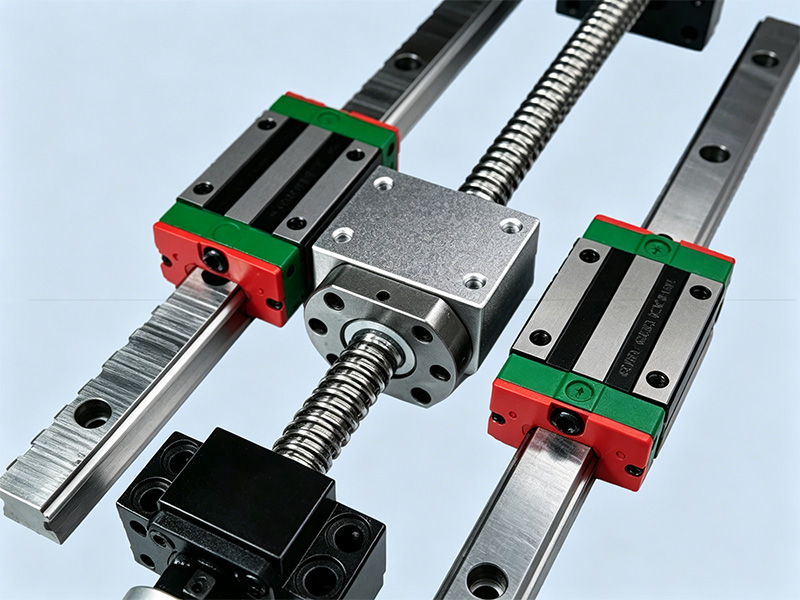
Problema: O calor gerado pelo atrito e o forte impacto mecânico das serras convencionais criam choque térmico, levando a microfissuras nas bordas e danos profundos na subsuperfície (SSD), o que prolonga o polimento secundário.
-
A solução: Operando com velocidades lineares do fio de até 80 m/s , o circuito contínuo do fio aspira constantemente o fluido refrigerante diretamente para o canal de corte. A dissipação imediata de calor evita trincas térmicas e deixa uma camada fina de SSD (superfície granulométrica sólida), reduzindo drasticamente os ciclos subsequentes de desbaste e polimento CMP (polimento químico-mecânico).
-
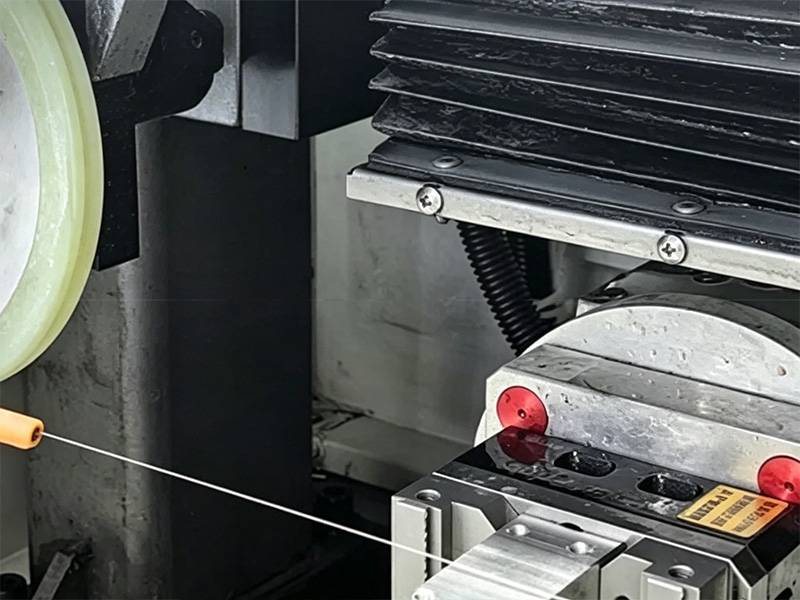
Problema: Serras de fio alternado desaceleram, param e invertem a direção repetidamente, deixando marcas microscópicas, degraus na superfície e espessura irregular na face do vidro.
-
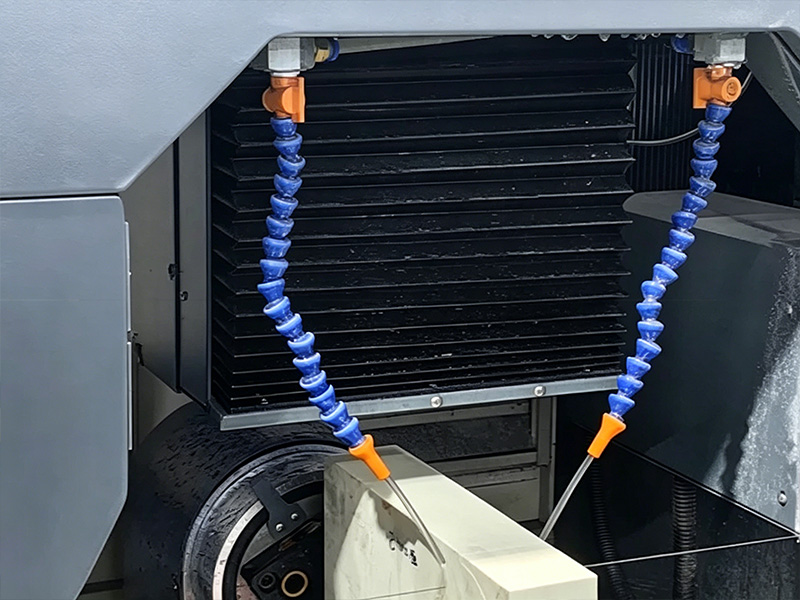
A solução: O circuito de fio contínuo gira ininterruptamente em uma única direção a uma velocidade constante. Sem inversões de direção, o sistema proporciona um acabamento superficial altamente uniforme ( Ra ≤ 0.1 µm ) e uma variação total da espessura (TTV) mínima em peças ópticas pequenas e grandes blocos com mais de 300 mm de profundidade.
-
Problema: A fixação mecânica convencional deforma substratos de vidro finos e induz fraturas por tensão ao longo de bordas frágeis durante o seccionamento.
-
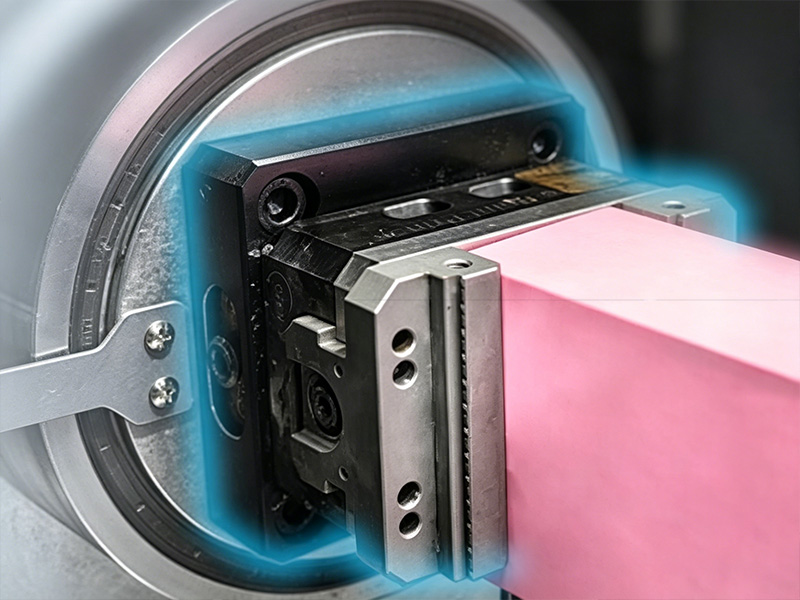
A solução: Desenvolvemos protocolos de montagem específicos e de baixa tensão para cada geometria de peça. Utilizando placas de vácuo especializadas, bases de cerâmica porosa ou adesivos de montagem para baixas temperaturas, as delicadas peças de vidro permanecem totalmente apoiadas durante todo o corte, sem sofrerem tensão mecânica.
-
Problema: A adoção de uma nova tecnologia de corte frequentemente resulta em atrasos na produção devido à configuração por tentativa e erro entre máquinas, consumíveis e receitas.
-
A solução: Fornecemos um pacote operacional totalmente configurado, incluindo bases de máquinas robustas em ferro fundido, laços de arame de alta resistência, dispositivos personalizados e receitas de processo pré-testadas, adequadas ao tipo de vidro desejado (por exemplo, sílica fundida, quartzo sintético, BK7/K9, safira ou CaF2).
Fluxo de trabalho completo para fabricação de vidro óptico
Desde a fusão da matéria-prima até o revestimento óptico, cada etapa exige controle preciso. O corte contínuo com fio diamantado desempenha um papel crucial na etapa inicial — seccionando, fatiando e perfilando o vidro bruto em peças sem microfissuras antes do polimento e retificação finos secundários.
1. Formação de lingotes/blocos brutos
Vidro bruto de alta pureza ou quartzo sintético são derretidos e moldados em lingotes, pedras ou grandes blocos ópticos.
2. Corte do lingote primário
Corte maciço de grandes blocos em cuboides ou placas com mínimo desperdício de material e sem estresse térmico.
3. Fatiamento fino de precisão
Corte de blocos em wafers, substratos ou blanks de lentes com tolerância TTV rigorosa e bordas sem microfissuras.
4. Perfilamento de Ângulos e Contornos
Pré-moldagem de prismas, chanfros ou contornos curvos usando serras de fio rotativas ou multieixos para reduzir as horas de retificação.
5. Retificação e Lapidação
O processo de lapidação abrasiva remove o material superficial restante para atingir a espessura dimensional exata e a planicidade preliminar.
6. Polimento e chanframento CMP
O polimento químico-mecânico elimina danos subsuperficiais, produzindo um acabamento espelhado óptico e chanfros de borda perfeitos.
7. Revestimento e Inspeção
Aplicação de revestimentos antirreflexo ou dielétricos, seguida de verificação da distorção da frente de onda e garantia da qualidade dos defeitos superficiais.
Serra de fio diamantado versus métodos de corte alternativos
| Fator de Comparação | Serra de fio diamantado sem fim | Lâmina / Serra de Fita | Arame para pasta abrasiva grátis |
| Perda de corte e rendimento do material | Ultraestreito (0.3–0.6 mm) Maximiza o rendimento; economiza de 15 a 30% de material óptico de alto valor por corte. | Largo (2.0–4.0 mm) Alta perda de material no corte; transforma vidro valioso em pó residual. | Estreito (0.2–0.4 mm) Alto rendimento, porém limitado por baixas velocidades de corte linear. |
| Danos Subsuperficiais (SSD) | Superficial (<15–20 μm) Uma superfície sem microfissuras reduz significativamente as horas de retificação subsequentes. | Profundo (>50–80 μm) O estresse mecânico severo exige um longo período de retificação secundária. | Moderado (20–35 μm) Acabamento aceitável, porém inconsistente devido à rolagem abrasiva frouxa. |
| Taxa de lascamento da borda | Mínimo (<0.1 mm) Um leve processo de microarranhões protege as bordas afiadas e os cantos finos das lentes. | Alto Risco Impactos fortes da lâmina causam fraturas nas bordas e quebras nos cantos. | Baixo Corte suave, mas as bordas podem ficar arredondadas com facilidade. |
| Velocidade de corte e eficiência | Alta velocidade do fio (30–80 m/s) O movimento contínuo em circuito fechado permite altas taxas de avanço linear. | Moderado Restrições decorrentes do acúmulo de calor e do risco de travamento das lâminas em blocos espessos. | Extremamente Lento O movimento alternativo e a pasta abrasiva solta exigem ciclos longos. |
| Flexibilidade de processamento | Alto (3D / Contorno / Lingote) Corta com facilidade lingotes grandes, curvas complexas e chanfros angulares. | Restrito Limitado pelo raio da lâmina; não permite cortes curvos ou com contornos profundos. | Somente cortes retos Adequado para fatias paralelas; incapaz de cortes de contorno ou angulares. |
| Impacto Ambiental | Limpo e ecológico A galvanoplastia com diamante fixo utiliza água limpa ou fluido refrigerante solúvel em água. | Resíduos moderados Requer reciclagem de óleo/água para o gerenciamento de detritos de vidro pesados. | Poluição severa por lama Produz óleo viscoso tóxico e lodo de vidro de difícil descarte. |
O que você ganha
Resultados mensuráveis — não promessas. Veja o que os fabricantes realmente alcançam ao adotar o corte com fio diamantado para o corte de vidro óptico.