Кремний — это ценный материал, и каждый процесс резки удаляет его часть. Для производителей, перерабатывающих кремниевые слитки, повышение выхода годной продукции — это не просто ускорение резки. Речь идёт о получении большего количества полезного материала из каждого слитка при сохранении стабильного качества на протяжении всего процесса.
Потери при резке, отходы материала, сколы кромок, растрескивание, повреждение поверхности и эффективность резки — все это влияет на конечную экономическую ценность кремниевого слитка. Процесс, который кажется быстрее на этапе резки, на самом деле может снизить общий выход годной продукции, если он приводит к чрезмерным потерям материала или увеличивает объем последующей шлифовки, полировки или отбраковки.
Именно поэтому резка алмазной проволокой стала важной технологией для обработки кремния. По сравнению со старыми методами резки, алмазная проволока обеспечивает узкий путь резания, контролируемое удаление материала и эффективную обработку твердых и хрупких материалов. При правильном подборе параметров станка, проволоки и процесса резка алмазной проволокой может помочь производителям улучшить использование материала и добиться более стабильных результатов резки.
В данной статье рассматриваются основные факторы, влияющие на выход годных кремниевых слитков, принцип работы усовершенствованной алмазной проволочной резки, а также практические шаги, которые можно предпринять для снижения потерь материала и улучшения качества резки.
Почему важна производительность кремниевых слитков?
Выход годных кремниевых слитков часто обсуждается с точки зрения того, сколько полезного материала можно получить из данного слитка. Однако на выход годных изделий влияет гораздо больше факторов, чем конечное количество произведенных пластин или секций.
Для получения полной картины урожайности следует учитывать следующее:
- Использование материалов
- Потеря ширины пропила
- Сокращение потерь
- Процент отказов
- Сколы и трещины по краям
- Поверхностное повреждение
- Согласованность размеров
- Материал, удаленный в процессе последующей обработки.
Иными словами, высокая скорость резки не всегда означает высокую общую производительность.
Например, увеличение скорости подачи может сократить цикл резания, но чрезмерная подача может увеличить силу резания и привести к большему повреждению поверхности или более высокому риску образования трещин. В этом случае материал может потребовать дополнительной обработки или, в более серьезных случаях, стать непригодным для использования.
Поэтому для производителей кремниевых изделий цель состоит не просто в максимизации производительности. Цель состоит в оптимизации баланса между производительностью, использованием материала, качеством резки и стабильностью процесса.
Это приобретает все большее значение, поскольку производители стремятся сократить потребление материалов и повысить экономическую эффективность производства полупроводников, фотоэлектрических элементов и современных материалов.
Эволюция технологии резки кремниевых слитков
Технология резки кремния претерпела значительные изменения, поскольку отрасль уделяет все больше внимания эффективности и рациональному использованию материалов.
Традиционные методы резки включали в себя процессы с использованием лезвий и резку проволокой с использованием рыхлого абразива или суспензии. Эти технологии сыграли важную роль в обработке кремния, но они могут иметь ограничения, связанные с эффективностью резки, расходом абразива, потерями материала и управлением процессом.
Технология алмазной проволоки предложила иной подход.
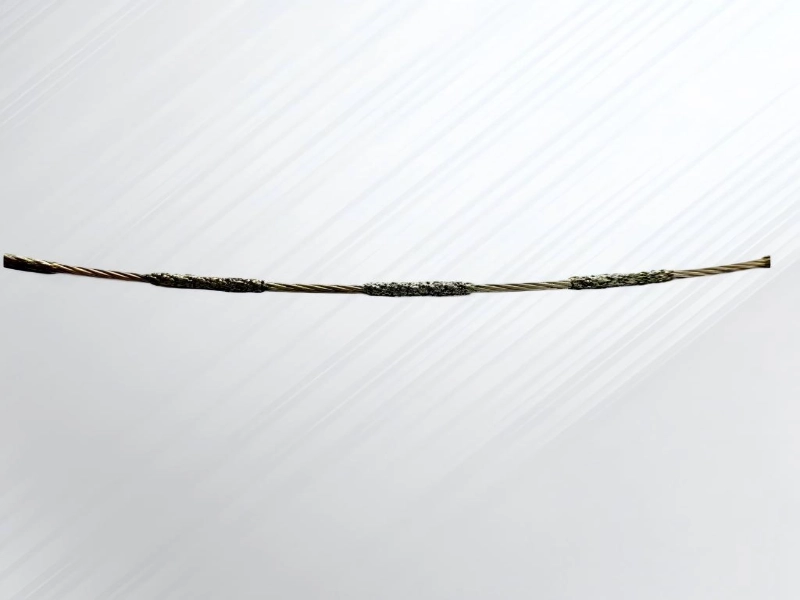
Вместо использования рыхлой абразивной суспензии, на режущую проволоку наносятся алмазные абразивные частицы. Сама проволока становится режущим инструментом. По мере движения проволоки по кремнию алмазные частицы удаляют материал с заготовки.
Такой подход может предложить ряд практических преимуществ:
- Относительно узкая выемка
- Контролируемое абразивное воздействие
- Повышенная эффективность резки в соответствующих областях применения.
- Снижение зависимости от абразивных материалов на основе суспензий.
- Улучшенный контроль процесса
- Потенциал для более эффективного использования материалов
Сегодня алмазная проволока широко используется при обработке кремния и других твердых и хрупких материалов. Однако для достижения хороших результатов требуется не только использование алмазной проволоки. Необходимо учитывать согласованность работы станка, характеристик проволоки, параметров резки, условий охлаждения и свойств обрабатываемой детали.
Где происходит потеря материала во время нарезки кремниевых слитков?
В процессе резки кремниевых слитков потери материала могут происходить на нескольких этапах. Понимание того, где именно происходят потери, является первым шагом к повышению выхода годной продукции.
Потери ширины пропила
Потери при резке являются одним из важнейших факторов при нарезке кремниевых пластин.
Каждая режущая проволока имеет физическую ширину, и материал удаляется вдоль траектории резания. Чем шире эффективный пропил, тем больше кремния превращается в стружку.
Для дорогостоящих материалов даже относительно небольшое уменьшение ширины пропила может существенно повлиять на эффективность использования материала при многократном повторении процесса резки.
Однако более тонкая проволока не всегда является лучшим выбором для любого применения. Диаметр проволоки необходимо сопоставлять со следующими факторами:
- Механическая устойчивость
- Нагрузка резания
- Жизнь провода
- Требуемая точность резки
- Размеры заготовки
- Условия процесса
Цель состоит не просто в использовании максимально тонкой проволоки, а в выборе такой конфигурации проволоки, которая обеспечивает эффективный баланс между узким пропилом и стабильной производительностью резки.
Сколы и повреждения кромок
Сколы на кромках — еще одна причина потерь материала.
В процессе раскроя, обрезки или придания формы кремниевым слиткам механическое напряжение может привести к отламыванию небольших кусочков материала от краев. В зависимости от области применения, поврежденные края могут потребовать дополнительной обрезки или обработки.
Чрезмерное скалывание также может привести к проблемам с качеством при последующих операциях.
Контроль силы резания, состояния проволоки, скорости подачи и вибрации станка может помочь снизить риск повреждения кромок.
Растрескивание и микротрещины
Кремний — твёрдый и хрупкий материал. В отличие от более пластичных материалов, он обладает ограниченной способностью к деформации до разрушения.
Если силы резания становятся чрезмерными или нестабильными, в процессе обработки могут образовываться трещины. Некоторые трещины видны сразу, в то время как другие могут существовать под поверхностью и стать более значительными на более поздних этапах производства.
Микротрещины могут влиять на:
- Механическая сила
- Нисходящая обработка
- Надежность конечного продукта
- Общий выход материала
Именно поэтому стабильность процесса является важной частью оптимизации выхода продукции.
Чрезмерное повреждение поверхности
Состояние поверхности среза также влияет на общий коэффициент использования материала.
Если в процессе нарезки образуется сильно поврежденная поверхность или чрезмерная шероховатость, может потребоваться удаление дополнительного материала во время шлифовки, притирки или полировки.
Процесс резки, при котором удаляется меньше материала во время нарезки, но возникают значительные повреждения под поверхностью, может не обеспечить наилучший общий выход продукции.
Поэтому при оптимизации выхода продукции следует учитывать как непосредственный результат резки, так и количество материала, теряемого в процессе последующей обработки.
Как работает алмазная проволока при резке
При резке алмазной проволокой используется проволока с алмазными абразивными частицами для разрезания материала.
По мере перемещения проволоки по кремниевой поверхности частицы алмаза взаимодействуют с материалом и постепенно удаляют его вдоль пути резки. Этот процесс особенно подходит для твердых и хрупких материалов, поскольку алмаз обладает высокой твердостью и может эффективно удалять такие материалы, как кремний, карбид кремния, сапфир, керамика, кварц и другие современные материалы.
Процесс резки включает в себя несколько ключевых элементов:
Алмазные абразивные частицы
Фактически, режущую работу выполняют частицы алмаза.
Их размер, концентрация, способ сцепления и распределение могут влиять на эффективность резки и качество поверхности. Для разных областей применения могут потребоваться разные абразивные характеристики.
Движение проводов
Движение проволоки обеспечивает непрерывное взаимодействие между абразивными частицами и кремнием.
В зависимости от конструкции машины, проволока может работать в возвратно-поступательном или непрерывном режиме.
Удаление материала
По мере прохождения проволоки через кремний, материал удаляется из зоны резки.
Результат резки зависит от взаимодействия абразива, проволоки, заготовки и выбранных параметров процесса.
Непрерывная нарезка
Стабильное движение проволоки важно для поддержания постоянных условий резки.
Изменения скорости или натяжения проволоки могут влиять на траекторию резки и качество поверхности. Поэтому стабильное управление движением может помочь повысить стабильность результатов.
Узкая тропа
По сравнению с более толстыми режущими инструментами, правильно подобранная алмазная проволока может обеспечить относительно узкий пропил.
Это одна из главных причин, почему технология алмазной проволоки ценна для обработки дорогостоящих материалов, где важна эффективность их использования.
Для производителей, обрабатывающих кремний и другие твердые и хрупкие материалы, подходящий [алмазный проволочно-резательный станок] может обеспечить механическую стабильность, управление движением и гибкость процесса, необходимые для различных видов резки.
Как нарезка алмазной проволокой может повысить выход годных кремниевых слитков
При правильной оптимизации процесса нарезка алмазной проволокой может повысить выход годных кремниевых слитков несколькими способами.
Более узкая ширина пропила
Более узкая полоса резания, как правило, означает, что при каждом резе удаляется меньше материала.
При многослойной резке уменьшение ненужных потерь материала может помочь увеличить количество полезного материала, получаемого из кремниевого слитка.
Практическая выгода зависит от выбранного диаметра проволоки и общего процесса резки.
Контролируемое удаление материала
Технология алмазной проволоки позволяет регулировать процесс резки с помощью таких параметров, как:
- Скорость проволоки
- Скорость подачи
- Натяжение проволоки
- Абразивные характеристики
- Условия охлаждения
Это позволяет производителям оптимизировать процесс в зависимости от материала и желаемого результата резки.
Снижение механического напряжения
По сравнению с некоторыми традиционными методами резки, резка алмазной проволокой обеспечивает более контролируемый процесс удаления материала.
Правильный выбор параметров резки помогает снизить чрезмерное механическое напряжение и уменьшить риск образования трещин или сколов.
Однако фактический результат по-прежнему зависит от конкретного применения. Неправильный выбор параметров всё ещё может привести к повреждению материала.
Улучшенная однородность резки
Стабильное движение станка и безупречная работа проволоки могут помочь уменьшить отклонения между резами.
Повышенная согласованность может способствовать:
- Более предсказуемые размеры
- Более равномерное качество поверхности
- Более низкие показатели отбраковки
- Более стабильная последующая обработка
Лучшее качество поверхности
Тщательно контролируемый процесс резки позволяет минимизировать ненужные повреждения поверхности.
Это может уменьшить количество материала, которое необходимо удалить на последующих этапах обработки.
Поэтому производителям, стремящимся к максимальной производительности, следует оценивать качество поверхности наряду со скоростью резания и потерями на пропил.
Ключевые факторы, влияющие на выход годных кремниевых слитков.
На качество нарезки кремниевых слитков и эффективность использования материала напрямую влияют несколько технологических параметров.
1. Диаметр алмазной проволоки
Диаметр проволоки напрямую связан с шириной пропила.
Использование более тонкой проволоки позволяет уменьшить количество материала, удаляемого при резке. Однако при выборе проволоки необходимо также учитывать стабильность и эффективность резки.
Слишком тонкая для данного применения проволока может иметь следующие недостатки:
- Сниженная стабильность
- Повышенный риск поломки
- Трудности с поддержанием точности резки.
Более толстая проволока может обеспечить большую механическую прочность, но при этом увеличить потери при резке.
Оптимальный выбор зависит от размера заготовки, нагрузки при резании и требуемой стабильности процесса.
2. Размер алмазного зерна
Характеристики алмазной крошки влияют на взаимодействие между проволокой и кремнием.
Абразивный отбор может повлиять на:
- Эффективность резки
- Качество поверхности:
- Поведение при удалении материала
- Износ инструмента
Использование более крупных и более мелких абразивных материалов может давать разные результаты в зависимости от требуемого баланса между производительностью и качеством поверхности.
3. Скорость вращения провода
Скорость подачи проволоки является важным параметром производительности.
При слишком низкой скорости вращения проволоки эффективность резки может быть ограничена.
Однако при чрезмерном увеличении скорости вращения проволоки износ проволоки, выделение тепла и нестабильность процесса могут значительно возрасти в зависимости от области применения.
Цель должна заключаться в определении стабильного рабочего диапазона, а не просто в максимизации скорости передачи данных по проводу.
4. Скорость подачи
Скорость подачи влияет на величину режущей нагрузки, прикладываемой к материалу.
Увеличение скорости подачи может повысить производительность, но также может увеличить усилие резания и риск возникновения следующих проблем:
- Поверхностное повреждение
- скалывание
- Растрескивание
- Перегрузка провода
Следовательно, скорость подачи следует оптимизировать в соответствии с размерами кремния, характеристиками проволоки и требуемым качеством поверхности.
5. Натяжение проволоки
Для контролируемой резки необходимо стабильное натяжение проволоки.
При слишком низком натяжении проволока может чрезмерно прогибаться, что повлияет на точность резки.
При слишком высоком натяжении риск обрыва проволоки может возрасти.
Изменения натяжения во время резки также могут способствовать непостоянству процесса резки.
Для высокоточной обработки кремния стабильный контроль натяжения может помочь уменьшить вариации и обеспечить более предсказуемый путь резки.
6. Условия охлаждения и технологического процесса
Охлаждение и удаление загрязнений играют важную роль в процессе нарезки кремниевых микросхем.
Необходимо контролировать зону резки, чтобы регулировать температуру и удалять частицы кремния, образующиеся в процессе.
Эффективные условия технологического процесса могут влиять на:
- Температура
- Накопление мусора
- Характеристики проводов
- Качество поверхности:
- Стабильность резки
Выбор оптимальной стратегии охлаждения и промывки зависит от конкретного оборудования и области применения.
Роль алмазных проволочных петель в прецизионной нарезке кремния
Бесконечная алмазная проволочная петля представляет собой непрерывную замкнутую режущую проволоку, предназначенную для совместимых режущих систем.
В отличие от возвратно-поступательного движения проволоки, бесконечная петля может непрерывно двигаться в одном направлении. Это может быть полезно в тех случаях, когда требуется стабильное и непрерывное движение проволоки.
К потенциальным преимуществам в соответствующих областях применения относятся:
- Непрерывное движение резки
- Отсутствие повторных изменений направления.
- Стабильные условия процесса
- Высокий потенциал скорости резки
- Постоянное взаимодействие между проволокой и материалом.
Конфигурации с бесконечной алмазной проволокой могут подходить для определенных видов резки, где требуется непрерывное движение проволоки и стабильные условия резки.
Однако они не являются автоматически лучшим выбором для каждого процесса резки кремния.
При выборе провода следует учитывать следующее:
- Размеры материала
- Требуемая геометрия резки
- конфигурация машины
- Производственные требования
- Целевые показатели качества поверхности
- Требования к скорости резки
Поэтому подходящую [алмазную проволочную петлю] следует выбирать как часть всей системы резки, а не как отдельный компонент.
Передовые методы резки алмазной проволокой для повышения выхода годной продукции.
Для повышения выхода годной продукции недостаточно просто выбрать высококачественную проволоку. Передовые методы управления технологическим процессом могут существенно изменить ситуацию.
Постоянный и стабильный контроль натяжения
Колебания натяжения проволоки могут влиять на траекторию резки и приводить к неоднородности поверхности.
Стабильный контроль натяжения помогает поддерживать более равномерное движение проволоки на протяжении всего цикла резки.
В современных системах мониторинг с обратной связью может обеспечить более стабильные условия натяжения и помочь уменьшить влияние колебаний процесса.
Высокоскоростная непрерывная резка
Конфигурации с непрерывной проволокой могут быть полезны в тех случаях, когда требуется непрерывное движение при резке.
По сравнению с многократными изменениями направления, система непрерывной резки позволяет избежать механического перехода, связанного с изменением направления проволоки.
Для соответствующих задач по обрезке, нарезке или формовке кремниевых слитков это может обеспечить эффективную и стабильную обработку.
Фактическую рабочую скорость всегда следует выбирать в соответствии с конструкцией станка, техническими характеристиками проволоки, размерами заготовки и требованиями технологического процесса.
Динамическое регулирование скорости подачи
В зависимости от стадии обработки кремниевые слитки могут иметь различную геометрию.
Эффективная зона резки может меняться по мере продвижения проволоки по материалу. Поддержание одинаковой скорости подачи на протяжении всего цикла резки не всегда обеспечивает наилучший результат.
Динамическое управление подачей позволяет регулировать нагрузку при резке в зависимости от изменяющихся условий.
Это может помочь сбалансировать ситуацию:
- Эффективность резки
- Проволочная нагрузка
- Качество поверхности:
- Стабильность процесса
Оптимизация охлаждения и удаления мусора
Кремниевые частицы, образующиеся в процессе резки, необходимо эффективно утилизировать.
Некачественное удаление стружки может помешать процессу резки и повлиять на качество поверхности.
Оптимизация условий охлаждения и промывки может помочь поддерживать более чистую и стабильную зону резки.
Нарезка алмазной проволокой против традиционных методов резки
Приведенное ниже сравнение дает общее представление. Фактическая производительность зависит от конкретного оборудования, материалов и условий процесса.
| фактор | Алмазная проволока для нарезки | Алмазный диск для резки |
|---|---|---|
| Ширина пропила | Обычно уже | Часто шире |
| Использование материалов | Потенциально выше | Зависит от толщины лезвия и области применения. |
| Сила резания | При соответствующих процессах может быть ниже. | Может быть выше в зависимости от процесса. |
| Твердые и хрупкие материалы | Очень подходит | Обычно используется |
| Гибкость процесса | Высокий | Зависит от приложения |
| Конфигурация инструмента | на основе проводов | на основе лезвия |
| Режущий путь | Может быть узким и гибким | Определяется геометрией лопасти. |
Ни один из методов не является универсально превосходящим другой.
Алмазная проволочная резка особенно привлекательна в тех случаях, когда важны узкий пропил, эффективное использование материала и контролируемая резка твердых и хрупких материалов.
Резка лезвием может быть целесообразна и в других областях применения, где предъявляются иные производственные требования.
Правильный выбор должен основываться на конкретном материале и целях производства.
Типичные проблемы при нарезке кремниевых слитков алмазной проволокой
Даже самые совершенные системы с использованием алмазной проволоки требуют тщательного контроля технологического процесса.
Износ проволоки
Алмазная проволока постепенно изнашивается в процессе эксплуатации.
Характеристики проволоки могут меняться по мере износа абразивной поверхности, что может повлиять на эффективность резки и качество поверхности.
Регулярный мониторинг может помочь выявить изменения в работе проводов.
Обрыв провода
Обрыв проволоки может привести к сбоям в производстве и снижению эффективности процесса.
Возможные способствующие факторы включают в себя:
- Чрезмерное напряжение
- Неправильная скорость подачи
- Чрезмерная нагрузка при резке
- Плохое состояние проводов.
- Недостаточная стабильность процесса
Решение не всегда заключается в увеличении прочности проволоки. Необходимо оценить весь процесс резки.
Неравномерная резка
Неравномерная резка может быть вызвана проблемами с выравниванием станка, нестабильным движением проволоки, изменением свойств материала или непостоянными параметрами процесса.
Точная настройка оборудования и регулярное техническое обслуживание важны для минимизации отклонений.
Поверхностное повреждение
На качество поверхности могут влиять состояние проволоки, скорость резания, скорость подачи, характеристики абразива и условия охлаждения.
Процесс резки следует оптимизировать в соответствии с требованиями к поверхности на следующем этапе производства.
Режущий забой
Отклонение проволоки или нестабильные силы резания могут привести к отклонению траектории резания от заданного положения.
Стабильное натяжение, надлежащий контроль подачи и достаточная жесткость станка могут помочь снизить этот риск.
Баланс между скоростью и производительностью
Одна из наиболее распространенных проблем — поиск правильного баланса между производительностью и качеством материалов.
Увеличение скорости резки может повысить производительность, но чрезмерные параметры процесса могут снизить выход готовой продукции.
Наиболее эффективным процессом зачастую является не самый быстрый процесс. Это процесс, который производит наибольшее количество пригодного для использования материала на единицу общей себестоимости производства.
Как оптимизировать резку алмазной проволокой для повышения выхода годной продукции
Предложенный практический подход может помочь производителям улучшить процесс нарезки кремниевых микросхем.
Шаг 1: Оценка свойств кремниевого материала
Начните с понимания материала.
Рассматривать:
- кремниевый тип
- Размеры материала
- Кристаллические характеристики
- Требуемые окончательные размеры
- Требования к качеству поверхности
Выбор процесса резки следует производить в соответствии с конкретными свойствами обрабатываемой детали, а не использовать единый набор параметров для всех задач.
Шаг 2: Выберите подходящий провод
Выберите проволоку, исходя из требуемого баланса между:
- Ширина пропила
- Эффективность резки
- Механическая устойчивость
- Качество поверхности:
- Ожидаемый срок службы провода
Выбор проволоки должен соответствовать типу оборудования и обрабатываемому материалу.
Шаг 3: Оптимизация скорости передачи данных по проводу.
Начните со стабильного рабочего диапазона и оцените результат резки.
Повышение скорости должно основываться на фактических данных процесса, а не на предположениях.
Монитор:
- Время резки
- Состояние поверхности
- Износ проволоки
- Стабильность процесса
Шаг 4: Отрегулируйте скорость подачи
Для предотвращения чрезмерных усилий резания необходимо оптимизировать скорость подачи.
Контролируемый процесс корректировки может помочь найти баланс между производительностью и качеством.
Шаг 5: Мониторинг износа проводов.
Состояние проводов следует контролировать на протяжении всего производственного процесса.
Изменения в производительности резки могут указывать на необходимость корректировки параметров проволоки или процесса.
Шаг 6: Оценка качества поверхности
Не следует оценивать процесс только по скорости резки.
Осмотрите поверхность среза и обратите внимание на следующее:
- Шероховатость
- Краевое состояние
- Видимые трещины
- скалывание
- Требования к последующей обработке
Шаг 7: Улучшение всего процесса.
Важнейшее правило заключается в том, что урожайность определяется всей системой в целом.
Параметры станка, проволоки и технологического процесса должны работать согласованно.
Улучшение лишь одного компонента может не дать желаемого результата, если остальная часть процесса останется нестабильной.
Выбор подходящего оборудования для нарезки кремниевых слитков
Выбор оборудования следует начинать с определения фактических требований к технологическому процессу.
Размеры слитка
Станок должен обладать достаточной производительностью для обработки материалов определенного размера и геометрии.
Требуемая точность резки
Для применений, требующих жестких допусков по размерам, может потребоваться более высокий уровень управления движением и жесткости оборудования.
Объем производства
В исследовательских и лабораторных приложениях приоритет может отдаваться гибкости.
В промышленном производстве могут уделять больше внимания следующим факторам:
- Автоматизация
- Повторяемость
- Эффективность производства
- Мониторинг процесса
Конфигурация провода
Оборудование должно быть совместимо с выбранной системой подачи проволоки и методом резки.
В зависимости от области применения это может включать различные конфигурации проводов или системы с непрерывным контуром.
Требования к качеству поверхности
Если обрабатываемая поверхность будет подвергаться дальнейшей обработке, при выборе оборудования следует учитывать требуемое состояние поверхности.
Будущая масштабируемость
Производителям также следует учитывать вероятность изменения производственных требований.
Оборудование, способное адаптироваться к будущим изменениям технологических процессов, может обеспечить большую гибкость в долгосрочной перспективе.
При оценке станка для алмазной проволочной резки покупателям следует учитывать все требования к обработке, а не сравнивать станки только по максимальной скорости резки.
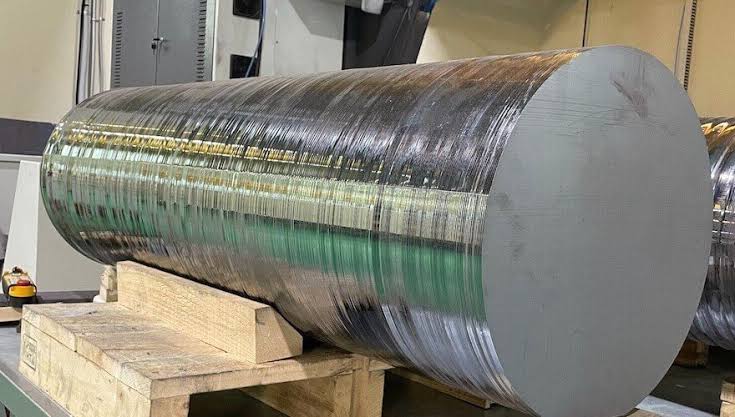
Интеграция высокоточного оборудования и расходных материалов для резки.
Одной лишь высококачественной алмазной проволоки недостаточно, чтобы компенсировать недостаточную жесткость станка или плохое управление движением.
Аналогично, современный станок для резки не сможет в полной мере раскрыть свой потенциал, если выбранная проволока не подходит для данного материала или области применения.
Успешная обработка кремния зависит от взаимодействия следующих факторов:
- Структура станка
- Управление движением
- Характеристики провода
- Управление напряжением
- Контроль подачи
- Охлаждение и удаление мусора
- Настройка заготовки
Именно поэтому оборудование и расходные материалы следует оценивать как единую систему.
Для производителей, обрабатывающих множество твердых и хрупких материалов, также может быть полезно учитывать различные технологии резки и механической обработки в рамках одного и того же производственного процесса.
Когда после нарезки проволоки требуется обработка на станках с ЧПУ.
Алмазная проволочная резка в основном используется для:
- секционирование
- нарезка
- Разделение материалов
- Резка крупных или хрупких материалов
Однако для некоторых компонентов после первоначальной стадии резки требуются дополнительные функции.
Обработка на станках с ЧПУ может использоваться для:
- Grooves
- Отверстия
- Сложные контуры
- Трехмерные характеристики
- Вторичные отделочные операции
В этих областях применения алмазная проволочная резка и обработка на станках с ЧПУ могут дополнять друг друга.
Процесс может следовать логической последовательности:
Резка → Вторичная обработка
После того, как кремний или другой материал будет нарезан на необходимые размеры, для обработки более сложных элементов может использоваться [гравировально-фрезерный станок].
Будущие тенденции в области нарезки кремниевых слитков
Технологии обработки кремния продолжают развиваться в ответ на спрос на более эффективное использование материалов, повышение точности и снижение производственных затрат.
Ряд тенденций, вероятно, останется важным.
Технология более тонкой проволоки
Уменьшение диаметра проволоки может помочь снизить потери при резке, если при этом удается сохранить стабильность процесса.
Дальнейшие разработки будут по-прежнему сосредоточены на достижении более узких траекторий резки без ущерба для прочности проволоки или надежности процесса.
Улучшенные алмазные покрытия
Достижения в технологии алмазного покрытия могут улучшить:
- Абразивная фиксация
- Эффективность резки
- Жизнь провода
- Качество поверхности:
Высшая автоматизация
Автоматизированная загрузка, позиционирование, мониторинг и управление технологическими процессами могут помочь повысить стабильность и уменьшить вариативность, вызванную ручным трудом.
Мониторинг процессов
Более совершенные системы мониторинга могут предоставлять более полную информацию о:
- Состояние проводов
- Нагрузка резания
- Стабильность процесса
- Производительность машины
Эта информация может помочь производителям выявлять проблемы на ранних стадиях.
Сокращение отходов материала
рациональное использование материалов останется одним из главных приоритетов.
Производители будут и дальше искать способы уменьшения ненужных потерь при резке, повреждений поверхности и потерь при последующей обработке.
Улучшенное качество поверхности
Более точный контроль процесса резки может помочь уменьшить повреждения и минимизировать количество материала, удаляемого на последующих этапах обработки.
Часто задаваемые вопросы
Каков выход годных кремниевых слитков?
Выход годных кремниевых слитков — это количество пригодного для использования материала, полученного из кремниевого слитка после резки и обработки. На него влияют потери при резке, повреждения при резке, процент брака, качество поверхности и удаление материала на последующих этапах обработки.
Как можно повысить выход годных кремниевых слитков?
Выход годной продукции можно повысить за счет сокращения ненужных потерь материала, оптимизации выбора проволоки, контроля параметров резки, поддержания стабильного натяжения проволоки, а также уменьшения повреждений поверхности и брака.
Что такое потери на пропил при нарезке кремниевых микросхем?
Потери при резке — это количество материала, удаляемого вдоль траектории резания. Эффективная ширина пропила зависит от режущего инструмента или проволоки и условий процесса. Уменьшение ненужных потерь при резке может помочь улучшить использование материала.
Почему алмазная проволока используется для резки кремния?
Алмазная проволока подходит для обработки кремния, поскольку абразивные частицы алмаза эффективно удаляют твердые и хрупкие материалы. Эта технология также обеспечивает относительно узкую полосу резания и контролируемое удаление материала.
Влияет ли диаметр проволоки на потери в кремниевом материале?
Да. Диаметр проволоки может влиять на ширину режущей кромки и, следовательно, на количество удаляемого материала. Однако при использовании более тонкой проволоки необходимо учитывать баланс между стабильностью, режущей нагрузкой и риском обрыва.
Что вызывает обрыв проводов во время нарезки кремниевых микросхем?
Возможные причины включают чрезмерное натяжение, чрезмерную нагрузку при резании, неподходящую скорость подачи, износ проволоки, проблемы с выравниванием станка или нестабильные условия процесса.
В чём разница между нарезкой кремниевых слитков и резкой кремниевых пластин?
Нарезка кремниевых слитков, как правило, направлена на преобразование более крупных кремниевых материалов в более тонкие секции или промежуточные фрагменты.
Резка кремниевых пластин сосредоточена на обработке уже сформированных пластин, которая может включать в себя дальнейшую точную резку, нарезку, формовку или разделение. Эти два процесса имеют разные размеры материала и технические требования.
Для получения более подробной информации о последующих этапах обработки кремния, ознакомьтесь с нашим готовящимся к публикации руководством по резке кремниевых пластин.
Как выбрать станок для резки кремниевых слитков?
Ключевые факторы, которые необходимо учитывать, включают размеры слитка, требуемую точность резки, объем производства, требования к автоматизации, конфигурацию проволоки, требования к качеству поверхности и масштабируемость производства в будущем.
Заключение
Для максимизации выхода кремниевых слитков недостаточно просто увеличить скорость резки. Наиболее эффективный подход заключается в сокращении ненужных потерь материала при сохранении стабильного качества резки.
Потери при резке, диаметр проволоки, повреждения поверхности, сколы по краям, растрескивание, состояние проволоки и параметры процесса — все это влияет на конечное количество пригодного для использования кремния, получаемого из слитка.
Технология резки алмазной проволокой является эффективным способом повышения эффективности использования материала при условии надлежащей оптимизации всей системы резки. Правильное сочетание высокоточного оборудования, подходящей алмазной проволоки, стабильного контроля натяжения, оптимизированных скоростей подачи и эффективного управления процессом может помочь производителям достичь лучшего баланса между производительностью и выходом продукции.
Для кремния и других твердых и хрупких материалов ключевой принцип прост:
Наилучший результат резки достигается за счет оптимизации станка, проволоки и процесса как единой целостной системы.
Ознакомьтесь с полным ассортиментом наших [решений для прецизионной резки и обрабатывающего оборудования], чтобы узнать больше о вариантах обработки кремния, карбида кремния, сапфира, керамики, кварца, графита и других современных материалов.