シリコン、炭化ケイ素(SiC)、サファイア、先進セラミックス、ガラス、石英、結晶などの硬くて脆い材料は、半導体、太陽光発電、光学、電子機器、先端製造などの分野で幅広く利用されています。これらの材料は有用な特性を持つ一方で、加工が難しいという側面もあります。変形には強いものの、切削力が大きくなりすぎると突然破損する可能性があるからです。
この組み合わせは、刃先の欠け、微細な亀裂、表面下の損傷、材料の損失、工具の摩耗、表面品質のばらつきなど、いくつかの一般的な問題を引き起こします。したがって、適切な切削方法を選択し、切削プロセスを制御することは、製品の品質と生産コストの両方にとって重要です。
このガイドでは、硬くて脆い材料の切断が難しい理由を説明し、一般的な切断方法を比較し、ダイヤモンドワイヤーソーイングが精密切断のための制御されたアプローチを提供する方法について解説します。また、さまざまな材料や用途における主要なプロセスパラメータと機械オプションについても説明します。
硬くて脆い材料とは?
硬くて脆い材料とは、変形に対する抵抗力が比較的高い一方で、破壊する前に塑性変形を起こす能力が限られている材料のことである。
硬度とは、材料のへこみ、引っかき傷、および永久変形に対する抵抗力を表すものです。一般的に、硬い材料は機械加工時に除去するのに大きな労力を必要とし、従来の切削工具の摩耗を早める可能性があります。
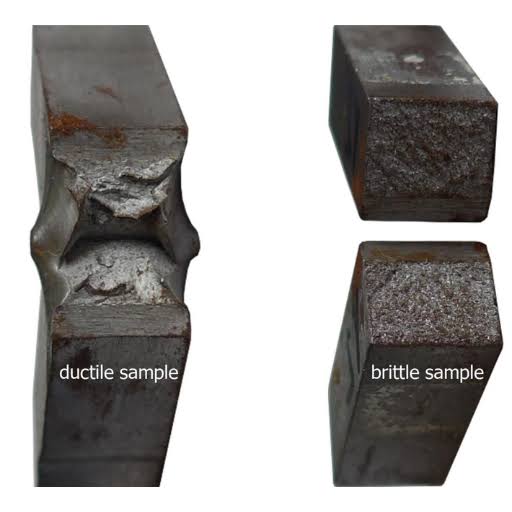
脆性とは、材料が比較的わずかな塑性変形で破壊する傾向を指します。脆性材料は、荷重がかかっても徐々に形状が変化するのではなく、局所的な応力が破壊抵抗を超えると、亀裂が生じて破壊します。
この組み合わせが、機械加工における中心的な課題を生み出す。
硬度が高いと材料の除去が難しくなり、脆いと材料除去中に損傷しやすくなる。
そのため、硬くて脆い材料を切断するには、単に硬い切削工具を使えば良いというわけではありません。切削力、接触条件、材料特性、冷却、加工条件など、あらゆる要素が最終結果に影響を与えます。
一般的な硬くて脆い材料
硬くて脆い材料は、多くの産業分野で見られます。これらの材料の切削加工要件は、硬度、破壊挙動、結晶構造、加工物のサイズ、最終用途によって大きく異なります。
シリコン
シリコンは、現代の製造業において最も重要な硬くて脆い材料の一つです。半導体デバイスや太陽光発電製品に広く用いられており、一般的にはシリコンインゴットから薄いウェーハに加工されます。
シリコンを切断する際、メーカーはウェーハの厚さ、表面品質、切断幅、反り、および表面下の損傷を考慮する必要があります。ダイヤモンドワイヤソーイングは、狭く制御された切断経路を提供できるため、シリコンウェーハの切断に広く使用されています。
シリコンウェハーやインゴットを扱う用途については、「シリコンウェハー・インゴット切断機」を参照してください。
シリコンカーバイド
炭化ケイ素は非常に硬い材料であり、パワーエレクトロニクス、半導体デバイス、高温部品、その他要求の厳しい用途に使用されている。
炭化ケイ素は硬度が高いため材料除去が難しく、脆性のため亀裂や表面損傷のリスクが高まります。したがって、炭化ケイ素の切削には、ワイヤの状態、送り速度、切削速度、その他の加工パラメータを慎重に制御する必要があります。
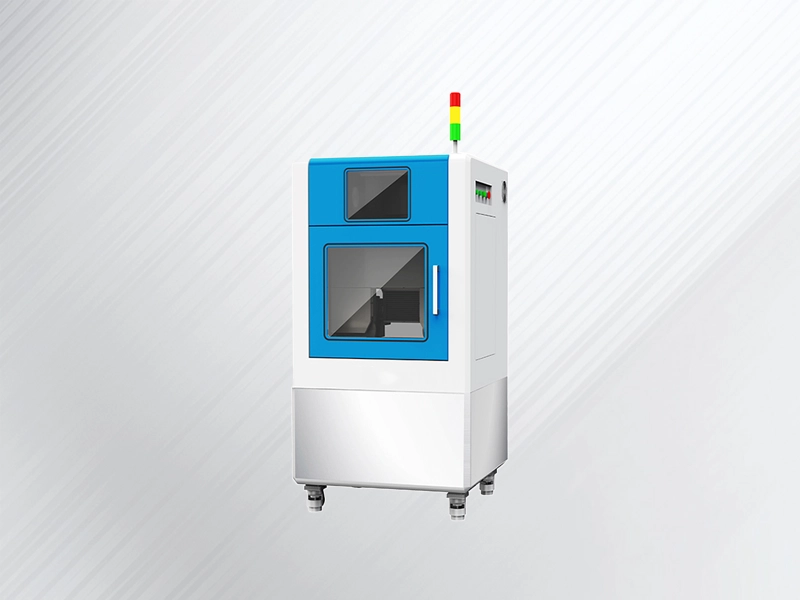
高精度切断用途においては、 SiCワークピースに適した高精度エンドレスダイヤモンドワイヤーソー切断機が検討に値する。
サファイア
サファイアは高い硬度と脆さを併せ持ち、光学部品、半導体用途、LED関連製品、その他の技術用途に使用されている。
切削加工においては、刃先の欠け、ひび割れ、表面損傷、材料損失を制御する必要がある。ダイヤモンドワイヤ切削は、サファイアをはじめとする硬質結晶材料の加工において確立された手法の一つである。
サファイアおよび関連する結晶材料については、「セラミック・結晶・サファイア切断機」を参照してください。
先進セラミックス
先進セラミックスには、アルミナ、ジルコニア、窒化ケイ素などの材料が含まれます。これらの材料は、硬度、耐摩耗性、化学的安定性、耐熱性などの特性が高く評価されています。
こうした特性ゆえに、従来の機械加工は困難となる。セラミック部品の切削加工では、表面損傷、欠け、工具摩耗、寸法精度に注意を払う必要がある。
光学ガラスと石英
光学ガラスと石英は、レンズ、窓、光学機器、半導体関連機器、その他の精密用途に使用されます。
ガラスはセラミックや半導体材料ほど硬くはないものの、脆性破壊特性を持つため、きれいに切断するのは困難です。切断条件が悪いと、刃先の損傷、ひび割れ、欠陥が生じ、後工程の研削や研磨の手間が増加します。
これらの用途については、光学・石英ガラス用エンドレスワイヤーカッティングマシンを参照してください。
クリスタルとグラファイト
技術結晶やグラファイトなどの他の材料も、加工対象物や用途によっては、制御された切削方法が必要となる場合がある。
結晶系材料の場合、セラミック・結晶・サファイア切断機が専用の装置オプションとして提供されます。グラファイト部品の場合、グラファイトワイヤーソー切断機が適切な切断用途として検討できます。
硬くて脆い材料はなぜ切断しにくいのか?
主な課題は、これらの材料が機械的負荷や熱負荷にどのように反応するかという点にある。
1. 高い切断抵抗
硬い材料は、押し込みや材料の除去に抵抗する。切削工具は材料を除去するために十分な接触力を発生させる必要があり、これは切削システムへの機械的負荷を増加させる可能性がある。
切削抵抗が高いと、研磨材や工具の摩耗が加速する可能性もあります。切削工具は時間の経過とともに変化するため、切削性能や表面品質のばらつきが大きくなることがあります。
2. 局所的なストレスに対する耐性が低い
脆性材料は塑性変形能力が限られている。局所的な応力が過度に高くなると、亀裂が発生し、材料全体に伝播する可能性がある。
基本的な故障シーケンスは、以下のように簡略化できます。
局所応力 → 亀裂発生 → 亀裂伝播 → 欠けまたは破壊
これは、薄いウェハー、結晶、ガラス、サファイア、セラミック部品など、わずかな欠陥でも最終製品に影響を与える可能性がある部品にとって特に重要です。
3. 縁の欠けと微細なひび割れ
脆性材料を切断する際に最も目立つ問題の一つが、刃先の欠けです。微細な亀裂は、目に見える切断面の下にまで及んでいる可能性があるため、さらに検出が困難です。
これらの欠陥は重要です。なぜなら、部品は切削直後は問題なく見える場合でも、その後の研削、研磨、接着、または耐用年数に影響を与える損傷を含んでいる可能性があるからです。
硬くて脆い材料の機械加工に関する研究では、表面および表面下の亀裂、エッジの破損、および関連する損傷が、主要な加工上の問題点として挙げられている。
4. 地中損傷
切断品質は、表面を見るだけで評価できるものではない。
研磨材と被削材との機械的な相互作用により、切削面の下に損傷層が形成されることがあります。材料や加工条件によっては、微細な亀裂、残留応力、表面下破壊などが生じる可能性があります。
半導体材料や光学材料の場合、この損傷を制御することは特に重要である。なぜなら、後の工程で損傷した層を除去する必要が生じる可能性があるからである。
5. 熱と熱ストレス
ワイヤーソーイング加工の多くは、熱切断に比べて比較的発熱量の少ない加工方法と考えられているが、切断界面では依然として熱が発生する。
冷却不足や不適切な加工条件は、切断部の温度上昇を引き起こす可能性があります。デリケートな材料の場合、熱の影響により寸法変化、表面欠陥、または応力増加が生じる可能性があります。
6. 切断幅の損失と材料の無駄
どの切断方法も、材料の一部を除去し、切断溝(カーフ)を生じさせる。
低コストの材料の場合、切削幅がわずかに増加しても大きな問題にはならないかもしれません。しかし、シリコン、サファイア、炭化ケイ素などの高付加価値材料の場合、材料ロスは生産コストに直接影響を与える可能性があります。
だからこそ、材料損失は単なる技術的な問題ではなく、コストの問題でもあるのです。
ダイヤモンドワイヤソーイングに関する最近のレビューでは、ウェーハ加工効率と材料利用率を向上させる上で、切断幅の縮小が重要な分野であると具体的に指摘されている。
硬くて脆い材料の一般的な切断方法
硬くて脆い材料すべてに最適な切断方法は存在しません。最適な方法は、材料の種類、形状、要求される精度、生産量、許容できる表面損傷などによって異なります。
ブレードソーイング
刃物切断は確立された方法であり、多くの工業材料に適している。
その利点としては、使い慣れた機器であること、操作が簡単であること、そして、特定の大型切断用途や比較的要求の低い切断用途に適していることが挙げられる。
しかし、刃物を用いた加工では、材料や切削条件によっては、比較的高い切削力、大きな切削幅、工具の摩耗、刃先の欠けのリスクが生じる可能性がある。
研削加工および研磨加工
研削加工は、表面仕上げや材料除去の制御が重要な場合に広く用いられている。
研削は寸法精度に優れているものの、大量の材料分離よりも仕上げ加工や制御された除去に適している場合が多い。また、加工条件が適切に管理されていない場合、過度の研削は表面または表面下層に損傷を与える可能性がある。
レーザー切断
レーザー切断は非接触加工であり、精密な位置決めと局所的なエネルギー入力が可能である。
適切な材料と形状であれば、これは利点となり得る。しかし、レーザー加工は熱エネルギーを伴うため、熱影響部、熱応力、あるいは材料固有の制約などを考慮する必要がある。
ダイヤモンドワイヤーソーイング
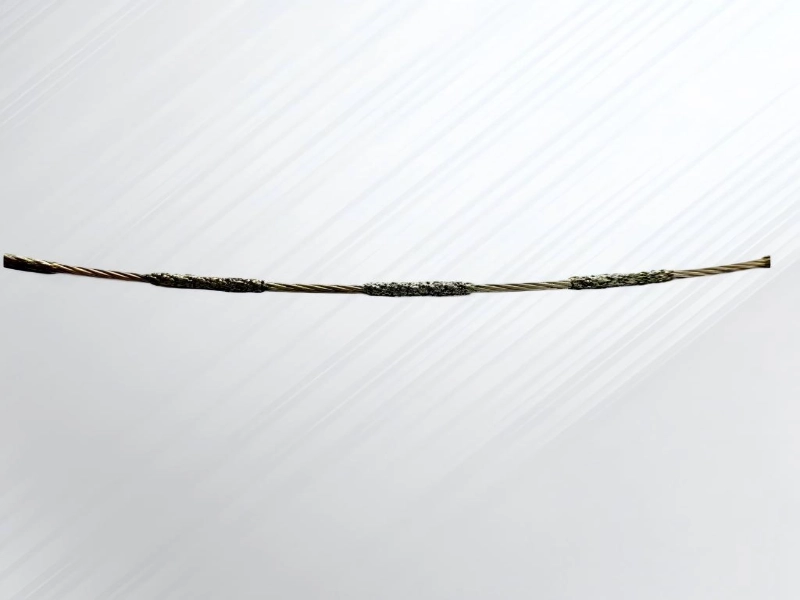
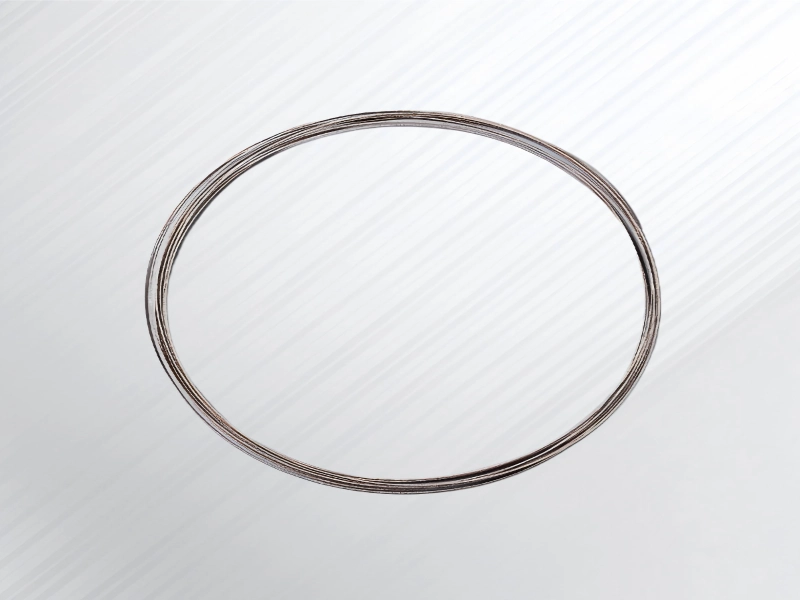
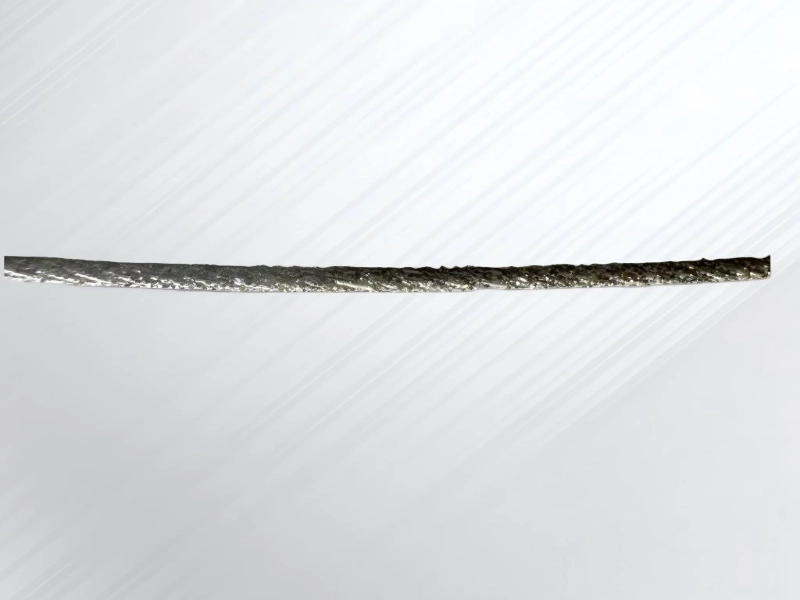
ダイヤモンドワイヤーソーイングは、細いワイヤーに固定された研磨粒子を用いて、ダイヤモンド研磨材と加工対象物との繰り返し接触によって材料を除去する加工方法です。
シリコン、炭化ケイ素、サファイアなどの硬くて脆い材料の切断に広く用いられています。研究文献では、他の難削材への応用や、ワイヤ速度、送り速度、ワイヤ張力、研磨材の特性、冷却条件の影響についても検討されています。
硬くて脆い材料にダイヤモンドワイヤーソーを使用する理由とは?
ダイヤモンドワイヤーソーイングは、あらゆる切断上の課題を解決する万能薬ではありません。その主な利点は、幅広い種類の硬質材料や脆性材料に対応できる、制御された研磨切断プロセスを提供できる点にあります。
切断幅の減少
比較的細いダイヤモンドワイヤーを使用することで、狭い切断経路を作り出すことができます。切断幅の縮小は、高価な材料や薄いウェハーを加工する際に特に有効です。
半導体業界は、材料利用率とウェーハ歩留まりの向上を目的として、より細いダイヤモンドワイヤの開発を続けている。2026年のレビューでは、ウェーハの薄化とダイヤモンドワイヤの細化が、半導体ウェーハスライスにおける重要な技術開発として挙げられている。
制御された切削力
切削力は、材料特性、研磨特性、ワイヤ速度、送り速度、ワイヤ張力、切断ワイヤの状態など、多くの変数によって影響を受ける。
適切なパラメータを選択することで、安定した切削条件を維持し、過剰な機械的負荷が発生する可能性を低減することができます。
欠けや割れのリスクを軽減
ダイヤモンドワイヤー切断は、ひび割れや欠けを自動的に解消するものではありません。しかし、適切なワイヤーを選択し、切断プロセスを適切に制御することで、研磨材と被削材との機械的な相互作用を効果的に管理することができます。
脆性材料の場合、目標は単に切削速度を上げることではない。生産性と材料除去量の制御との間で適切なバランスを達成することである。
硬質材料に適しています
ダイヤモンド研磨材は、加工が困難な材料の加工に非常に適しています。ダイヤモンドワイヤーソーイングは、シリコン、炭化ケイ素、サファイア、その他の硬くて脆い材料の加工において、広く研究され、利用されています。
良好な表面品質の可能性
表面品質は、材料、研磨材の特性、ワイヤーの状態、機械の設定、および切削パラメータに大きく左右されます。
安定した切削加工は、切削痕の目立ちを軽減し、表面および表面下の損傷を抑制するのに役立ちます。多くの場合、切削加工だけで最終的な研磨面を作り出すことを期待するのではなく、後工程での研削や研磨の必要量を減らすことが目的となります。
硬くて脆い材料:切断方法の比較
| 切断方法 | 機械切削力 | 切り込みロス | 熱効果 | 代表的なアプリケーション |
|---|---|---|---|---|
| ブレードソーイング | 中から高 | 中から高 | 低から中 | 一般工業用切断、セラミック、ガラス |
| 研削加工/研磨加工 | 接触点が高い | 技法 | 低から中 | 仕上げ、精密な材料除去 |
| レーザー切断 | 低い機械的力 | ロー | 潜在的に高い | 厳選されたガラスおよびその他の適切な材料 |
| ダイヤモンドワイヤーソーイング | 制御 | ロー | 適切な冷却を行えば、一般的には低消費電力です。 | シリコン、炭化ケイ素、サファイア、セラミックス、ガラス、その他の硬質材料 |
上記の比較は、性能を普遍的に評価するものではなく、一般的な目安を示すものです。実際の結果は、加工対象物の形状、材料の状態、ワイヤの仕様、機械の設定、および生産要件によって異なります。
ダイヤモンドワイヤー切断は、どのようにしてひび割れや欠けを軽減するのでしょうか?
脆性材料の切断を成功させるには、工程管理が非常に重要です。特に注意すべきパラメータがいくつかあります。
ワイヤーの張力
ワイヤーの張力は、機械および切断用途に応じて安定し、適切なものでなければならない。
過度の張力は機械的ストレスを増大させ、ワイヤ断線のリスクを高める可能性があります。張力が不足するとワイヤの動きが不安定になり、切断精度や表面品質に影響を与える可能性があります。
目標は、切断工程全体を通してワイヤの挙動を一定に保つことである。
ワイヤースピード
ワイヤ速度は、切断効率、研磨材との相互作用、発熱、およびワイヤ摩耗に影響を与える。
適切な用途においては、高速化によって生産性が向上する可能性があるが、単に速度を上げるだけでは必ずしもより良い結果が得られるとは限らない。適切な速度範囲は、材料とダイヤモンドワイヤーの特性によって異なる。
送り速度
送り速度は、工作物が切削領域に移動する速度を決定します。
送り速度を上げると生産性は向上するが、送り力が強すぎると、欠け、ひび割れ、表面品質の低下のリスクが高まる。送り速度を下げると加工の安定性は向上するが、処理量は減少する可能性がある。
実用的な目標は、過剰な切削力を発生させることなく、安定した材料除去を実現する送り速度を見つけることである。
冷却
冷却は切削界面で発生する熱を管理するのに役立ち、より安定した加工条件に貢献する。
冷却は、異物除去と連携して機能します。適切な冷却剤と供給方法は、材料、機械、およびプロセス要件に応じて選択する必要があります。
破片の除去
切削加工では、微細な粒子や破片が発生します。これらが切削領域に集中すると、切削界面を阻害し、表面品質に悪影響を及ぼす可能性があります。
効果的な冷却と洗浄は、切断箇所から切り屑を取り除き、より安定した切断条件を維持するのに役立ちます。
ダイヤモンドワイヤーソーイングに関する研究では、加工パラメータと冷却条件が、表面品質、温度、切断幅の損失、反り、亀裂、およびワイヤーの摩耗に影響を与えることが確認されている。
さまざまな硬質・脆性材料に対するダイヤモンドワイヤーソーイング
材料によって切削条件が異なるため、機械の選定は機械名ではなく、加工対象物から始めるべきです。
シリコンおよびシリコンインゴット
シリコンインゴットやウェーハの場合、優先事項としては、切削ロスが少ないこと、ウェーハの厚さが適切に制御されていること、損傷が少ないこと、そして安定した生産が挙げられます。
シリコンウェハー・インゴット切断機は、このような材料特有の用途を想定して設計されています。
シリコンカーバイド
SiCには、高い硬度に対応しつつ、安定した材料除去量を維持できる切削加工技術が必要である。
高精度かつ制御された切断が求められる用途には、高精度エンドレスダイヤモンドワイヤーソー切断機をご検討ください。
サファイア
サファイアは、ひび割れ、欠け、表面品質、寸法精度に細心の注意を払う必要がある。
セラミック・クリスタル・サファイア切断機は、サファイア関連の切断ニーズに適した製品です。
セラミック
アルミナやジルコニアなどの先進セラミックスは、寸法精度や刃先の品質が重要な場合、制御された研磨切削加工によって性能を向上させることができる。
セラミック・クリスタル・サファイア切断機は、適切なセラミック加工品に適しています。
光学ガラスと石英
光学ガラスや石英を用いた用途では、表面品質と切削時の損傷制御に特に重点が置かれることが多い。
これらの用途については、光学・石英ガラス用エンドレスワイヤーカッティングマシンを参照してください。
グラファイト
グラファイトは、工業、半導体、高温用途で使用されています。ワークピースの形状や材料要件に応じて、制御されたワイヤ切断を用いて部品の準備や材料の分離を行うことができます。
グラファイト専用の用途については、グラファイトワイヤーソー切断機を参照してください。
硬くて脆い材料の切断方法の選び方
適切な機器を選ぶには、まず実際の切断要件を理解することから始める。
1. 素材を特定する
シリコン、炭化ケイ素、サファイア、セラミック、ガラス、石英、結晶、グラファイトは、切削加工時に全く同じように振る舞うわけではない。
まず、材料の硬度、脆性、破壊挙動、寸法、および用途要件から始めましょう。
2. 加工物のサイズを考慮する
小型の実験用サンプルと大型の工業用加工品では、必要な設備が大きく異なる。
研究、試料調製、および小型部品の切断には、小型卓上型ダイヤモンドワイヤーソー切断機が適している場合があります。
より大きなワークピースの場合は、中型ダイヤモンドワイヤーソー切断機または大型ダイヤモンドワイヤーソー切断機の方が適している場合があります。
3. 必要な精度を定義する
検討してください:
- 寸法精度
- 表面粗さ
- 厚さのばらつき
- エッジ品質
- 地下の損傷
最終用途の要求が厳しくなるほど、プロセスの安定性はより重要になる。
4. 物的損失を考慮する
高価な材料の場合、切断幅の損失は生産コストに直接影響を与える可能性があります。
切削経路を狭くすることで、特に加工対象物が高価な場合や、薄い断面が必要な場合に、材料の利用効率を向上させることができる。
5. 生産量を考慮する
実験室や試作品の用途では、柔軟性とセットアップの容易さが優先される場合がある一方、生産環境では、切断速度、再現性、自動化、および操作効率が優先される場合がある。
したがって、機械の選定は、単一の仕様のみに基づいて行うのではなく、プロセス全体に基づいて行うべきである。
硬質脆性材料の切削加工の応用
硬くて脆い材料の精密切断は、幅広い産業を支えている。
半導体製造
シリコン、炭化ケイ素、サファイアなどの結晶性材料は、半導体関連の用途に用いられる。特に、ワイヤソーイングはウェーハや基板の加工において重要な工程である。
太陽光発電製造
結晶シリコンは主要な太陽光発電材料であり、ウェハースライスは製造工程における重要なステップである。
切断幅の損失を低減し、ウェーハの品質を維持することは、材料利用率と製造経済性に直接影響を与える。
光学産業
光学ガラス、石英、サファイア、および結晶材料は、レンズ、窓、光学部品、および精密機器に使用されます。
これらの用途では、その後の研削や研磨の前に、欠けや表面損傷を最小限に抑えるために、制御された切削が必要となることが多い。
先進セラミックス
工業用セラミックスは、硬度、耐摩耗性、耐熱性、または化学的安定性が求められる用途に使用されます。部品の寸法精度が厳密に求められる場合、精密な切削加工が重要となります。
工業用および高温用材料
グラファイトなどの加工が困難な材料は、工業環境や高温環境で使用されるが、従来の切削加工方法では、精度、材料利用率、およびプロセス制御の必要な組み合わせを常に満たすことができない場合がある。
よくある質問
硬くて脆い材料とは何ですか?
硬くて脆い材料は、変形に対する抵抗力が高く、破壊する前に塑性変形を起こす能力が限られている。一般的な例としては、シリコン、炭化ケイ素、サファイア、セラミックス、ガラス、石英、および一部の結晶などが挙げられる。
硬くて脆い材料はなぜ切断しにくいのでしょうか?
硬度が高いため切削抵抗は増加するが、脆いためひび割れや欠けが生じやすい。切削によって表面下損傷、発熱、工具摩耗、材料損失なども発生する可能性がある。
硬くて脆い材料を切断するのに最適な方法は何ですか?
あらゆる材料に最適な方法は一つとして存在しません。ブレードソーイング、研削、レーザー加工、ダイヤモンドワイヤーソーイングはそれぞれに適した用途があります。選択にあたっては、材料特性、ワークピースのサイズ、要求される精度、表面品質、生産量、許容される材料ロスなどを考慮する必要があります。
脆い材料を割れずに切断するにはどうすればよいか?
亀裂の発生を完全に防ぐことは必ずしも可能ではありませんが、切削力、送り速度、ワイヤ速度、ワイヤ張力、冷却、および切削屑の除去を適切に管理することで、リスクを低減できます。材料特性とワークピースの形状も考慮する必要があります。
ダイヤモンドワイヤーソーはシリコンを切断できますか?
はい。ダイヤモンドワイヤーソーイングは、シリコンインゴットをウェハーに切断するために広く用いられており、半導体および太陽光発電製造において確立された技術です。
ダイヤモンドワイヤーソーでサファイアや炭化ケイ素を切断できますか?
はい。ダイヤモンドワイヤーソーイングは、サファイアや炭化ケイ素などの硬くて脆い材料の加工において、広く研究され、利用されています。ただし、適切なワイヤーの仕様と加工パラメータは、材料と加工対象物の要件によって異なります。
ダイヤモンドワイヤー切断の品質に影響を与える要因は何ですか?
重要な要素としては、ワイヤ速度、送り速度、ワイヤ張力、ダイヤモンド砥粒の特性、冷却、材料特性、結晶方位、およびワークピースの形状などが挙げられます。これらのパラメータは相互に影響し合うため、いずれかのパラメータを変更すると、切削力、表面品質、ワイヤ摩耗、および材料損失に影響を与える可能性があります。
結論
硬くて脆い材料は、その機械的、光学的、熱的、電気的特性により高度な用途に対応できるため、多くの現代産業にとって不可欠です。同時に、その高い硬度と限られた破壊許容度により、従来の材料加工よりも切削加工が困難になります。
主な課題としては、ひび割れ、欠け、表面下損傷、発熱、工具摩耗、切削幅の減少などが挙げられます。最適な切削方法は、材料と最終用途によって異なります。
ダイヤモンドワイヤーソーイングは、シリコン、炭化ケイ素、サファイア、セラミックス、ガラス、石英、結晶、グラファイトなど、多くの硬くて脆い材料に対して、制御された研磨切断方法を提供します。その利点としては、切断経路が狭いこと、材料除去量を制御できること、そして難削材への適用性などが挙げられます。しかし、良好な結果を得るには、切断方法だけに頼るのではなく、適切なワイヤー、機械、およびプロセスパラメータを選択することが重要です。
ZelaTecは、ワークピースのサイズや材質に応じて、デスクトップ型、中型、大型、高精度エンドレスワイヤ切断機、シリコンウェハー・インゴット切断機、サファイア、光学ガラス、石英、セラミック、結晶、グラファイト切断機、その他用途に特化した機械など、幅広いダイヤモンドワイヤ切断機を提供しています。
ダイヤモンドワイヤー切断機の製品ラインナップをご覧いただき、お客様の材料、ワークピースのサイズ、精度要件、生産ニーズに適した構成をお選びください。または、ZelaTecまでお問い合わせいただき、切断用途についてご相談ください。