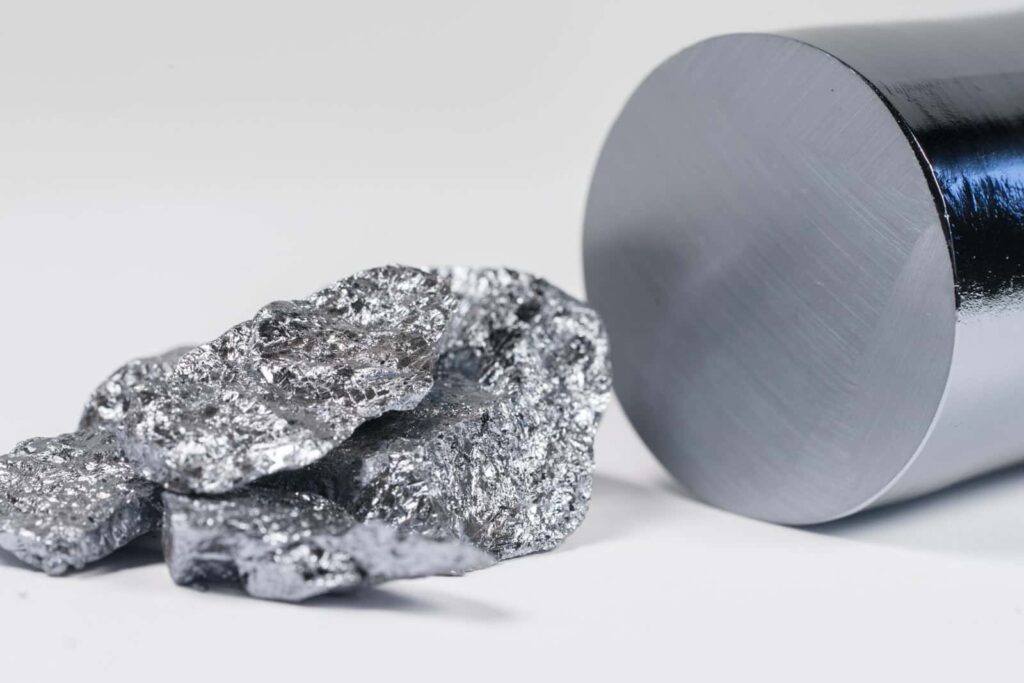
シリコンは高価な素材であり、切断加工を行うたびにその一部が失われます。シリコンインゴットを加工するメーカーにとって、歩留まりの向上は単に切断速度を上げるだけではありません。工程全体を通して安定した品質を維持しながら、各インゴットからより多くの使用可能な材料を得ることが重要なのです。
切削幅の損失、材料の無駄、刃先の欠け、ひび割れ、表面の損傷、そして切削効率はすべて、シリコンインゴットの最終的な経済的価値に影響を与えます。切削工程で一見速く見えるプロセスでも、過剰な材料損失が発生したり、後工程の研削、研磨、または不良品の量が増加したりすると、実際には全体の歩留まりが低下する可能性があります。
こうした理由から、ダイヤモンドワイヤ切断はシリコン加工において重要な技術となっています。従来の切断方法と比較して、ダイヤモンドワイヤは狭い切断経路、制御された材料除去、そして硬くて脆い材料の効率的な加工を実現します。機械、ワイヤ、およびプロセスパラメータが適切にマッチングされていれば、ダイヤモンドワイヤ切断は製造業者が材料利用率を向上させ、より安定した切断結果を得るのに役立ちます。
この記事では、シリコンインゴットの歩留まりに影響を与える主な要因、高度なダイヤモンドワイヤースライス加工の仕組み、そして材料損失を減らし切断品質を向上させるために講じることができる実際的な対策について説明します。
シリコンインゴットの歩留まりが重要な理由
シリコンインゴットの歩留まりは、特定のインゴットからどれだけの使用可能な材料が得られるかという観点から議論されることが多い。しかし、歩留まりは最終的に生産されるウェーハやセクションの数だけでなく、はるかに多くの要因に影響される。
利回りの全体像を把握するには、以下を考慮する必要があります。
- 材料の利用
- 切り込みロス
- 損失を削減する
- 拒否率
- 端の欠けやひび割れ
- 表面の損傷
- 寸法の一貫性
- 下流工程で除去される物質
つまり、切断速度が速いからといって、必ずしも全体の収量が高くなるわけではない。
例えば、送り速度を上げると切削サイクルは短縮される可能性があるが、送り速度が過剰になると切削力が増大し、表面損傷が大きくなったり、亀裂発生のリスクが高まる。その結果、材料に追加加工が必要になったり、最悪の場合は使用不能になることもある。
したがって、シリコンメーカーにとっての目標は、単に生産量を最大化することではありません。生産性、材料利用率、切削品質、およびプロセスの安定性のバランスを最適化することが目標となります。
半導体、太陽光発電、先端材料の生産において、製造業者が材料消費量の削減と経済効率の向上を目指すにつれ、これはますます重要になってきている。
シリコンインゴット切断技術の進化
業界が効率性と材料利用率をより重視するようになったことで、シリコン切削技術は大きく変化した。
従来の切断方法には、刃物を用いた切断や、研磨材やスラリーを用いたワイヤ切断などがある。これらの技術はシリコン加工において重要な役割を果たしてきたが、切断効率、研磨材の消費量、材料損失、プロセス管理などに関して制約が生じる可能性がある。
ダイヤモンドワイヤー技術は、従来とは異なるアプローチをもたらした。
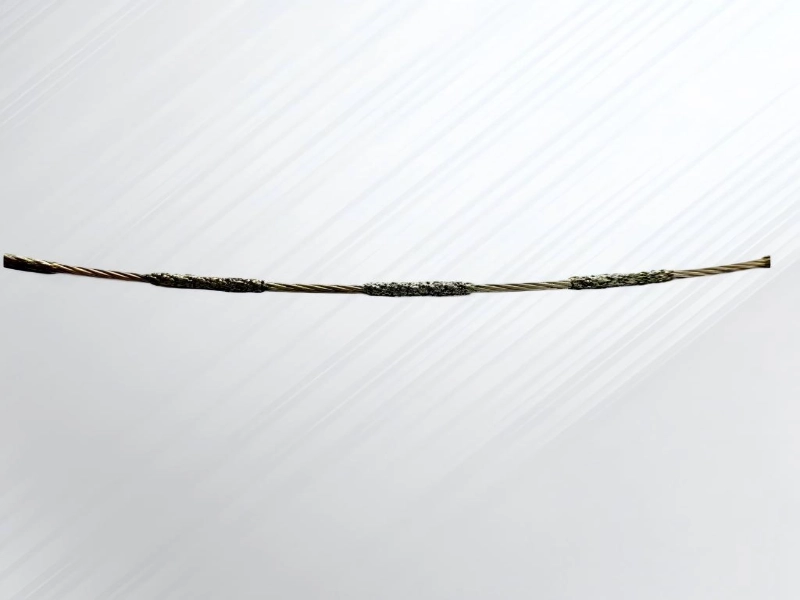
従来のように、緩い研磨剤スラリーに頼るのではなく、ダイヤモンド研磨粒子を切断ワイヤに固定する。ワイヤ自体が切削工具となる。ワイヤがシリコン上を移動する際に、ダイヤモンド粒子がワークピースから材料を除去する。
このアプローチには、いくつかの実用的な利点があります。
- 比較的狭い切断経路
- 制御された研磨作用
- 適切な用途では、より高い切断効率が得られます。
- スラリー研磨剤への依存度を低減
- 改善されたプロセス制御
- 材料利用効率向上の可能性
今日、ダイヤモンドワイヤ切断はシリコンをはじめとする硬くて脆い材料の加工に広く用いられている。しかし、良好な結果を得るには、単にダイヤモンドワイヤを使用するだけでは不十分である。機械、ワイヤの仕様、切断パラメータ、冷却条件、そして加工対象物の特性など、すべてが調和して機能する必要がある。
シリコンインゴットのスライス加工において、材料損失はどこで発生するのか?
シリコンインゴットの切断工程では、複数の段階で材料ロスが発生する可能性があります。ロスが発生する箇所を理解することが、歩留まり向上への第一歩となります。
切り込みロス
切削幅の損失は、シリコンスライス加工において最も重要な要素の一つである。
切断ワイヤにはそれぞれ物理的な幅があり、切断経路に沿って材料が除去されます。有効切断幅が広いほど、より多くのシリコンが切断屑として除去されます。
高価な材料の場合、切断幅を比較的わずかに縮小するだけでも、多くの切断工程で繰り返されると、材料の利用効率に大きな影響を与える可能性がある。
しかし、細いワイヤーが必ずしもすべての用途に最適な選択肢とは限りません。ワイヤーの直径は、以下の要素とのバランスを取る必要があります。
- 機械的安定性
- 切断荷重
- ワイヤー寿命
- 必要な切断精度
- ワーク寸法
- プロセス条件
目標は、単に可能な限り細いワイヤーを使用することではなく、狭い切断幅と安定した切断性能との間で効率的なバランスを提供するワイヤー構成を選択することである。
欠けや縁の損傷
端面の欠けも材料損失の原因の一つです。
シリコンインゴットの切断、トリミング、または成形作業中に、機械的な応力によって材料の小さな破片が端部から剥離することがあります。用途によっては、損傷した端部に追加のトリミングや加工が必要になる場合があります。
過度の切削は、後続の工程における品質問題を引き起こす可能性もある。
切削力、ワイヤの状態、送り速度、機械の振動を制御することで、刃先損傷のリスクを軽減できます。
ひび割れと微細なひび割れ
シリコンは硬くて脆い。延性のある材料とは異なり、破壊する前に変形できる範囲が限られている。
切削力が過大または不安定になると、加工中に亀裂が発生することがあります。亀裂の中にはすぐに目視できるものもあれば、表面下に存在し、後の製造工程でより深刻化するものもあります。
微細な亀裂は以下に影響を与える可能性があります。
- 機械的強度
- 下流処理
- 最終製品の信頼性
- 全体的な材料収量
これが、プロセスの安定性が歩留まり最適化において重要な要素となる理由です。
過度の表面損傷
切断面の状態も、材料の総利用率に影響を与える。
スライス加工によって表面に大きな損傷が生じたり、表面が過度に粗くなったりした場合は、研削、ラッピング、または研磨の際に、さらに多くの材料を除去する必要が生じる可能性があります。
スライス時に除去される材料は少ないものの、表面下に大きな損傷を与える切断プロセスは、全体的な歩留まりを最適にしない可能性がある。
このため、歩留まりの最適化においては、切断直後の結果と、その後の加工工程で失われる材料の量の両方を考慮する必要がある。
ダイヤモンドワイヤースライス加工の仕組み
ダイヤモンドワイヤースライシングは、ダイヤモンド研磨粒子を含んだワイヤーを用いて材料を切断する加工法である。
ワイヤーがシリコン表面を移動するにつれて、ダイヤモンド粒子が材料と相互作用し、切削経路に沿って徐々に材料を除去していきます。ダイヤモンドは硬度が高く、シリコン、炭化ケイ素、サファイア、セラミックス、石英などの材料を効果的に除去できるため、このプロセスは特に硬くて脆い材料に適しています。
切断工程にはいくつかの重要な要素が含まれます。
ダイヤモンド研磨粒子
ダイヤモンド粒子が実際の切削作業を行う。
研磨材のサイズ、濃度、結合方法、分布は、切削効率と表面品質に影響を与える可能性があります。用途によって、必要な研磨材の特性は異なる場合があります。
ワイヤーの動き
ワイヤーの動きによって、研磨粒子とシリコンとの間に継続的な相互作用が生じる。
機械の設計によっては、ワイヤは往復運動または連続運動のいずれかの動作形態をとることができる。
材料の除去
ワイヤーがシリコンを通過する際に、切断領域から材料が除去される。
切削結果は、研磨材、ワイヤ、被削材、および選択された加工パラメータ間の相互作用によって決まります。
連続スライス
安定したワイヤの動きは、一貫した切断条件を維持するために重要です。
ワイヤの速度や張力の変化は、切断経路や表面品質に影響を与える可能性があります。そのため、安定した動作制御は、一貫性の向上に役立ちます。
狭い切り通し道
より厚い切削工具と比較して、適切に選択されたダイヤモンドワイヤーは、比較的狭い切削幅を実現できる。
これは、材料利用率が重要な高付加価値材料において、ダイヤモンドワイヤー技術が価値を持つ主な理由の一つである。
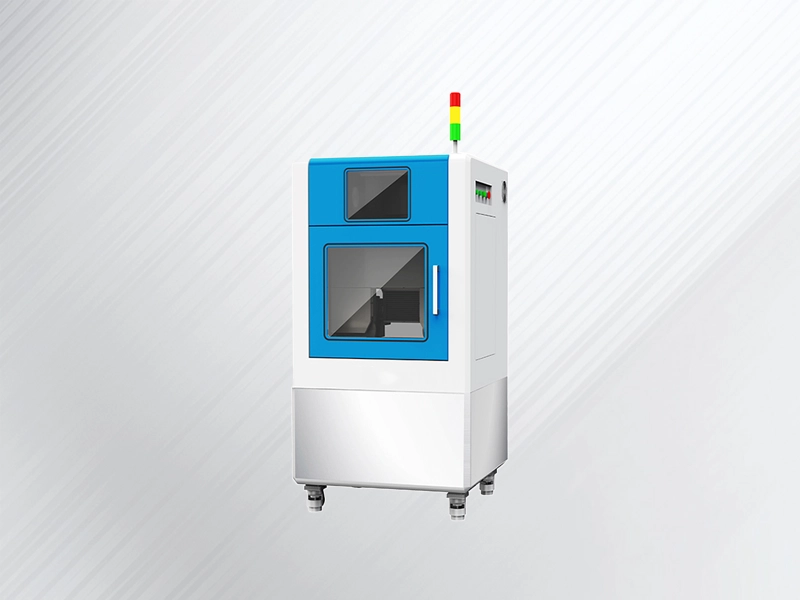
シリコンやその他の硬くて脆い材料を加工するメーカーにとって、適切な[ダイヤモンドワイヤー切断機]は、さまざまな切断用途に必要な機械的安定性、動作制御、およびプロセスの柔軟性を提供することができます。
ダイヤモンドワイヤースライス加工がシリコンインゴットの歩留まりを向上させる方法
ダイヤモンドワイヤーによる切断は、プロセスを適切に最適化すれば、シリコンインゴットの歩留まりをいくつかの点で向上させることができる。
より狭い切り込み幅
切断幅が狭いほど、一般的に1回の切断で除去される材料の量は少なくなる。
複数回のスライスにおいて、不要な切断幅の損失を減らすことで、シリコンインゴットから得られる使用可能な材料の量を増やすことができる。
実際のメリットは、選択したワイヤーの直径と全体の切断プロセスによって異なります。
制御された材料除去
ダイヤモンドワイヤー技術では、以下のようなパラメータを通して切断プロセスを調整できます。
- ワイヤー速度
- 供給速度
- ワイヤー張力
- 研磨特性
- 冷却条件
これにより、製造業者は材料や望ましい切断結果に応じてプロセスを最適化することができる。
機械的ストレスの軽減
従来の切断方法と比較して、ダイヤモンドワイヤースライスは、より制御された材料除去プロセスを実現できる。
切削条件を適切に選択することで、過剰な機械的ストレスを軽減し、ひび割れや欠けのリスクを低減することができます。
しかし、実際の結果は用途によって大きく異なります。パラメータの選択を誤ると、材料の損傷につながる可能性があります。
切断の一貫性の向上
機械の安定した動作とワイヤーの一貫した性能は、切断時のばらつきを低減するのに役立ちます。
一貫性の向上は、以下の点をサポートできます。
- より予測可能な寸法
- より均一な表面品質
- 拒否率の低下
- 下流工程の安定性向上
より良い表面品質
適切に管理された切断プロセスは、不要な表面損傷を軽減することができる。
これにより、後続の処理段階で除去する必要のある材料の量を減らすことができる可能性がある。
歩留まりの最大化を重視する製造業者にとって、表面品質は切断速度や切断幅の損失と併せて評価されるべきである。
シリコンインゴットの歩留まりに影響を与える主な要因
いくつかのプロセス変数は、シリコンインゴットのスライス品質と材料利用率に直接影響を与える。
1. ダイヤモンドワイヤーの直径
ワイヤーの直径は、切断幅と直接的な関係があります。
細いワイヤーを使用することで、切断時に除去される材料の量を減らすことができます。ただし、ワイヤーの選定にあたっては、安定性と切断性能も考慮する必要があります。
用途に対して細すぎる電線では、次のような問題が発生する可能性があります。
- 安定性の低下
- 破損のリスクが高い
- 切断精度を維持するのが難しい
太いワイヤーは機械的強度を高めることができるが、切断幅の損失が増加する可能性がある。
最適な選択は、加工物のサイズ、切削負荷、および必要な加工安定性によって異なります。
2. ダイヤモンドの粒度
ダイヤモンドの粒度特性は、ワイヤーとシリコンとの相互作用に影響を与える。
研磨材の選択は以下に影響を与える可能性があります。
- 切断効率
- 表面品質
- 材料除去挙動
- 工具の摩耗
粗い研磨材と細かい研磨材の構成は、生産性と表面品質の必要なバランスに応じて、異なる結果をもたらす可能性があります。
3. ワイヤースピード
配線速度は重要な生産性指標である。
ワイヤー速度が低すぎると、切断効率が制限される可能性があります。
しかし、ワイヤ速度を過度に上げると、用途によってはワイヤの摩耗、発熱、およびプロセスの不安定性がより顕著になる可能性がある。
目標は、単にワイヤー速度を最大化することではなく、安定した動作範囲を特定することであるべきだ。
4. 送り速度
送り速度は、材料に加わる切削負荷の量に影響を与える。
送り速度を上げると生産性は向上する可能性があるが、切削力も増加し、以下のようなリスクも高まる可能性がある。
- 表面の損傷
- チッピング
- クラッキング
- 配線の過負荷
したがって、供給速度は、シリコンの寸法、ワイヤの仕様、および要求される表面品質に応じて最適化する必要がある。
5. ワイヤーの張力
安定したワイヤー張力は、制御された切断に不可欠です。
張力が低すぎると、ワイヤーが過度にたわみ、切断精度に影響を与える可能性があります。
張力が高すぎると、断線のリスクが高まる可能性があります。
切断時の張力の変化も、切断挙動のばらつきの一因となる可能性がある。
精密なシリコン加工においては、安定した張力制御によってばらつきを低減し、より予測可能な切削経路を実現できる。
6. 冷却およびプロセス条件
シリコンスライス加工においては、冷却とデブリ除去が重要である。
切断ゾーンは、熱を制御し、加工中に発生するシリコン粒子を除去するために管理する必要がある。
効果的なプロセス条件は以下に影響を与える可能性があります。
- 温度
- 瓦礫の蓄積
- ワイヤーの性能
- 表面品質
- 切断安定性
適切な冷却および洗浄方法は、機器の種類と用途によって異なります。
精密シリコンスライスにおけるダイヤモンドワイヤループの役割
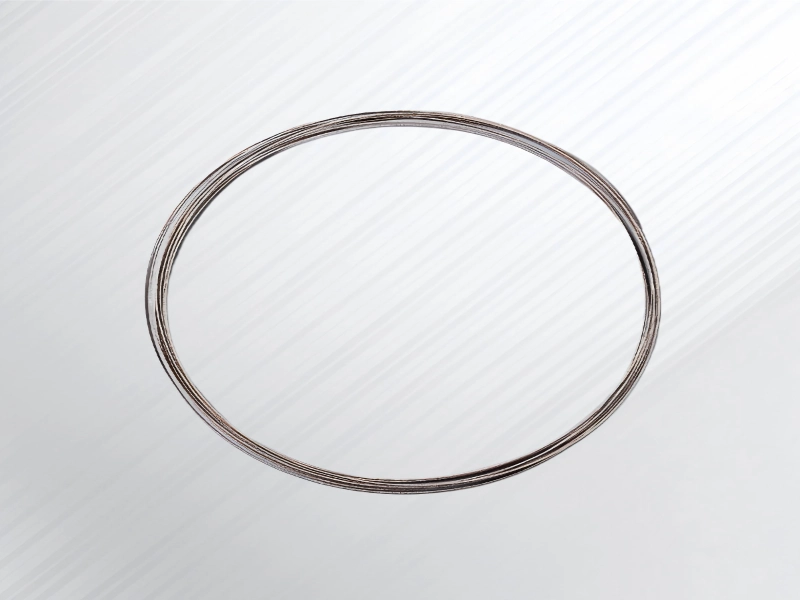
エンドレスダイヤモンドワイヤーループは、互換性のある切断システム向けに設計された、連続した閉ループ状の切断ワイヤーです。
往復運動するワイヤとは異なり、エンドレスループは一方向に連続的に移動できます。これは、安定した連続的なワイヤの動きが求められる用途に役立ちます。
適切な用途における潜在的な利点は以下のとおりです。
- 連続切断動作
- 方向転換を繰り返さない
- 安定したプロセス条件
- 高い切削速度の可能性
- ワイヤーと材料間の一貫した相互作用
エンドレスダイヤモンドワイヤ構成は、連続的なワイヤ移動と安定した切断条件が求められる特定の切断用途に適している。
しかし、それらがすべてのシリコン切断プロセスにとって必ずしも最良の選択肢となるわけではない。
配線の選定にあたっては、以下の点を考慮する必要があります。
- 材質寸法
- 必要な切削形状
- マシン構成
- 生産要件
- 表面品質目標
- 切断速度の要件
したがって、適切な[ダイヤモンドワイヤーループ]は、単独の部品としてではなく、完全な切断システムの一部として選択する必要があります。
歩留まり向上を実現する高度なダイヤモンドワイヤー切断技術
歩留まりを向上させるには、高品質のワイヤーを選ぶだけでは不十分です。高度なプロセス制御が大きな違いを生み出すことができます。
一定かつ安定した張力制御
ワイヤ張力の変動は切削経路に影響を与え、表面状態のばらつきにつながる可能性がある。
安定した張力制御は、切断サイクル全体を通してより一貫したワイヤの動きを維持するのに役立ちます。
高度なシステムでは、閉ループ監視によってより安定した張力状態を維持し、プロセス変動の影響を軽減することができる。
高速連続切断
連続ワイヤ構成は、途切れることのない切断動作を必要とする用途に役立つ可能性がある。
繰り返し方向転換を行う場合と比較して、連続切断システムは、ワイヤの方向を反転させる際に伴う機械的な移行を回避できる。
シリコンインゴットの切断、分割、または成形に適した用途において、これは効率的かつ安定した処理を可能にする。
実際の運転速度は、機械の設計、ワイヤの仕様、加工物の寸法、および加工要件に基づいて常に選択する必要があります。
動的送り速度制御
シリコンインゴットは、加工段階によって形状が異なる場合がある。
ワイヤが材料中を移動するにつれて、有効切断領域は変化する可能性があります。切断サイクル全体を通して全く同じ送り速度を維持することが、必ずしも最良の結果をもたらすとは限りません。
動的送り制御は、変化する状況に応じて切削負荷を調整できます。
これはバランスを取るのに役立ちます。
- 切断効率
- ワイヤー負荷
- 表面品質
- 工程安定性
冷却およびデブリ洗浄の最適化
切削時に発生するシリコンの破片は、効果的に処理する必要がある。
切削屑の除去が不十分だと、切削工程に支障をきたし、表面品質に影響を与える可能性があります。
冷却と洗浄の条件を最適化することで、より清潔で安定した切断ゾーンを維持することができます。
ダイヤモンドワイヤー切断と従来型切断方法の比較
以下の比較は概要を示すものです。実際の性能は、使用する機器、材料、およびプロセス条件によって異なります。
| 因子 | ダイヤモンドワイヤースライシング | ダイヤモンドブレード切断 |
|---|---|---|
| カーフ幅 | 全体的に狭い | 多くの場合、より広い |
| 材料の利用 | 潜在的に高い | 刃の厚さと用途によります |
| 切削抵抗 | 適切なプロセスではさらに低くできる | プロセスによっては高くなる場合があります |
| 硬くて脆い材料 | 非常に適しています | 一般的に使用される |
| プロセスの柔軟性 | ハイ | アプリケーション依存 |
| ツール構成 | ワイヤーベース | ブレードベース |
| 切断経路 | 細くて柔軟性がある | ブレード形状によって定義される |
どちらの方法も、普遍的に優れているとは言えない。
ダイヤモンドワイヤー切断は、狭い切断幅、材料利用率、硬くて脆い材料の制御された切断が重要な場合に特に魅力的な方法です。
刃物による切断は、異なる生産要件が適用される他の用途に適している場合がある。
適切な選択は、使用する材料と製造目的に基づいて行うべきである。
シリコンインゴットのダイヤモンドワイヤ切断における一般的な課題
高度なダイヤモンドワイヤーシステムであっても、綿密なプロセス制御が必要である。
ワイヤー摩耗
ダイヤモンドワイヤーは使用中に徐々に摩耗します。
研磨面が摩耗すると、ワイヤーの性能が変化し、切断効率や表面品質に影響を与える可能性があります。
定期的な監視は、配線の性能変化を早期に発見するのに役立ちます。
断線
断線は生産を中断させ、工程効率を低下させる可能性がある。
考えられる要因としては次のようなものがあります:
- 過度の緊張
- 不適切な送り速度
- 過剰な切削負荷
- 配線の状態が悪い
- プロセス安定性が不十分
解決策は必ずしもワイヤーの強度を上げることではない。切断工程全体を見直す必要がある。
不均一な切断
切断ムラは、機械のアライメント不良、ワイヤーの動きの不安定さ、材料のばらつき、またはプロセスパラメータの不均一性などが原因で発生する可能性があります。
ばらつきを最小限に抑えるためには、精密な機械設定と定期的なメンテナンスが重要です。
表面の損傷
表面品質は、ワイヤの状態、切削速度、送り速度、研磨材の特性、および冷却条件によって影響を受ける可能性があります。
切断工程は、次の製造工程における表面要件に応じて最適化する必要がある。
ドリフトカット
ワイヤのたわみや不安定な切断力によって、切断経路が意図した位置からずれることがあります。
安定した張力、適切な送り制御、そして十分な機械の剛性は、このリスクを軽減するのに役立ちます。
スピードと収益のバランスを取る
最も一般的な課題の一つは、生産性と材料品質の適切なバランスを見つけることである。
切断速度を上げると処理能力は向上する可能性があるが、過剰な加工条件は歩留まりを低下させる可能性がある。
最も効率的なプロセスは、必ずしも最も速いプロセスではない。それは、総製造コスト単位当たりで、最も多くの使用可能な材料を生産するプロセスである。
ダイヤモンドワイヤースライス加工の歩留まりを最適化する方法
以下の実践的なアプローチは、製造業者がシリコンスライス加工プロセスを改善するのに役立ちます。
ステップ1:シリコン材料の特性を評価する
まずは教材の内容を理解することから始めましょう。
検討してください:
- シリコンタイプ
- 材質寸法
- 結晶特性
- 必要な最終寸法
- 表面品質要件
切削加工方法は、あらゆる用途に単一のパラメータセットを使用するのではなく、実際の加工対象物に応じて選択する必要がある。
ステップ2:適切なワイヤーを選択する
以下の要素間の必要なバランスに基づいてワイヤーを選択してください。
- カーフ幅
- 切断効率
- 機械的安定性
- 表面品質
- 予想される電線寿命
電線は、機械と材料に合わせて選定する必要があります。
ステップ3:ワイヤースピードを最適化する
安定した運転範囲から始めて、切断結果を評価してください。
処理速度の向上は、憶測ではなく実際のプロセスデータに基づいて行うべきである。
モニター:
- 切削時間
- 表面状態
- ワイヤーの摩耗
- 工程安定性
ステップ4:供給速度を調整する
過剰な切削抵抗を避けるため、送り速度を最適化する必要がある。
管理された調整プロセスは、生産性と品質のバランスを見極めるのに役立つ。
ステップ5:ワイヤーの摩耗を監視する
製造工程全体を通して、配線の状態を監視する必要があります。
切断性能の変化は、ワイヤまたは加工パラメータの調整が必要であることを示している可能性があります。
ステップ6:表面品質の評価
切断速度だけで工程を評価してはいけません。
切断面を検査し、以下の点を考慮してください。
- 粗さ
- エッジ条件
- 目に見えるひび割れ
- チッピング
- 下流処理の要件
ステップ7:プロセス全体を改善する
最も重要な原則は、収量はシステム全体によって決定されるということである。
機械、配線、プロセスパラメータは連携して動作する必要があります。
プロセスの残りの部分が不安定なままであれば、一つの要素だけを改善しても、望ましい結果が得られない可能性がある。
シリコンインゴットのスライスに適した機器の選び方
機器の選定は、実際の処理要件から始めるべきである。
インゴットの寸法
機械は、材料のサイズと形状に対して十分な処理能力を備えている必要がある。
必要な切断精度
厳しい寸法公差が求められる用途では、より高度な動作制御と機械の剛性が必要となる場合があります。
生産量
研究や実験室での用途では、柔軟性が優先される場合がある。
工業生産では、以下の点がより重要視される可能性がある。
- オートメーション
- 再現性
- 生産効率
- プロセス監視
ワイヤー構成
装置は、選択したワイヤーシステムおよび切断方法に対応している必要があります。
用途によっては、異なる配線構成や連続ループシステムが含まれる場合があります。
表面品質要件
切断面がさらに加工される場合は、装置選定時に必要な表面状態を考慮する必要がある。
将来の拡張性
製造業者は、生産要件が変化する可能性についても検討すべきである。
将来のプロセス開発に対応できる機械は、長期的に見てより大きな柔軟性を提供する可能性がある。
ダイヤモンドワイヤー切断機を評価する際には、購入者は最大切断速度だけで機械を比較するのではなく、加工に必要なすべての要件を考慮すべきです。
精密機器と切削消耗品の統合
高品質のダイヤモンドワイヤーだけでは、機械の剛性不足や動作制御の悪さを補うことはできません。
同様に、選択したワイヤーが材料や用途に適していない場合、高性能な切断機はその性能を最大限に発揮することはできない。
シリコン加工の成功は、以下の要素間の相互作用に依存します。
- 機械構造
- 運動制御
- 電線の特性
- 緊張管理
- フィード制御
- 冷却と破片除去
- ワークのセットアップ
そのため、機器や消耗品はシステムとして評価されるべきである。
複数の硬質で脆い材料を加工する製造業者にとっては、同一の製造工程内で異なる切削・加工技術を検討することも有益である。
ワイヤースライス後にCNC加工が必要な場合
ダイヤモンドワイヤースライシングは主に以下の用途に使用されます。
- セクショニング
- スライス
- 材料の分離
- 大型または脆い材料の切断
しかし、一部の部品は、最初の切断工程後に追加の加工が必要となる。
CNC加工は以下のような用途に使用できます。
- グルーヴ
- 穴
- 複雑な輪郭
- 立体的な特徴
- 二次仕上げ工程
これらの用途においては、ダイヤモンドワイヤー切断とCNC加工は相互補完的な関係にある。
このプロセスは論理的な順序で進むことができます。
切断 → 二次加工
シリコンなどの材料を必要なサイズに切断した後、より複雑な加工が必要な場合は、彫刻フライス盤を使用することができます。
シリコンインゴットスライス加工の将来動向
シリコン加工技術は、材料利用効率の向上、精度の向上、製造コストの削減といった需要に応える形で、継続的に発展している。
いくつかの傾向は今後も重要であり続けるだろう。
より細いワイヤー技術
加工工程の安定性が維持できる場合、ワイヤ径を小さくすることで切断幅の損失を低減できる。
今後の開発では、ワイヤ強度やプロセスの信頼性を損なうことなく、より狭い切断経路を実現することに引き続き重点を置く。
改良されたダイヤモンドコーティング
ダイヤモンドコーティング技術の進歩により、以下の点が改善される可能性があります。
- 研磨剤の保持
- 切断効率
- ワイヤー寿命
- 表面品質
高度な自動化
自動化された積載、位置決め、監視、およびプロセス制御は、一貫性を向上させ、手作業によるばらつきを減らすのに役立ちます。
プロセス監視
より高度な監視システムは、以下の点についてより詳細な情報を提供できます。
- 配線の状態
- 切断荷重
- 工程安定性
- マシンのパフォーマンス
この情報は、製造業者が問題をより早期に特定するのに役立ちます。
材料廃棄物の削減
材料の有効活用は引き続き最優先事項となる。
製造業者は、不要な切断幅の損失、表面損傷、および後工程での損失を削減する方法を引き続き模索していくでしょう。
表面品質の向上
切断工程をより適切に制御することで、損傷を軽減し、後工程での材料除去量を最小限に抑えることができます。
よくある質問
シリコンインゴットの収率はどれくらいですか?
シリコンインゴットの歩留まりとは、シリコンインゴットを切断・加工した後に得られる使用可能な材料の量を指します。これは、切断幅の損失、切断による損傷、不良率、表面品質、および後工程での材料除去によって影響を受けます。
シリコンインゴットの歩留まりを向上させるにはどうすればよいでしょうか?
歩留まりは、不要な材料損失の削減、ワイヤ選定の最適化、切断パラメータの制御、安定したワイヤ張力の維持、表面損傷および不良品の削減によって向上させることができる。
シリコンスライスにおける切断幅損失とは何ですか?
切削幅とは、切削経路に沿って除去される材料のことです。有効切削幅は、切削工具やワイヤ、および加工条件によって影響を受けます。不要な切削幅を減らすことで、材料利用率を向上させることができます。
シリコンの切断にダイヤモンドワイヤーが使用されるのはなぜですか?
ダイヤモンドワイヤーは、ダイヤモンド研磨粒子が硬くて脆い材料を効果的に除去できるため、シリコンの加工に適しています。また、この技術は比較的狭い切削経路と制御された材料除去を実現できます。
電線の直径はシリコン材料の損失に影響しますか?
はい。ワイヤーの直径は切断幅、ひいては除去される材料の量に影響を与えます。ただし、細いワイヤーを使用する場合は、安定性、切断負荷、および破損リスクとのバランスを考慮する必要があります。
シリコンスライス加工中にワイヤーが断線する原因は何ですか?
考えられる原因としては、過度の張力、過度の切削負荷、不適切な送り速度、ワイヤの摩耗、機械の芯ずれ、または不安定な加工条件などが挙げられます。
シリコンインゴットのスライス加工とシリコンウェハーの切断加工の違いは何ですか?
シリコンインゴットのスライス加工は、一般的に、より大きなシリコン材料をより薄い断片または中間的な断片に加工することに重点を置いている。
シリコンウェーハ切断は、既に成形されたウェーハの加工に焦点を当てており、精密な切断、ダイシング、成形、分離などの工程が含まれる場合がある。これら2つのプロセスは、材料の寸法や技術的な要件が異なる。
シリコン加工の後期工程に関する詳細については、近日公開予定の「シリコンウェハ切断」ガイドをご覧ください。
シリコンインゴット切断機はどのように選べばよいですか?
主な検討事項としては、インゴットの寸法、必要な切断精度、生産量、自動化要件、ワイヤ構成、表面品質要件、および将来の生産規模拡大の可能性などが挙げられる。
結論
シリコンインゴットの歩留まりを最大化するには、切削速度を上げるだけでは不十分です。最も効果的な方法は、安定した切削品質を維持しながら、不要な材料損失を削減することです。
切断幅、ワイヤ径、表面損傷、エッジの欠け、亀裂、ワイヤの状態、およびプロセスパラメータはすべて、インゴットから得られる最終的な使用可能なシリコンの量に影響を与える。
ダイヤモンドワイヤー切断は、切断システム全体を適切に最適化することで、材料利用率を向上させる効果的な技術です。精密機器、適切なダイヤモンドワイヤー、安定した張力制御、最適化された送り速度、そして効果的なプロセス管理を適切に組み合わせることで、製造業者は生産性と歩留まりのより良いバランスを実現できます。
シリコンやその他の硬くて脆い材料の場合、重要な原理は単純です。
最高の切断結果を得るには、機械、ワイヤー、そしてプロセスを一つの完全なシステムとして最適化することが重要です。
シリコン、炭化ケイ素、サファイア、セラミックス、石英、グラファイト、その他の先端材料向けのオプションについて詳しく知りたい場合は、当社の幅広い[精密切断ソリューションと加工装置]をご覧ください。