Промышленность Insights
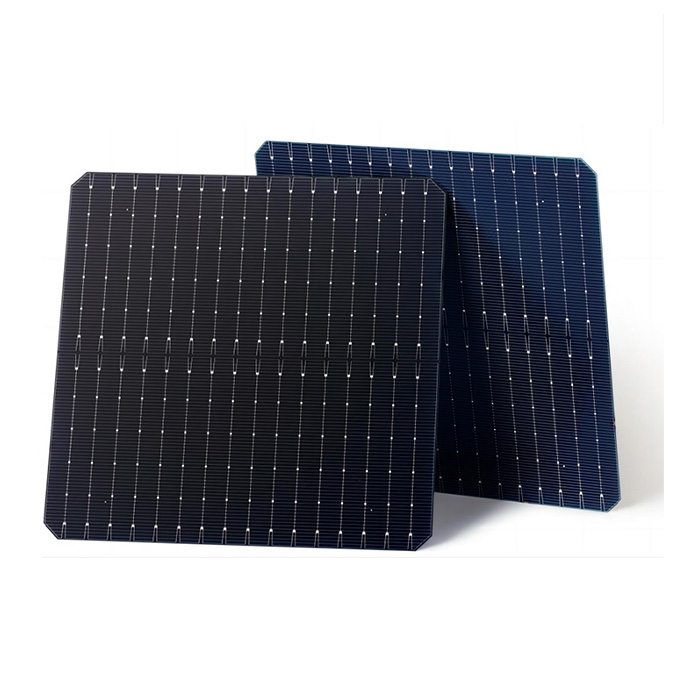
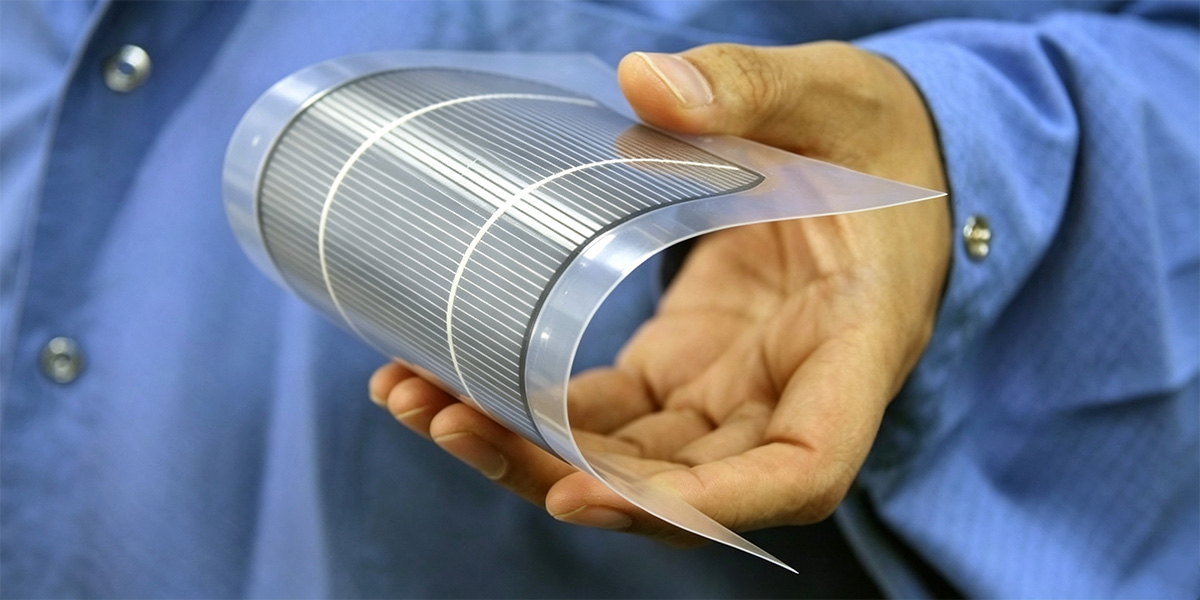
Фотоэлектрическая промышленность стремится к паритету с энергосистемой за счет неустанного снижения затрат. На уровне кремниевых пластин это означает использование более тонких пластин (n-типа до 120–130 мкм), более крупных форматов (преобладает G12) и более тонких алмазных проволок (теперь 28 мкм) с более высокой скоростью резки.
Резка — критически важный этап, определяющий выход годной продукции и себестоимость на последующих этапах. Кремний — твердый и хрупкий материал; распиловка алмазной проволокой неизбежно приводит к образованию подповерхностных повреждений (SSD) глубиной 1–30 мкм, что является основной причиной поломки пластин. При толщине 0.15 мм поломки могут достигать ~6%. Ключевые проблемы включают поломку пластин, следы от пилы, деформацию и износ проволоки, особенно когда толщина проволоки уменьшается до менее 35 мкм.
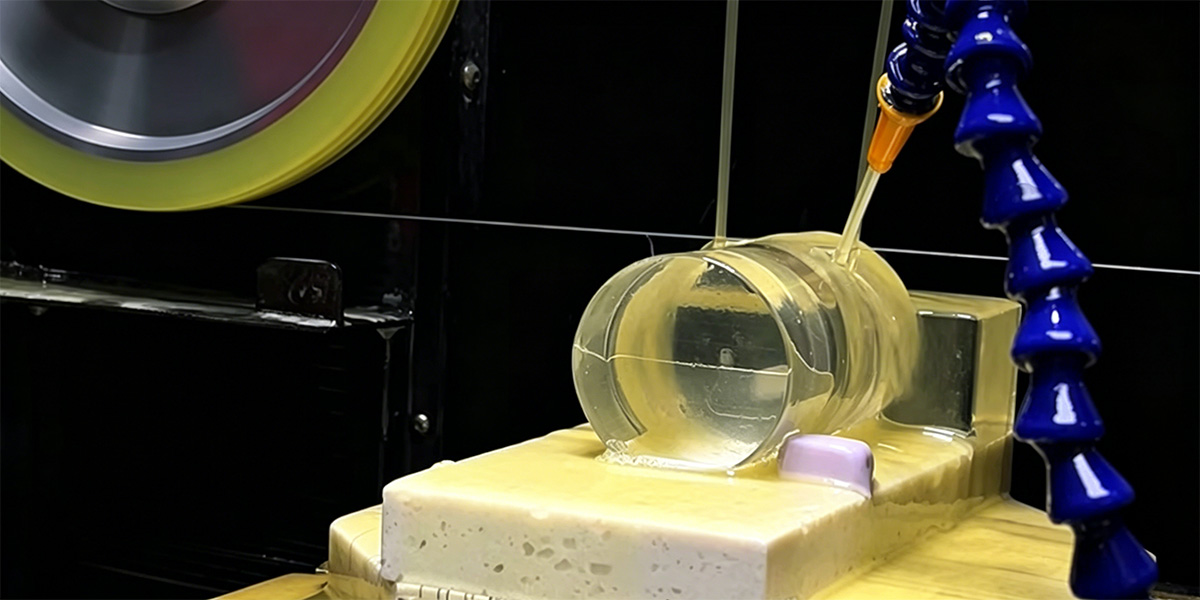
В отрасли произошел переход от пульповой обработки к алмазной проволочной распиловке (DWS), и сейчас она занимает более 90% мирового рынка фотоэлектрических элементов. DWS обеспечивает превосходное качество поверхности, меньшие потери при распиловке и более высокую эффективность. В области нарезки монокристаллических материалов DWS является практически универсальным методом.
Освоение высокоточной резки напрямую влияет на использование материала, выход годной продукции и прибыльность. Переход к более тонким и крупным пластинам с более тонкими проволоками происходит уже сейчас, и те, кто оптимизирует резку сегодня, возглавят следующий этап снижения затрат на фотоэлектрические системы.
Наши технические решения: комплексное проектирование и нарезка солнечных кремниевых микросхем
Для поддержки общеотраслевого перехода к более тонким подложкам N-типа TOPCon и HJT, наши решения на основе алмазной проволоки и оборудования для нарезки решают три важнейшие физические задачи: минимизация потерь при резке, ограничение геометрических допусков (TTV/Warp) и предотвращение обрыва проволоки при непрерывном высокоскоростном натяжении.
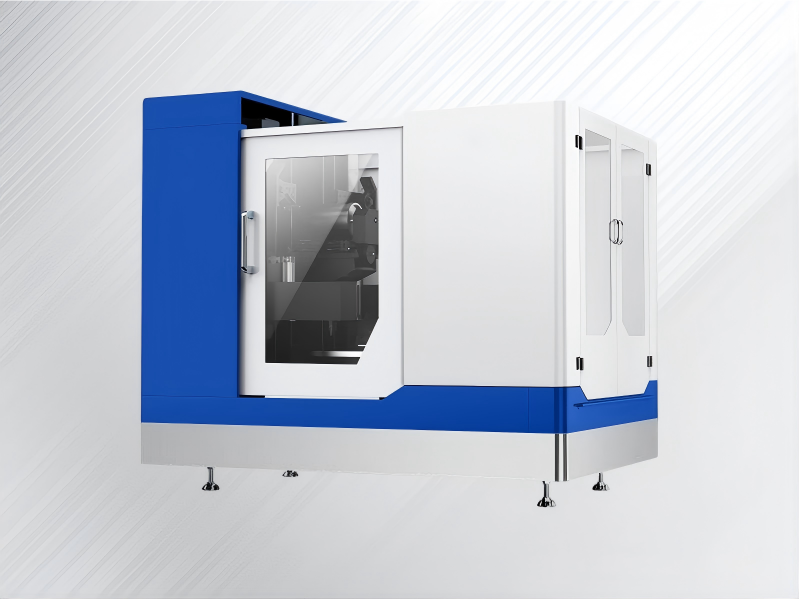
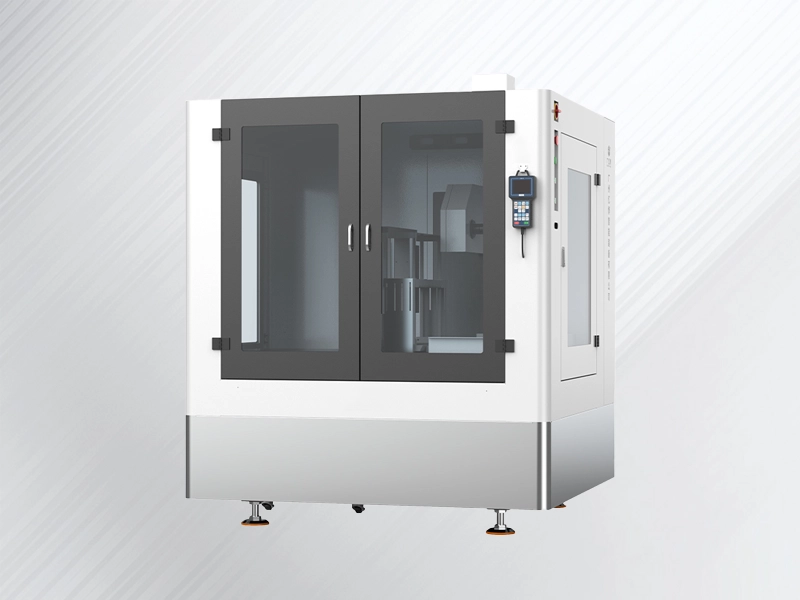
Мы поставляем специализированные расходные материалы из алмазной проволоки, комплектующие для высокоточного оборудования и осуществляем настройку параметров процесса на всех трех основных этапах обработки кремния для солнечных батарей:
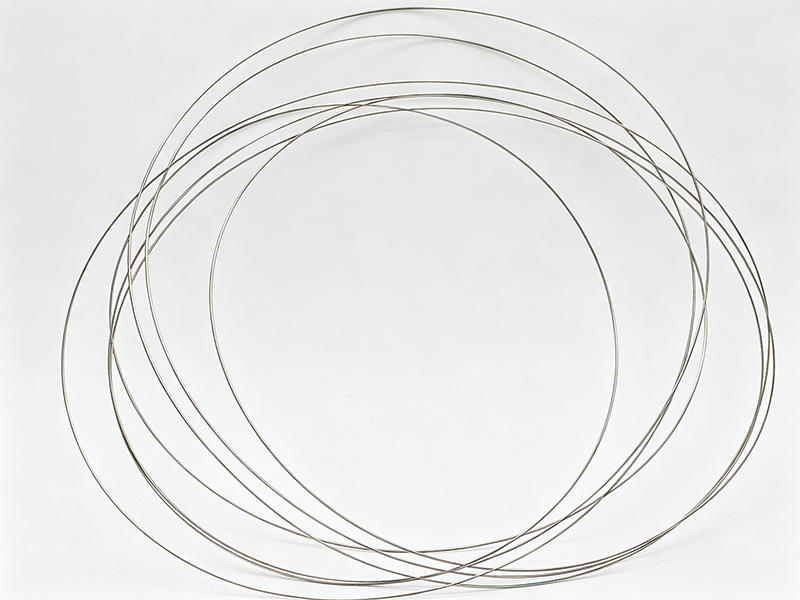
-
Применение: Удаление несоответствующих головных/хвостовых участков и нарезка длинных монокристаллических кремниевых стержней на отрезки заданной длины.
-
Техническое исполнение: Используются высокопрочные алмазные проволоки (0.18-0.25 мм) с высокой прочностью удержания алмаза, разработанные для обработки поперечных сечений большого диаметра без деформации лезвия или растрескивания от термического напряжения.
-
Основное преимущество: Обеспечивает чистые, перпендикулярные поверхности среза, предотвращающие термическое микрорастрескивание на торцах слитков, что позволяет максимально увеличить полезный объем кремния перед выравниванием.
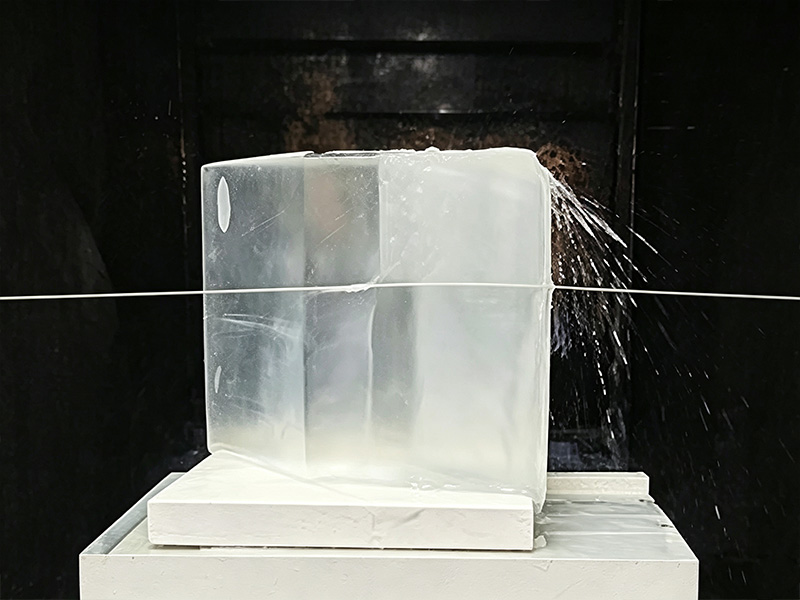
-
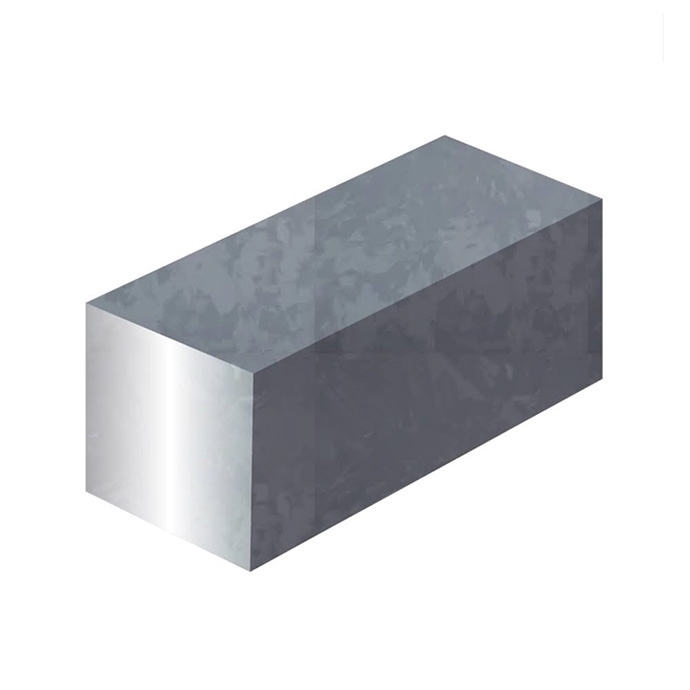
Применение: Преобразование круглых кремниевых слитков в квадратные или псевдоквадратные кирпичи с точностью до 182 мм и 210 мм .
-
Техническое исполнение: Используются специализированные установки для квадратной обработки с 4 или несколькими проволоками, в которых применяется высокопрочная стальная проволока с сердечником ( >3800 МПа ) с равномерным распределением абразивных частиц.
-
Основное преимущество: Обеспечивает жесткие диагональные допуски и прямые кромки блоков, значительно снижая сколы кромок и микротрещины в углах при интенсивной резке.
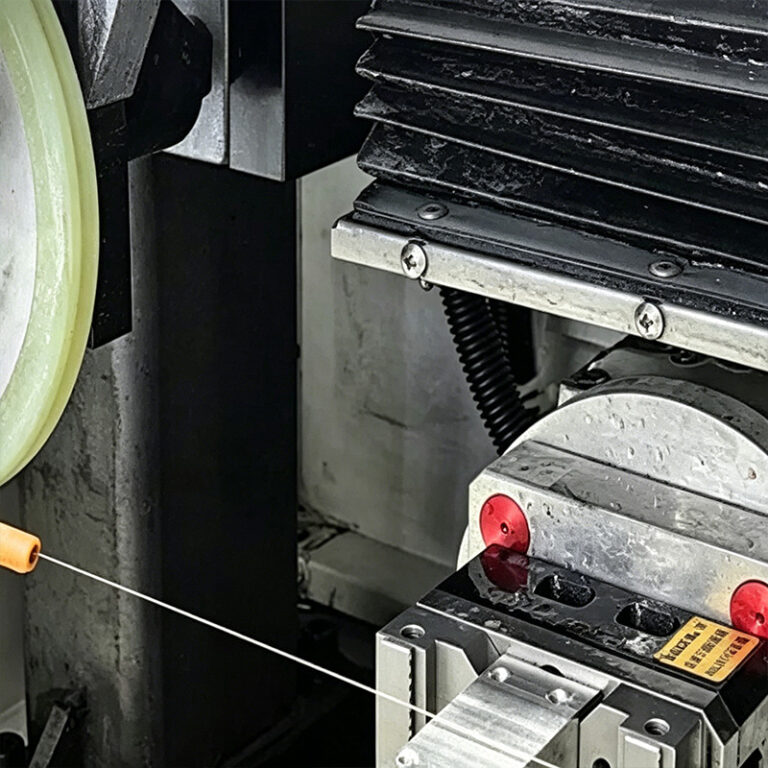
-
Применение: Высокоплотная многолинейная нарезка квадратных кремниевых блоков на ультратонкие пластины ( 110–130 мкм ) для создания высокоэффективных клеточных линий.
-
Выбор проволоки микрокалибра: используется сверхтонкая проволока из высокоуглеродистой стали ( 0.035–0.050 мм ) для уменьшения ширины пропила, что напрямую увеличивает выход пластин из одного слитка.
-
Контролируемая топология зерна: Прецизионно нанесенные методом электроосаждения синтетические алмазные зерна обеспечивают равномерное многоточечное микрососкабливание, ограничивая общее изменение толщины (TTV) до ≤ 10 мкм и минимизируя повреждения подповерхностного слоя (SSD).
-
Высокая скорость и стабильность работы: конструкция обеспечивает стабильную работу при линейных скоростях проволоки ( Vs ) 60–85 м/с с активным динамическим контролем натяжения ( колебания ≤ ±0.3 Н ).
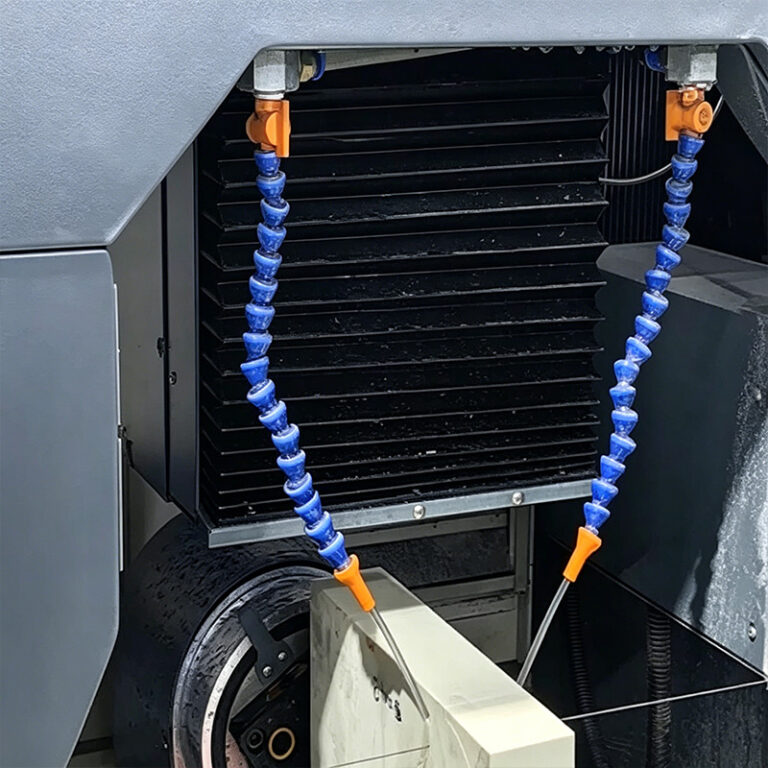
Для обеспечения стабильного выхода годных пластин необходимо синхронизировать свойства расходных проводников с условиями работы основного оборудования. Наша инженерная поддержка включает в себя:
-
Очистка от стружки и выравнивание каналов подачи охлаждающей жидкости: оптимизация плотности покрытия проволоки и каналов очистки от абразивных частиц для бесперебойной работы с низковязкими водорастворимыми охлаждающими жидкостями, предотвращая образование налета на алмазах и накопление тепла внутри микропрорезей.
-
Калибровка натяжения и подачи: Предоставление проверенных рабочих кривых натяжения ( Н ) и рекомендаций по прогрессивной скорости подачи ( Vf ), совместимых со стандартным однопроволочным и многопроволочным оборудованием для нарезки.
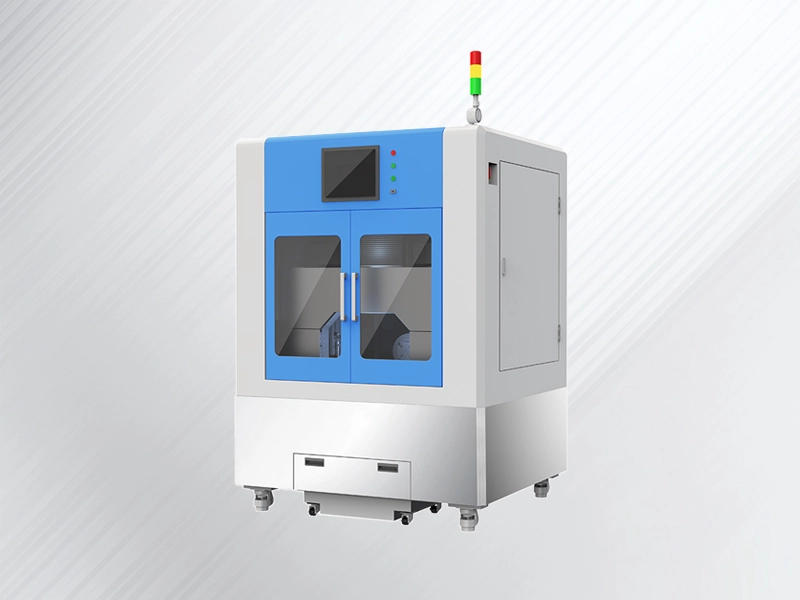
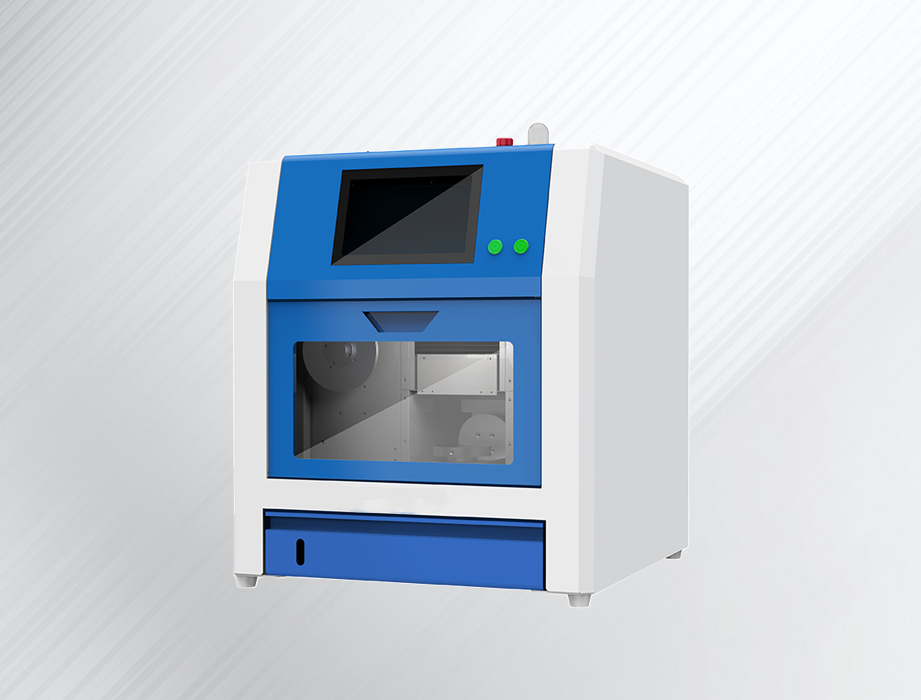
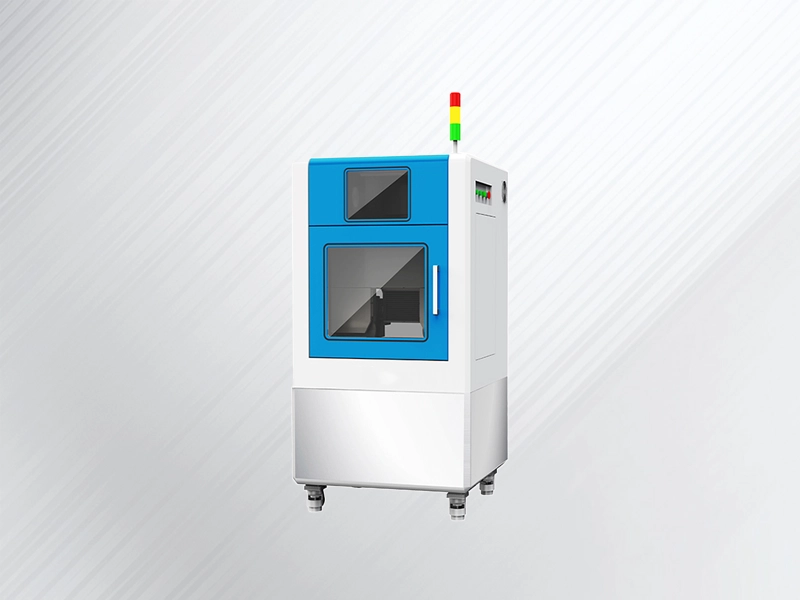
Применение алмазной проволочной пилы в обработке солнечных элементов.
Полная цепочка производства слитков и узлов для нарезки ключевых деталей.
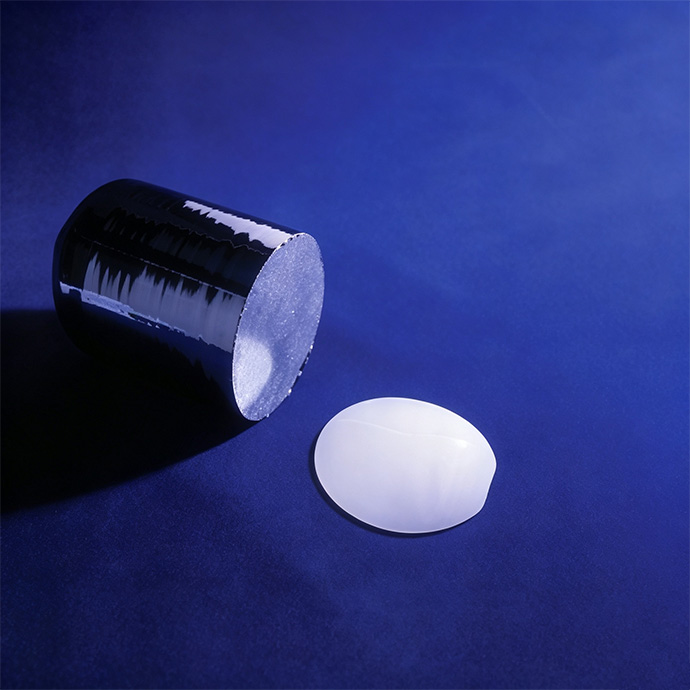
Производство слитков
Выращивание монокристаллического кремния высокой чистоты в виде стержней (метод Чохральского) или литье поликристаллического кремния.
Сбор слитков
Разделение длинных слитков на заготовки удобной длины с одновременным обрезанием несоответствующих концов.
Квадратизация слитков
Формирование круглых слитков в стандартные квадратные или псевдоквадратные кирпичи с точными размерами.
Нарезка вафель
Высокоскоростной многопроводный станок для нарезки листового металла на тысячи сверхтонких пластин за один проход.
Травление и текстурирование
Удаление подповерхностных повреждений (SSD) и текстурирование поверхностей кремниевых пластин для производства солнечных элементов.
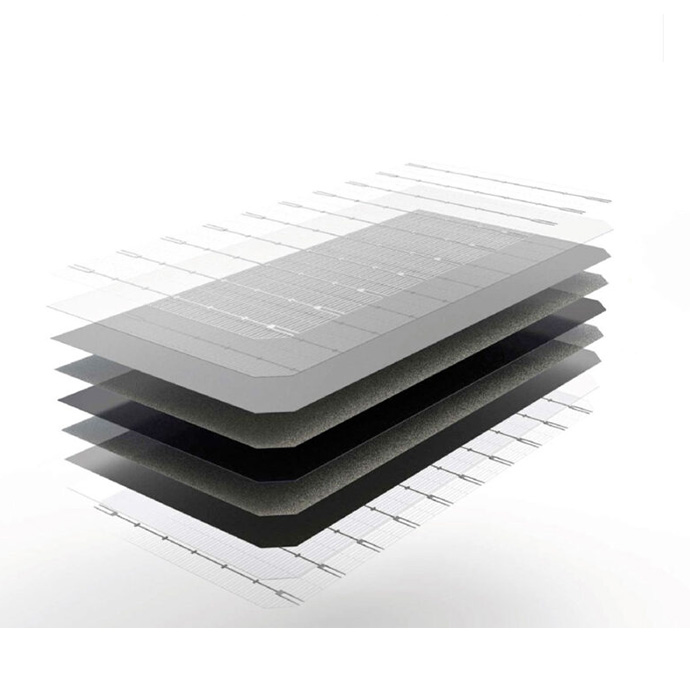
Изготовление ячеек
Диффузия, пассивация, нанесение покрытия и металлизация для получения активных фотоэлектрических солнечных элементов.
Что это значит для вашего бизнеса
В конечном итоге, цель состоит не в улучшении качества резки, а в улучшении бизнеса. Вот как наши решения для высокоточной резки приносят ощутимую пользу вашему предприятию по производству фотоэлектрических элементов.
Рекомендуемая матрица параметров обработки
Стандартные базовые инженерные параметры для обработки монокристаллического кремния на этапах обрезки, выравнивания и многопроволочной нарезки пластин.
| Стадия обработки | Калибр проволоки сердцевины | Линейная скорость провода | Оперативное напряжение | Скорость подачи | Качество цели |
|---|---|---|---|---|---|
| Сбор слитков | 0.18 - 0.25 мм | 30 - 50 м / с | 25 - 35 Н | 1.0 - 3.0 мм / мин | Чистый срез, без трещин |
| Квадратизация слитков | 0.12 - 0.16 мм | 40 - 60 м / с | 18 - 25 Н | 0.8 - 2.0 мм / мин | Минимальное сколотость кромок |
| Нарезка пластин (182 мм) | 0.038 - 0.045 мм | 60 - 80 м / с | 7.5 - 9.5 Н | 1.2 - 2.2 мм / мин | TTV ≤ 10 мкм, ширина пропила < 55 мкм |
| Нарезка пластин (210 мм) | 0.040 - 0.050 мм | 65 - 85 м / с | 8.0 - 10.5 Н | 1.0 - 2.0 мм / мин | TTV ≤ 10 мкм, SSD < 8 мкм |
* Базовые параметры для подложек N-типа TOPCon/HJT. Точная настройка параметров производится с учетом жесткости рамы станка и давления охлаждающей жидкости.