Harte und spröde Werkstoffe wie Silizium, Siliziumkarbid (SiC), Saphir, Hochleistungskeramik, Glas, Quarz und Kristall finden breite Anwendung in der Halbleiter-, Photovoltaik-, Optik-, Elektronik- und Fertigungsindustrie. Ihre nützlichen Eigenschaften erschweren jedoch die Bearbeitung: Sie sind zwar formbeständig, können aber bei zu hohen Schnittkräften plötzlich brechen.
Diese Kombination führt zu mehreren häufigen Problemen, darunter Kantenausbrüche, Mikrorisse, Beschädigungen im Untergrund, Materialverlust, Werkzeugverschleiß und ungleichmäßige Oberflächenqualität. Die Wahl eines geeigneten Schneidverfahrens und die Kontrolle des Schneidprozesses sind daher sowohl für die Produktqualität als auch für die Produktionskosten von großer Bedeutung.
Dieser Leitfaden erklärt, warum harte und spröde Materialien schwer zu schneiden sind, vergleicht gängige Schneidverfahren und erläutert, wie das Diamantdrahtsägen ein kontrolliertes Verfahren für präzise Schnitte ermöglicht. Er behandelt außerdem wichtige Prozessparameter und Maschinenoptionen für verschiedene Materialien und Anwendungen.
Was sind harte und spröde Materialien?
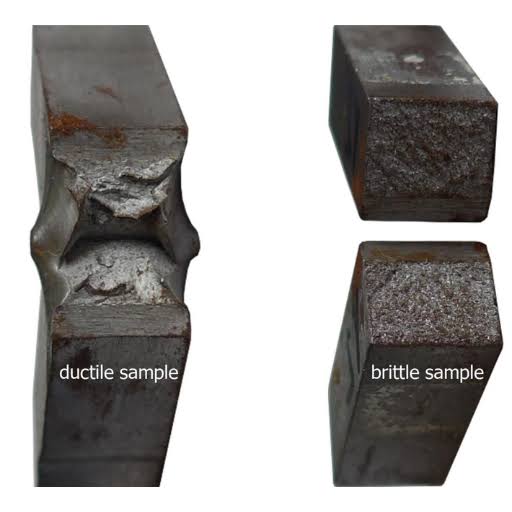
Harte und spröde Werkstoffe sind Werkstoffe, die eine relativ hohe Verformungsbeständigkeit mit einer begrenzten Fähigkeit zur plastischen Verformung vor dem Bruch verbinden.
Die Härte beschreibt den Widerstand eines Materials gegen Eindrücken, Kratzer und bleibende Verformung. Härtere Materialien erfordern im Allgemeinen einen höheren Bearbeitungsaufwand und können zu schnellerem Verschleiß herkömmlicher Schneidwerkzeuge führen.
Sprödigkeit beschreibt die Neigung eines Materials, bereits bei geringer plastischer Verformung zu brechen. Anstatt sich unter Belastung allmählich zu verformen, kann ein sprödes Material Risse entwickeln und versagen, sobald die lokale Spannung seine Bruchfestigkeit überschreitet.
Diese Kombination stellt die zentrale Herausforderung bei der Bearbeitung dar:
Die Härte des Materials erschwert dessen Entfernung, während die Sprödigkeit es leicht beschädigt, wenn das Material entfernt wird.
Aus diesem Grund ist das Schneiden harter und spröder Werkstoffe nicht einfach eine Frage der Verwendung eines härteren Schneidwerkzeugs. Schnittkraft, Kontaktbedingungen, Materialeigenschaften, Kühlung und Prozessparameter beeinflussen das Endergebnis maßgeblich.
Gängige harte und spröde Materialien
Harte und spröde Werkstoffe finden sich in vielen Branchen. Ihre Schnittanforderungen variieren erheblich in Abhängigkeit von ihrer Härte, ihrem Bruchverhalten, ihrer Kristallstruktur, der Werkstückgröße und der endgültigen Anwendung.
Silizium
Silizium zählt zu den wichtigsten harten und spröden Werkstoffen in der modernen Fertigung. Es findet breite Anwendung in Halbleiterbauelementen und Photovoltaikprodukten und wird üblicherweise aus Siliziumblöcken zu dünnen Wafern verarbeitet.
Beim Schneiden von Siliziumwafern müssen Hersteller die Waferdicke, die Oberflächenqualität, den Schnittverlust, den Verzug und mögliche Beschädigungen der darunterliegenden Schichten berücksichtigen. Diamantdrahtsägen werden häufig zum Schneiden von Siliziumwafern eingesetzt, da sie einen schmalen und präzisen Schnittweg ermöglichen.
Für Anwendungen mit Siliziumwafern und -blöcken siehe die Siliziumwafer- und -blockschneidmaschine.
Siliziumkarbid
Siliziumkarbid ist ein sehr harter Werkstoff, der in der Leistungselektronik, in Halbleiterbauelementen, Hochtemperaturkomponenten und anderen anspruchsvollen Anwendungen eingesetzt wird.
Aufgrund seiner hohen Härte ist die Materialabtragung schwierig, während sein sprödes Verhalten das Risiko von Rissen und Oberflächenbeschädigungen erhöht. Das Schneiden von SiC erfordert daher eine sorgfältige Kontrolle des Drahtzustands, des Vorschubs, der Schnittgeschwindigkeit und anderer Prozessparameter.
Für Anwendungen mit hohen Schneidvorgaben kann die Hochpräzisions-Diamantdrahtsägemaschine für geeignete SiC-Werkstücke in Betracht gezogen werden.
Sapphire
Saphir vereint hohe Härte mit Sprödigkeit und wird in optischen Bauteilen, Halbleiteranwendungen, LED-Produkten und anderen technischen Anwendungen eingesetzt.
Beim Schneidprozess müssen Kantenausbrüche, Risse, Oberflächenbeschädigungen und Materialverluste kontrolliert werden. Das Diamantdrahtschneiden ist eines der etablierten Verfahren zur Bearbeitung von Saphir und anderen harten kristallinen Werkstoffen.
Informationen zu Saphir und verwandten kristallinen Materialien finden Sie unter Keramik-, Kristall- und Saphirschneidmaschine.
Hochleistungskeramiken
Hochleistungskeramiken umfassen Werkstoffe wie Aluminiumoxid, Zirkonoxid und Siliziumnitrid. Diese Werkstoffe werden aufgrund ihrer Eigenschaften wie Härte, Verschleißfestigkeit, chemischer Stabilität und Temperaturbeständigkeit geschätzt.
Diese Eigenschaften können die konventionelle Bearbeitung erschweren. Beim Schneiden von Keramikbauteilen muss auf Oberflächenbeschädigungen, Ausbrüche, Werkzeugverschleiß und Maßgenauigkeit geachtet werden.
Optisches Glas und Quarz
Optisches Glas und Quarz werden in Linsen, Fenstern, optischen Instrumenten, Halbleitergeräten und anderen Präzisionsanwendungen eingesetzt.
Obwohl Glas nicht so hart ist wie alle Keramik- oder Halbleitermaterialien, erschwert sein sprödes Bruchverhalten das saubere Schneiden. Ungünstige Schnittbedingungen können zu Kantenschäden, Rissen oder Defekten führen, die den nachfolgenden Schleif- und Polieraufwand erhöhen.
Für diese Anwendungen siehe die Endlosdrahtschneidemaschine für optisches Glas und Quarzglas.
Kristall und Graphit
Auch andere Werkstoffe, darunter technische Kristalle und Graphit, können je nach Werkstück und Anwendung kontrollierte Schneidverfahren erfordern.
Für kristalline Werkstoffe bietet die Schneidemaschine für Keramik, Kristall und Saphir eine spezielle Lösung. Für Graphitbauteile kann die Graphitdrahtsäge für geeignete Schneidanwendungen in Betracht gezogen werden.
Warum lassen sich harte und spröde Materialien so schwer schneiden?
Die größte Herausforderung besteht darin, wie diese Materialien auf mechanische und thermische Belastungen reagieren.
1. Hohe Schnittfestigkeit
Harte Werkstoffe widerstehen dem Eindringen und dem Materialabtrag. Ein Schneidwerkzeug muss daher eine ausreichende Kontaktkraft erzeugen, um Material abzutragen, was die mechanische Belastung des Schneidsystems erhöhen kann.
Ein hoher Schnittwiderstand kann auch den Verschleiß von Schleifmitteln oder Werkzeugen beschleunigen. Da sich das Schneidwerkzeug im Laufe der Zeit verändert, können Schnittleistung und Oberflächenqualität weniger konstant werden.
2. Geringe Toleranz gegenüber lokalem Stress
Spröde Werkstoffe weisen eine begrenzte Fähigkeit zur plastischen Verformung auf. Bei zu hoher lokaler Spannung kann ein Riss entstehen und sich dann durch das Material ausbreiten.
Die grundlegende Ausfallsequenz lässt sich wie folgt vereinfachen:
Lokale Spannung → Rissbildung → Rissausbreitung → Absplitterung oder Bruch
Dies ist besonders wichtig für dünne Wafer, Kristalle, Glas, Saphir und Keramikbauteile, bei denen selbst kleine Defekte das Endprodukt beeinträchtigen können.
3. Kantenabsplitterungen und Mikrorisse
Kantenausbrüche gehören zu den auffälligsten Problemen beim Schneiden spröder Materialien. Mikrorisse sind oft noch schwieriger zu erkennen, da sie sich unter die sichtbare Schnittfläche erstrecken können.
Diese Defekte sind deshalb von Bedeutung, weil ein Bauteil unmittelbar nach dem Zuschnitt akzeptabel erscheinen kann, aber dennoch Schäden aufweisen kann, die sich auf das spätere Schleifen, Polieren, Kleben oder die Lebensdauer auswirken.
Untersuchungen zur Bearbeitung harter und spröder Werkstoffe identifizieren Oberflächen- und Unterflächenrisse, Kantenbrüche und damit verbundene Schäden als wesentliche Probleme bei der Bearbeitung.
4. Schäden im Untergrund
Die Schnittqualität kann nicht allein durch Betrachtung der Oberfläche beurteilt werden.
Die mechanische Wechselwirkung zwischen Schleifmittel und Werkstück kann eine beschädigte Schicht unterhalb der Schnittfläche erzeugen. Je nach Material und Prozessbedingungen können dabei Mikrorisse, Eigenspannungen und oberflächennahe Brüche entstehen.
Bei Halbleiter- und optischen Materialien ist die Kontrolle dieser Schäden besonders wichtig, da in späteren Prozessen die beschädigte Schicht möglicherweise entfernt werden muss.
5. Hitze und thermische Belastung
Obwohl viele Drahtsägeverfahren im Vergleich zum thermischen Schneiden als Bearbeitungsverfahren mit relativ geringer Wärmeentwicklung gelten, entsteht dennoch Wärme an der Schnittfläche.
Unzureichende Kühlung oder ungeeignete Prozessparameter können die Temperatur in der Schnittzone erhöhen. Bei empfindlichen Werkstoffen können thermische Effekte zu Dimensionsänderungen, Oberflächenfehlern oder zusätzlichen Spannungen beitragen.
6. Schnittverlust und Materialabfall
Bei jedem Schneidverfahren wird etwas Material abgetragen und ein Schnittspalt, die Schnittfuge, erzeugt.
Bei kostengünstigen Materialien ist eine geringfügige Vergrößerung der Schnittfuge möglicherweise nicht von großer Bedeutung. Bei hochwertigen Materialien wie Silizium, Saphir und SiC kann der Materialverlust jedoch die Wirtschaftlichkeit der Produktion direkt beeinträchtigen.
Deshalb ist Materialverlust nicht nur ein technisches Problem, sondern auch ein Kostenproblem.
Aktuelle Studien zum Diamantdrahtsägen heben insbesondere die Reduzierung des Schnittverlusts als wichtigen Bereich zur Verbesserung der Wafer-Effizienz und der Materialausnutzung hervor.
Gängige Schneidverfahren für harte und spröde Werkstoffe
Es gibt kein Schneidverfahren, das für alle harten und spröden Materialien optimal ist. Die richtige Wahl hängt vom Material, der Geometrie, der erforderlichen Präzision, dem Produktionsvolumen und der akzeptablen Oberflächenbeschädigung ab.
Sägeblatt
Das Sägen mit dem Sägeblatt ist eine etablierte Methode und eignet sich für viele Industriematerialien.
Zu seinen Vorteilen zählen die vertraute Ausrüstung, die einfache Bedienung und die Eignung für bestimmte größere oder weniger anspruchsvolle Schneidanwendungen.
Allerdings können Verfahren mit Klingen relativ hohe Schnittkräfte, größere Schnittfugen, Werkzeugverschleiß und je nach Material und Schnittbedingungen die Gefahr von Kantenausbrüchen mit sich bringen.
Schleifen und abrasive Bearbeitung
Das Schleifen findet breite Anwendung, wenn es auf Oberflächengüte und kontrollierten Materialabtrag ankommt.
Schleifen ermöglicht eine gute Maßhaltigkeit, eignet sich aber oft besser für die Feinbearbeitung oder den kontrollierten Materialabtrag als für die Trennung großer Materialmengen. Übermäßiges Schleifen kann zudem Oberflächen- oder Untergrundschäden verursachen, wenn die Prozessbedingungen nicht gut kontrolliert werden.
Laserschneiden
Das Laserschneiden ist ein berührungsloses Verfahren und ermöglicht eine präzise Positionierung sowie eine lokalisierte Energiezufuhr.
Bei geeigneten Materialien und Geometrien kann dies von Vorteil sein. Da die Laserbearbeitung jedoch mit thermischer Energie verbunden ist, müssen Wärmeeinflusszonen, thermische Spannungen und materialspezifische Einschränkungen berücksichtigt werden.
Diamantdrahtsägen
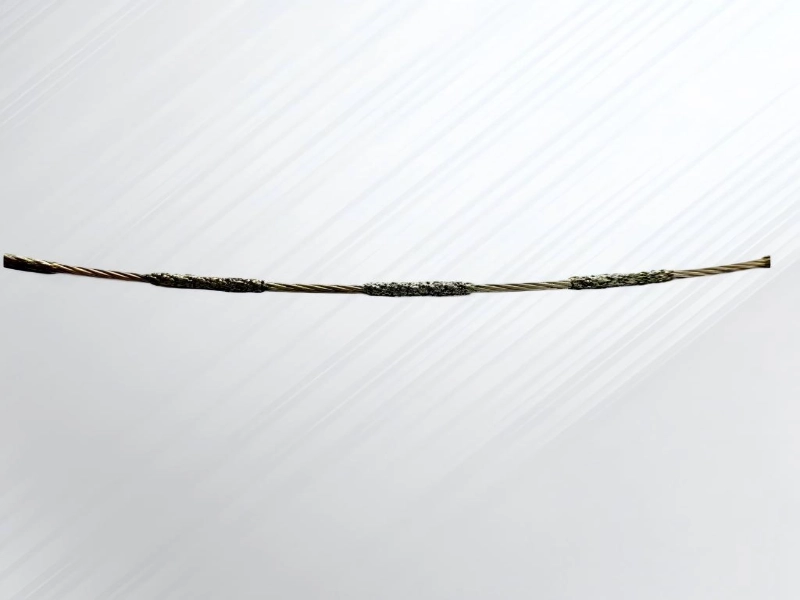
Beim Diamantdrahtsägen werden Schleifpartikel verwendet, die an einem dünnen Draht befestigt sind, um durch wiederholten Kontakt zwischen den Diamantschleifmitteln und dem Werkstück Material abzutragen.
Es findet breite Anwendung beim Schneiden harter und spröder Werkstoffe wie Silizium, SiC und Saphir. In der Fachliteratur wurde auch seine Anwendung bei anderen schwer zerspanbaren Werkstoffen sowie die Auswirkungen von Drahtgeschwindigkeit, Vorschubgeschwindigkeit, Drahtspannung, Abrasivmitteleigenschaften und Kühlbedingungen untersucht.
Warum Diamantdrahtsägen für harte und spröde Materialien verwenden?
Diamantdrahtsägen ist keine Lösung für alle Schneidherausforderungen. Sein Hauptvorteil liegt in dem kontrollierten, abrasiven Schneidprozess, der sich an eine Vielzahl harter und spröder Materialien anpassen lässt.
Reduzierter Schnittverlust
Ein relativ dünner Diamantdraht ermöglicht die Erzeugung einer schmalen Schnittfuge. Die Reduzierung des Schnittverlusts ist besonders vorteilhaft bei der Bearbeitung teurer Materialien oder dünner Wafer.
Die Halbleiterindustrie hat die Entwicklung feinerer Diamantdrähte kontinuierlich vorangetrieben, unter anderem um die Materialausnutzung und die Waferausbeute zu verbessern. Ein Bericht aus dem Jahr 2026 identifiziert dünnere Wafer und feinere Diamantdrähte als wichtige Entwicklungen beim Wafer-Slicing in der Halbleiterindustrie.
Kontrollierte Schnittkraft
Die Schnittkraft wird von vielen Variablen beeinflusst, darunter Materialeigenschaften, Abrasivcharakteristika, Drahtgeschwindigkeit, Vorschubgeschwindigkeit, Drahtspannung und der Zustand des Schneiddrahtes.
Durch die richtige Auswahl der Parameter können stabile Schnittbedingungen aufrechterhalten und die Wahrscheinlichkeit einer übermäßigen mechanischen Belastung verringert werden.
Reduziertes Risiko von Absplitterungen und Rissen
Das Diamantdrahtschneiden verhindert nicht automatisch Risse oder Absplitterungen. Ein geeigneter Draht und ein gut kontrollierter Schneidprozess können jedoch dazu beitragen, die mechanische Wechselwirkung zwischen Schleifmittel und Werkstück zu minimieren.
Bei spröden Werkstoffen geht es nicht einfach darum, schneller zu schneiden. Vielmehr geht es darum, ein geeignetes Gleichgewicht zwischen Produktivität und kontrolliertem Materialabtrag zu erreichen.
Geeignet für harte Materialien
Diamantschleifmittel eignen sich hervorragend für schwer zerspanbare Werkstoffe. Das Diamantdrahtsägen wurde umfassend untersucht und für Silizium, Siliziumkarbid, Saphir und andere harte und spröde Werkstoffe eingesetzt.
Gutes Oberflächenqualitätspotenzial
Die Oberflächenqualität hängt stark vom Material, den Schleifmitteleigenschaften, dem Drahtzustand, der Maschineneinstellung und den Schnittparametern ab.
Ein gleichmäßiger Schneidprozess kann die Schnittspuren reduzieren und Oberflächen- sowie Untergrundschäden minimieren. Ziel ist es häufig, den Aufwand für nachfolgende Schleif- oder Polierarbeiten zu verringern, anstatt zu erwarten, dass der Schneidprozess allein eine perfekt polierte Oberfläche erzeugt.
Harte und spröde Werkstoffe: Vergleich der Schneidverfahren
| Schneidemethode | Mechanische Schnittkraft | Kerfverlust | Thermische Effekte | Typische Anwendungen |
|---|---|---|---|---|
| Sägeblatt | Mittel bis hoch | Mittel bis hoch | Niedrig bis mittel | Allgemeine industrielle Schneidarbeiten, Keramik, Glas |
| Schleifen / Abrasives Bearbeiten | Hoch an den Kontaktstellen | Medium | Niedrig bis mittel | Endbearbeitung, präziser Materialabtrag |
| Laserschneiden | Geringe mechanische Kraft | Niedrig | Möglicherweise hoch | Ausgewähltes Glas und andere geeignete Materialien |
| Diamantdrahtsägen | Gesteuert | Niedrig | Im Allgemeinen niedrig bei ausreichender Kühlung | Silizium, SiC, Saphir, Keramik, Glas und andere harte Materialien |
Der obige Vergleich dient als allgemeine Orientierungshilfe und stellt keine universelle Leistungsrangliste dar. Die tatsächlichen Ergebnisse hängen von der Werkstückgeometrie, dem Materialzustand, den Drahtspezifikationen, den Maschineneinstellungen und den Produktionsanforderungen ab.
Wie reduziert das Diamantdrahtschneiden Rissbildung und Absplitterungen?
Das erfolgreiche Schneiden spröder Werkstoffe hängt stark von der Prozesssteuerung ab. Mehrere Parameter verdienen besondere Beachtung.
Drahtspannung
Die Drahtspannung muss stabil und für die Maschine und die Schneidanwendung geeignet sein.
Zu hohe Spannung kann die mechanische Beanspruchung erhöhen und das Risiko eines Drahtbruchs steigern. Zu geringe Spannung kann zu instabilen Drahtbewegungen führen, was die Schnittgenauigkeit und Oberflächenqualität beeinträchtigen kann.
Ziel ist ein gleichmäßiges Drahtverhalten während des gesamten Schneidprozesses.
Drahtgeschwindigkeit
Die Drahtgeschwindigkeit beeinflusst die Schneidleistung, die Wechselwirkung des Schleifmittels, die Wärmeerzeugung und den Drahtverschleiß.
Eine höhere Geschwindigkeit kann in geeigneten Anwendungen die Produktivität steigern, jedoch garantiert eine bloße Erhöhung der Geschwindigkeit kein besseres Ergebnis. Der optimale Bereich hängt vom Material und den Eigenschaften des Diamantdrahts ab.
Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit bestimmt, wie schnell sich das Werkstück in die Schnittzone bewegt.
Eine höhere Vorschubgeschwindigkeit kann die Produktivität steigern, jedoch erhöht eine zu hohe Vorschubkraft das Risiko von Absplitterungen, Rissen und einer mangelhaften Oberflächenqualität. Eine niedrigere Vorschubgeschwindigkeit kann die Prozessstabilität verbessern, aber den Durchsatz verringern.
Das praktische Ziel ist es, eine Vorschubgeschwindigkeit zu finden, die einen gleichmäßigen Materialabtrag ohne übermäßige Schnittkraft ermöglicht.
Kühlung:
Die Kühlung hilft, die an der Schnittstelle zwischen Schnittfläche entstehende Wärme zu kontrollieren und kann zu stabileren Bearbeitungsbedingungen beitragen.
Die Kühlung erfolgt in Verbindung mit der Entfernung von Ablagerungen. Das genaue Kühlmittel und die Zufuhrmethode sollten entsprechend den Material-, Maschinen- und Prozessanforderungen ausgewählt werden.
Schmutzentfernung
Beim Schneiden entstehen feine Partikel und Späne. Bleiben diese in der Schnittzone konzentriert, können sie die Schnittfläche beeinträchtigen und die Oberflächenqualität mindern.
Eine effektive Kühlung und Spülung kann dazu beitragen, Schnittreste aus dem Schneidbereich zu entfernen und gleichmäßigere Schneidbedingungen zu gewährleisten.
Untersuchungen zum Diamantdrahtsägen bestätigen, dass Prozessparameter und Kühlbedingungen die Oberflächenqualität, die Temperatur, den Schnittverlust, den Verzug, die Rissbildung und den Drahtverschleiß beeinflussen können.
Diamantdrahtsägen für verschiedene harte und spröde Materialien
Unterschiedliche Materialien erfordern unterschiedliche Schnitttechniken, daher sollte die Maschinenauswahl mit dem Werkstück und nicht mit dem Maschinennamen beginnen.
Silizium und Siliziumblöcke
Bei Siliziumblöcken und -wafern können Prioritäten wie geringer Schnittverlust, kontrollierte Waferdicke, geringe Beschädigung und stabile Produktion sein.
Die Siliziumwafer- und Ingot-Schneidemaschine ist speziell für diese Art von materialspezifischer Anwendung konzipiert.
Siliziumkarbid
SiC erfordert ein Schneidverfahren, das hohe Härten bewältigen und gleichzeitig einen gleichmäßigen Materialabtrag gewährleisten kann.
Für geeignete Anwendungen, die eine hohe Präzision und ein kontrolliertes Schneiden erfordern, sollten Sie die Hochpräzisions-Endlos-Diamantdrahtsäge in Betracht ziehen.
Sapphire
Bei Saphiren ist besondere Sorgfalt hinsichtlich Rissbildung, Absplitterungen, Oberflächenqualität und Maßgenauigkeit erforderlich.
Die Keramik-, Kristall- und Saphirschneidmaschine ist eine geeignete Produktoption für alle Anforderungen im Bereich des Saphirschneidens.
Keramik
Hochleistungskeramiken wie Aluminiumoxid und Zirkonoxid können von kontrolliertem abrasivem Schneiden profitieren, wenn Maßgenauigkeit und Kantenqualität wichtig sind.
Für geeignete Keramikwerkstücke kann die Keramik-, Kristall- und Saphirschneidmaschine in Betracht gezogen werden.
Optisches Glas und Quarz
Bei Anwendungen von optischem Glas und Quarz wird oft besonderer Wert auf Oberflächenqualität und kontrollierte Schnittbeschädigung gelegt.
Für diese Anwendungen siehe die Endlosdrahtschneidemaschine für optisches Glas und Quarzglas.
Graphite
Graphit findet Anwendung in der Industrie, der Halbleitertechnik und bei Hochtemperaturanwendungen. Je nach Werkstückgeometrie und Materialanforderungen kann das kontrollierte Drahterodieren zur Bauteilvorbereitung und Materialtrennung eingesetzt werden.
Für spezielle Graphitanwendungen siehe die Graphitdrahtsägemaschine.
Wie man ein Schneidverfahren für harte und spröde Materialien auswählt
Die Wahl der richtigen Ausrüstung beginnt mit dem Verständnis der tatsächlichen Schneidanforderungen.
1. Identifizieren Sie das Material
Silizium, SiC, Saphir, Keramik, Glas, Quarz, Kristall und Graphit verhalten sich beim Schneiden nicht exakt gleich.
Beginnen Sie mit der Härte, Sprödigkeit, dem Bruchverhalten, den Abmessungen und den Anwendungsanforderungen des Materials.
2. Werkstückgröße berücksichtigen
Die Anforderungen an die Ausrüstung für eine kleine Laborprobe unterscheiden sich stark von denen für ein großes industrielles Werkstück.
Für Forschungszwecke, Probenvorbereitung und die Herstellung kleiner Bauteile kann eine kleine Tisch-Diamantdrahtsägemaschine geeignet sein.
Für größere Werkstücke eignen sich möglicherweise eine mittelgroße oder eine große Diamantdrahtsägemaschine besser.
3. Die erforderliche Genauigkeit definieren
Halten:
- Maßhaltigkeit
- Oberflächenrauheit
- Dickenvariation
- Kantenqualität
- Untergrundschäden
Je anspruchsvoller die Endanwendung, desto wichtiger wird die Prozessstabilität.
4. Sachverluste berücksichtigen
Bei teuren Materialien kann der Schnittverlust einen direkten Einfluss auf die Produktionskosten haben.
Ein schmaler Schnittweg kann zur Verbesserung der Materialausnutzung beitragen, insbesondere wenn das Werkstück wertvoll ist oder dünne Schnitte erforderlich sind.
5. Produktionsvolumen berücksichtigen
Bei Labor- und Prototypenanwendungen stehen Flexibilität und einfache Einrichtung im Vordergrund, während in Produktionsumgebungen Schnittgeschwindigkeit, Wiederholgenauigkeit, Automatisierung und Betriebseffizienz Priorität haben.
Die Maschine sollte daher auf der Grundlage des gesamten Prozesses und nicht nur einer einzelnen Spezifikation ausgewählt werden.
Anwendungen der Zerspanung harter und spröder Werkstoffe
Das Präzisionsschneiden von harten und spröden Werkstoffen ist in einer Vielzahl von Branchen von Bedeutung.
Halbleiterfertigung
Silizium, SiC, Saphir und andere kristalline Materialien werden in Halbleiteranwendungen eingesetzt. Das Drahtsägen ist insbesondere für die Wafer- und Substratpräparation von großer Bedeutung.
Photovoltaik-Fertigung
Kristallines Silizium ist ein wichtiges Photovoltaikmaterial, und das Wafer-Slicing ist ein wichtiger Schritt im Herstellungsprozess.
Die Reduzierung von Schnittverlusten und die Aufrechterhaltung der Waferqualität können sich direkt auf die Materialausnutzung und die Wirtschaftlichkeit der Fertigung auswirken.
Optische Industrie
Optisches Glas, Quarz, Saphir und Kristallmaterialien werden in Linsen, Fenstern, optischen Bauteilen und Präzisionsinstrumenten verwendet.
Bei diesen Anwendungen ist oft ein kontrolliertes Schneiden erforderlich, um Absplitterungen und Oberflächenbeschädigungen vor dem anschließenden Schleifen und Polieren zu minimieren.
Hochleistungskeramiken
Technische Keramiken werden in Anwendungen eingesetzt, die Härte, Verschleißfestigkeit, thermische Eigenschaften oder chemische Beständigkeit erfordern. Kontrolliertes Schneiden ist wichtig, wenn Bauteile mit hoher Maßgenauigkeit gefertigt werden müssen.
Industrie- und Hochtemperaturwerkstoffe
Graphit und andere schwer zerspanbare Werkstoffe werden in industriellen Umgebungen und bei hohen Temperaturen eingesetzt, wo herkömmliche Schneidverfahren nicht immer die erforderliche Kombination aus Genauigkeit, Materialausnutzung und Prozesskontrolle bieten.
Häufig gestellte Fragen
Was sind harte und spröde Materialien?
Harte und spröde Werkstoffe weisen eine hohe Verformungsbeständigkeit und eine begrenzte Fähigkeit zur plastischen Verformung vor dem Bruch auf. Gängige Beispiele sind Silizium, Siliziumkarbid, Saphir, Keramik, Glas, Quarz und einige Kristalle.
Warum lassen sich harte und spröde Materialien so schwer schneiden?
Ihre hohe Härte erhöht den Schnittwiderstand, während ihre Sprödigkeit sie anfällig für Risse und Absplitterungen macht. Beim Schneiden können außerdem Schäden im Untergrund, Hitzeentwicklung, Werkzeugverschleiß und Materialverluste entstehen.
Welche Methode eignet sich am besten zum Schneiden harter und spröder Materialien?
Es gibt keine Universallösung für jedes Material. Sägen mit dem Trennschleifer, Schleifen, Laserbearbeitung und Diamantdrahtsägen haben jeweils ihre spezifischen Anwendungsbereiche. Bei der Wahl des Verfahrens sollten Materialeigenschaften, Werkstückgröße, erforderliche Genauigkeit, Oberflächenqualität, Produktionsvolumen und akzeptabler Materialverlust berücksichtigt werden.
Wie lassen sich spröde Materialien schneiden, ohne dass sie reißen?
Rissbildung lässt sich nicht immer vollständig vermeiden, das Risiko kann jedoch durch die Kontrolle von Schnittkraft, Vorschubgeschwindigkeit, Drahtvorschubgeschwindigkeit, Drahtspannung, Kühlung und Späneabfuhr reduziert werden. Auch die Materialeigenschaften und die Werkstückgeometrie müssen berücksichtigt werden.
Kann man mit einer Diamantdrahtsäge Silikon schneiden?
Ja. Das Diamantdrahtsägen wird häufig zum Schneiden von Siliziumblöcken in Wafer eingesetzt und ist eine etablierte Technologie in der Halbleiter- und Photovoltaikfertigung.
Kann man Saphir und Siliziumkarbid mit Diamantdrahtsägen schneiden?
Ja. Das Diamantdrahtsägen wurde bereits umfassend untersucht und für harte und spröde Werkstoffe wie Saphir und SiC eingesetzt. Die geeigneten Drahtspezifikationen und Prozessparameter hängen jedoch von den Material- und Werkstückanforderungen ab.
Welche Faktoren beeinflussen die Qualität beim Diamantdrahtschneiden?
Wichtige Einflussfaktoren sind Drahtgeschwindigkeit, Vorschubgeschwindigkeit, Drahtspannung, Eigenschaften des Diamantschleifmittels, Kühlung, Materialeigenschaften, Kristallorientierung und Werkstückgeometrie. Diese Parameter beeinflussen sich gegenseitig, sodass die Änderung eines Parameters Auswirkungen auf Schnittkraft, Oberflächenqualität, Drahtverschleiß und Materialverlust haben kann.
Fazit
Harte und spröde Werkstoffe sind für viele moderne Industrien unerlässlich, da ihre mechanischen, optischen, thermischen und elektrischen Eigenschaften anspruchsvolle Anwendungen ermöglichen. Gleichzeitig erschweren ihre hohe Härte und die geringe Bruchzähigkeit die Bearbeitung im Vergleich zu herkömmlichen Verfahren.
Zu den größten Herausforderungen zählen Rissbildung, Absplitterungen, Beschädigungen des Untergrunds, Wärmeentwicklung, Werkzeugverschleiß und Schnittverluste. Das am besten geeignete Schneidverfahren hängt vom Material und der Endanwendung ab.
Das Diamantdrahtsägen bietet eine kontrollierte, abrasive Trennmethode für viele harte und spröde Werkstoffe, darunter Silizium, Siliziumkarbid, Saphir, Keramik, Glas, Quarz, Kristall und Graphit. Zu den potenziellen Vorteilen zählen ein schmaler Schnittweg, kontrollierter Materialabtrag und die Eignung für schwer zerspanbare Werkstoffe. Gute Ergebnisse hängen jedoch von der Wahl des richtigen Drahtes, der richtigen Maschine und der optimalen Prozessparameter ab und nicht allein vom Trennverfahren.
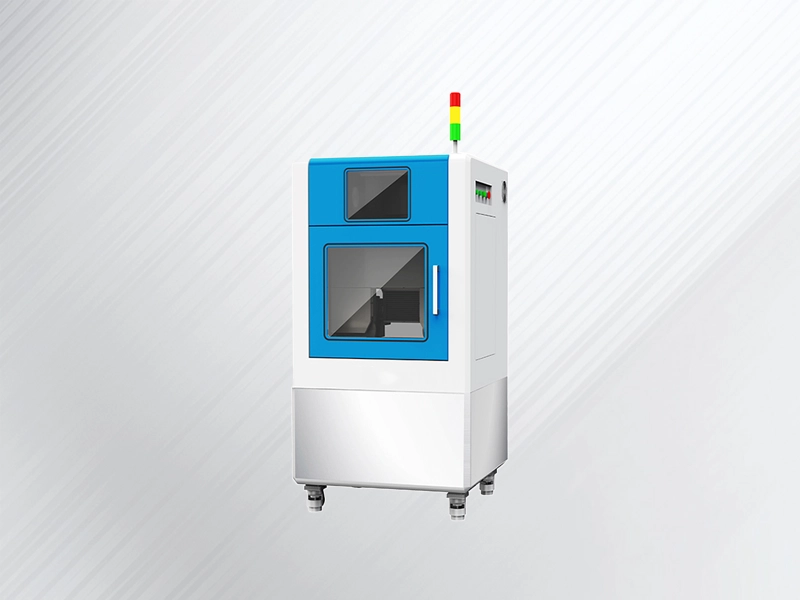
Für unterschiedliche Werkstückgrößen und Materialien bietet ZelaTec eine Reihe von Diamantdrahtschneidmaschinen an , darunter Tischmaschinen, mittelgroße Maschinen, große Maschinen, hochpräzise Endlosdrahtmaschinen, Maschinen für Siliziumwafer und -barren, Saphirmaschinen, optisches Glas, Quarzmaschinen, Keramikmaschinen, Kristallmaschinen, Graphitmaschinen und andere anwendungsorientierte Maschinen.
Entdecken Sie die Produktpalette der Diamantdrahtschneidmaschinen, um eine Konfiguration zu finden, die zu Ihrem Material, der Werkstückgröße, den Genauigkeitsanforderungen und den Produktionsbedürfnissen passt, oder kontaktieren Sie ZelaTec, um Ihre Schneidanwendung zu besprechen.