Silizium ist ein wertvoller Werkstoff, und jeder Schneidprozess trägt einen Teil davon ab. Für Hersteller, die Siliziumblöcke verarbeiten, geht es bei der Steigerung der Ausbeute nicht nur um schnelleres Schneiden. Vielmehr geht es darum, mehr nutzbares Material aus jedem Block zu gewinnen und gleichzeitig eine gleichbleibende Qualität während des gesamten Prozesses zu gewährleisten.
Schnittverluste, Materialabfälle, Kantenausbrüche, Risse, Oberflächenbeschädigungen und die Schneidleistung beeinflussen den wirtschaftlichen Endwert eines Siliziumblocks. Ein Prozess, der beim Schneiden schneller erscheint, kann die Gesamtausbeute verringern, wenn er zu übermäßigen Materialverlusten führt oder den Aufwand für nachfolgende Schleif-, Polier- oder Ausschussprozesse erhöht.
Aus diesem Grund hat sich das Diamantdrahtschneiden zu einer wichtigen Technologie für die Siliziumverarbeitung entwickelt. Im Vergleich zu älteren Schneidverfahren ermöglicht der Diamantdraht einen schmalen Schnittpfad, kontrollierten Materialabtrag und die effiziente Bearbeitung harter und spröder Werkstoffe. Bei optimaler Abstimmung von Maschine, Draht und Prozessparametern trägt das Diamantdrahtschneiden dazu bei, die Materialausnutzung zu verbessern und gleichmäßigere Schnittergebnisse zu erzielen.
Dieser Artikel erläutert die wichtigsten Faktoren, die die Ausbeute von Siliziumblöcken beeinflussen, die Funktionsweise des modernen Diamantdrahtschneidens und welche praktischen Schritte unternommen werden können, um Materialverluste zu reduzieren und die Schnittqualität zu verbessern.
Warum die Silizium-Ausbeute wichtig ist
Die Ausbeute von Siliziumblöcken wird oft im Hinblick darauf diskutiert, wie viel nutzbares Material aus einem gegebenen Block gewonnen werden kann. Die Ausbeute wird jedoch von weit mehr Faktoren beeinflusst als von der endgültigen Anzahl der hergestellten Wafer oder Segmente.
Eine vollständige Betrachtung des Ertrags sollte Folgendes berücksichtigen:
- Materialverwendung
- Schnittfugenverlust
- Verluste reduzieren
- Ablehnungsquoten
- Absplitterungen und Risse an den Kanten
- Oberflächenbeschädigung
- Dimensionskonsistenz
- Material, das bei der Weiterverarbeitung entfernt wurde
Mit anderen Worten: Eine hohe Schnittgeschwindigkeit bedeutet nicht immer eine hohe Gesamtausbeute.
Eine Erhöhung der Vorschubgeschwindigkeit kann beispielsweise den Schnittzyklus verkürzen, jedoch kann ein zu hoher Vorschub die Schnittkraft erhöhen und zu stärkeren Oberflächenschäden oder einem höheren Rissrisiko führen. Das Material muss dann möglicherweise nachbearbeitet werden oder ist im schlimmsten Fall unbrauchbar.
Für Siliziumhersteller besteht das Ziel daher nicht einfach darin, den Durchsatz zu maximieren. Vielmehr geht es darum, das Gleichgewicht zwischen Produktivität, Materialausnutzung, Schnittqualität und Prozessstabilität zu optimieren.
Dies gewinnt zunehmend an Bedeutung, da die Hersteller bestrebt sind, den Materialverbrauch zu reduzieren und die Wirtschaftlichkeit der Halbleiter-, Photovoltaik- und Hochleistungsmaterialproduktion zu verbessern.
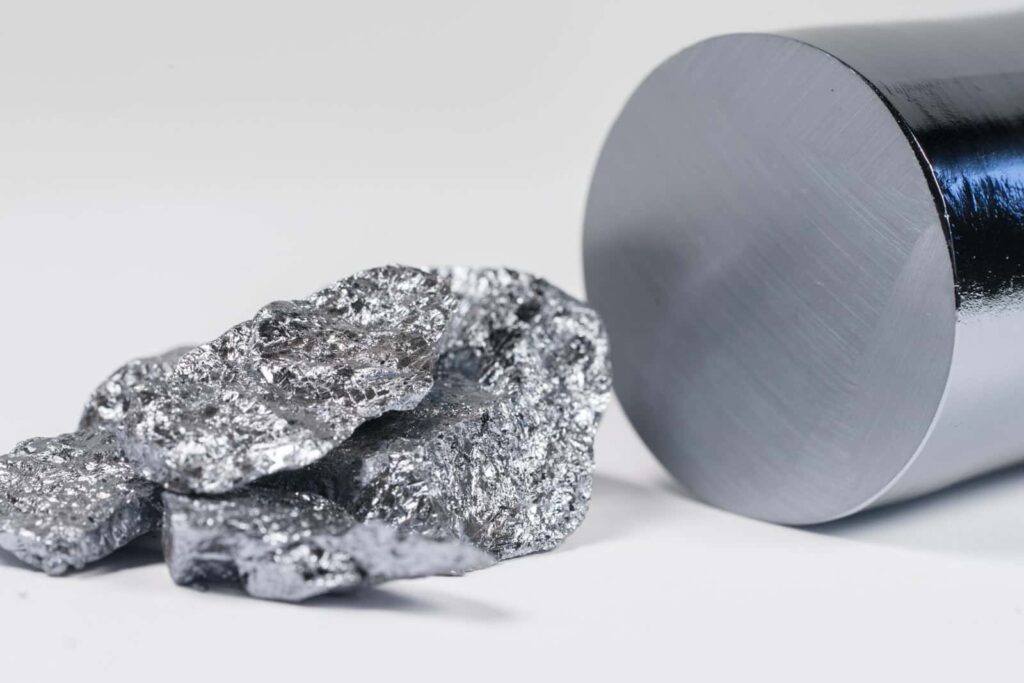
Die Entwicklung der Silizium-Ingot-Schneidtechnologie
Die Siliziumschneidtechnologie hat sich deutlich verändert, da die Industrie einen größeren Fokus auf Effizienz und Materialausnutzung legt.
Zu den traditionellen Schneidverfahren zählen das Schneiden mit Klingen sowie das Drahtschneiden mit losem Schleifmittel oder Schleifschlamm. Diese Technologien spielten eine wichtige Rolle in der Siliziumverarbeitung, weisen jedoch Einschränkungen hinsichtlich Schneidleistung, Schleifmittelverbrauch, Materialverlust und Prozessmanagement auf.
Die Diamantdrahttechnologie führte zu einem anderen Ansatz.
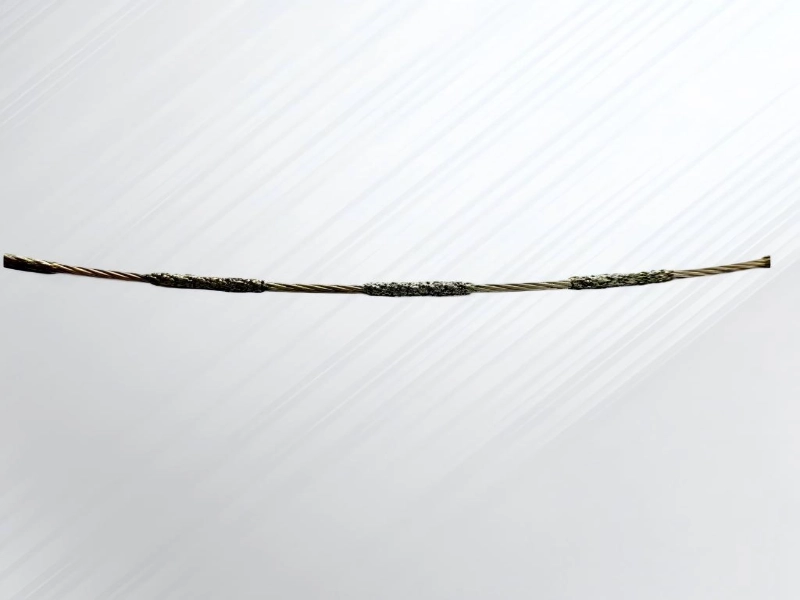
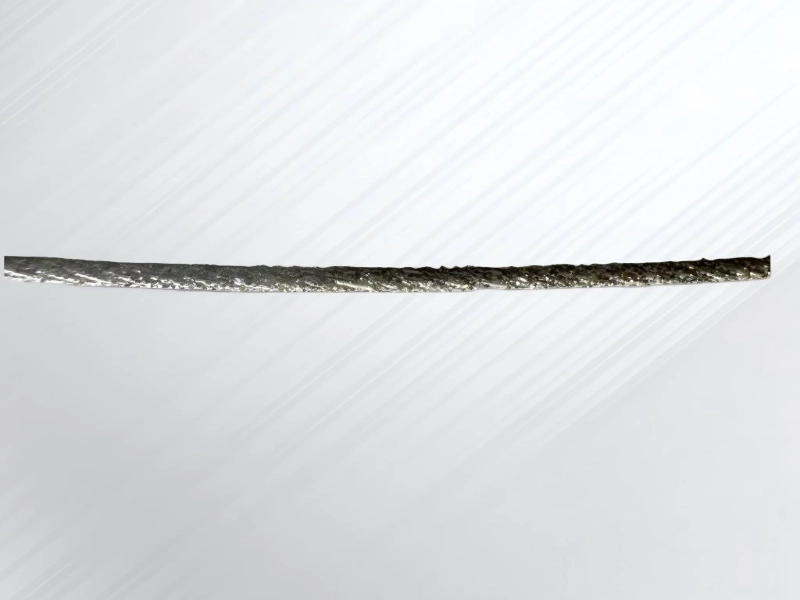
Anstatt einer losen Schleifpaste werden Diamantpartikel direkt am Schneiddraht befestigt. Der Draht selbst wird so zum Schneidwerkzeug. Während sich der Draht über das Silizium bewegt, tragen die Diamantpartikel Material vom Werkstück ab.
Dieser Ansatz bietet mehrere praktische Vorteile:
- Ein relativ schmaler Schnittweg
- Kontrollierte Abrasivwirkung
- Höhere Schnittleistung in geeigneten Anwendungen
- Verringerte Abhängigkeit von Schleifmittelsuspensionen
- Verbesserte Prozesskontrolle
- Potenzial für eine bessere Materialausnutzung
Das Diamantdrahtschneiden findet heute breite Anwendung bei der Bearbeitung von Silizium und anderen harten und spröden Werkstoffen. Für gute Ergebnisse ist jedoch mehr erforderlich als nur die Verwendung eines Diamantdrahts. Maschine, Drahtspezifikationen, Schnittparameter, Kühlbedingungen und Werkstückeigenschaften müssen optimal aufeinander abgestimmt sein.
Wo tritt Materialverlust beim Schneiden von Siliziumblöcken auf?
Materialverluste können in mehreren Phasen beim Schneiden von Siliziumblöcken auftreten. Zu verstehen, wo diese Verluste auftreten, ist der erste Schritt zur Verbesserung der Ausbeute.
Kerfverlust
Der Schnittverlust ist einer der wichtigsten Faktoren beim Siliziumschneiden.
Jeder Schneiddraht hat eine bestimmte Breite, und Material wird entlang des Schneidwegs abgetragen. Je breiter die effektive Schnittfuge ist, desto mehr Silizium wird in Schneidspäne umgewandelt.
Bei hochwertigen Werkstoffen können selbst relativ geringe Reduzierungen der Schnittfugenbreite bei wiederholter Anwendung über viele Schnitte hinweg einen signifikanten Einfluss auf die Materialausnutzung haben.
Ein dünnerer Draht ist jedoch nicht automatisch für jede Anwendung die beste Wahl. Der Drahtdurchmesser muss gegen folgende Faktoren abgewogen werden:
- Mechanische Stabilität
- Schnittlast
- Drahtlebensdauer
- Erforderliche Schnittgenauigkeit
- Werkstückabmessungen
- Prozessbedingungen
Ziel ist es nicht einfach, den dünnstmöglichen Draht zu verwenden, sondern eine Drahtkonfiguration zu wählen, die ein effizientes Gleichgewicht zwischen schmaler Schnittfuge und stabiler Schneidleistung bietet.
Absplitterungen und Kantenbeschädigungen
Kantenabsplitterungen sind eine weitere Ursache für Materialverluste.
Beim Schneiden, Abtrennen oder Formen von Siliziumblöcken kann mechanische Beanspruchung dazu führen, dass kleine Materialstücke von den Kanten abbrechen. Je nach Anwendung müssen beschädigte Kanten gegebenenfalls nachbearbeitet werden.
Übermäßiges Absplittern kann auch zu Qualitätsproblemen bei nachfolgenden Arbeitsgängen führen.
Durch die Kontrolle der Schnittkraft, des Drahtzustands, der Vorschubgeschwindigkeit und der Maschinenvibrationen kann das Risiko von Kantenbeschädigungen verringert werden.
Rissbildung und Mikrorisse
Silizium ist hart und spröde. Im Gegensatz zu duktileren Materialien ist seine Verformbarkeit vor dem Bruch begrenzt.
Bei zu hohen oder instabilen Schnittkräften können während der Bearbeitung Risse entstehen. Manche Risse sind sofort sichtbar, andere bleiben unter der Oberfläche und werden erst in späteren Fertigungsphasen deutlicher.
Mikrorisse können folgende Auswirkungen haben:
- Mechanische Festigkeit
- Weiterverarbeitung
- Zuverlässigkeit des Endprodukts
- Gesamtmaterialausbeute
Aus diesem Grund ist die Prozessstabilität ein wichtiger Bestandteil der Ertragsoptimierung.
übermäßige Oberflächenschäden
Der Zustand der Schnittfläche beeinflusst auch die gesamte Materialausnutzung.
Falls beim Schneidevorgang eine stark beschädigte Oberfläche oder übermäßige Rauheit entsteht, muss möglicherweise beim Schleifen, Läppen oder Polieren mehr Material abgetragen werden.
Ein Schneidverfahren, das beim Schneiden weniger Material abträgt, aber erhebliche Schäden unter der Oberfläche verursacht, liefert möglicherweise nicht die beste Gesamtausbeute.
Aus diesem Grund sollte bei der Ertragsoptimierung sowohl das unmittelbare Schnittergebnis als auch die Menge an Material berücksichtigt werden, die bei der nachfolgenden Bearbeitung verloren geht.
Wie das Diamantdrahtschneiden funktioniert
Beim Diamantdrahtschneiden wird ein Draht mit Diamant-Schleifpartikeln verwendet, um das Material zu durchtrennen.
Während sich der Draht über die Siliziumoberfläche bewegt, interagieren die Diamantpartikel mit dem Material und tragen es entlang der Schnittlinie schrittweise ab. Das Verfahren eignet sich besonders für harte und spröde Werkstoffe, da Diamant eine hohe Härte aufweist und Materialien wie Silizium, Siliziumkarbid, Saphir, Keramik, Quarz und andere moderne Werkstoffe effektiv abtragen kann.
Der Schneidevorgang umfasst mehrere Schlüsselelemente:
Diamantschleifpartikel
Die Diamantpartikel verrichten die eigentliche Schneidarbeit.
Ihre Größe, Konzentration, Bindungsmethode und Verteilung können die Schneidleistung und die Oberflächenqualität beeinflussen. Unterschiedliche Anwendungen erfordern möglicherweise unterschiedliche Schleifmitteleigenschaften.
Drahtbewegung
Durch die Bewegung des Drahtes entsteht eine kontinuierliche Wechselwirkung zwischen den Schleifpartikeln und dem Silizium.
Je nach Maschinenkonstruktion kann der Draht entweder in einer hin- und hergehenden oder in einer kontinuierlichen Konfiguration arbeiten.
Materialentfernung
Beim Durchdringen des Silikons mit dem Draht wird Material aus der Schneidezone abgetragen.
Das Schnittergebnis hängt von der Wechselwirkung zwischen dem Schleifmittel, dem Draht, dem Werkstück und den gewählten Prozessparametern ab.
Kontinuierliches Schneiden
Eine stabile Drahtbewegung ist wichtig für die Aufrechterhaltung gleichbleibender Schnittbedingungen.
Änderungen der Drahtgeschwindigkeit oder -spannung können den Schnittverlauf und die Oberflächenqualität beeinflussen. Eine stabile Bewegungssteuerung trägt daher zu einer höheren Schnittkonstanz bei.
Ein schmaler Einschnittsweg
Im Vergleich zu dickeren Schneidwerkzeugen kann ein geeigneter Diamantdraht eine relativ schmale Schnittfuge erzeugen.
Dies ist einer der Hauptgründe, warum die Diamantdrahttechnologie für hochwertige Materialien wertvoll ist, bei denen die Materialausnutzung wichtig ist.
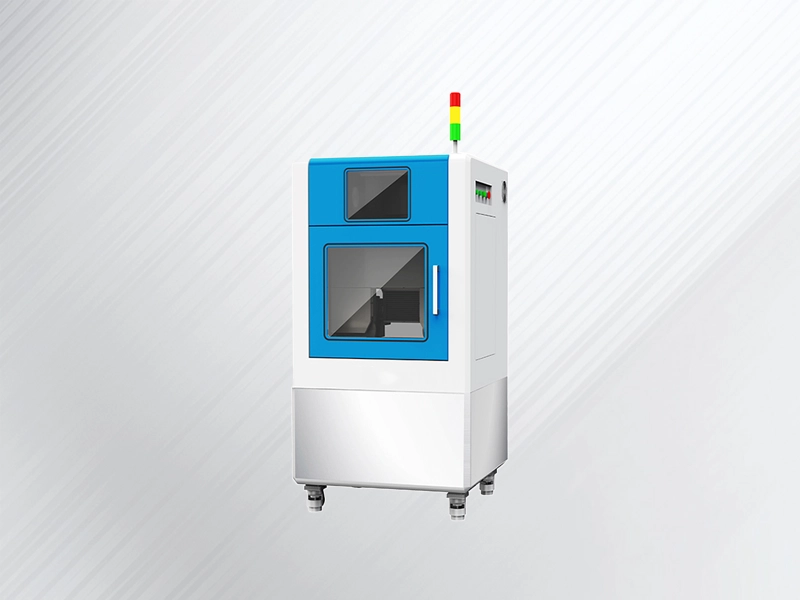
Für Hersteller, die Silizium und andere harte und spröde Materialien verarbeiten, kann eine geeignete [Diamantdrahtschneidmaschine] die für verschiedene Schneidanwendungen erforderliche mechanische Stabilität, Bewegungssteuerung und Prozessflexibilität bieten.
Wie das Schneiden mit Diamantdraht die Siliziumbarrenausbeute verbessern kann
Das Schneiden mit Diamantdraht kann die Silizium-Ingot-Ausbeute auf verschiedene Weise verbessern, wenn der Prozess richtig optimiert wird.
Schmalere Schnittfugenbreite
Ein schmalerer Schnittweg bedeutet im Allgemeinen, dass bei jedem Schnitt weniger Material abgetragen wird.
Durch die Reduzierung unnötiger Schnittverluste über mehrere Schnitte kann die Menge an nutzbarem Material, die aus einem Siliziumblock gewonnen wird, erhöht werden.
Der praktische Nutzen hängt vom gewählten Drahtdurchmesser und dem gesamten Schneidprozess ab.
Kontrollierter Materialabtrag
Die Diamantdrahttechnologie ermöglicht die Anpassung des Schneidprozesses durch Parameter wie:
- Drahtgeschwindigkeit
- Vorschubgeschwindigkeit
- Drahtspannung
- Schleifeigenschaften
- Kühlbedingungen
Dies ermöglicht es den Herstellern, den Prozess je nach Material und gewünschtem Schnittergebnis zu optimieren.
Reduzierte mechanische Belastung
Im Vergleich zu einigen herkömmlichen Schneidverfahren ermöglicht das Diamantdrahtschneiden einen kontrollierteren Materialabtrag.
Bei richtiger Wahl der Schnittparameter kann dies dazu beitragen, übermäßige mechanische Belastungen zu reduzieren und das Risiko von Rissen oder Absplitterungen zu verringern.
Das tatsächliche Ergebnis ist jedoch weiterhin anwendungsabhängig. Eine ungeeignete Parameterwahl kann nach wie vor Materialschäden verursachen.
Verbesserte Schnittkonsistenz
Eine stabile Maschinenbewegung und eine gleichbleibende Drahtleistung können dazu beitragen, Abweichungen zwischen den Schnitten zu reduzieren.
Eine verbesserte Konsistenz kann Folgendes unterstützen:
- Besser vorhersagbare Dimensionen
- Gleichmäßigere Oberflächenqualität
- Geringere Ausschussraten
- Stabilere Weiterverarbeitung
Bessere Oberflächenqualität
Ein gut kontrollierter Schneidprozess kann unnötige Oberflächenbeschädigungen reduzieren.
Dadurch kann die Menge an Material, die in nachfolgenden Verarbeitungsschritten entfernt werden muss, reduziert werden.
Für Hersteller, die auf maximale Ausbeute ausgerichtet sind, sollte daher die Oberflächenqualität zusammen mit der Schnittgeschwindigkeit und dem Schnittverlust bewertet werden.
Schlüsselfaktoren, die die Silizium-Ingot-Ausbeute beeinflussen
Mehrere Prozessvariablen beeinflussen direkt die Qualität des Silizium-Ingot-Schneidens und die Materialausnutzung.
1. Diamantdrahtdurchmesser
Der Drahtdurchmesser steht in direktem Verhältnis zur Schnittfugenbreite.
Ein dünnerer Draht kann den Materialabtrag beim Schneiden verringern. Bei der Drahtauswahl müssen jedoch auch Stabilität und Schneidleistung berücksichtigt werden.
Ein für die Anwendung zu dünner Draht kann folgende Auswirkungen haben:
- Reduzierte Stabilität
- Höheres Bruchrisiko
- Schwierigkeiten bei der Aufrechterhaltung der Schnittgenauigkeit
Ein dickerer Draht bietet zwar eine höhere mechanische Festigkeit, kann aber den Schnittverlust erhöhen.
Die beste Wahl hängt von der Werkstückgröße, der Schnittlast und der erforderlichen Prozessstabilität ab.
2. Diamantkörnung
Die Eigenschaften des Diamantkorns beeinflussen die Wechselwirkung zwischen dem Draht und dem Silizium.
Abrasive Selektion kann Folgendes beeinflussen:
- Schneideffizienz
- Oberflächenqualität:
- Materialabtragsverhalten
- Werkzeugverschleiß
Je nach gewünschtem Gleichgewicht zwischen Produktivität und Oberflächenqualität können gröbere und feinere Schleifmittelkonfigurationen unterschiedliche Ergebnisse liefern.
3. Drahtgeschwindigkeit
Die Übertragungsgeschwindigkeit ist ein wichtiger Produktivitätsparameter.
Ist die Drahtvorschubgeschwindigkeit zu gering, kann die Schneidleistung eingeschränkt sein.
Wird die Drahtgeschwindigkeit jedoch übermäßig erhöht, können Drahtverschleiß, Wärmeentwicklung und Prozessinstabilität je nach Anwendung stärker in den Vordergrund treten.
Ziel sollte es sein, einen stabilen Betriebsbereich zu ermitteln, anstatt einfach nur die Drahtgeschwindigkeit zu maximieren.
4. Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit beeinflusst die auf das Material wirkende Schnittkraft.
Eine höhere Vorschubgeschwindigkeit kann die Produktivität steigern, aber auch die Schnittkräfte und das Risiko von:
- Oberflächenbeschädigung
- Chipping
- Spaltung
- Leitungsüberlastung
Die Vorschubgeschwindigkeit sollte daher entsprechend den Siliziumabmessungen, den Drahtspezifikationen und der geforderten Oberflächenqualität optimiert werden.
5. Drahtspannung
Eine stabile Drahtspannung ist für ein kontrolliertes Schneiden unerlässlich.
Ist die Spannung zu gering, kann sich der Draht übermäßig durchbiegen und die Schnittgenauigkeit beeinträchtigen.
Bei zu hoher Spannung kann sich die Gefahr eines Drahtbruchs erhöhen.
Auch Spannungsänderungen während des Schneidvorgangs können zu einem ungleichmäßigen Schneidverhalten beitragen.
Bei der Präzisionsbearbeitung von Silizium kann eine stabile Spannungsregelung dazu beitragen, Abweichungen zu reduzieren und einen besser vorhersagbaren Schnittweg zu ermöglichen.
6. Kühl- und Prozessbedingungen
Kühlung und die Entfernung von Ablagerungen sind beim Siliziumschneiden wichtig.
Die Schneidzone muss so gesteuert werden, dass die Wärmeentwicklung kontrolliert und die während des Prozesses entstehenden Siliziumpartikel entfernt werden können.
Effektive Prozessbedingungen können Folgendes beeinflussen:
- Temperatur
- Ansammlung von Trümmern
- Drahtleistung
- Oberflächenqualität:
- Schnittstabilität
Die geeignete Kühl- und Spülstrategie hängt von der jeweiligen Ausrüstung und Anwendung ab.
Die Rolle von Diamantdrahtschleifen beim Präzisions-Siliziumschneiden
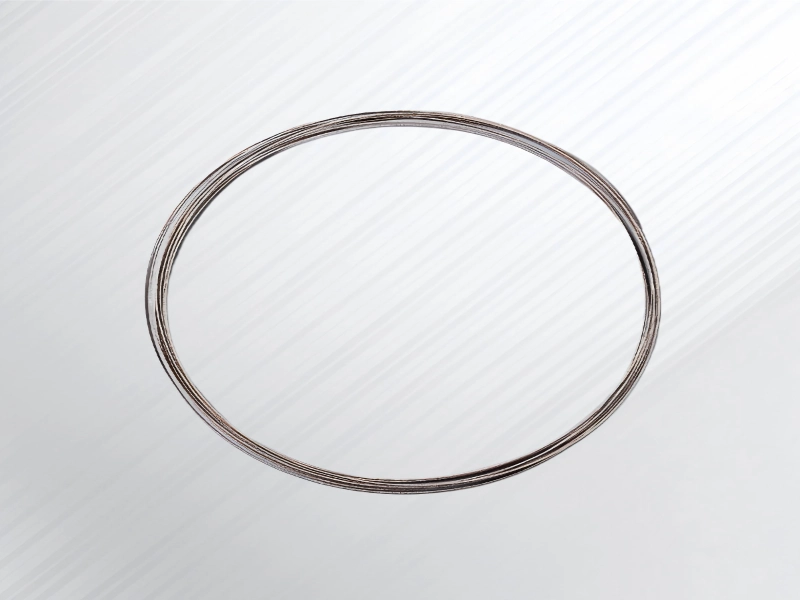
Eine endlose Diamantdrahtschlaufe ist ein kontinuierlicher, geschlossener Schneiddraht, der für kompatible Schneidsysteme entwickelt wurde.
Im Gegensatz zu einem hin- und hergehenden Draht kann sich eine Endlosschleife kontinuierlich in eine Richtung bewegen. Dies ist nützlich in Anwendungen, die eine stabile, kontinuierliche Drahtbewegung erfordern.
Mögliche Vorteile in geeigneten Anwendungsbereichen sind:
- Kontinuierliche Schneidbewegung
- Keine wiederholten Richtungsänderungen
- Stabile Prozessbedingungen
- Hohes Schnittgeschwindigkeitspotenzial
- Gleichmäßige Wechselwirkung zwischen Draht und Material
Endlos-Diamantdrahtkonfigurationen eignen sich für spezielle Schneidanwendungen, bei denen eine kontinuierliche Drahtbewegung und stabile Schneidbedingungen erforderlich sind.
Allerdings sind sie nicht automatisch die beste Wahl für jeden Silizium-Schneidprozess.
Bei der Auswahl der Drähte sollten folgende Aspekte berücksichtigt werden:
- Materialabmessungen
- Erforderliche Schnittgeometrie
- Maschinenkonfiguration
- Produktionsanforderungen
- Oberflächenqualitätsziele
- Anforderungen an die Schnittgeschwindigkeit
Eine geeignete [Diamantdrahtschlinge] sollte daher als Teil des kompletten Schneidsystems und nicht als isolierte Komponente ausgewählt werden.
Fortschrittliche Diamantdrahtschneidtechniken für höhere Ausbeute
Zur Ertragssteigerung reicht die Auswahl eines hochwertigen Drahtes allein nicht aus. Fortschrittliche Prozesssteuerung kann hier einen entscheidenden Unterschied machen.
Konstante und stabile Spannungsregelung
Schwankende Drahtspannungen können den Schnittweg beeinflussen und zu ungleichmäßigen Oberflächenbedingungen beitragen.
Eine stabile Spannungsregelung trägt dazu bei, eine gleichmäßigere Drahtbewegung während des gesamten Schneidvorgangs zu gewährleisten.
In fortschrittlichen Systemen kann die Regelung mittels geschlossener Regelkreise für gleichmäßigere Spannungsbedingungen sorgen und dazu beitragen, die Auswirkungen von Prozessschwankungen zu reduzieren.
Hochgeschwindigkeits-Kontinuierliches Schneiden
Kontinuierliche Drahtkonfigurationen können für Anwendungen nützlich sein, die eine ununterbrochene Schneidbewegung erfordern.
Im Vergleich zu wiederholten Richtungsänderungen vermeidet ein kontinuierliches Schneidsystem den mechanischen Übergang, der mit der Umkehrung der Drahtrichtung verbunden ist.
Für geeignete Anwendungen wie das Zuschneiden, Segmentieren oder Formen von Siliziumblöcken kann dies eine effiziente und stabile Verarbeitung unterstützen.
Die tatsächliche Betriebsgeschwindigkeit sollte stets entsprechend der Maschinenkonstruktion, den Drahtspezifikationen, den Werkstückabmessungen und den Prozessanforderungen gewählt werden.
Dynamische Vorschubsteuerung
Siliziumblöcke können je nach Verarbeitungsstufe unterschiedliche Geometrien aufweisen.
Die effektive Schnittfläche kann sich verändern, während sich der Draht durch das Material bewegt. Eine konstant gleichbleibende Vorschubgeschwindigkeit während des gesamten Schneidvorgangs führt daher nicht immer zum besten Ergebnis.
Die dynamische Vorschubsteuerung kann die Schnittlast an die sich ändernden Bedingungen anpassen.
Dies kann zu einem ausgeglichenen Verhältnis beitragen:
- Schneideffizienz
- Drahtlast
- Oberflächenqualität:
- Prozessstabilität
Optimierung der Kühlung und der Schmutzabfuhr
Die beim Schneiden entstehenden Siliziumspäne müssen wirksam entsorgt werden.
Eine mangelhafte Entfernung von Schneidrückständen kann den Schneidprozess beeinträchtigen und die Oberflächenqualität mindern.
Durch die Optimierung der Kühl- und Spülbedingungen kann eine sauberere und stabilere Schneidzone gewährleistet werden.
Diamantdrahtschneiden im Vergleich zu herkömmlichen Schneidverfahren
Der folgende Vergleich bietet einen allgemeinen Überblick. Die tatsächliche Leistung hängt von der jeweiligen Ausrüstung, dem Material und den Prozessbedingungen ab.
| Faktor | Diamantdrahtschneiden | Diamanttrennscheibenschneiden |
|---|---|---|
| Schnittbreite | Generell schmaler | Oft breiter |
| Materialverwendung | Möglicherweise höher | Hängt von der Klingendicke und dem Anwendungsbereich ab. |
| Schnittkraft | Kann in geeigneten Verfahren niedriger sein. | Kann je nach Verfahren höher sein. |
| Harte und spröde Materialien | Sehr gut geeignet | Häufig verwendete |
| Prozessflexibilität | Hoch | Anwendungsabhängig |
| Werkzeugkonfiguration | Drahtbasiert | Klingenbasiert |
| Schneidweg | Kann schmal und flexibel sein | Durch die Schaufelgeometrie definiert |
Keine der beiden Methoden ist generell überlegen.
Das Schneiden mit Diamantdraht ist besonders attraktiv, wenn es auf schmale Schnittfugen, Materialausnutzung und kontrolliertes Schneiden von harten und spröden Materialien ankommt.
Das Schneiden mit einem Messer kann auch für andere Anwendungen geeignet sein, bei denen andere Produktionsanforderungen gelten.
Die richtige Wahl sollte auf dem spezifischen Material und dem Fertigungsziel basieren.
Häufige Herausforderungen beim Diamantdrahtschneiden von Siliziumblöcken
Auch hochentwickelte Diamantdrahtsysteme erfordern eine sorgfältige Prozesskontrolle.
Drahtverschleiß
Der Diamantdraht nutzt sich im Laufe der Zeit allmählich ab.
Die Leistungsfähigkeit des Drahtes kann sich mit dem Verbrauch der Schleiffläche verändern, was sich auf die Schneidleistung und die Oberflächenqualität auswirken kann.
Eine regelmäßige Überwachung kann helfen, Veränderungen der Drahtleistung zu erkennen.
Drahtbruch
Drahtbrüche können die Produktion unterbrechen und die Prozesseffizienz verringern.
Mögliche beitragende Faktoren sind:
- Übermäßige Spannung
- Unzureichende Förderrate
- Übermäßige Schnittlast
- Schlechter Kabelzustand
- Unzureichende Prozessstabilität
Die Lösung besteht nicht immer in einer Erhöhung der Drahtfestigkeit. Der gesamte Schneidprozess sollte überprüft werden.
Ungleichmäßiger Schnitt
Ungleichmäßige Schnitte können durch Probleme mit der Maschinenausrichtung, instabile Drahtbewegung, Materialabweichungen oder inkonsistente Prozessparameter verursacht werden.
Eine präzise Maschineneinrichtung und regelmäßige Wartung sind wichtig, um Abweichungen zu minimieren.
Oberflächenschaden
Die Oberflächenqualität kann durch den Drahtzustand, die Schnittgeschwindigkeit, den Vorschub, die Eigenschaften des Schleifmittels und die Kühlbedingungen beeinflusst werden.
Der Schneidprozess sollte entsprechend den Oberflächenanforderungen des nächsten Fertigungsschritts optimiert werden.
Schneiddrift
Durch Drahtdurchbiegung oder instabile Schneidkräfte kann der Schnittweg von der beabsichtigten Position abweichen.
Eine stabile Spannung, eine angemessene Vorschubsteuerung und eine ausreichende Maschinensteifigkeit können dazu beitragen, dieses Risiko zu verringern.
Geschwindigkeit und Ertrag im Gleichgewicht halten
Eine der häufigsten Herausforderungen besteht darin, das richtige Gleichgewicht zwischen Produktivität und Materialqualität zu finden.
Eine Erhöhung der Schnittgeschwindigkeit kann den Durchsatz verbessern, aber zu hohe Prozessparameter können die Ausbeute verringern.
Der effizienteste Prozess ist oft nicht der schnellste. Es ist der Prozess, der die höchste Ausbeute an nutzbarem Material pro Einheit der gesamten Herstellungskosten erzielt.
Wie man das Diamantdrahtschneiden für höhere Ausbeute optimiert
Der folgende praktische Ansatz kann Herstellern helfen, ihren Silizium-Slicing-Prozess zu verbessern.
Schritt 1: Silizium-Materialeigenschaften bewerten
Beginnen Sie damit, den Stoff zu verstehen.
Halten:
- Siliziumtyp
- Materialabmessungen
- Kristalleigenschaften
- Erforderliche Endabmessungen
- Anforderungen an die Oberflächenqualität
Der Schneidprozess sollte entsprechend dem jeweiligen Werkstück ausgewählt werden, anstatt für jede Anwendung einen einzigen Parametersatz zu verwenden.
Schritt 2: Wählen Sie das geeignete Kabel aus
Wählen Sie den Draht anhand des erforderlichen Gleichgewichts zwischen folgenden Punkten:
- Schnittbreite
- Schneideffizienz
- Mechanische Stabilität
- Oberflächenqualität:
- Erwartete Lebensdauer des Drahtes
Die Drahtauswahl sollte auf die Maschine und das Material abgestimmt sein.
Schritt 3: Optimieren Sie die Leitungsgeschwindigkeit
Beginnen Sie mit einem stabilen Betriebsbereich und bewerten Sie das Schnittergebnis.
Eine Geschwindigkeitssteigerung sollte auf tatsächlichen Prozessdaten und nicht auf Annahmen basieren.
Monitor:
- Schnittzeit
- Zustand der Oberfläche
- Drahtverschleiß
- Prozessstabilität
Schritt 4: Vorschubgeschwindigkeit anpassen
Die Vorschubgeschwindigkeit sollte optimiert werden, um übermäßige Schnittkräfte zu vermeiden.
Ein kontrollierter Anpassungsprozess kann dazu beitragen, ein Gleichgewicht zwischen Produktivität und Qualität zu finden.
Schritt 5: Kabelverschleiß überwachen
Der Zustand der Kabel sollte während der gesamten Produktion überwacht werden.
Veränderungen im Schneidverhalten können darauf hindeuten, dass der Draht oder die Prozessparameter angepasst werden müssen.
Schritt 6: Oberflächenqualität beurteilen
Bewerten Sie den Prozess nicht allein anhand der Schnittgeschwindigkeit.
Untersuchen Sie die Schnittfläche und berücksichtigen Sie Folgendes:
- Rauheit
- Randbedingung
- Sichtbare Risse
- Chipping
- Anforderungen an die nachgelagerte Verarbeitung
Schritt 7: Den gesamten Prozess verbessern
Das wichtigste Prinzip ist, dass der Ertrag vom Gesamtsystem bestimmt wird.
Maschinen-, Draht- und Prozessparameter müssen aufeinander abgestimmt sein.
Die Verbesserung nur einer Komponente führt möglicherweise nicht zum gewünschten Ergebnis, wenn der Rest des Prozesses instabil bleibt.
Die richtige Ausrüstung zum Schneiden von Siliziumblöcken auswählen
Die Auswahl der Ausrüstung sollte mit den konkreten Verarbeitungsanforderungen beginnen.
Barrenabmessungen
Die Maschine muss über eine ausreichende Kapazität für die Materialgröße und -geometrie verfügen.
Erforderliche Schnittgenauigkeit
Anwendungen, die enge Maßtoleranzen erfordern, benötigen unter Umständen ein höheres Maß an Bewegungssteuerung und Maschinensteifigkeit.
Produktionsvolumen
Bei Forschungs- und Laboranwendungen kann Flexibilität Priorität haben.
Die industrielle Produktion legt möglicherweise größeren Wert auf Folgendes:
- Automation
- Reproduzierbarkeit
- Produktionseffizienz
- Prozessüberwachung
Kabelkonfiguration
Die Ausrüstung sollte mit dem gewählten Drahtsystem und der gewählten Schneidemethode kompatibel sein.
Je nach Anwendung können dies unterschiedliche Drahtkonfigurationen oder geschlossene Schleifensysteme umfassen.
Anforderungen an die Oberflächenqualität
Soll die Schnittfläche weiterbearbeitet werden, muss der erforderliche Oberflächenzustand bei der Auswahl der Ausrüstung berücksichtigt werden.
Zukünftige Skalierbarkeit
Die Hersteller sollten auch berücksichtigen, ob sich die Produktionsanforderungen voraussichtlich ändern werden.
Eine Maschine, die zukünftige Prozessentwicklungen ermöglicht, bietet möglicherweise eine größere langfristige Flexibilität.
Bei der Bewertung einer [Diamantdrahtschneidmaschine] sollten Käufer die gesamten Verarbeitungsanforderungen berücksichtigen und nicht nur die Maschinen anhand der maximalen Schnittgeschwindigkeit vergleichen.
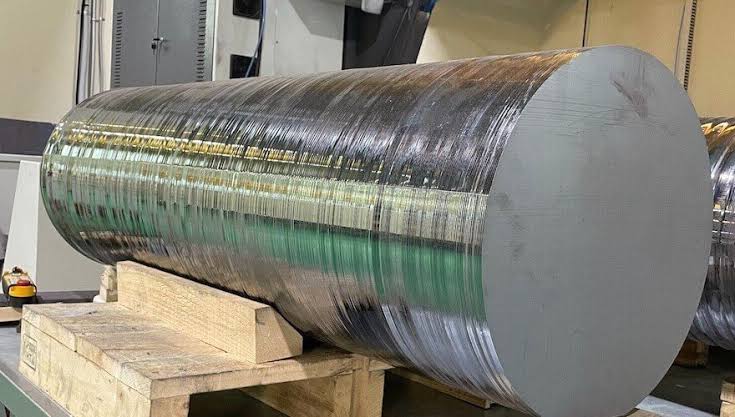
Integration von Präzisionsgeräten und Schneidverbrauchsmaterialien
Hochwertiger Diamantdraht allein kann eine unzureichende Maschinensteifigkeit oder eine mangelhafte Bewegungssteuerung nicht ausgleichen.
Ebenso kann eine moderne Schneidemaschine ihr volles Potenzial nicht ausschöpfen, wenn der gewählte Draht für das Material oder die Anwendung ungeeignet ist.
Eine erfolgreiche Siliziumverarbeitung hängt von der Wechselwirkung zwischen folgenden Faktoren ab:
- Maschinenstruktur
- Motion Control
- Drahteigenschaften
- Spannungsmanagement
- Futterkontrolle
- Kühlung und Schmutzentfernung
- Werkstückeinrichtung
Deshalb sollten Geräte und Verbrauchsmaterialien als System betrachtet werden.
Für Hersteller, die mehrere harte und spröde Werkstoffe verarbeiten, kann es auch sinnvoll sein, innerhalb desselben Produktionsprozesses verschiedene Schneid- und Bearbeitungstechnologien in Betracht zu ziehen.
Wann ist nach dem Drahtschneiden eine CNC-Bearbeitung erforderlich?
Diamantdrahtschneiden wird hauptsächlich für Folgendes verwendet:
- Schneiden
- Slicing
- Materialtrennung
- Schneiden großer oder spröder Materialien
Allerdings benötigen einige Bauteile nach dem ersten Zuschnitt zusätzliche Funktionen.
CNC-Bearbeitung kann eingesetzt werden für:
- Nuten
- Bohrungen
- Komplexe Konturen
- Dreidimensionale Merkmale
- Sekundäre Endbearbeitungsvorgänge
Bei diesen Anwendungen können sich Diamantdrahtschneiden und CNC-Bearbeitung ergänzen.
Der Prozess kann einer logischen Abfolge folgen:
Schneiden → Weiterverarbeitung
Nachdem Silizium oder ein anderes Material auf die gewünschte Größe zugeschnitten wurde, kann eine [Gravier- und Fräsmaschine] eingesetzt werden, wenn komplexere Bearbeitungsmerkmale erforderlich sind.
Zukunftstrends beim Silizium-Ingot-Slicing
Die Siliziumverarbeitungstechnologie entwickelt sich ständig weiter, um der Nachfrage nach besserer Materialausnutzung, höherer Präzision und niedrigeren Herstellungskosten gerecht zu werden.
Einige Trends dürften weiterhin wichtig bleiben.
Technologie für dünnere Drähte
Durch die Verringerung des Drahtdurchmessers kann der Schnittverlust reduziert werden, sofern die Prozessstabilität gewährleistet ist.
Die zukünftige Entwicklung wird sich weiterhin darauf konzentrieren, schmalere Schnittwege zu erreichen, ohne dabei die Drahtfestigkeit oder die Zuverlässigkeit des Prozesses zu beeinträchtigen.
Verbesserte Diamantbeschichtungen
Fortschritte in der Diamantbeschichtungstechnologie könnten Folgendes verbessern:
- Abrasivretention
- Schneideffizienz
- Drahtlebensdauer
- Oberflächenqualität:
Höhere Automatisierung
Automatisierte Lade-, Positionierungs-, Überwachungs- und Prozesssteuerungsmechanismen können dazu beitragen, die Konsistenz zu verbessern und manuelle Abweichungen zu reduzieren.
Prozessüberwachung
Fortschrittlichere Überwachungssysteme können bessere Informationen liefern über:
- Drahtzustand
- Schnittlast
- Prozessstabilität
- Maschinenleistung
Diese Informationen können Herstellern helfen, Probleme frühzeitig zu erkennen.
Reduzierter Materialabfall
Die optimale Materialnutzung wird weiterhin eine hohe Priorität haben.
Die Hersteller werden auch weiterhin nach Möglichkeiten suchen, unnötige Schnittverluste, Oberflächenbeschädigungen und Verluste in der nachgelagerten Verarbeitung zu reduzieren.
Verbesserte Oberflächenqualität
Eine bessere Kontrolle des Schneidprozesses kann dazu beitragen, Schäden zu reduzieren und die Menge des in späteren Verarbeitungsschritten abgetragenen Materials zu minimieren.
Häufig gestellte Fragen
Wie hoch ist die Silizium-Ingot-Ausbeute?
Die Silizium-Ingot-Ausbeute bezeichnet die Menge an nutzbarem Material, die nach dem Schneiden und der Bearbeitung aus einem Silizium-Ingot gewonnen wird. Sie wird durch Schnittverluste, Schnittbeschädigungen, Ausschussraten, Oberflächenqualität und Materialabtrag in nachfolgenden Prozessen beeinflusst.
Wie kann die Silizium-Blockausbeute verbessert werden?
Die Ausbeute kann verbessert werden durch die Reduzierung unnötiger Materialverluste, die Optimierung der Drahtauswahl, die Kontrolle der Schnittparameter, die Aufrechterhaltung einer stabilen Drahtspannung und die Reduzierung von Oberflächenbeschädigungen und Ausschuss.
Was versteht man unter Schnittverlust beim Siliziumschneiden?
Der Schnittverlust bezeichnet das Material, das entlang des Schnittpfades abgetragen wird. Die effektive Schnittfuge wird vom Schneidwerkzeug bzw. -draht und den Prozessbedingungen beeinflusst. Durch die Reduzierung unnötiger Schnittfugen lässt sich die Materialausnutzung verbessern.
Warum wird Diamantdraht zum Schneiden von Silizium verwendet?
Diamantdraht eignet sich für Silizium, da Diamantpartikel harte und spröde Materialien effektiv abtragen können. Die Technologie ermöglicht zudem einen relativ schmalen Schnittweg und einen kontrollierten Materialabtrag.
Beeinflusst der Drahtdurchmesser die Silizium-Materialverluste?
Ja. Der Drahtdurchmesser kann die Schnittbreite und damit die abgetragene Materialmenge beeinflussen. Bei dünnerem Draht muss jedoch die Stabilität, die Schnittkraft und die Bruchgefahr gegeneinander abgewogen werden.
Was verursacht Drahtbrüche beim Siliziumschneiden?
Mögliche Ursachen sind übermäßige Spannung, zu hohe Schnittbelastung, ungeeignete Vorschubgeschwindigkeit, Drahtverschleiß, Probleme bei der Maschinenausrichtung oder instabile Prozessbedingungen.
Worin besteht der Unterschied zwischen dem Schneiden von Siliziumblöcken und dem Schneiden von Siliziumwafern?
Beim Schneiden von Siliziumblöcken geht es im Allgemeinen um die Verarbeitung größerer Siliziummaterialien in dünnere Abschnitte oder Zwischenstücke.
Das Schneiden von Siliziumwafern konzentriert sich auf die Weiterverarbeitung bereits geformter Wafer, was weiteres präzises Schneiden, Vereinzeln, Formen oder Trennen umfassen kann. Die beiden Verfahren unterscheiden sich hinsichtlich der Materialabmessungen und technischen Anforderungen.
Weitere Informationen zu den späteren Phasen der Siliziumverarbeitung finden Sie in unserem demnächst erscheinenden Leitfaden zum Siliziumwafer-Schneiden.
Wie wählt man eine Silizium-Ingot-Schneidemaschine aus?
Zu den wichtigsten Überlegungen gehören die Abmessungen der Barren, die erforderliche Schnittgenauigkeit, das Produktionsvolumen, die Automatisierungsanforderungen, die Drahtkonfiguration, die Anforderungen an die Oberflächenqualität und die zukünftige Skalierbarkeit der Produktion.
Fazit
Um die Ausbeute an Siliziumblöcken zu maximieren, reicht eine Erhöhung der Schnittgeschwindigkeit allein nicht aus. Der effektivste Ansatz besteht darin, unnötigen Materialverlust zu reduzieren und gleichzeitig eine gleichbleibende Schnittqualität zu gewährleisten.
Schnittverluste, Drahtdurchmesser, Oberflächenbeschädigungen, Kantenausbrüche, Rissbildung, Drahtzustand und Prozessparameter beeinflussen alle die endgültige Menge an nutzbarem Silizium, die aus einem Ingot gewonnen wird.
Das Diamantdrahtschneiden ist eine effektive Technologie zur Verbesserung der Materialausnutzung, sofern das gesamte Schneidsystem optimal eingestellt ist. Eine geeignete Kombination aus Präzisionsausrüstung, passendem Diamantdraht, stabiler Spannungsregelung, optimierten Vorschubgeschwindigkeiten und effektivem Prozessmanagement kann Herstellern helfen, ein besseres Gleichgewicht zwischen Produktivität und Ausbeute zu erzielen.
Für Silizium und andere harte und spröde Materialien ist das Grundprinzip einfach:
Das beste Schneidergebnis erzielt man durch die Optimierung von Maschine, Draht und Prozess als ein Gesamtsystem.
Entdecken Sie unser komplettes Angebot an [Präzisionsschneidlösungen und Bearbeitungsanlagen], um mehr über die Möglichkeiten für Silizium, Siliziumkarbid, Saphir, Keramik, Quarz, Graphit und andere fortschrittliche Werkstoffe zu erfahren.