Défis de coupe du verre microcristallin
Comprendre pourquoi les vitrocéramiques sont réputées pour être difficiles à traiter est la première étape pour optimiser le rendement de votre découpe de précision.
Propagation imprévisible des fissures
La dureté élevée, combinée à une fragilité extrême, entraîne une propagation rapide des microfissures. Les méthodes de coupe traditionnelles provoquent des fractures imprévisibles qui compromettent l'intégrité structurelle.
fractures dues aux contraintes thermiques
Une faible conductivité thermique entraîne une concentration de la chaleur de friction. Ceci provoque des fissures spontanées lors de la transformation, même sous de faibles charges mécaniques, endommageant ainsi des ébauches de grande valeur.
Écaillage visible des bords
Les chocs mécaniques aux points d'entrée/sortie créent des bords irréguliers. Pour les composants optiques et les écrans sans cadre, même de légers éclats entraînent des taux de rebut importants et des défaillances structurelles.
Dommages invisibles sous la surface
Le meulage traditionnel provoque des microfissures cachées sous la surface. Ces défauts latents fragilisent les composants, entraînant des défaillances inattendues sur le terrain, longtemps après la fin de l'usinage.
Déchets matériels importants
Les lames conventionnelles, avec leur large largeur de coupe, transforment des matières premières coûteuses en poussière inutilisable. Chaque millimètre de coupe gaspillé représente directement des milliers d'euros de pertes de revenus annuels.
Charge de post-traitement
Les surfaces rugueuses nécessitent un polissage intensif pour éliminer les couches endommagées. Ce travail et ce temps supplémentaires augmentent considérablement le coût total par pièce pour les applications aérospatiales et l'optique de laboratoire.
Limites des méthodes de coupe traditionnelles
Les méthodes conventionnelles ne permettent pas de satisfaire simultanément aux exigences de précision et d'intégrité de surface. Il faut choisir entre vitesse de coupe, qualité des arêtes ou rendement, et souvent faire des compromis sur les trois.
La solution Zelatec : Technologie de découpe au fil diamanté sans fin
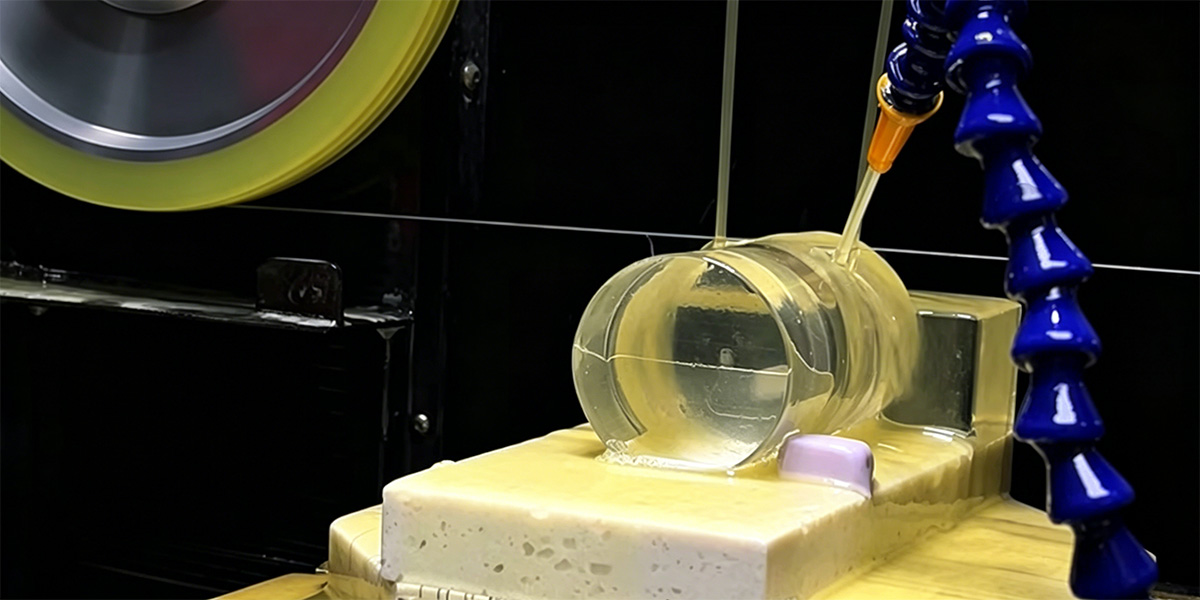
Pour pallier la fragilité inhérente au verre microcristallin, nous avons abandonné le sciage traditionnel à fort impact. Notre solution repose sur un procédé de « contact linéaire » à haute vitesse et faible tension, conçu pour préserver l’intégrité structurelle du matériau de l’entrée à la sortie.
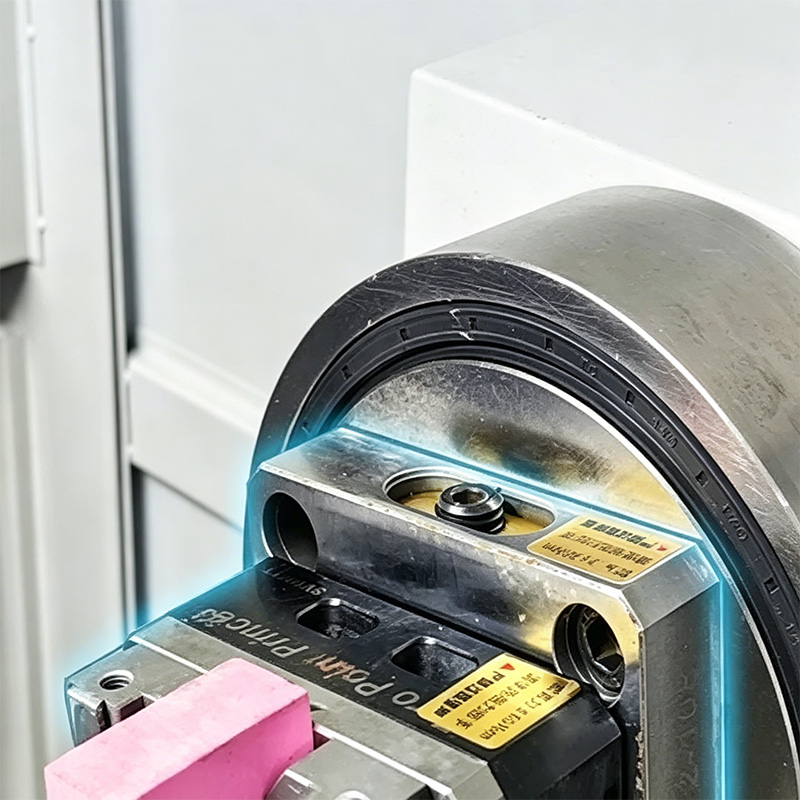
Notre solution repose sur le remplacement du meulage de surface à fort impact par une méthode de découpe à contact linéaire à haute vitesse, privilégiant la stabilité mécanique. Grâce à l'utilisation d'un fil diamanté sans fin se déplaçant à vitesse constante (jusqu'à 80 m/s), la charge mécanique est répartie sur une surface beaucoup plus réduite, diminuant considérablement la force macroscopique qui provoque généralement l'amorçage de fissures dans les vitrocéramiques fragiles. Pour garantir cette précision tout au long de la découpe, nous combinons la stabilité du fil à tension constante avec un contrôle adaptatif de la vitesse d'avance. En maintenant un fil parfaitement tendu et en réduisant automatiquement la pression d'avance à l'approche du bord de sortie, nous éliminons les à-coups et les vibrations responsables de la fragmentation. Cette approche intégrée garantit des bords nets à 90° aux points d'entrée et de sortie, réduisant drastiquement les taux de rebut et le besoin de finitions secondaires coûteuses.
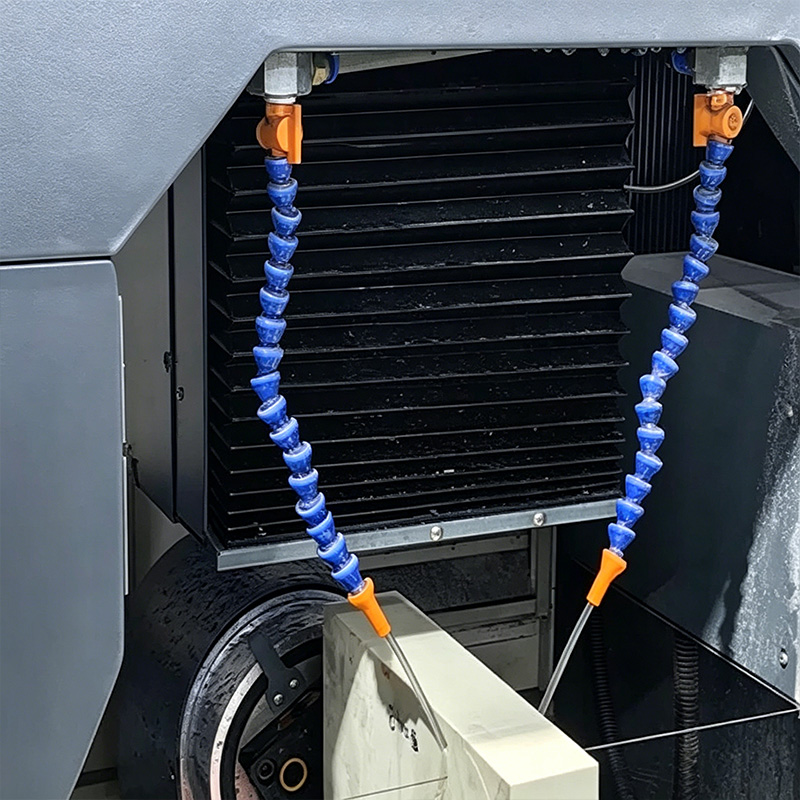
Le verre microcristallin est extrêmement sensible aux gradients thermiques, ce qui fait de la gestion de la chaleur un facteur primordial pour prévenir les fractures spontanées. Notre solution repose sur une stratégie d'équilibre thermique actif utilisant des fils de diamant ultrafins (généralement de 0.3 mm à 0.5 mm) afin de minimiser la chaleur générée par friction à la source. Au lieu d'une pulvérisation d'eau classique, nous employons une technique de rinçage de précision qui achemine le liquide de refroidissement directement dans le micro-espace créé par le fil. Ceci garantit la dissipation de la chaleur au moment précis de sa génération, maintenant ainsi le substrat dans un état froid stable tout au long du processus. En éliminant efficacement les contraintes thermiques et la décoloration, cette approche préserve l'intégrité structurelle du matériau et ses propriétés essentielles de dilatation thermique nulle.
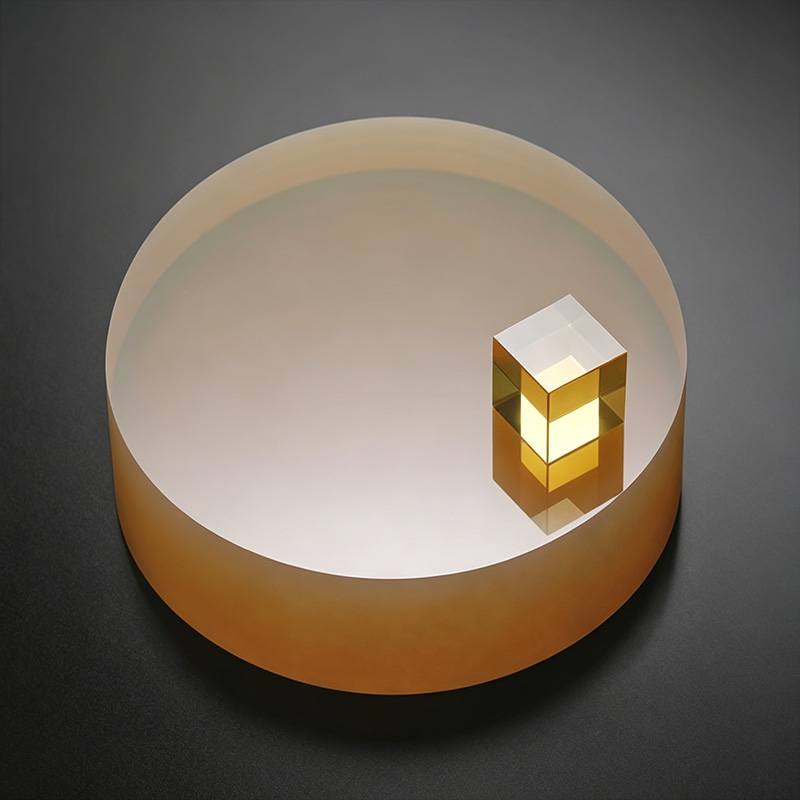
Les défauts les plus critiques des vitrocéramiques sont souvent invisibles à l'œil nu, mais ils compromettent leur fiabilité à long terme. Notre solution remédie aux dommages sous-jacents (SSD) en remplaçant l'action de broyage des lames traditionnelles – qui induit des contraintes structurelles profondes – par un micro-rectification à haute vitesse et faible tension. En adaptant précisément la concentration de grains de diamant à la dureté spécifique de votre nuance microcristalline, notre procédé enlève de la matière par incréments microscopiques. Ceci limite considérablement la profondeur de la zone affectée par les contraintes à quelques microns seulement, garantissant ainsi que le composant final conserve toute sa résistance mécanique, même sous des cycles thermiques extrêmes. Il en résulte un état de surface supérieur (Ra ≤ 0.2 µm) qui produit un bord quasi-fini, réduisant ainsi, voire éliminant complètement, le besoin d'une rectification primaire agressive lors des étapes de traitement ultérieures.
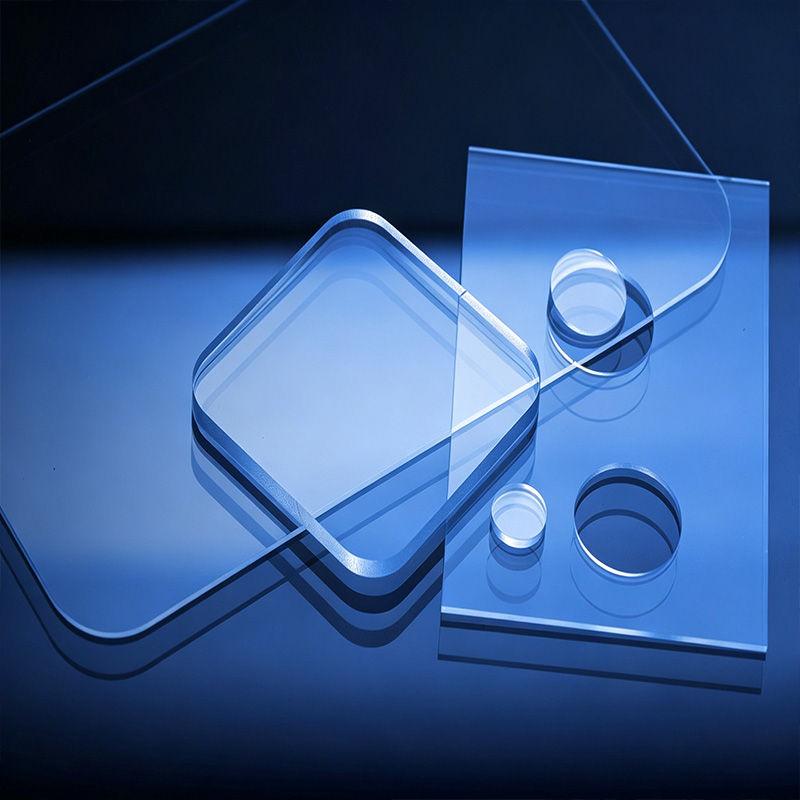
Dans le traitement de substrats à haute valeur ajoutée, l'utilisation optimale des matériaux est un facteur financier clé. Notre solution vise à maximiser votre production grâce à une stratégie de découpe à haut rendement.
-
Tranchant ultra-fin : Nous utilisons des fils de diamant sans fin d’une épaisseur de seulement 0.35 mm à 0.5 mm , réduisant ainsi le gaspillage de matériau (perte de matière) jusqu’à 70 % par rapport aux lames traditionnelles.
-
Nombre maximal de tranches par bloc : La réduction du trajet de découpe permet d'extraire davantage de pièces utilisables à partir d'un seul bloc de matière première, augmentant ainsi directement votre retour sur investissement.
-
Stabilité de précision : La tension à grande vitesse empêche le « déplacement du fil », garantissant ainsi, même avec une largeur de coupe plus faible, un parallélisme et une précision dimensionnelle parfaits.
-
Réduction de l'enlèvement de matière : La qualité de surface supérieure, « quasi-finie », élimine le besoin d'un meulage ultérieur agressif, préservant ainsi une plus grande partie de l'épaisseur d'origine du matériau.
Résultat : Un cycle de production allégé qui transforme une plus grande partie de votre investissement en matières premières en stocks vendables plutôt qu'en déchets industriels.
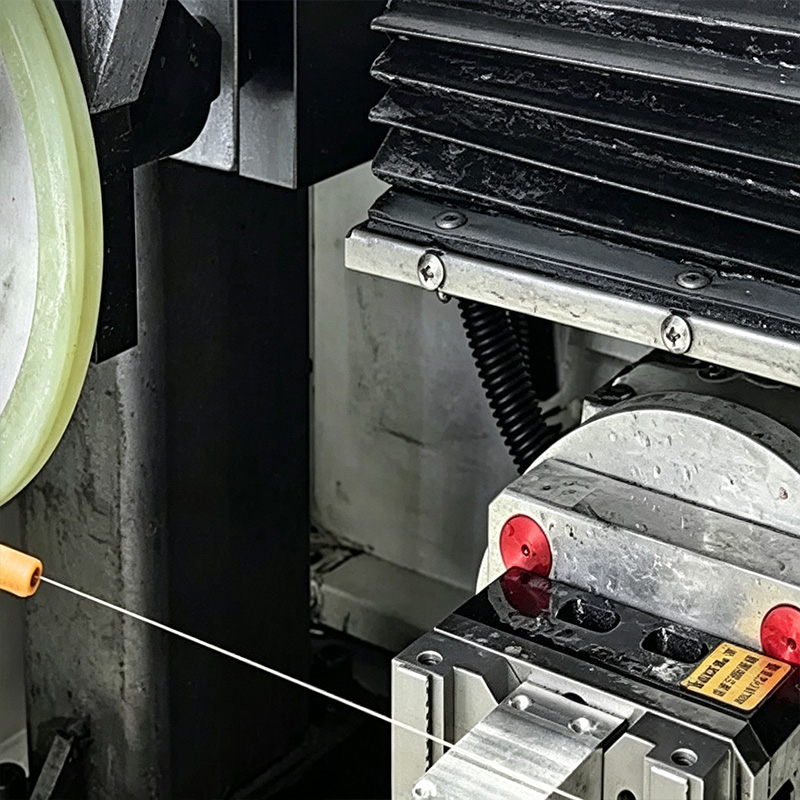
L’efficacité d’une machine dépend de sa configuration. Nous proposons une stratégie d’« intégration totale » qui optimise l’ensemble de l’écosystème de découpe :
-
Adaptation précise du fil : Nous alignons la taille des grains de diamant, leur concentration et la résistance à la traction du noyau avec la dureté spécifique de votre matériau afin de garantir une efficacité de coupe optimale.
-
« Recettes » techniques personnalisées : Nous fournissons des paramètres de processus optimisés (vitesses de ligne calibrées, tension et débits d’alimentation) adaptés à votre géométrie spécifique et à vos objectifs de débit.
-
Synergie entre le liquide de refroidissement et l'outil : en associant le fluide de refroidissement approprié au fil diamanté, nous optimisons l'évacuation des copeaux et la dissipation de la chaleur, prolongeant ainsi la durée de vie des consommables et maintenant une « coupe à froid » stable.
-
Optimisation des coûts de production : Cette synergie garantit les taux de rendement les plus élevés possibles et le « coût par coupe » le plus bas, rendant vos opérations à la fois prévisibles et rentables dès le premier jour.
Flux de travail de découpe standardisé
Préparation de la pièce
Action clé : Collage sur une couche de support sacrificielle (graphite/époxy).
Objectif: Fournit un support compressif pour éliminer l'écaillage et le décollement des bords de sortie.
Configuration des paramètres
Action clé : Réglez la vitesse du fil (50–70 m/s) et la tension (120–150 N).
Objectif: Équilibrer la stabilité du fil et la dureté du matériau pour une coupe sans vibrations.
Exécution contrôlée
Action clé : Entrée « à démarrage progressif » (débit d’alimentation de 50 %) et distribution de liquide de refroidissement haute pression.
Objectif: Atténuer les chocs mécaniques lors de l'entrée et évacuer instantanément les copeaux.
Manutention après découpe
Action clé : Rinçage immédiat et inspection microscopique des bords.
Objectif: Prévenir le durcissement de la suspension et vérifier la qualité de surface Ra ≤ 0.2 μm.
SCHÉMA TECHNIQUE : MODULATION DE L'ALIMENTATION
Valeur quantifiable : L’impact économique sur votre production
Voici les améliorations concrètes auxquelles vous pouvez vous attendre en passant à notre solution de découpe au fil diamanté pour le verre microcristallin.