業界の洞察
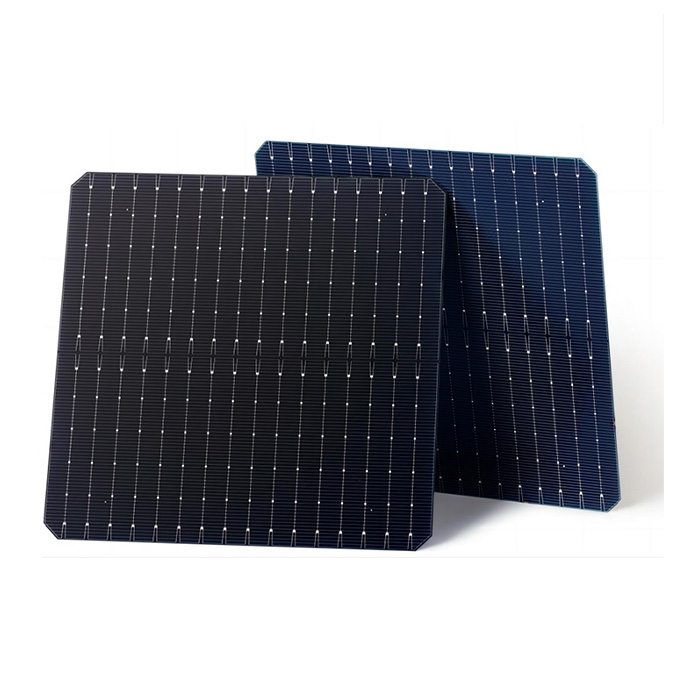
太陽光発電業界は、容赦ないコスト削減を通じて、グリッドパリティ(電力網との価格同等性)の実現を目指して邁進している。ウェハレベルでは、これはより薄いウェハ(n型は120~130μmまで)、より大きなフォーマット(G12が主流)、そしてより細いダイヤモンドワイヤ(現在は28μm)と高速な切断速度を意味する。
切断は重要な工程であり、後工程の歩留まりとコストを左右します。シリコンは硬くて脆いため、ダイヤモンドワイヤソーイングでは必然的に1~30μmの深さの表面下損傷(SSD)が発生し、これがウェーハ破損の主な原因となります。厚さ0.15mmの場合、破損率は約6%に達する可能性があります。主な課題としては、ウェーハ破損、ソーマーク、反り、ワイヤ摩耗などが挙げられ、特にワイヤ径が35μmを下回るとこれらの問題が顕著になります。
太陽光発電業界は、スラリー切断からダイヤモンドワイヤーソーイング(DWS)へと移行し、現在では世界の太陽光発電市場の90%以上を占めています。DWSは、優れた表面品質、低い切断幅、そして高い効率を実現します。単結晶シリコンのスライス加工においては、DWSはほぼ普遍的に採用されています。
精密切断技術の習得は、材料利用率、歩留まり、そして収益性に直接影響を与えます。より薄く、より大きく、より細い配線を持つウェハへの移行は既に始まっており、今日切断技術を最適化する企業が、太陽光発電コスト削減の次の段階をリードすることになるでしょう。
当社の技術ソリューション:太陽電池用シリコン向け総合スライス技術
業界全体でより薄型のN型TOPConおよびHJT基板への移行を支援するため、当社のダイヤモンドワイヤおよびスライス装置ソリューションは、切断幅の最小化、幾何公差(TTV/反り)の制限、および連続高速張力下でのワイヤ断線抑制という3つの重要な物理的優先事項に対応しています。
当社は、太陽電池用シリコン製造における3つの重要な段階すべてにおいて、特殊なダイヤモンドワイヤ消耗品、精密な装置構成、およびプロセスパラメータの調整を提供します。
-
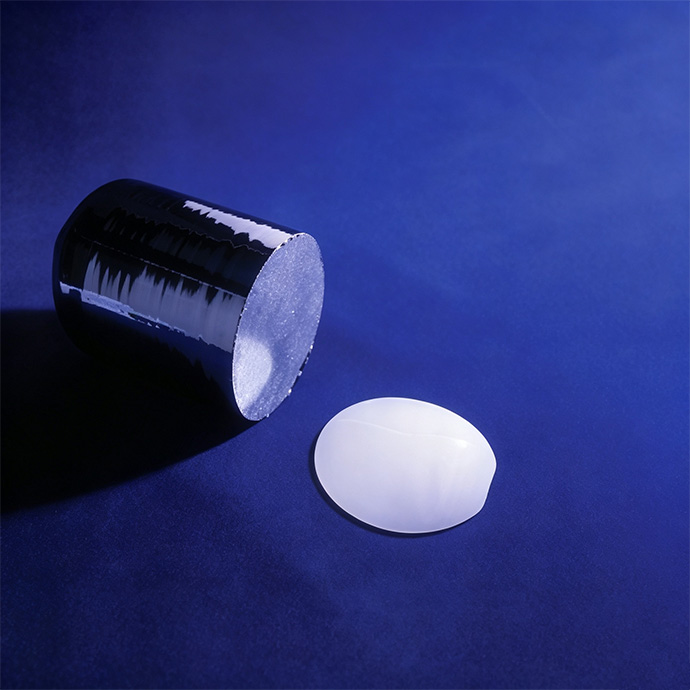
用途:規格外の先端部/後端部を除去し、長い単結晶シリコン棒を目的の長さに切断する。
-
技術的実現:高耐久性ダイヤモンドワイヤゲージ(0.18~0.25mm)を採用し、高いダイヤモンド保持強度を備え、ブレードラインのたわみや熱応力による亀裂を起こさずに大径断面を処理できるように設計されています。
-
主な利点:インゴット端部での熱による微細な亀裂を防ぐ、きれいで垂直な切断面を実現し、角材加工前に使用可能なシリコンの体積を最大化します。
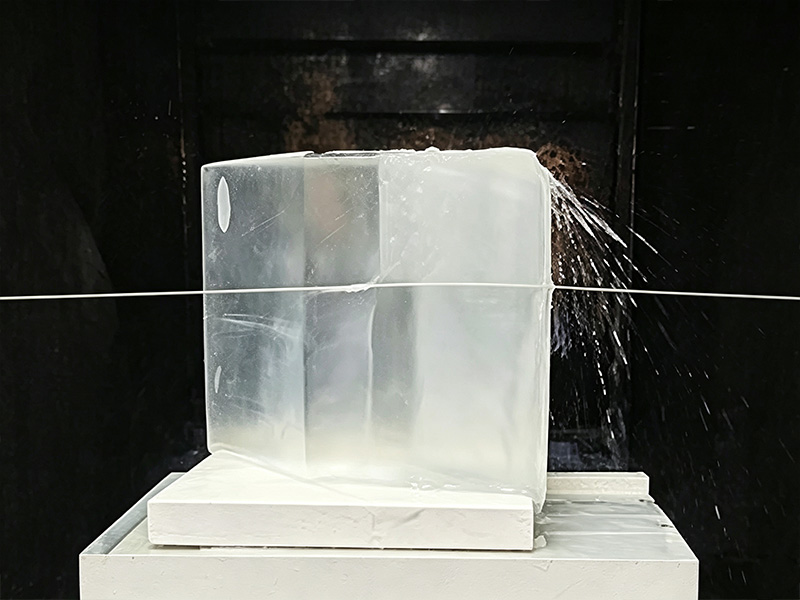
-
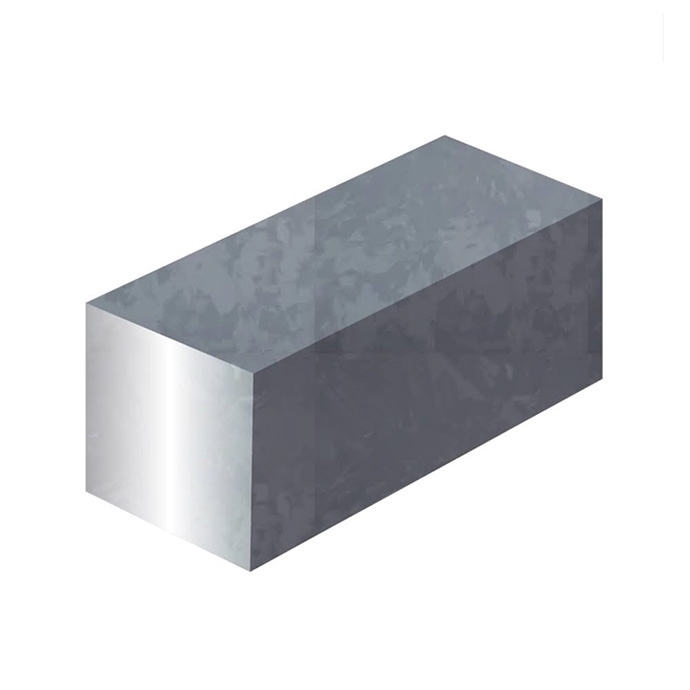
用途:丸いシリコンインゴットを、正確な182mmおよび210mmの正方形または擬似正方形のレンガ状に加工する。
-
技術的実行:均一な研磨材分布を持つ高張力鋼線(3800 MPa以上)を使用した、特殊な4線式または多線式角出し装置を導入します。
-
主な利点:厳密な対角公差と直線的なブロックエッジを維持し、重切削時のエッジの欠けやコーナーの微細な亀裂を大幅に低減します。
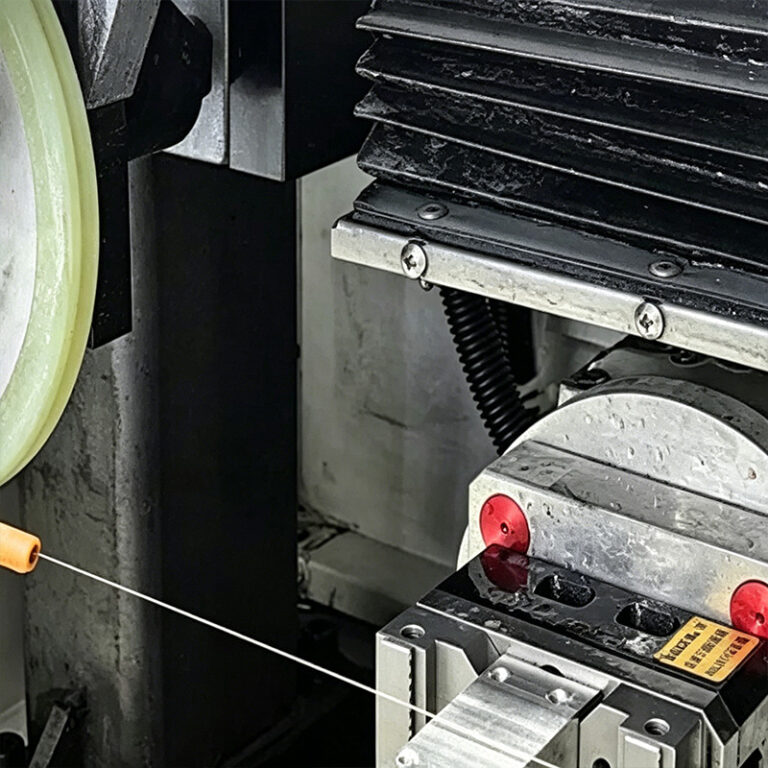
-
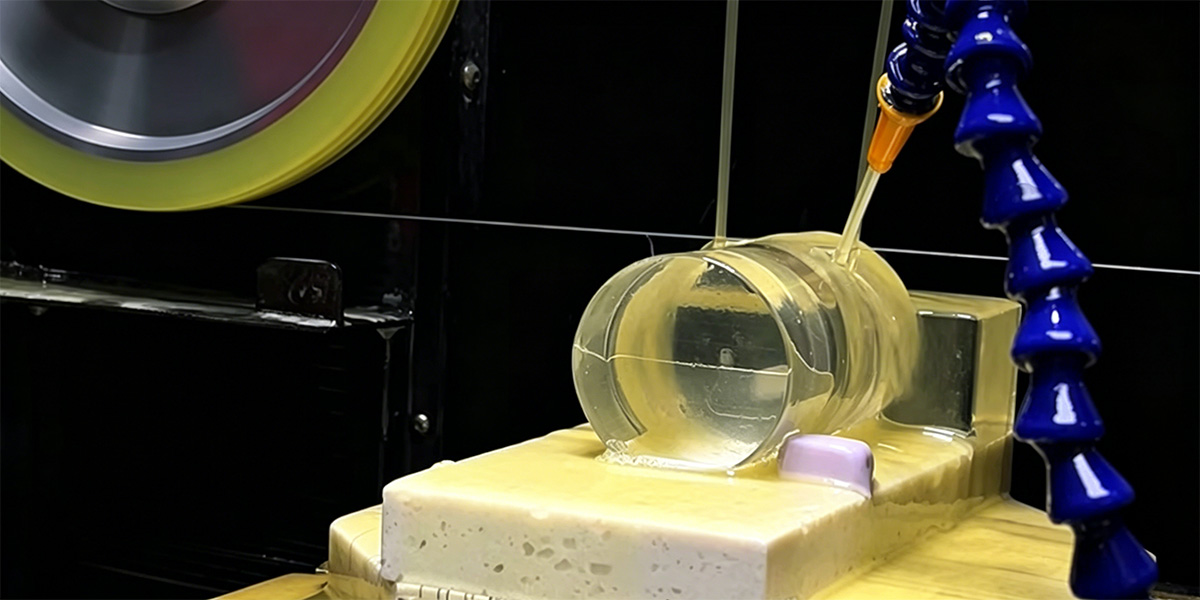
用途:高密度・多線式スライスにより、正方形のシリコンブロックを超薄型ウェハ(110~130μm)に加工し、高効率細胞株の製造に用いる。
-
マイクロゲージワイヤの選択:切断幅を狭めるために、超極細高炭素鋼線(0.035~0.050 mm)を使用し、インゴットあたりのウェーハ生産量を直接増加させます。
-
制御された研磨粒度トポロジー:精密に電気めっきされた合成ダイヤモンド研磨粒により、均一な多点マイクロスクレーピングが実現し、総厚さ変動(TTV)を10μm以下に抑え、表面下損傷(SSD)を最小限に抑えます。
-
高速動作安定性:アクティブな動的張力制御(変動≦±0.3N )により、 60~85m/sの線速度(Vs)で安定した動作を実現するように設計されています。
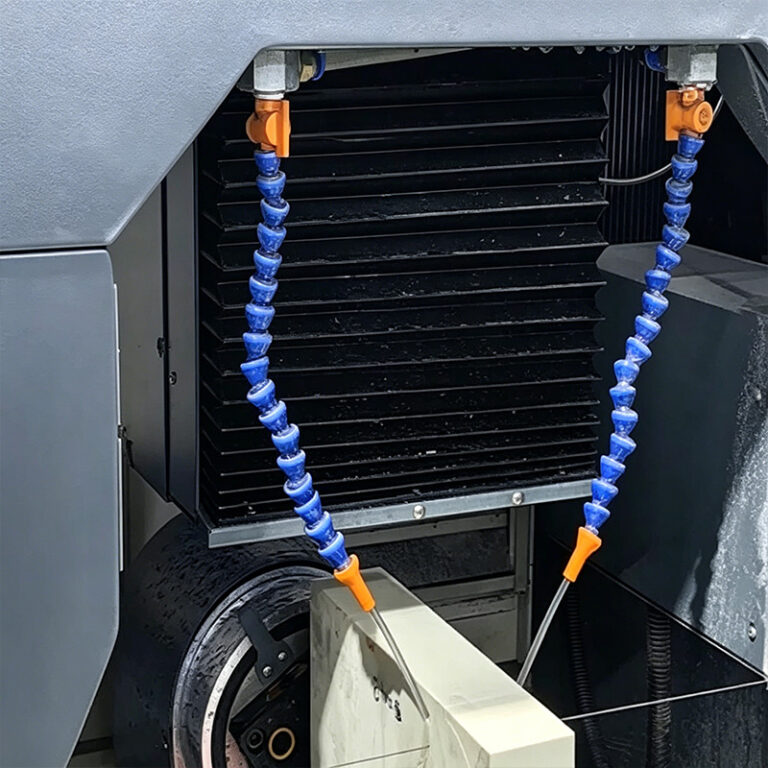
安定したウェーハ歩留まりを実現するには、消耗ワイヤの特性をホストマシンの環境と同期させる必要があります。当社のエンジニアリングサポートには以下が含まれます。
-
切削屑除去とクーラントの配置:ワイヤめっき密度とグリット除去チャネルを最適化し、低粘度で水溶性のクーラントとシームレスに連携することで、マイクロ切削溝内部でのダイヤモンドのグレージングや熱蓄積を防ぎます。
-
張力と送り速度の校正:標準的な単線および多線切断装置に対応した、テスト済みの動作張力曲線(N)と漸進的な送り速度(Vf )のガイドラインを提供します。
太陽電池加工におけるダイヤモンドワイヤーソーの応用
インゴットからセルまでの製造工程全体と主要なスライス接合部
インゴットの生産
高純度単結晶シリコン棒の成長(CZ法)または多結晶鋳造。
インゴットの収穫
長いインゴットを扱いやすい長さに分割し、規格外の端部を切り落とす。
インゴットの角化
丸いインゴットを、正確な寸法を持つ標準的な正方形または擬似正方形のレンガに成形する。
ウェーハスライス
高速マルチワイヤウェブスライスにより、ブリックを一度に数千枚の極薄ウェハに切断します。
エッチングとテクスチャリング
太陽電池製造ライン向け、表面下損傷(SSD)の除去およびウェーハ表面のテクスチャリング。
セル製造
拡散、不動態化、コーティング、および金属化によって、活性型太陽電池を製造する。
これがあなたのビジネスにとって何を意味するか
結局のところ、目標は切断精度の向上ではなく、ビジネスの成功です。当社の精密切断ソリューションが、お客様の太陽光発電製造事業にどのような具体的な価値をもたらすのか、以下にご説明します。
推奨処理パラメータマトリックス
単結晶シリコンの加工における、クロッピング、スクエアリング、マルチワイヤウェーハ加工の各段階における標準的なエンジニアリング基準パラメータ。
| 処理段階 | 芯線ゲージ | 線間速度 | 作戦上の緊張 | 送り速度 | ターゲット品質 |
|---|---|---|---|---|---|
| インゴットの収穫 | 0.18 - 0.25 mm | 30~50m/s | 25-35 N | 1.0~3.0mm/分 | きれいにカットされ、ひび割れは一切なし |
| インゴットの角化 | 0.12 - 0.16 mm | 40~60m/s | 18-25 N | 0.8~2.0mm/分 | わずかなエッジの欠け |
| ウェハー加工(182mm) | 0.038 - 0.045 mm | 60~80m/s | 7.5-9.5 N | 1.2~2.2mm/分 | TTV ≤ 10 μm、Kerf < 55 μm |
| ウェハー加工(210mm) | 0.040 - 0.050 mm | 65~85m/s | 8.0-10.5 N | 1.0~2.0mm/分 | TTV ≤ 10 μm、SSD < 8 μm |
* TOPCon/HJT N型基板の基本パラメータ。装置フレームの剛性と冷却液圧力に基づいてパラメータを微調整する。