Задачи по резке керамики
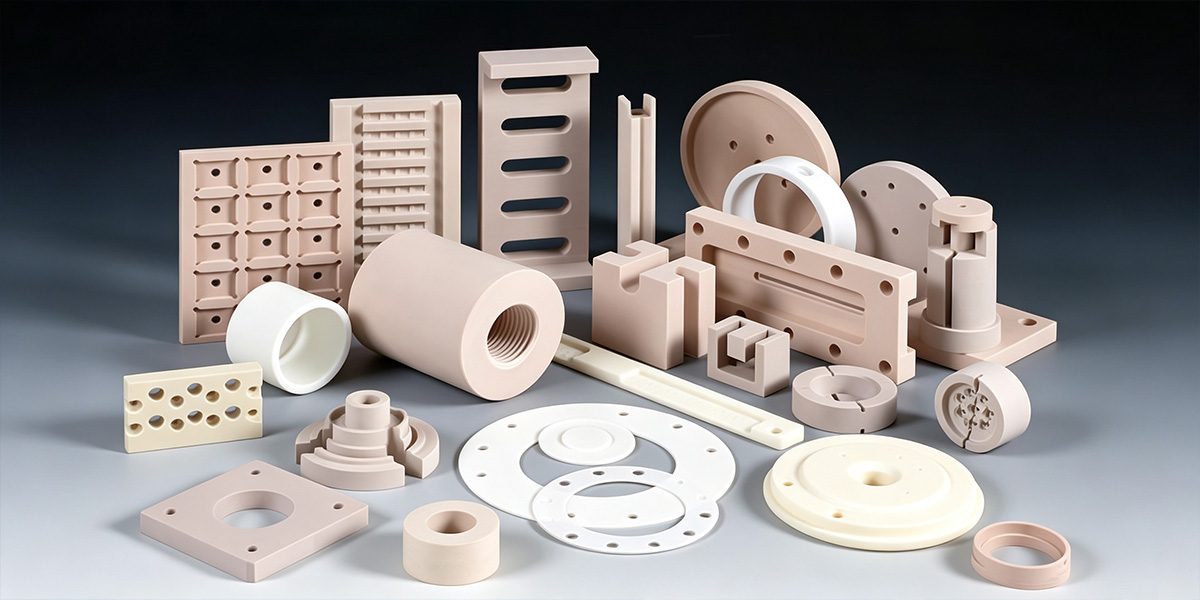
Обработка технической керамики, такой как оксид алюминия, диоксид циркония, карбид кремния и нитрид кремния (Si3N4), сопряжена с уникальными производственными трудностями из-за их чрезвычайной твердости (по шкале Мооса 8–9+) и высокой хрупкости.
Традиционные методы резки часто приводят к сильному сколу кромок, невидимым микротрещинам и повреждениям от термического удара, что влечет за собой дорогостоящие отходы материала.
Кроме того, значительные потери материала при обработке толстыми лезвиями приводят к растрате ценного сырья, а быстрый износ инструмента — к неравномерной толщине среза и дорогостоящим простоям.
Наше решение для высокоточной алмазной резки проволоки
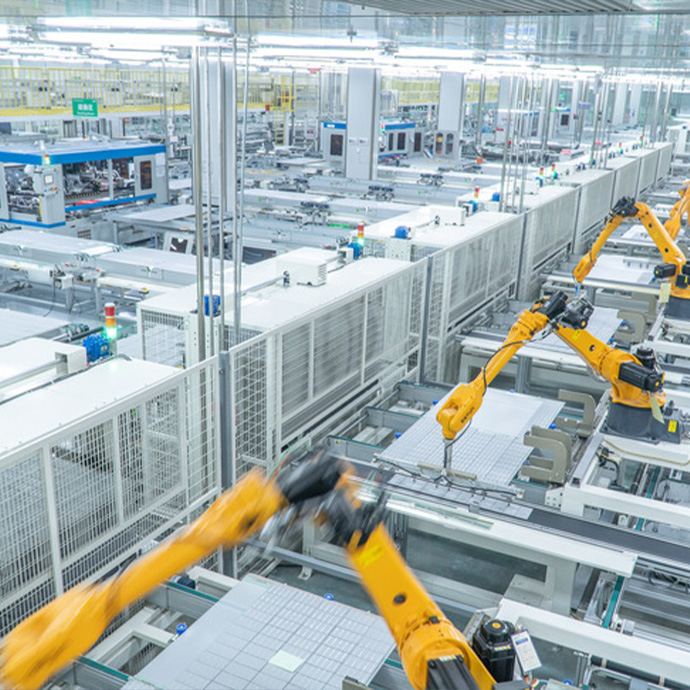
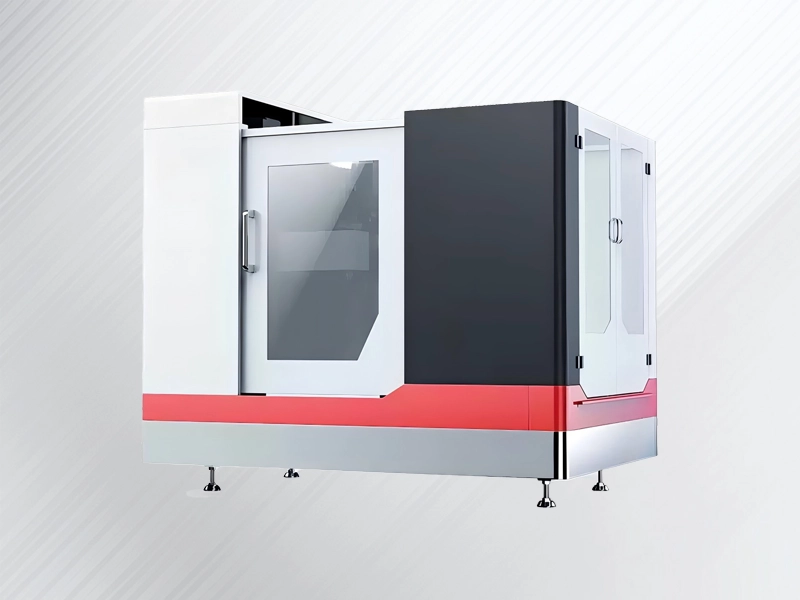
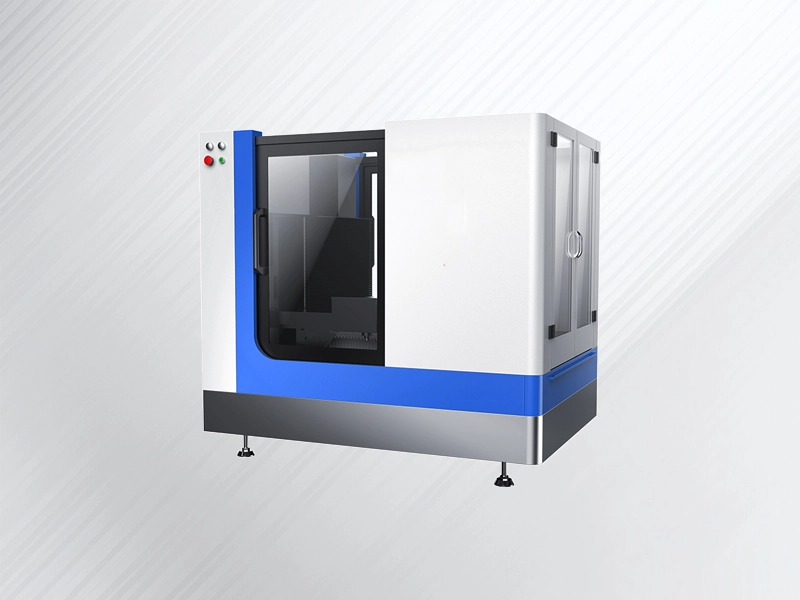
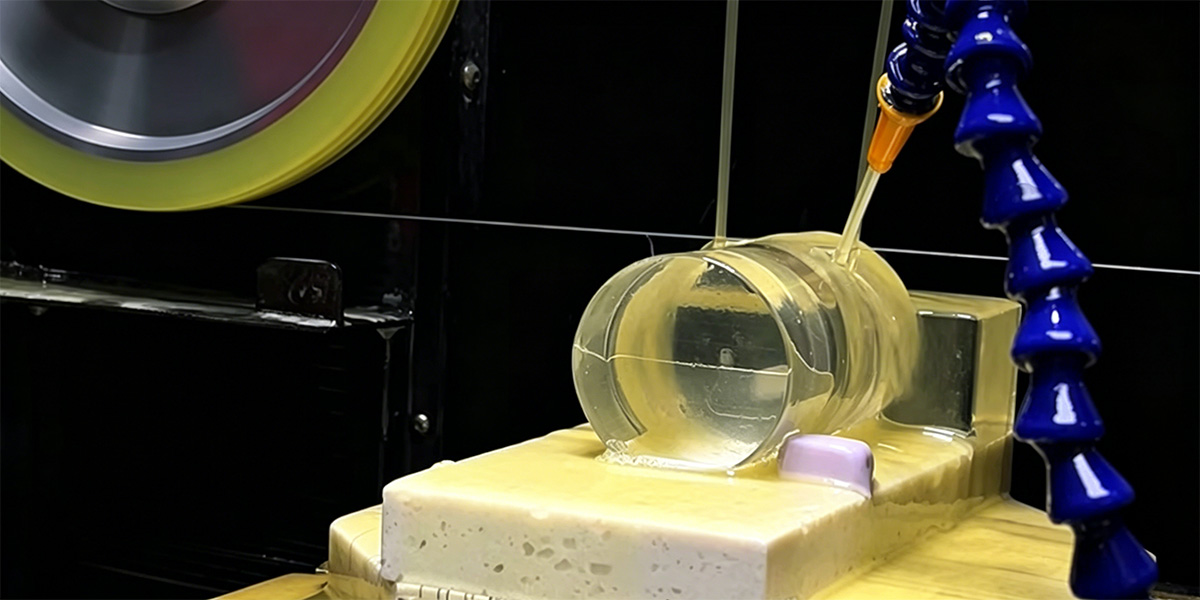
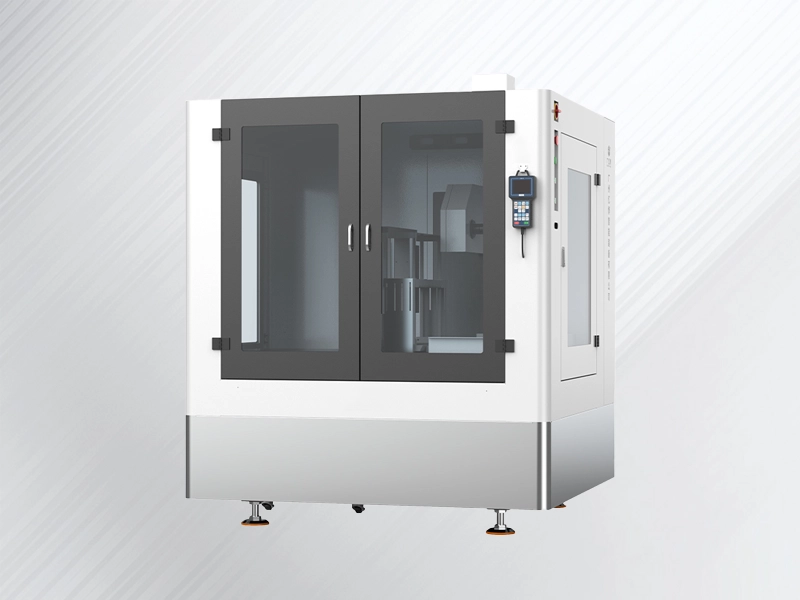
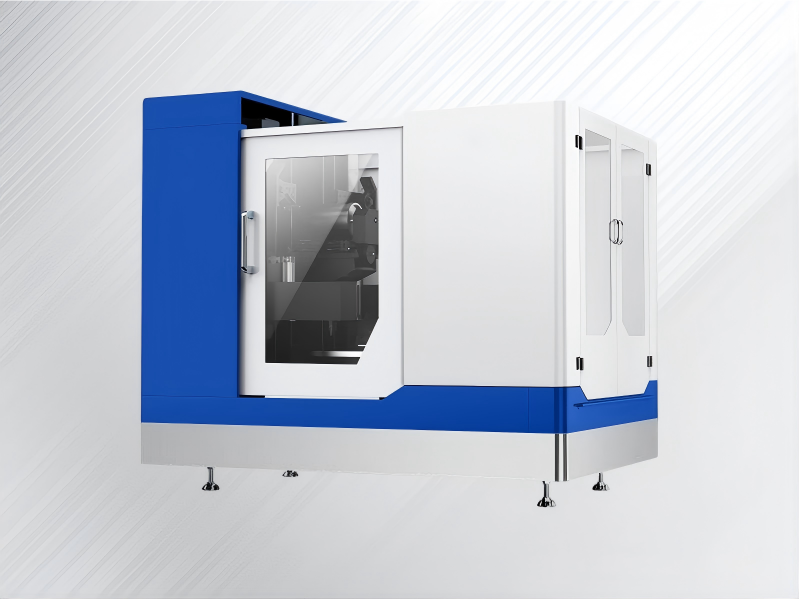
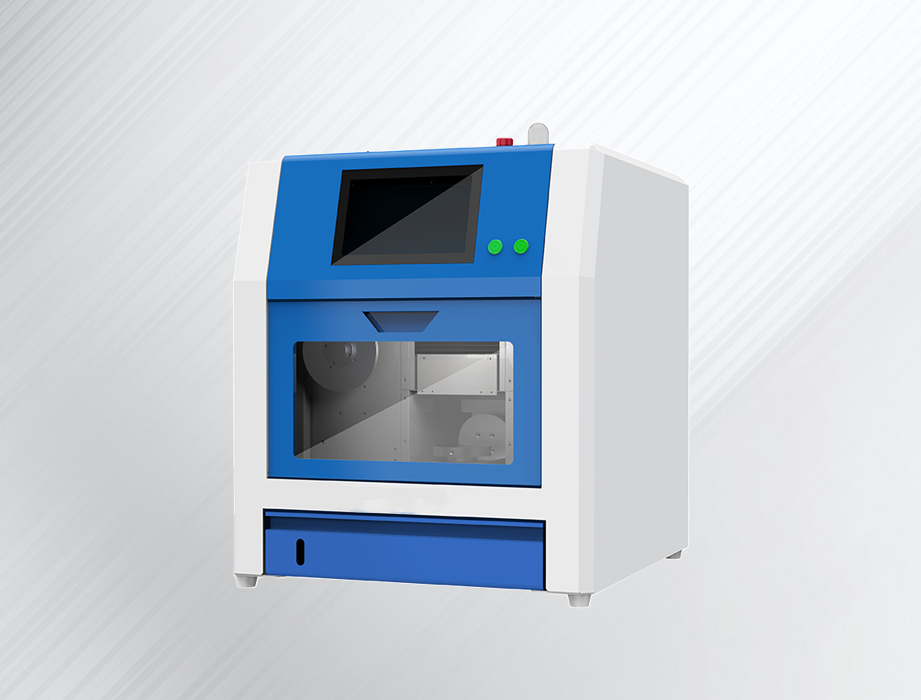
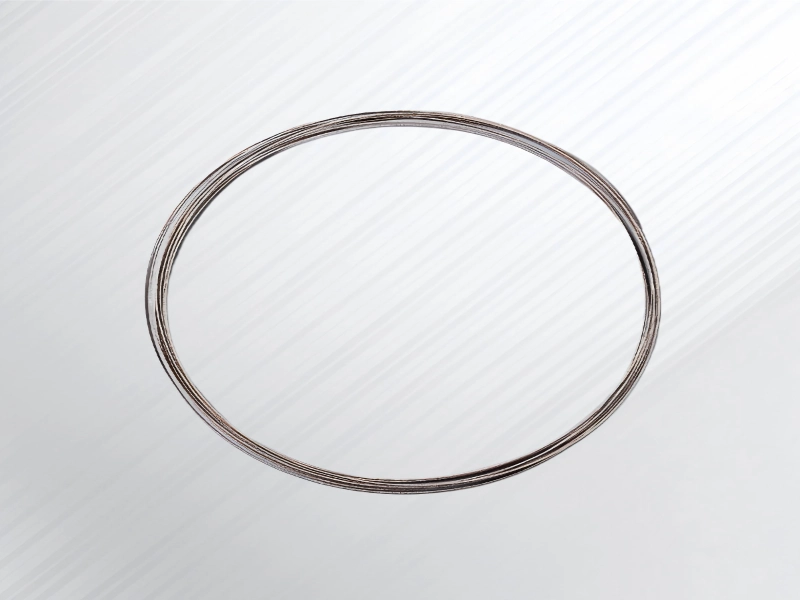
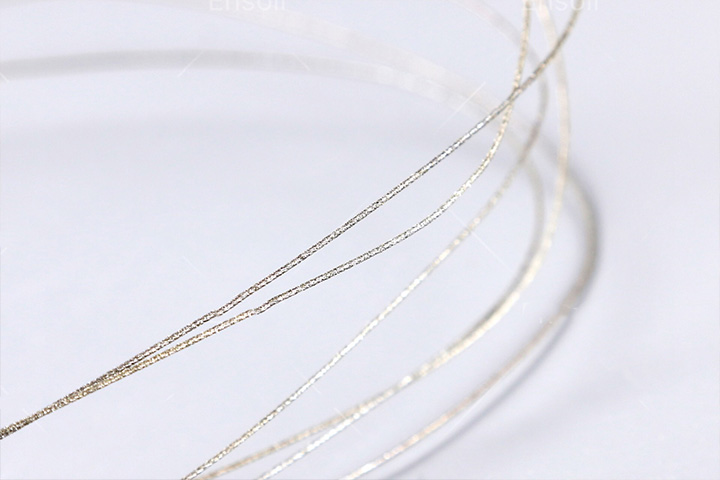
Для преодоления исключительной твердости и хрупкости технической керамики в наших системах резки используется технология бесконечных алмазных проволочных петель, работающая в режиме настоящей холодной резки. Вместо приложения высокой механической силы или интенсивного нагрева, миллионы микроалмазных частиц обеспечивают точное абразивное воздействие с низким уровнем напряжения вдоль линии реза.
Такой комплексный подход к оборудованию и расходным материалам напрямую решает основные проблемы, возникающие в процессе обработки керамики:
Полный рабочий процесс резки керамики
Подготовка сырья и слитков
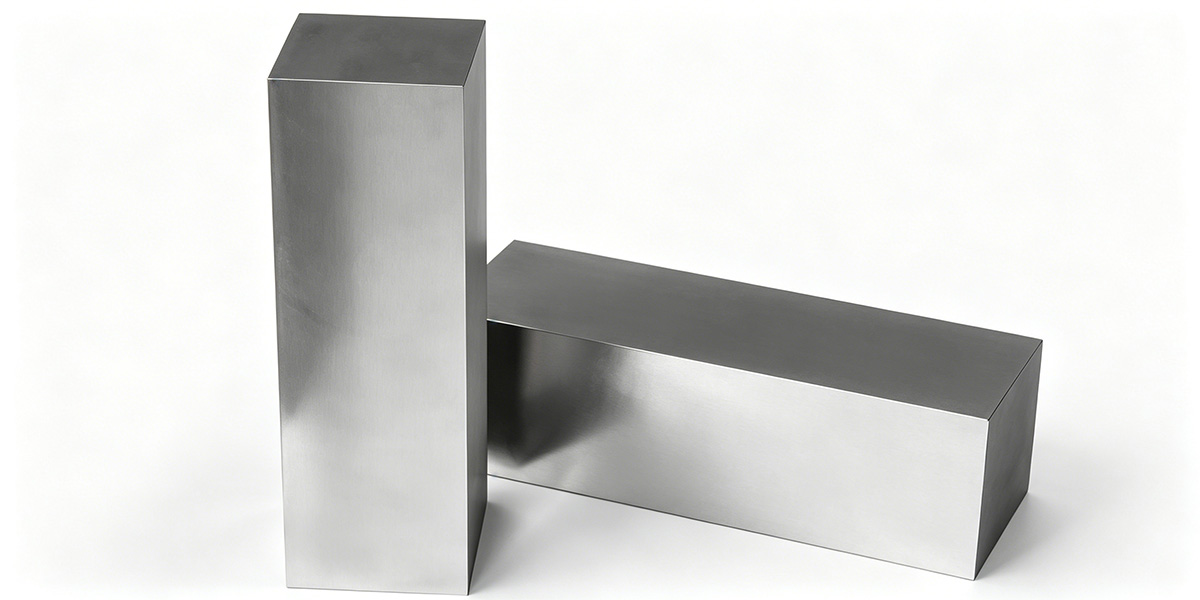
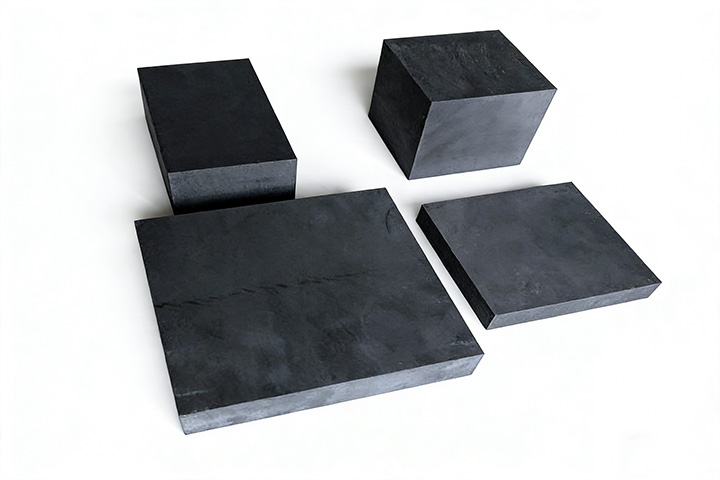
Высокочистые керамические порошки (Al₂O₃, ZrO₂, SiC) формируются методом CIP и спекаются в плотные блоки, после чего проводится их контроль для определения базовых параметров резки.
Настройка зажима и крепления заготовки
Керамические блоки закрепляются на стеклянных или алюминиевых пластинах с помощью специального временного клея — смолы или воска — для устранения микровибраций во время нарезки.
Прецизионная алмазная проволока для нарезки
Бесконечные петли из алмазной проволоки (до 80 м/с) с пневматическим натяжением обеспечивают холодную резку с качеством поверхности Ra ≤ 0.1 мкм и точностью ±0.05 мм.
Удаление отслоившихся материалов и ультразвуковая очистка
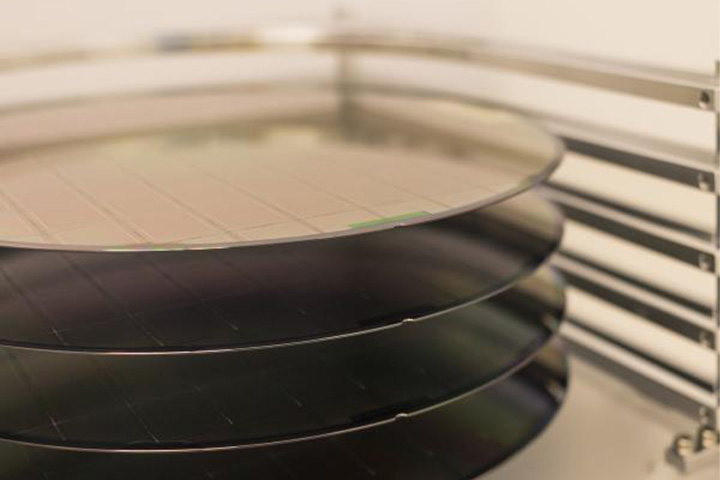
Нарезанные пластины нагревают или отделяют от монтажных пластин с помощью растворителя, а затем подвергают ультразвуковой очистке для удаления остатков воска, охлаждающей жидкости и мелкой пыли.
Вторичная притирка и полировка
Благодаря устранению микротрещин на третьем этапе, грубая шлифовка отпадает, и обработка переходит непосредственно к тонкой полировке, что сокращает время вторичной обработки на 40%.
Метрология и контроль качества
Перед окончательной упаковкой проводится 100% проверка размеров, плоскостности (на изгиб/деформацию) и наличие трещин с использованием оптических компараторов, координатно-измерительных машин или ультразвуковых детекторов.
Сравнение методов резки керамики
Выбор оптимальной технологии резки напрямую влияет на выход сырья, целостность подповерхностного слоя и затраты на последующую обработку при механической обработке технических керамических материалов, таких как оксид алюминия (Al2O3), диоксид циркония (ZrO2), карбид кремния (SiC) и нитрид кремния (Si3N4).
Ниже представлено подробное сравнение, демонстрирующее эффективность алмазных пил Endless Diamond Wire Saws по сравнению с традиционными методами резки керамики по ключевым производственным показателям.
| Критерии | Алмазная проволочная пила | Лазерная резка | Гидроабразивная резка | Клинок для нарезки кубиков | Алмазная пила |
| Принцип резки | Проволока, импрегнированная алмазами (сталь или вольфрам), истирает материал посредством непрерывного или возвратно-поступательного движения. | Мощный лазерный луч расплавляет или испаряет материал вдоль траектории реза. | Струя воды под высоким давлением в сочетании с абразивными частицами вызывает эрозию материала. | Высокоскоростной шпиндель со сверхтонким алмазным диском осуществляет резку за счет вращательного движения. | Высокоскоростной вращающийся круглый диск с алмазными сегментами выполняет шлифовку или резку за счет вращения. |
| Ширина пропила | 0.15 - 0.45 мм | 0.05 – 0.20 мм (очень узкий) | 0.8 – 2.0 мм+ (ширина) | 0.025 - 0.10 мм | 1.0 – 3.0 мм+ (самая широкая) |
| Качество поверхности (Ra) | ≤ 0.05 – 0.1 мкм | Умеренная сложность, часто требует постобработки. | Шероховатая поверхность (Ra 3.2 – 12.5 мкм), требует финишной обработки. | Отличное качество (Ra 0.1 – 0.4 мкм) | Плохая, грубая отделка. |
| Зона термического влияния (ЗТВ) | Нет – настоящий процесс холодной резки | Значительный риск возникновения термических напряжений и микротрещин. | Нет – процесс холодной резки | Минимальное механическое напряжение. | Умеренное – выделение тепла за счет трения |
| Подземный ущерб | Практически полное отсутствие микротрещин – микрорастрескивание отсутствует. | Высокое термическое напряжение приводит к образованию микротрещин. | Низкий уровень повреждения – отсутствие термических повреждений, но эрозия поверхности. | Умеренный риск повреждения покрытия при въезде/выезде. | Высокая степень повреждения – значительные сколы и микротрещины. |
| Сложные формы | Гибкость – изгибы, контуры и сложные профили. | Гибкие (2D-узоры) | Гибкий Подход | Ограниченное количество прямых линий. | Ограниченный ассортимент – только прямые срезы. |
| Пакетная Емкость | Высокая (многопроводная: десятки срезов за один проход) | Низкий (однопроходный, последовательный) | Низкий (однопроходный, последовательный) | Низкий (однопроходный, последовательный) | Низкий (однопроходный, последовательный) |
| Стоимость оборудования | Средняя | Высокая (лазерный источник + оптика) | Умеренно-высокий уровень (насос + абразивы) | Низкий-Средний | Низкий |
| Эксплуатационные расходы | Низкий уровень (расходные материалы для проводов + охлаждающая жидкость) | Умеренные затраты (газ, электричество, техническое обслуживание) | Высокий уровень (вода, абразивные материалы, утилизация) | Умеренная сложность (замена лезвия) | Умеренная сложность (замена лезвия) |
| Воздействие на окружающую среду | Низкое содержание воды – минимальное количество воды, отсутствие газов, отсутствие пыли. | Умеренный уровень – выбросы газов, тепловыделение | Высокое – значительное потребление воды | Низкий | Низкий/Умеренный уровень загрязнения (пыль, охлаждающая жидкость) |
| Лучшее приложение | Точная резка современных керамических материалов (Al₂O₃, Si₃N₄, ZrO₂, SiC) – резка слитков, пластин, сложных профилей. | Резка тонких листов, сложные двухмерные узоры, микроскопические детали. | Толстые керамические блоки, грубая резка, материалы, чувствительные к механическим нагрузкам. | Мелкие прецизионные детали, нарезка, высокая точность позиционирования. | Грубая резка, строительная керамика, грубая обработка блоков. |
Измеримые результаты в производстве, которых вы достигаете
Более высокий выход сырья
Сверхтонкий пропил шириной 0.38–0.45 мм минимизирует отходы при нарезке дорогостоящей керамики (SiC, Si₃N₄, оксид алюминия), превращая сэкономленные материалы в пригодные для использования ломтики.
Отсутствие микротрещин и низкий уровень брака.
Холодная резка с низким усилием исключает механические удары и локальные скачки температуры, предотвращая сколы кромок и скрытые микротрещины под поверхностью.
Сокращение сроков выполнения вторичного заказа
Практически зеркальная чистота поверхности (Ra ≤ 0.1 мкм) позволяет производственным линиям избегать трудоемких этапов черновой шлифовки и сразу направлять детали на тонкую полировку.
Снижение себестоимости единицы продукции
Максимальное использование материалов, сокращение отходов при черновой шлифовке и автоматизированные циклы резки значительно снижают общую стоимость одного ломтика.
воспроизводимое качество партии
Автоматизированное натяжение проволоки и прецизионное сервоуправление обеспечивают равномерную толщину среза при минимальной зависимости от навыков оператора.
Ускоренная доставка заказов
Повышение производительности и устранение циклов доработки позволяют сократить узкие места в цехе, что дает возможность инженерным и торговым группам гарантировать более быструю доставку продукции клиентам.