Herausforderungen für die Industrie: Warum Aluminium-Silizium-Legierungen einen anderen Ansatz erfordern
Ein zweiphasiger Verbundwerkstoff, kein homogenes Metall
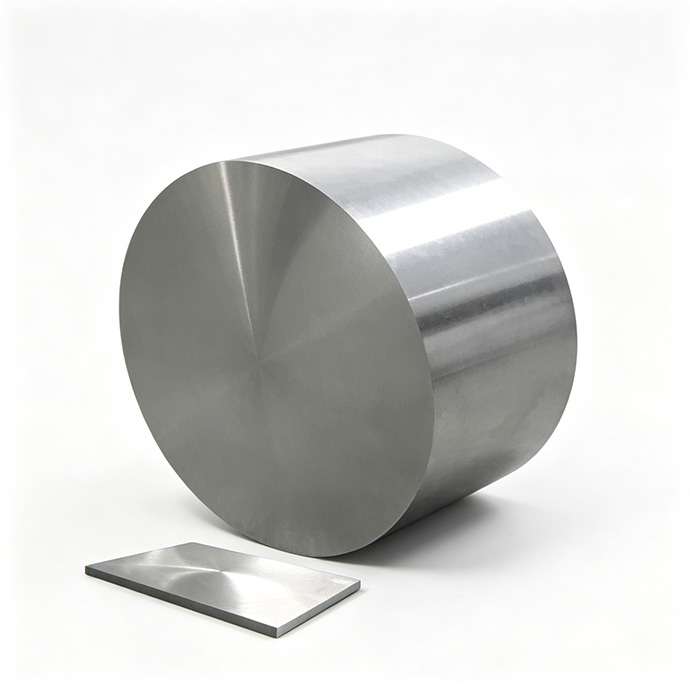
Aluminium-Silizium-Legierungen sind auf mikrostruktureller Ebene ein Verbundwerkstoff. Eine weiche, duktile Aluminiummatrix umschließt harte, spröde Siliziumpartikel, die oft mehr als 20 % des Materials ausmachen. Diese Zweiphasenstruktur verleiht der Legierung ihr geringes Gewicht und ihre Verschleißfestigkeit – und macht sie extrem schwer zu bearbeiten.
Bei jedem Schnitt trifft das Werkzeug abwechselnd auf weiches Aluminium und hartes Silizium. Das Aluminium verschmiert und reißt. Das Silizium leistet Widerstand und reibt die Werkzeugschneide ab. Eine Optimierung für die eine Phase ist ohne Beeinträchtigung der anderen nicht möglich. Ein Werkzeug, das hart genug für Silizium ist, splittert an Aluminium. Ein Werkzeug, das robust genug für Aluminium ist, stumpft an Silizium sofort ab. Dies ist kein Problem der Parameter – es ist materialbedingt.
Vier Probleme, die in Ihrer Produktion auftreten
Unsere Lösung: Das Zelatec-Diamantdrahtsäge-Ökosystem
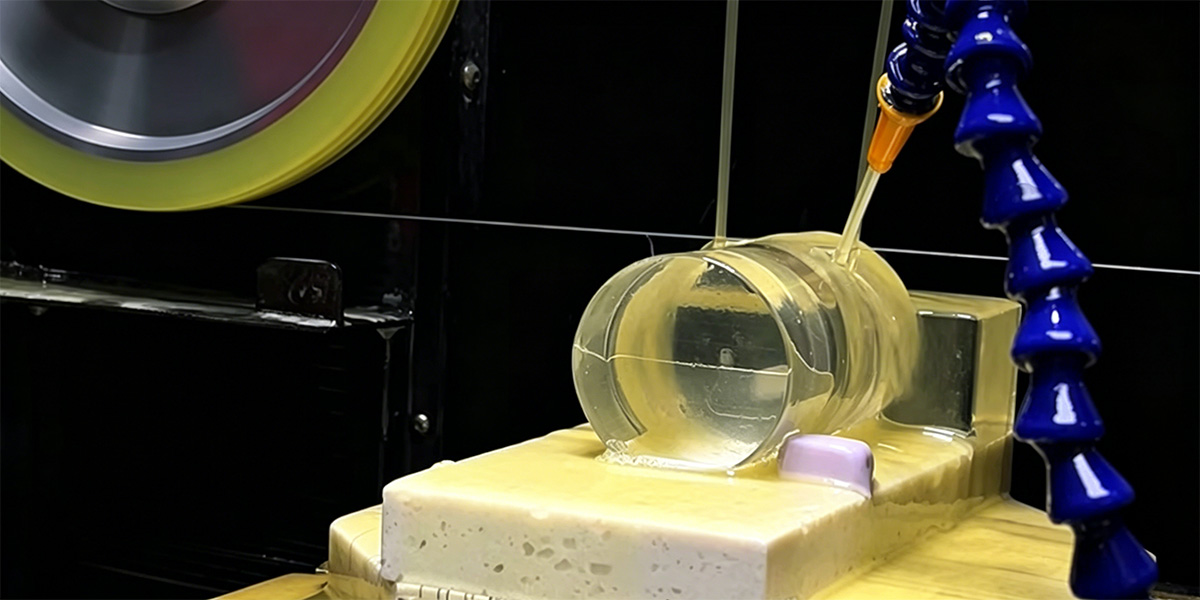
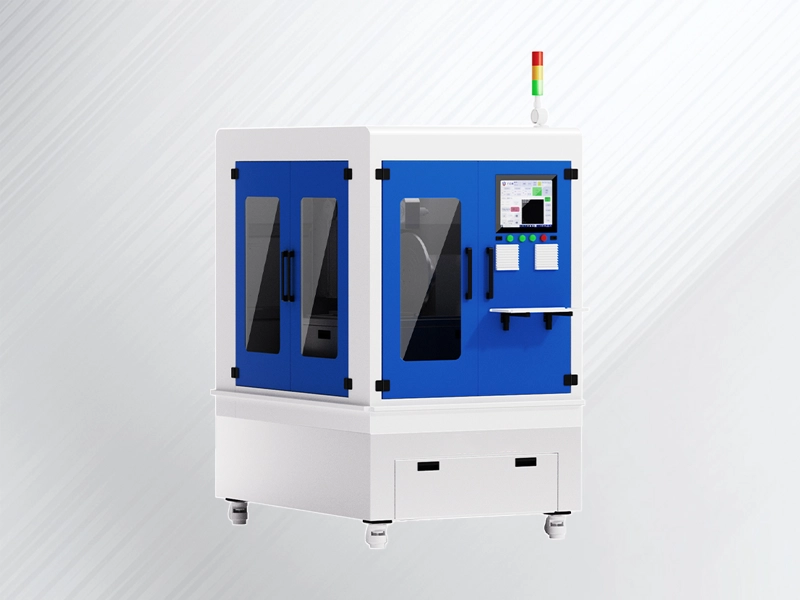
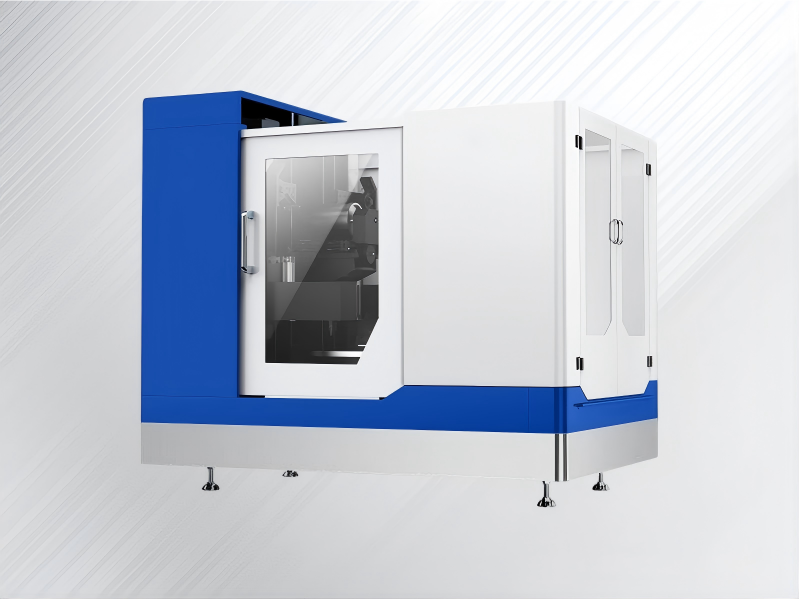
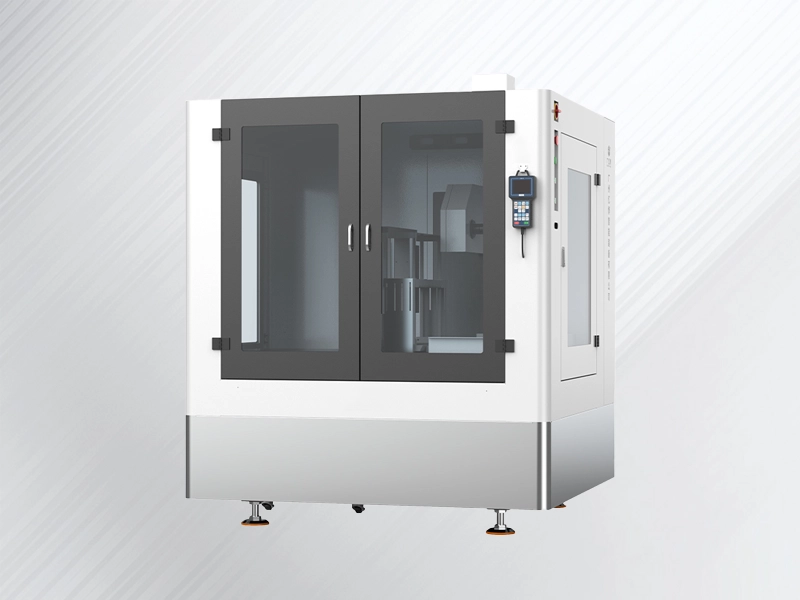
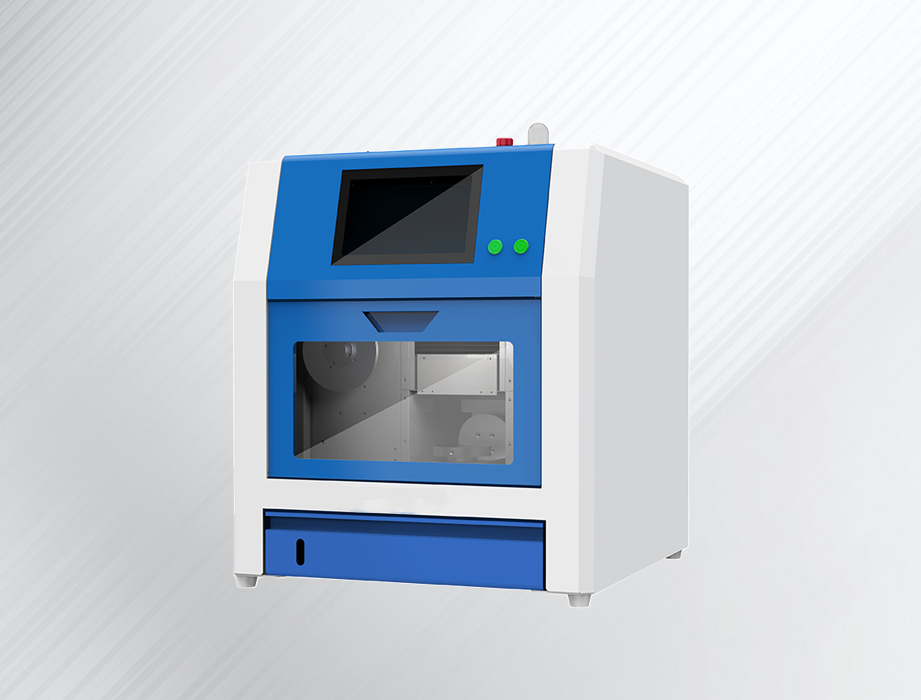
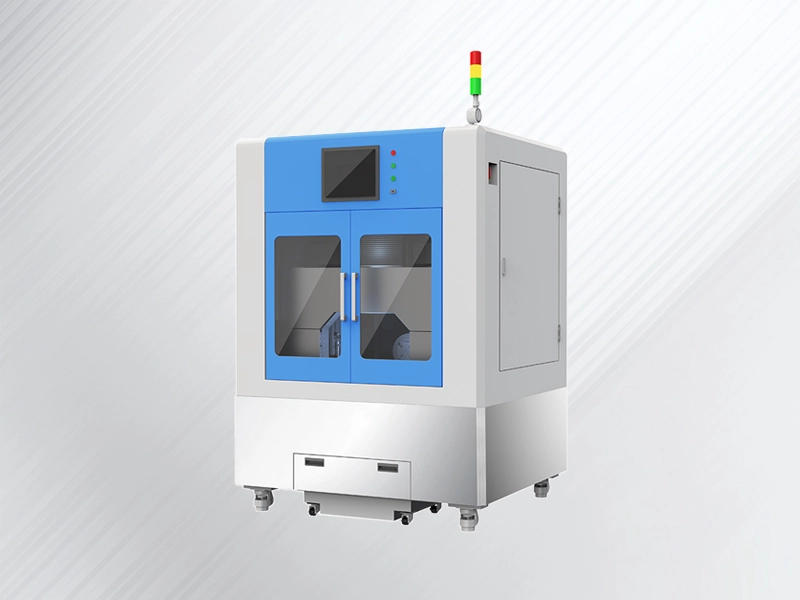
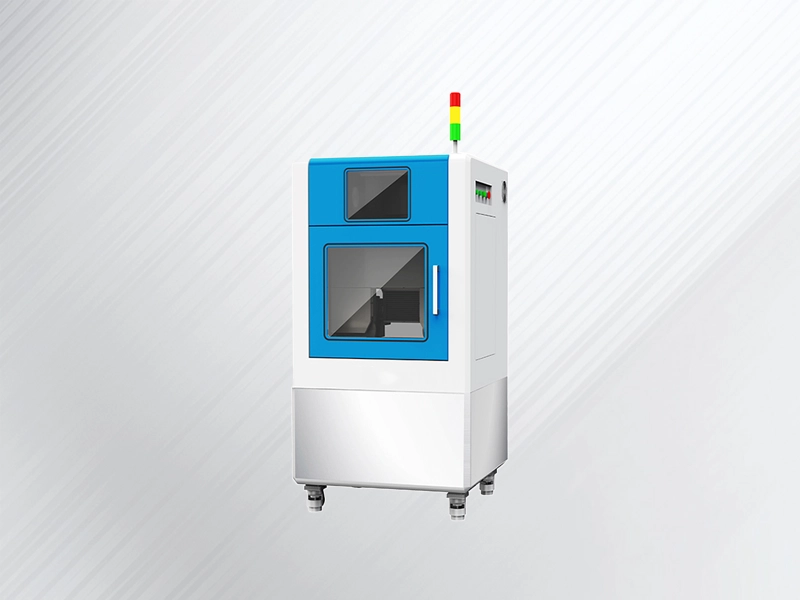
Zelatec liefert mehr als nur Maschinen; wir bieten ein hochpräzises, endloses Diamantdrahtsägesystem, das speziell für die komplexe Materialzusammensetzung von Aluminium-Silizium-Legierungen entwickelt wurde. Durch den Einsatz unseres fortschrittlichen Hochgeschwindigkeitsschleifmechanismus anstelle des herkömmlichen mechanischen Trennens heben wir Ihre Produktion von „Standard“ auf „Überlegenheit“.
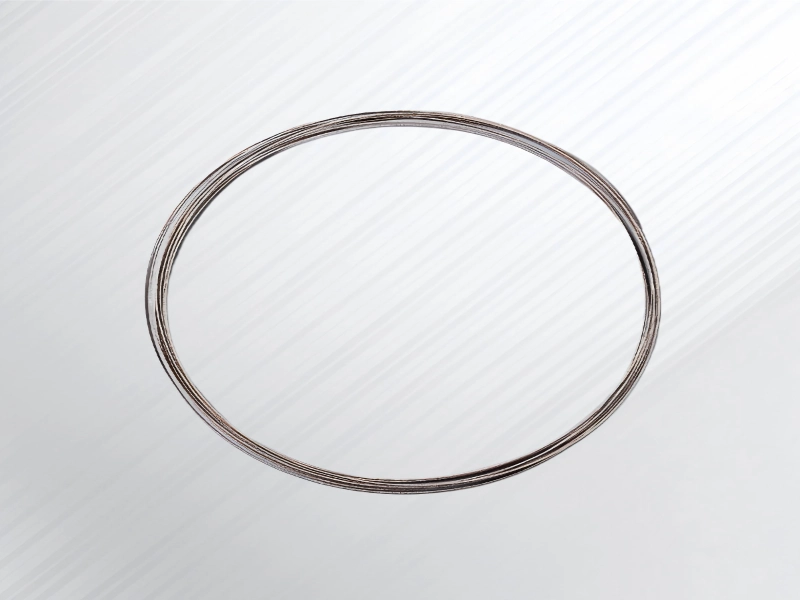
Wir verwenden eine endlose Diamantdrahtschleifmaschine, die lineare Geschwindigkeiten von bis zu 60 m/s erreicht. Diese hohe Geschwindigkeit gewährleistet in Kombination mit einem synchronisierten Hochdruckkühlsystem ein echtes Kaltschneidverfahren.
-
Der technische Vorteil: Durch die Minimierung der Kontaktzeit pro Schleifkorn verhindern wir, dass die Aluminiummatrix ihre plastische Verformungstemperatur erreicht.
-
Das Ergebnis: Vollständige Beseitigung von Verklebungen und Aufbauschneiden . Dadurch bleiben die ursprüngliche Härte des Materials erhalten und die strukturelle Stabilität der Schnittzone wird gewährleistet.
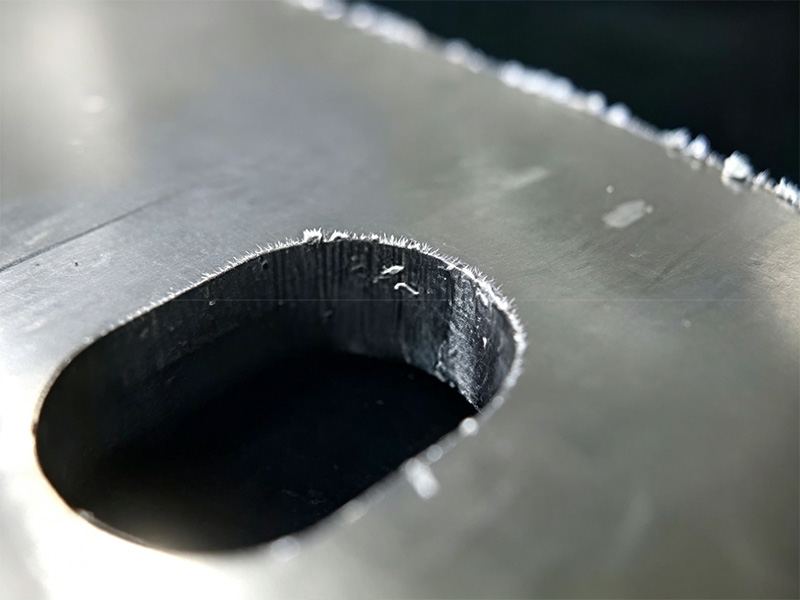
Herkömmliche Bandsägen oder Kreissägeblätter nutzen Zähne, um Material zu durchtrennen, wodurch die harten Siliziumkristalle unweigerlich aus der weichen Matrix herausgelöst werden. Die diamantimprägnierten Drähte von Zelatec wirken wie Tausende mikroskopisch kleiner Schleifpunkte.
-
Der technische Vorteil: Unser Draht schneidet direkt durch die Siliziumkristalle, anstatt sie zu verschieben.
-
Das Ergebnis: Eine ebene, spiegelähnliche Oberfläche (Ra<0.4 μm) ohne Partikelausrisse , ohne Mikrorisse und ohne Schäden im Untergrund, wodurch sie sich ideal sowohl für die industrielle Produktion als auch für die metallurgische SEM-Analyse eignet.
Bei der Serienfertigung oder der Verarbeitung hochreiner Al-Si-Targets wirkt sich Materialverlust direkt auf Ihren Gewinn aus. Unsere Spezialdrähte sind nur 0.3 mm bis 0.5 mm dünn.
-
Der technische Vorteil: Wir reduzieren den Schnittweg um bis zu 80 % im Vergleich zu herkömmlichen 2.0 mm dicken Sägeblättern.
-
Das Ergebnis: Sie können bis zu 70 % mehr wiederverwertbares Material zurückgewinnen . Für viele Kunden amortisiert sich die Investition allein durch die Reduzierung des Rohmaterialabfalls innerhalb der ersten 12 Betriebsmonate.
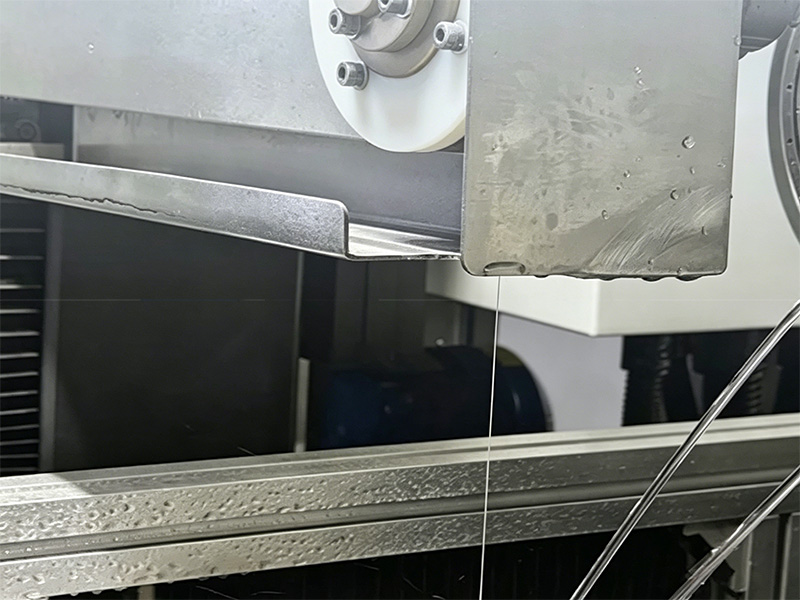
Eine Maschine ist nur so gut wie ihre Parameter. Unsere Lösung beinhaltet einen beratenden Ansatz, um sicherzustellen, dass die Ausrüstung zu Ihrer spezifischen Legierungssorte passt:
-
Segmentierte Drahtoptimierung: Wir wählen die spezifische Diamantkorngröße und -konzentration, die verhindert, dass Aluminiumspäne den Draht verstopfen, und gewährleisten so eine lange Lebensdauer der Verschleißteile.
-
Individuelle Spannungsregelung: Unser firmeneigenes Spannungssystem kompensiert die beim Metallschneiden häufig auftretenden Vibrationen und gewährleistet so eine absolut stabile Drahtführung für einen geraden, vertikalen Schnitt.
-
Fortschrittliches Filtrationssystem: Da Aluminiumstaub leicht und abrasiv ist, verfügt unsere Lösung über ein mehrstufiges Filtrationssystem, um das Kühlmittel sauber und die Schneidzone frei zu halten.
Diamantdrahtschneiden: Vergleichsmöglichkeiten
An drei Stellen im Produktionsprozess von Aluminium-Silizium-Legierungen verändert Diamantdraht die Spielregeln. Hier erfahren Sie, was gemessen werden muss – und wie sich die Ergebnisse vergleichen lassen.
| Workflow-Phase | Eigenschaften | Konventionelle Werkzeuge und ihre Leistung | Diamantdrahtschneiden |
|---|---|---|---|
| Punkt 1: Primäre Sektionierung & Rohling-Aufteilung |
Schnittbreite | Bandsäge / Kreissäge: 2–4 mm oder breiter | 0.3–0.5 mm — spart erhebliches Material |
| Oberflächenqualität: | Grate, Risse, Silikonablösung | Reibungslos, kein Herausziehen, bereit für den nächsten Schritt | |
| Mechanische Beanspruchung | Schlagschneiden, Risiko von Mikrorissen | Spannungsarmes, abrasives Schneiden, minimales Rissrisiko | |
| Verbrauchbares Leben | Unvorhersehbarer, schneller Verschleiß auf Silizium | Vorhersehbarer, allmählicher Verschleiß durch Schnittflächen | |
| Optimale Bildschirmwahl | Großvolumiges Schruppen von Standardgussteilen | Hochwertige Rohlinge in Luft- und Raumfahrt-/Halbleiterqualität – wo Materialeinsparung und Bauteilintegrität entscheidend sind. | |
| Punkt 2: Präzisionsformung & endkonturnahes Zuschneiden |
Auswirkung auf Siliziumpartikel |
CNC-Fräsen: Werkzeugverschleiß, Partikelauswurf Drahterodieren: Umformschicht, erfordert Leitfähigkeit Laser schneiden: Wärmeeinflusszone, Mikrorisse Wasserstrahl: keine Hitze, aber breite, sich verjüngende Schnittfuge |
Schneidet Partikel sauber durch, kein Herausziehen |
| Oberflächenergebnis |
CNC-Fräsen: grob, muss abgetragen werden Drahterodieren: grob, Nachbearbeitung erforderlich Laser schneiden: oxidierter, geschmolzener Rückstand Wasserstrahl: Schmutzverunreinigung, rau |
Glatte, nahezu fertige Oberfläche | |
| Prozessstress |
CNC-Fräsen: mechanische Schnittkraft Drahterodieren: thermische Spannung, veränderte Oberflächenschicht Laser schneiden: starke thermische Belastung Wasserstrahl: geringer, aber dennoch Auswirkungen auf die Erosion |
Minimale mechanische Belastung, Kaltschneiden | |
| Materielle Einschränkung |
CNC-Fräsen: keine Drahterodieren: muss leitfähig sein Laser schneiden: Reflexionsprobleme möglich Wasserstrahl: keine |
Keine Präsentation | |
| Schnittfuge / Materialverlust |
CNC-Fräsen: Werkzeugdurchmesser (mm) Drahterodieren: 0.2 – 0.3 mm Laser schneiden: 0.1 – 0.3 mm Wasserstrahl: 1 – 2 mm |
0.3–0.5 mm Schnittfuge | |
| Nachbearbeitung |
CNC-Fräsen: in der Regel obligatorisch Drahterodieren: Die Umformschicht muss entfernt werden. Laser schneiden: HAZ muss entfernt werden Wasserstrahl: Muss oft abgeschliffen und gereinigt werden |
Reduziert oder beseitigt oft die Oberflächenbehandlung. | |
| Punkt 3: Muster- und Testcouponvorbereitung |
Thermischer Effekt |
Trennscheibe / Bandsäge: Trockenschneiden kann Verbrennungen und eine Veränderung der Mikrostruktur verursachen. Drahterodieren: Umschmelzschicht und Wärmeeinflusszone |
Nass- und Kaltschneiden – kein thermischer Effekt |
| Mechanischer Schaden |
Trennscheibe / Bandsäge: Randverformung, Verschmieren, Risse Drahterodieren: elektrische Erosion, Oberflächenveränderung |
Schonendes Schleifen erhält die wahre Mikrostruktur | |
| Präzision |
Trennscheibe / Bandsäge: grobe, schlechte Positionierung Drahterodieren: hoch, erfordert aber Leitfähigkeit |
Hoch, kann komplexe Formen erzeugen | |
| Ergebnis der Analyse |
Trennscheibe / Bandsäge: hohes Risiko von Fehlmessungen Drahterodieren: Die umgeformte Schicht stört die Kantenanalyse |
Getreue Darstellung des Materialzustands |
Was Sie gewinnen
Geringerer Schnittverlust
Die ultradünne 0.5 mm-Scheibe minimiert den Abfall und maximiert die Materialeinsparung.
Bessere Oberflächengüte
Erzielen Sie direkt am Schnitt eine Ra < 0.4 μm, wodurch ein Grobschleifen entfällt.
Reduzierte Mikrorisse
Durch spannungsarmes Schneiden bleibt die Integrität erhalten und Schäden im Untergrund werden vermieden.
Weniger Nachpolieren
Die nahezu vollständige Formgebung bedeutet deutlich reduzierte Arbeitskosten.
Höherer Ertragssatz
Erhöhen Sie Ihren Anteil an einwandfreien Teilen und steigern Sie dadurch direkt Ihren Gewinn.