세라믹 절단 관련 과제
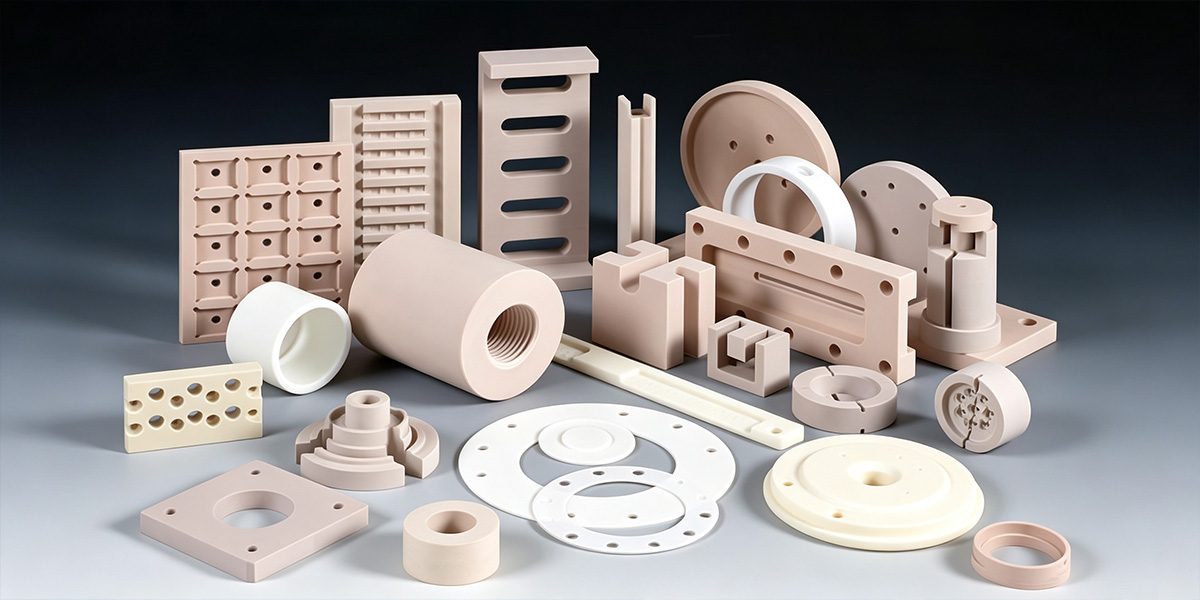
알루미나, 지르코니아, SiC, Si3N4와 같은 기술 세라믹 소재는 극도로 높은 경도(모스 경도 8~9 이상)와 높은 취성으로 인해 가공에 있어 고유한 어려움을 수반합니다.
기존의 절삭 기술은 종종 심각한 모서리 파손, 눈에 보이지 않는 미세 균열 및 열 충격 손상을 유발하여 값비싼 재료 폐기로 이어집니다.
또한, 두꺼운 날로 인한 넓은 절단면 손실은 고가의 원자재를 낭비하는 반면, 공구의 빠른 마모는 절단 두께의 불균일성과 값비싼 가동 중단을 초래합니다.
당사의 정밀 다이아몬드 와이어 절단 솔루션
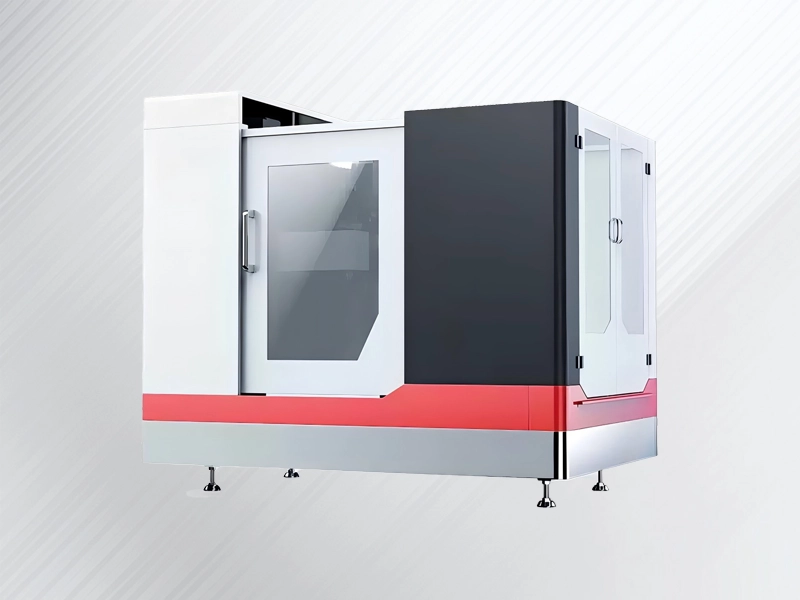
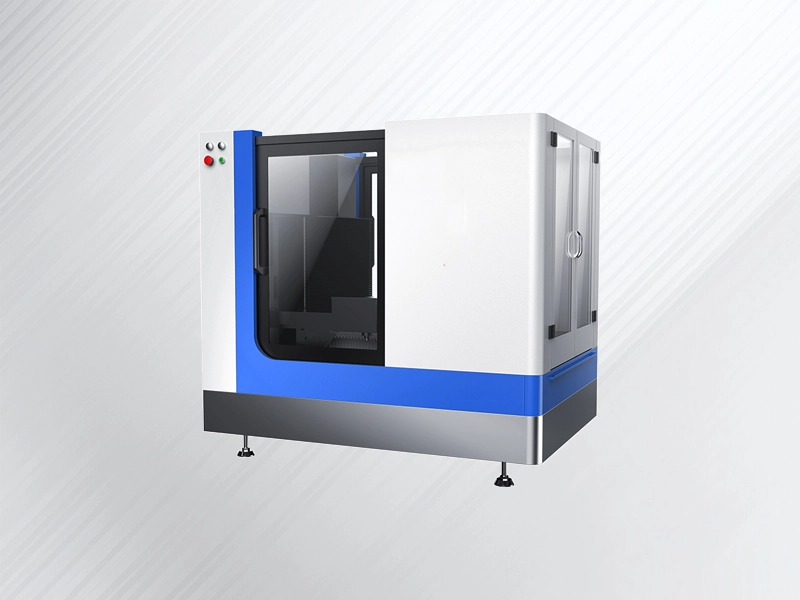
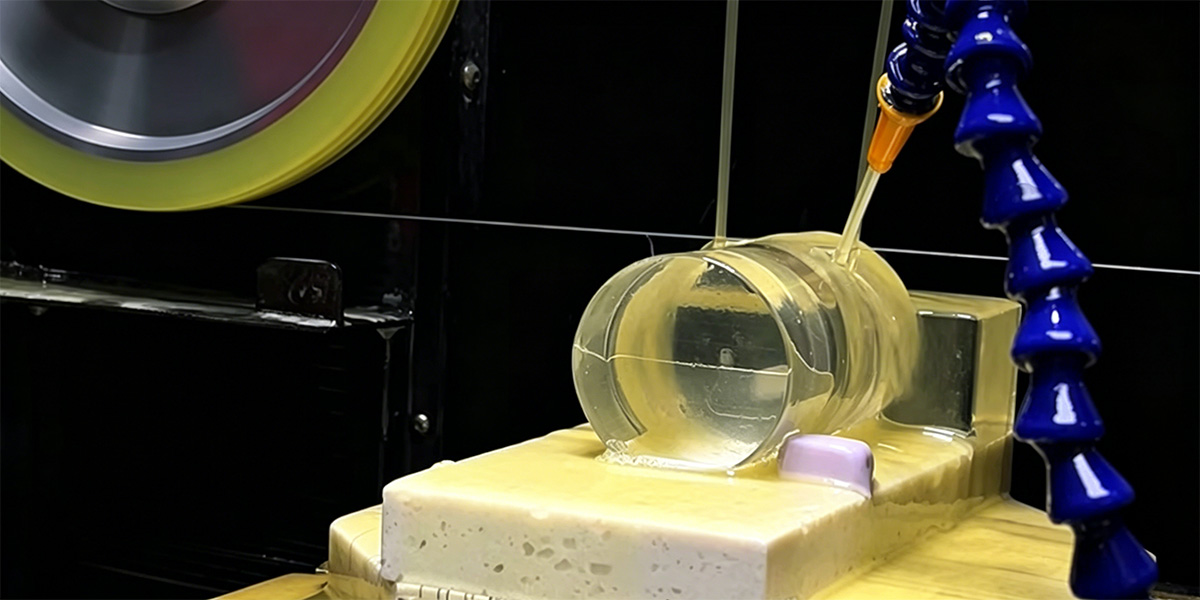
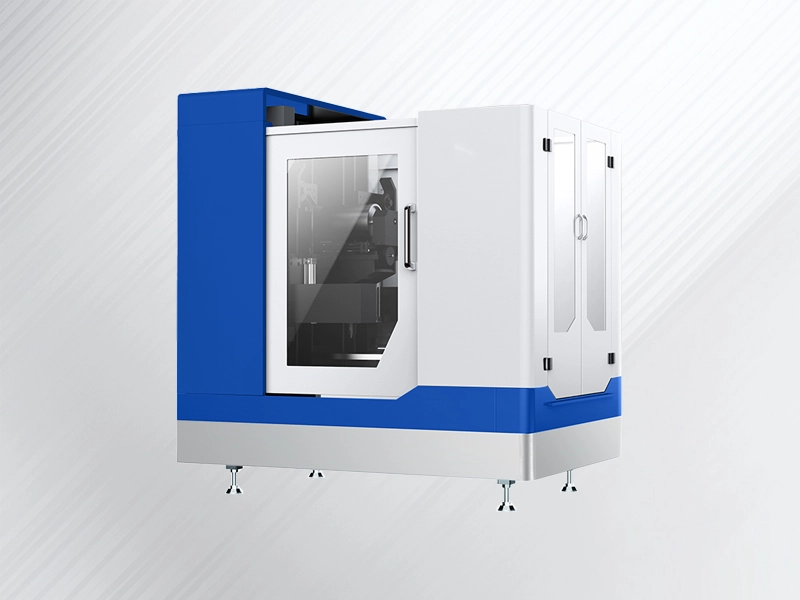
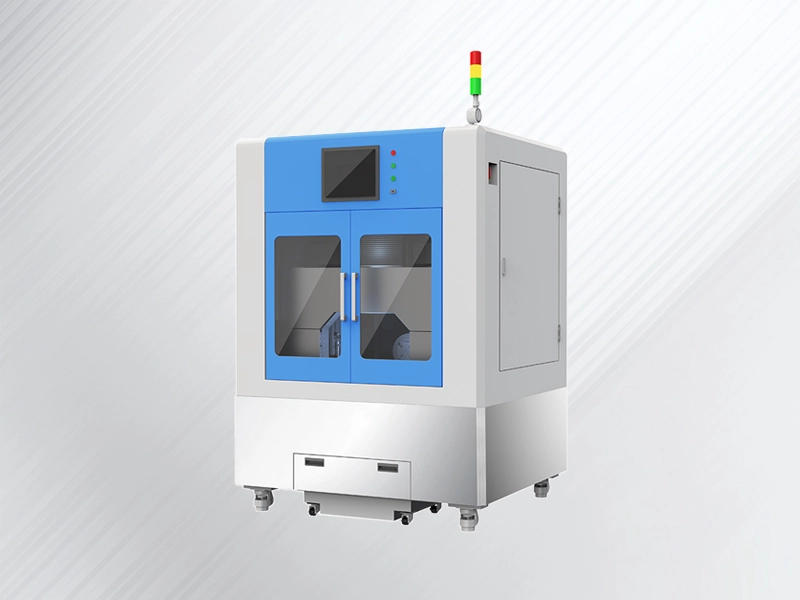
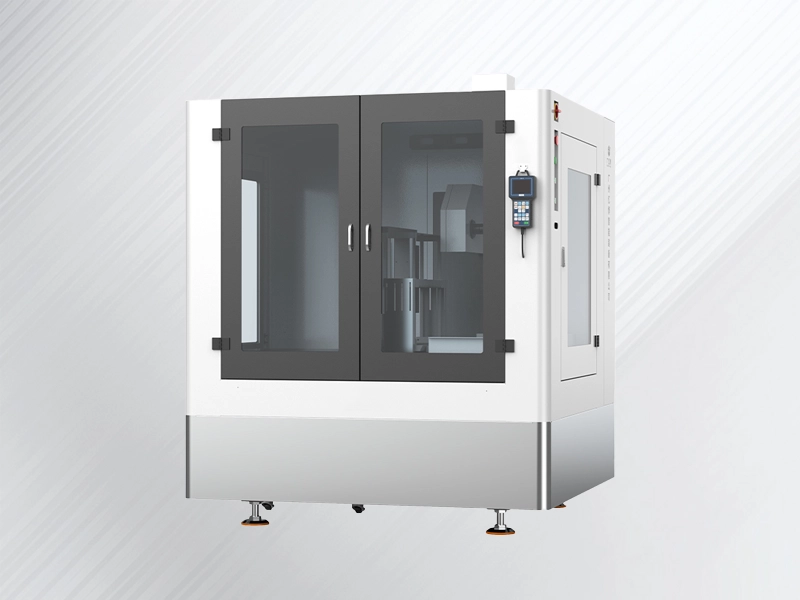
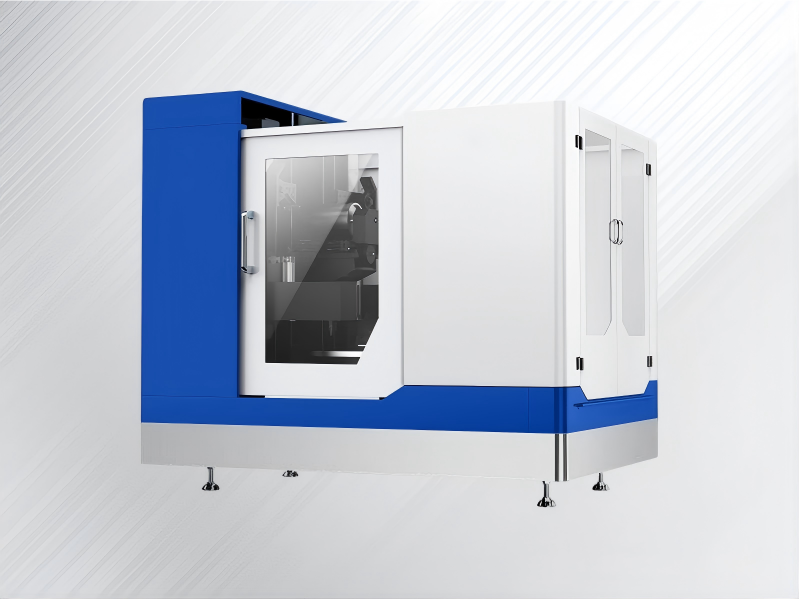
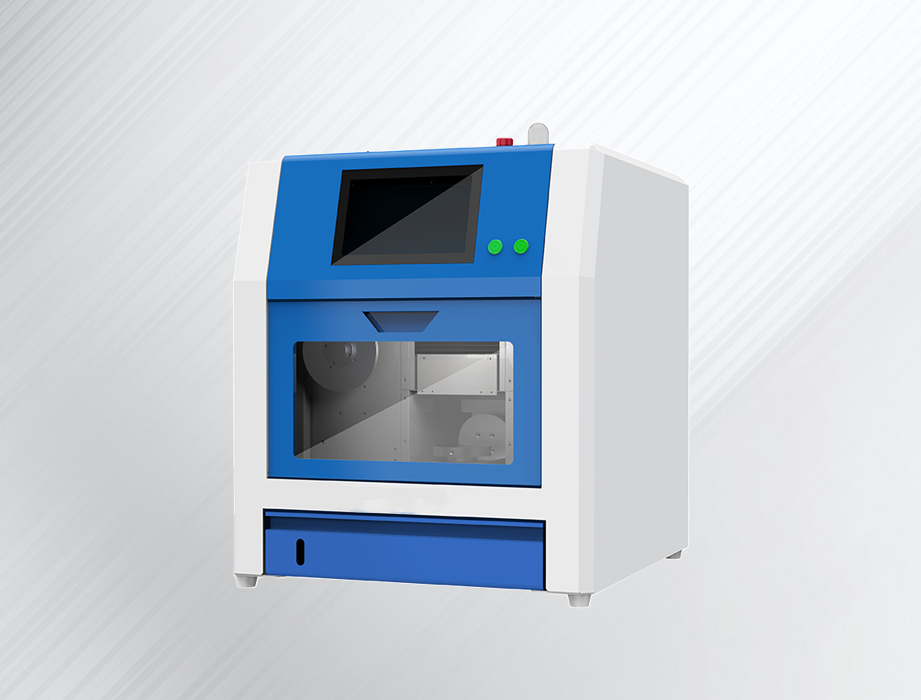
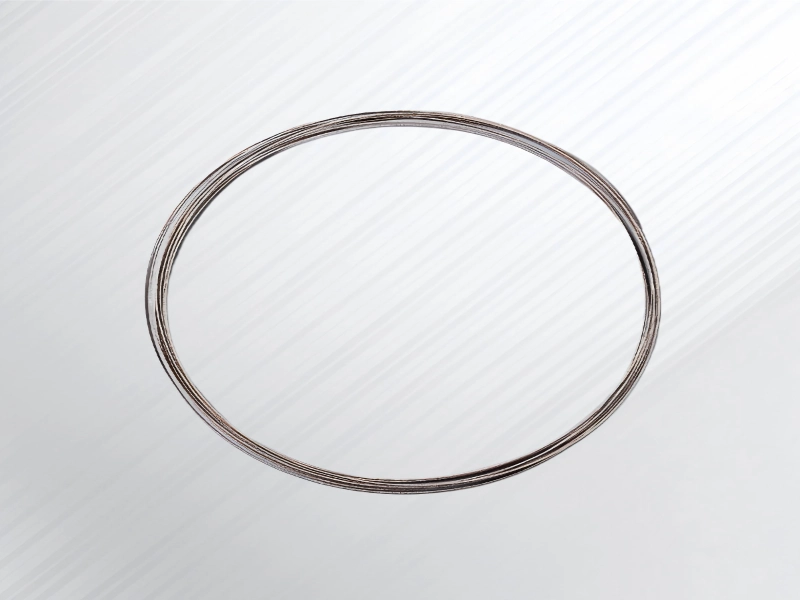
기술 세라믹의 극한 경도와 취성을 극복하기 위해 당사의 절삭 시스템은 진정한 냉간 절삭 공정에서 작동하는 무한 다이아몬드 와이어 루프 기술을 활용합니다. 높은 기계적 힘이나 고온을 가하는 대신, 수백만 개의 미세 다이아몬드 입자가 절삭선을 따라 정밀하고 스트레스가 적은 연마 작용을 수행합니다.
이러한 통합형 기계 및 소모품 접근 방식은 세라믹 가공의 핵심 병목 현상을 직접적으로 해결합니다.
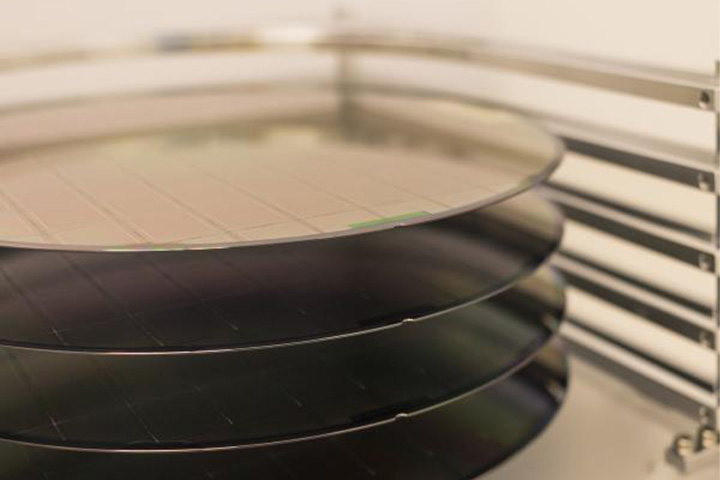
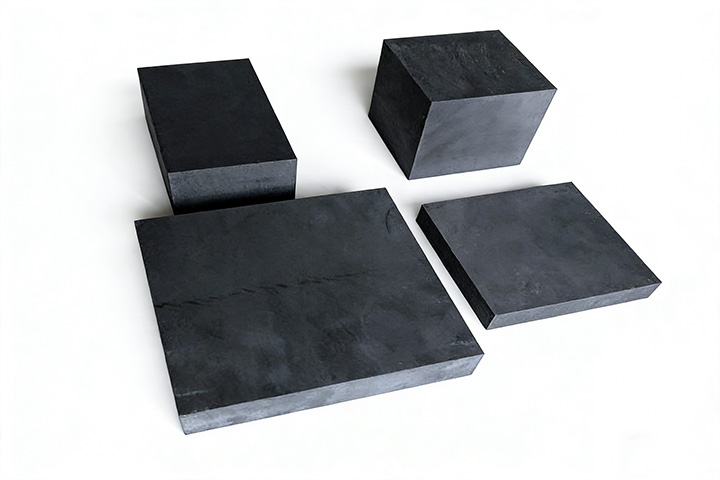
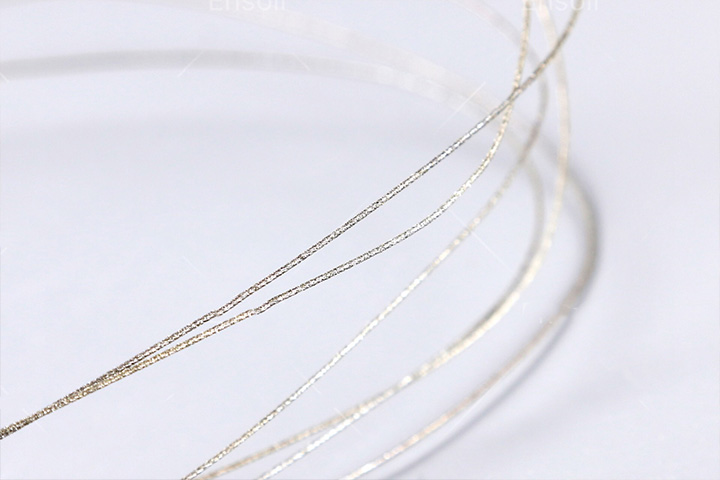
세라믹 절단 작업 전체 워크플로우
원괴 및 재료 준비
고순도 세라믹 분말(Al₂O₃, ZrO₂, SiC)은 CIP 공정을 통해 성형되고 고밀도 블록으로 소결된 후, 기준 절삭 매개변수를 설정하기 위해 검사됩니다.
공작물 고정 및 장착 설정
세라믹 블록은 절단 중 미세 진동을 제거하기 위해 특수 임시 접착 수지 또는 왁스를 사용하여 유리 또는 알루미늄 판에 고정됩니다.
정밀 다이아몬드 와이어 슬라이싱
공압식 장력 조절 기능을 갖춘 무한 다이아몬드 와이어 루프(최대 80m/s)는 Ra ≤ 0.1μm의 표면 품질과 ±0.05mm의 정밀도를 제공하는 냉간 절단을 구현합니다.
박리 및 초음파 세척
절단된 웨이퍼는 가열되거나 용매를 이용하여 마운팅 플레이트에서 분리된 후, 초음파 세척을 통해 잔류 왁스, 냉각제 및 미세 먼지를 제거합니다.
2차 래핑 및 폴리싱
3단계에서 미세 균열이 제거되므로 거친 연삭 공정을 생략하고 바로 정밀 연마로 넘어가 2차 가공 시간을 40% 단축할 수 있습니다.
계측 및 품질 검사
최종 포장 전에 광학 비교기, CMM 또는 초음파 탐지기를 사용하여 100% 치수, 평탄도(휨/뒤틀림) 및 균열 감지 테스트를 실시합니다.
세라믹 절삭 방법 비교
알루미나(Al2O3), 지르코니아(ZrO2), 탄화규소(SiC), 질화규소(Si3N4)와 같은 기술 세라믹을 가공할 때 최적의 절삭 기술을 선택하는 것은 원자재 수율, 표면 아래 무결성 및 후처리 비용에 직접적인 영향을 미칩니다.
아래는 주요 제조 지표를 기준으로 무한 다이아몬드 와이어 톱과 기존 세라믹 절단 방식의 성능을 종합적으로 비교한 표입니다 .
| 기준 | 다이아몬드 와이어 쏘 | 레이저 절단 | 워터젯 커팅 | 다이싱 블레이드 | 다이아몬드 톱날 |
| 절단 원리 | 다이아몬드가 함침된 와이어(강철 또는 텅스텐)는 연속 운동 또는 왕복 운동을 통해 재료를 마모시킵니다. | 고출력 레이저 빔은 절단 경로를 따라 재료를 녹이거나 기화시킵니다. | 연마 입자가 섞인 고압 물줄기가 재료를 침식시킵니다. | 초박형 다이아몬드 날이 장착된 고속 스핀들은 회전 운동을 통해 절삭합니다. | 다이아몬드 세그먼트가 장착된 고속 회전 원형 블레이드가 회전을 통해 연삭 또는 절단 작업을 수행합니다. |
| 커프 폭 | 0.15 - 0.45 mm | 0.05~0.20mm (매우 얇음) | 0.8 – 2.0 mm 이상 (폭) | 0.025 - 0.10 mm | 1.0 – 3.0 mm 이상 (가장 넓은 부분) |
| 표면 품질(Ra) | ≤ 0.05 – 0.1 μm | 난이도는 중간 정도이며, 후처리 작업이 필요한 경우가 많습니다. | 표면 조도가 거칠고(Ra 3.2 – 12.5 μm), 후처리 작업이 필요합니다. | 우수함 (Ra 0.1 – 0.4 μm) | 조악하고 거친 마감 |
| 열영향부(HAZ) | 없음 - 진정한 냉간 절단 공정 | 중요 – 열 응력, 미세 균열 위험 | 없음 – 냉간 절단 공정 | 최소한의 기계적 스트레스만 가함 | 중간 정도 - 마찰열 발생 |
| 지하 손상 | 미세 균열이 거의 또는 전혀 없음 | 높은 열응력은 미세균열을 유발합니다. | 낮음 - 열 손상은 없지만 표면 침식 발생 | 진입/출구 시 칩핑 위험 보통 | 높음 – 심각한 파손 및 미세 균열 |
| 복잡한 모양 | 유연성 – 곡선, 윤곽 및 복잡한 형태 | 유연한 (2D 패턴) | 유연성 | 제한적 – 주로 직선 | 한정판 - 스트레이트 컷만 가능 |
| 배치 용량 | 고효율(다중 와이어: 패스당 수십 개의 슬라이스) | 저속(단일 통과, 직렬) | 저속(단일 통과, 직렬) | 저속(단일 통과, 직렬) | 저속(단일 통과, 직렬) |
| 장비 비용 | 보통 | 높은 (레이저 광원 + 광학 장치) | 중상 (펌프 + 연마제) | 낮음-보통 | 높음 |
| 운영 비용 | 낮음 (전선 소모 + 냉각수) | 보통 수준 (가스, 전기, 유지보수) | 높음 (물, 연마재, 폐기물) | 중간 정도 (날 교체 필요) | 중간 정도 (날 교체 필요) |
| 환경 적 영향 | 수분 함량이 낮음 - 최소한의 수분, 가스 없음, 먼지 없음 | 보통 수준 - 가스 배출, 열 발생 | 높은 – 상당한 물 소비량 | 높음 | 낮음-중간 (먼지, 냉각수) |
| 최고의 응용 | 첨단 세라믹(Al₂O₃, Si₃N₄, ZrO₂, SiC)의 정밀 절단 – 잉곳 절단, 웨이퍼 절단, 복잡한 형상 가공 | 얇은 판재 절단, 복잡한 2D 패턴, 미세 형상 | 두꺼운 세라믹 블록, 거친 절단면, 기계적 응력에 민감한 재료 | 소형 정밀 부품, 다이싱, 매우 높은 위치 정확도 | 거친 절단, 건축용 도자기, 거친 블록 사각형 가공 |
측정 가능한 제조 성과 달성
원료 수율 향상
0.38~0.45mm의 초협폭 절단 폭은 고가의 세라믹(SiC, Si₃N₄, 알루미나)을 절단할 때 발생하는 폐기물을 최소화하고, 절약된 재료를 활용 가능한 조각으로 변환합니다.
미세 균열 제로 및 불량률 감소
저력 냉간 절단은 기계적 충격과 국부적인 열 급증을 제거하여 모서리 파손 및 표면 아래 숨겨진 미세 균열을 방지합니다.
2차 리드 타임 단축
거울에 가까운 표면 조도(Ra ≤ 0.1μm)를 통해 생산 라인은 고강도 황삭 공정을 생략하고 부품을 바로 정밀 연마 단계로 넘길 수 있습니다.
단위 제조 비용 절감
재료 활용 극대화, 거친 분쇄 과정에서 발생하는 소모품 낭비 감소, 자동화된 절단 사이클을 통해 슬라이스당 총 비용을 크게 절감할 수 있습니다.
반복 가능한 배치 품질
자동 와이어 장력 조절 및 정밀 서보 제어를 통해 작업자의 숙련도에 대한 의존도를 최소화하면서 균일한 슬라이스 두께 공차를 구현합니다.
주문 신속 배송
생산량 증가와 재작업 주기 제거는 생산 현장의 병목 현상을 해소하여 엔지니어링 및 영업 팀이 고객에게 더 빠른 배송을 보장할 수 있도록 합니다.