Branchen Insights
Die Photovoltaikindustrie strebt durch kontinuierliche Kostensenkung die Netzparität an. Auf Wafer-Ebene bedeutet dies dünnere Wafer (n-Typ bis hinunter zu 120–130 μm), größere Formate (G12 dominiert) und feinere Diamantdrähte (jetzt 28 μm) mit höheren Schnittgeschwindigkeiten.
Das Schneiden ist der entscheidende Schritt – er bestimmt die Ausbeute und die Kosten der nachfolgenden Prozesse. Silizium ist hart und spröde; das Sägen mit Diamantdraht erzeugt unweigerlich 1–30 µm tiefe Oberflächenschäden (SSD), die die Hauptursache für Waferbrüche sind. Bei einer Dicke von 0.15 mm kann die Bruchrate bis zu 6 % erreichen. Zu den wichtigsten Herausforderungen zählen Waferbrüche, Sägespuren, Verformungen und Drahtverschleiß – insbesondere bei Drahtdurchmessern unter 35 µm.
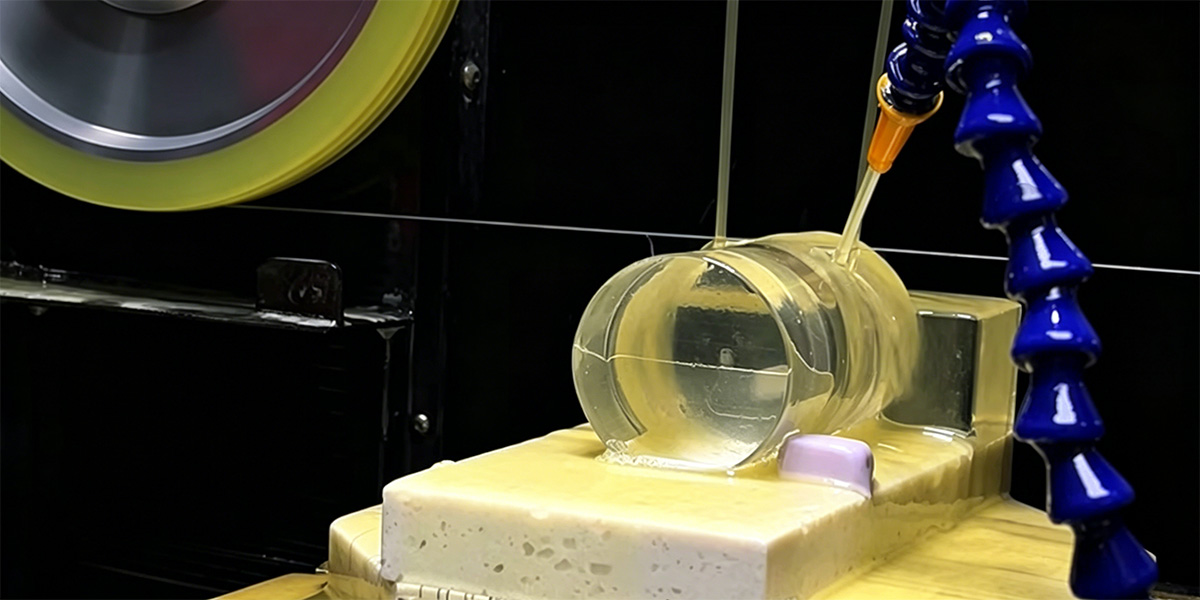
Die Branche hat von der Schlamm- zur Diamantdrahtsägetechnik (DWS) gewechselt und deckt mittlerweile über 90 % des globalen PV-Marktes ab. DWS bietet eine überlegene Oberflächenqualität, geringere Schnittverluste und einen höheren Wirkungsgrad. Beim Schneiden von monokristallinen Solarzellen ist DWS nahezu universell einsetzbar.
Die Beherrschung präziser Schneidverfahren hat direkten Einfluss auf Materialausnutzung, Ausbeute und Rentabilität. Der Übergang zu dünneren, größeren Wafern mit feineren Drähten findet bereits statt – und diejenigen, die heute die Schneidverfahren optimieren, werden die nächste Phase der Kostensenkung in der Photovoltaik einleiten.
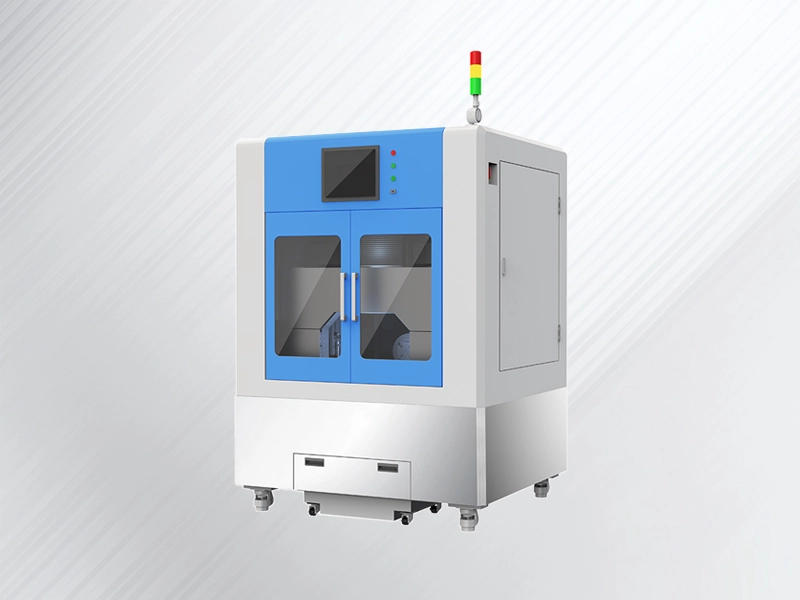
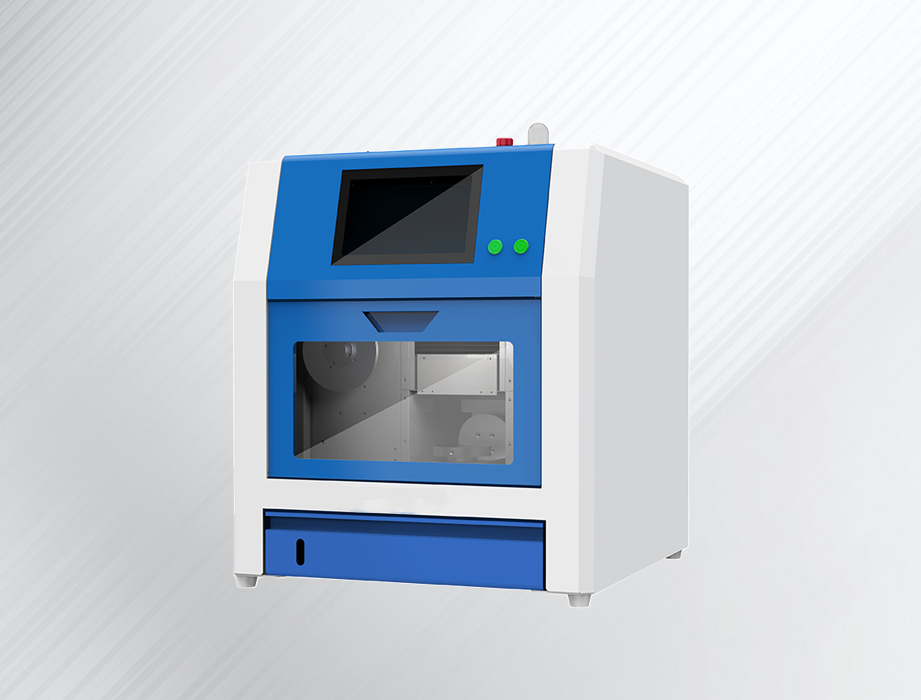
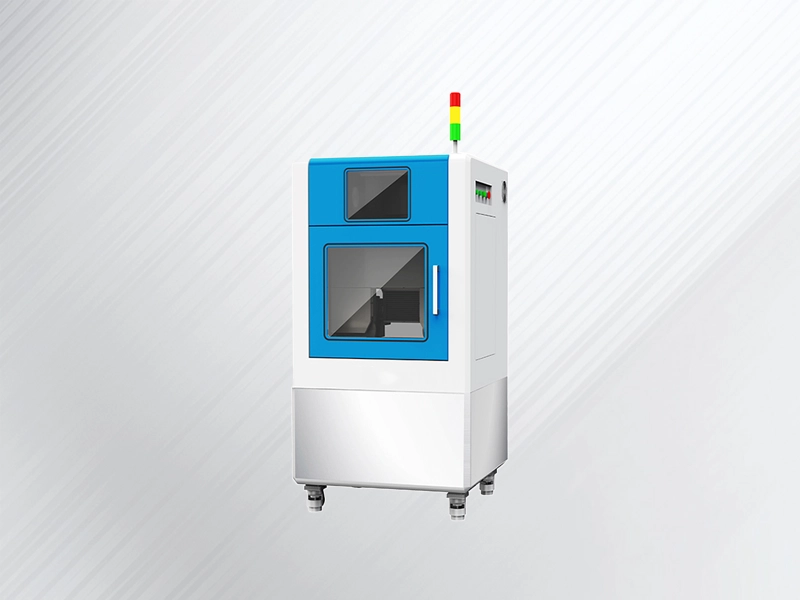
Unsere technischen Lösungen: Umfassende Slicing-Engineering-Lösungen für Solarsilizium
Um den branchenweiten Übergang zu dünneren N-Typ TOPCon- und HJT-Substraten zu unterstützen, gehen unsere Lösungen für Diamantdraht und Schneidanlagen auf drei kritische physikalische Prioritäten ein: Minimierung des Schnittverlusts, Einschränkung geometrischer Toleranzen (TTV/Warp) und Unterdrückung von Drahtbrüchen unter kontinuierlicher Hochgeschwindigkeitsspannung.
Wir liefern spezialisierte Diamantdraht-Verbrauchsmaterialien, präzise Anlagenkonfigurationen und die Ausrichtung der Prozessparameter in den drei wesentlichen Phasen der Solarsiliziumverarbeitung:
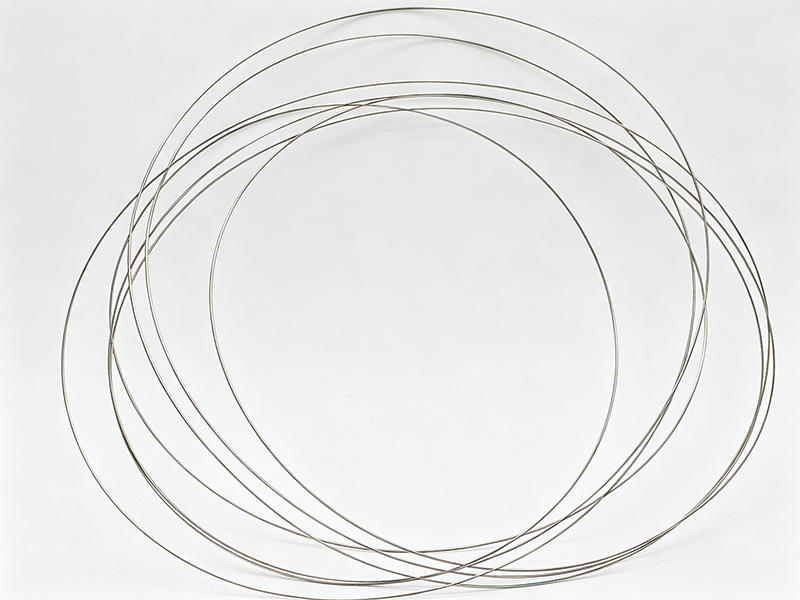
-
Anwendung: Entfernen nicht konformer Kopf- und Endabschnitte und Zerteilen langer einkristalliner Siliziumstäbe in die gewünschte Länge.
-
Technische Ausführung: Verwendet hochbeständige Diamantdrahtstärken (0.18-0.25 mm) mit hoher Diamanthaltekraft, die für die Bearbeitung großer Querschnittsdurchmesser ohne Ablenkung der Schneidkanten oder thermische Spannungsrisse ausgelegt sind.
-
Hauptvorteil: Erzeugt saubere, rechtwinklige Schnittflächen, die thermische Mikrorisse an den Enden des Ingots verhindern und so das nutzbare Siliziumvolumen vor dem Begradigen maximieren.
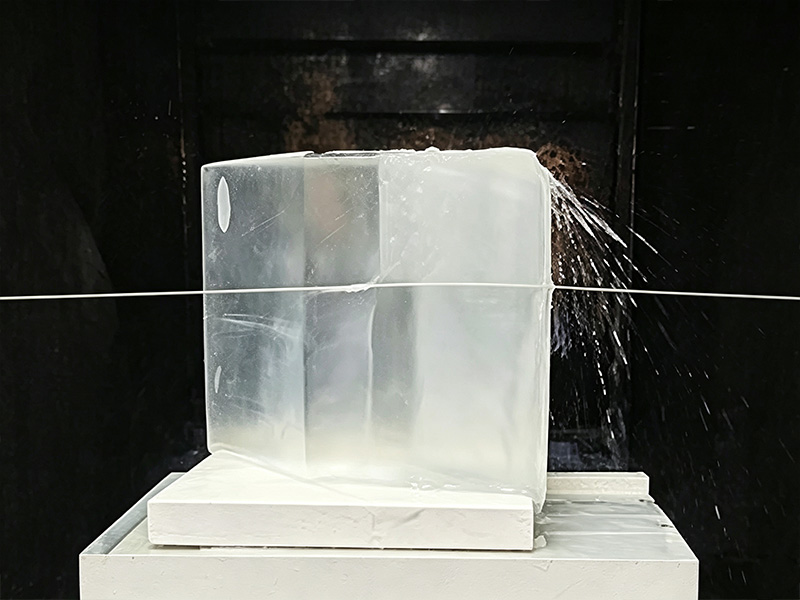
-
Anwendung: Umwandlung von runden Siliziumblöcken in präzise quadratische oder pseudo-quadratische Blöcke mit den Abmessungen 182 mm und 210 mm .
-
Technische Ausführung: Es werden spezielle 4-Draht- oder Mehrdraht-Vierkantvorrichtungen eingesetzt, die hochfesten Kernstahldraht ( >3800 MPa ) mit gleichmäßiger Kornverteilung verwenden.
-
Hauptvorteil: Gewährleistet enge Diagonaltoleranzen und gerade Blockkanten, wodurch Kantenausbrüche und Mikrorisse an Ecken beim Zerteilen großer Teile deutlich reduziert werden.
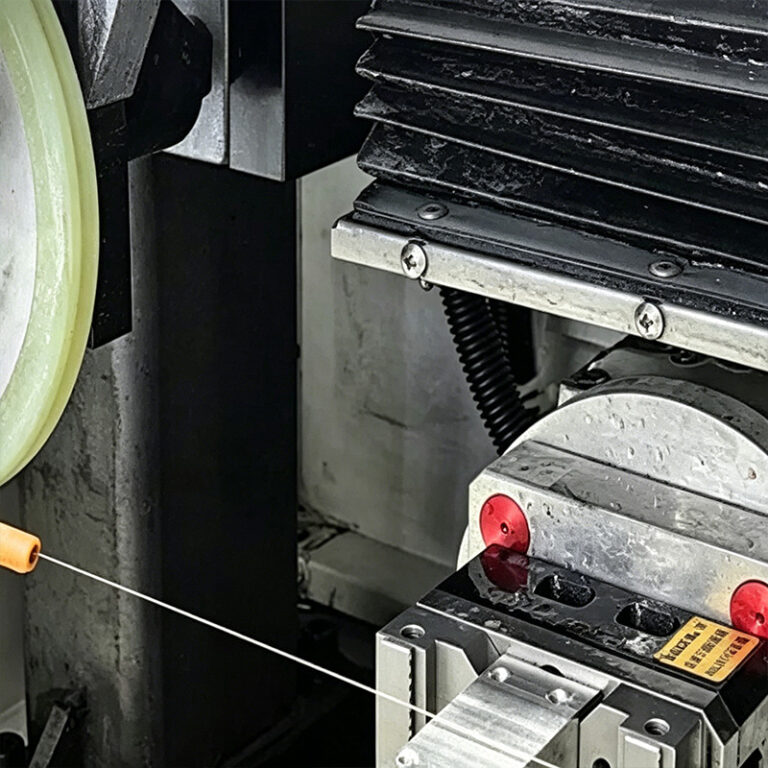
-
Anwendung: Hochdichtes, mehrzeiliges Schneiden von quadratischen Siliziumblöcken in ultradünne Wafer ( 110–130 μm ) für hocheffiziente Zelllinien.
-
Auswahl von Mikrodrahtstärken: Hergestellt aus ultrafeinem, hochkohlenstoffhaltigem Stahldraht ( 0.035–0.050 mm ), um die Schnittfugenbreite zu verringern und so die Waferausbeute pro Ingot direkt zu erhöhen.
-
Kontrollierte Korntopologie: Präzisionsgalvanisierte synthetische Diamantkörner gewährleisten ein gleichmäßiges Mehrpunkt-Mikroabkratzen, wodurch die Gesamtdickenvariation (TTV) auf ≤ 10 μm begrenzt und die Beschädigung der Suboberfläche (SSD) minimiert wird.
-
Hohe Betriebsstabilität bei hohen Geschwindigkeiten: Entwickelt für einen stabilen Betrieb bei linearen Drahtgeschwindigkeiten ( Vs ) von 60–85 m/s mit aktiver dynamischer Spannungsregelung ( ≤ ±0.3 N Schwankung).
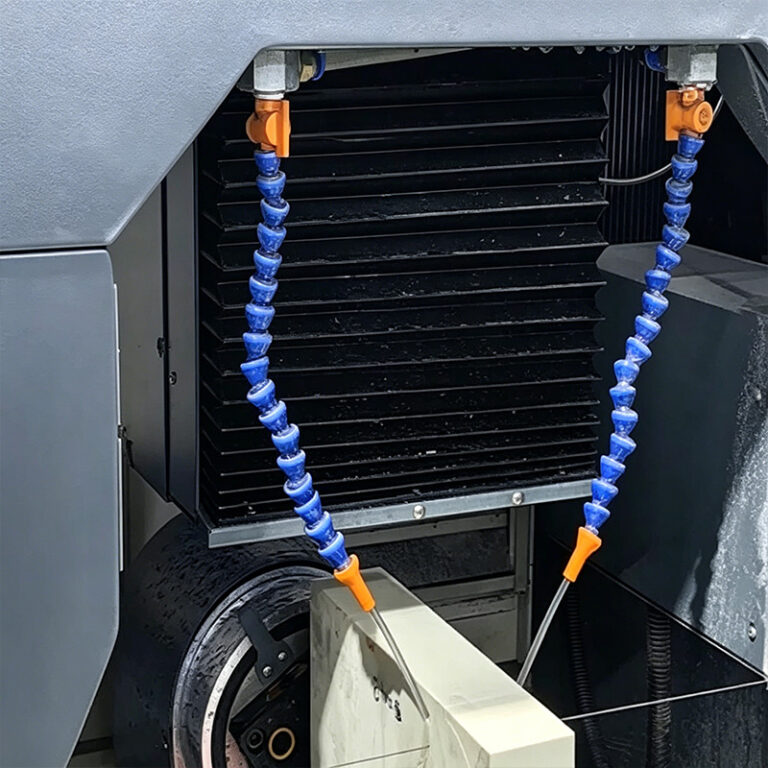
Um eine gleichbleibende Waferausbeute zu erzielen, müssen die Eigenschaften der Verbrauchsmaterialien mit der Umgebung der Host-Maschine abgestimmt werden. Unsere technische Unterstützung umfasst:
-
Späneabfuhr und Kühlmittelausrichtung: Optimierung der Drahtplattierungsdichte und der Späneabfuhrkanäle für ein nahtloses Zusammenspiel mit niedrigviskosen, wasserlöslichen Kühlmitteln – wodurch Diamantglasur und Wärmestau in den Mikroschnitten verhindert werden.
-
Spannungs- und Vorschubkalibrierung: Bereitstellung geprüfter Betriebsspannungskurven ( N ) und Richtlinien für die progressive Vorschubgeschwindigkeit ( Vf ), die mit Standard-Einzeldraht- und Mehrdraht-Schneidanlagen kompatibel sind.
Anwendung der Diamantdrahtsäge in der Solarzellenverarbeitung
Komplette Fertigungskette vom Rohling zur Zelle & Schlüsseltrennstellen
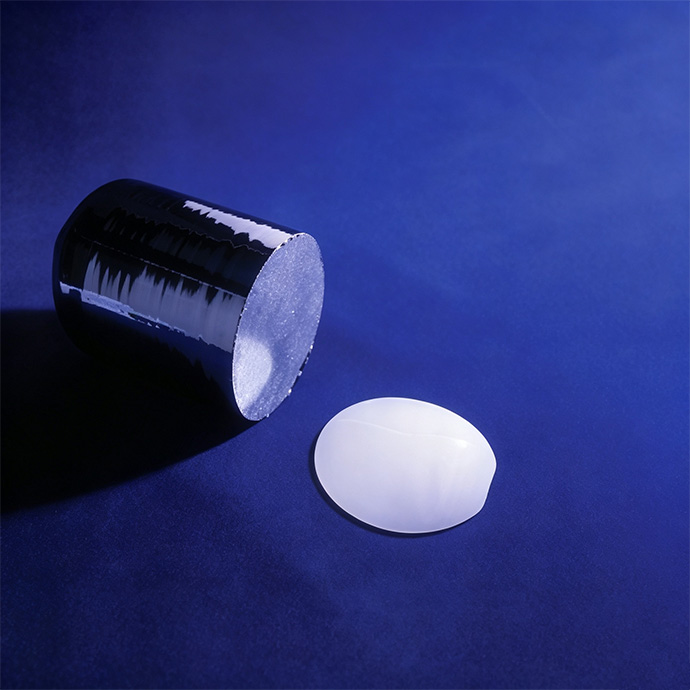
Barrenproduktion
Hochreines monokristallines Siliziumstab-Wachstum (CZ-Verfahren) oder multikristallines Gießen.
Barrenschnitt
Lange Barren in handliche Längen teilen und dabei nicht konforme Enden abschneiden.
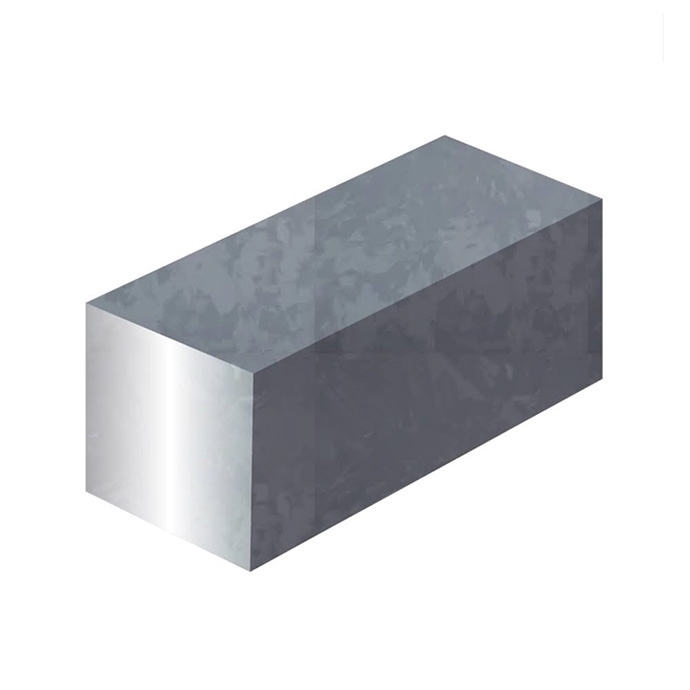
Barrenquadifizierung
Rundbarren werden zu standardisierten quadratischen oder pseudo-quadratischen Ziegeln mit exakten Abmessungen geformt.
Wafer-Slicing
Hochgeschwindigkeits-Mehrdraht-Webschneidemaschine zerlegt Ziegelsteine in Tausende von ultradünnen Wafern in einem einzigen Durchgang.
Ätzen & Texturieren
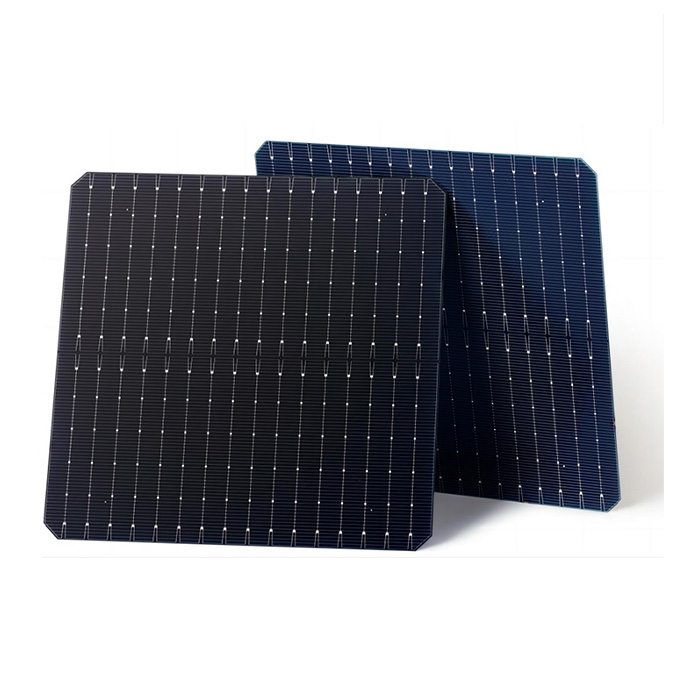
Beseitigung von Subsurface Damage (SSD) und Texturierung von Waferoberflächen für Solarzellenlinien.
Zellherstellung
Diffusion, Passivierung, Beschichtung und Metallisierung zur Herstellung aktiver PV-Solarzellen.
Was das für Ihr Unternehmen bedeutet
Letztendlich geht es nicht um präzisere Schnitte, sondern um einen höheren Geschäftserfolg. Hier erfahren Sie, wie unsere Präzisionsschneidlösungen messbaren Mehrwert für Ihre PV-Fertigung schaffen.
Empfohlene Verarbeitungsparametermatrix
Standardisierte technische Basisparameter für die Verarbeitung von monokristallinem Silizium in den Phasen Zuschneiden, Quadrieren und Mehrdraht-Wafering.
| Verarbeitungsphase | Kerndrahtstärke | Lineare Drahtgeschwindigkeit | Betriebsspannung | Vorschubgeschwindigkeit | Zielqualität |
|---|---|---|---|---|---|
| Barrenschnitt | 0.18 - 0.25 mm | 30 - 50 m / s | 25 - 35 N. | 1.0 – 3.0 mm/min | Sauberer Schnitt, keine Risse |
| Barrenquadifizierung | 0.12 - 0.16 mm | 40 - 60 m / s | 18 - 25 N. | 0.8 – 2.0 mm/min | Minimale Kantenausbrüche |
| Wafering (182 mm) | 0.038 - 0.045 mm | 60 - 80 m / s | 7.5 - 9.5 N. | 1.2 – 2.2 mm/min | TTV ≤ 10 μm, Kerf < 55 μm |
| Wafering (210 mm) | 0.040 - 0.050 mm | 65 - 85 m / s | 8.0 - 10.5 N. | 1.0 – 2.0 mm/min | TTV ≤ 10 μm, SSD < 8 μm |
* Basisparameter für TOPCon/HJT-Substrate vom N-Typ. Feinabstimmung der Parameter basierend auf der Steifigkeit des Maschinenrahmens und dem Kühlmitteldruck.