Herausforderungen beim Keramikschneiden
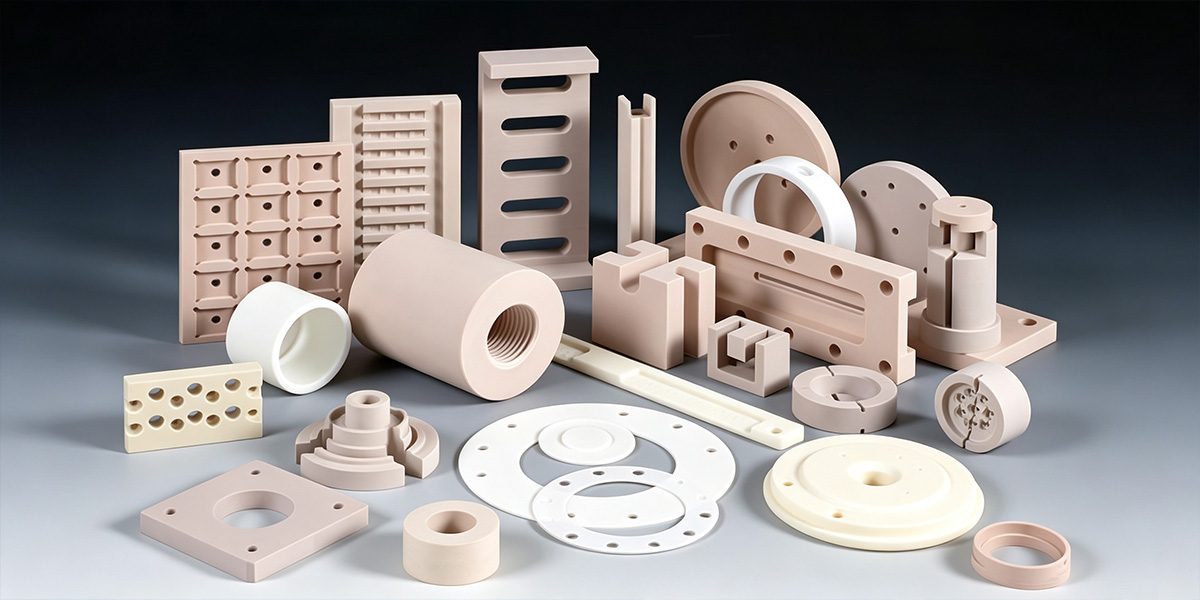
Die Verarbeitung technischer Keramiken wie Aluminiumoxid, Zirkonoxid, SiC und Si3N4 stellt aufgrund ihrer extremen Härte (Mohs 8–9+) und hohen Sprödigkeit besondere Herausforderungen an die Fertigung.
Konventionelle Schneidtechniken verursachen häufig starkes Ausbrechen der Kanten, unsichtbare Mikrorisse und Schäden durch Thermoschocks, was zu kostspieligem Materialausschuss führt.
Darüber hinaus führt der breite Schnittverlust durch dicke Sägeblätter zu einer Verschwendung von hochwertigem Rohmaterial, während der schnelle Werkzeugverschleiß zu ungleichmäßiger Schnittdicke und kostspieligen Ausfallzeiten führt.
Unsere Präzisionslösung zum Diamantdrahtschneiden
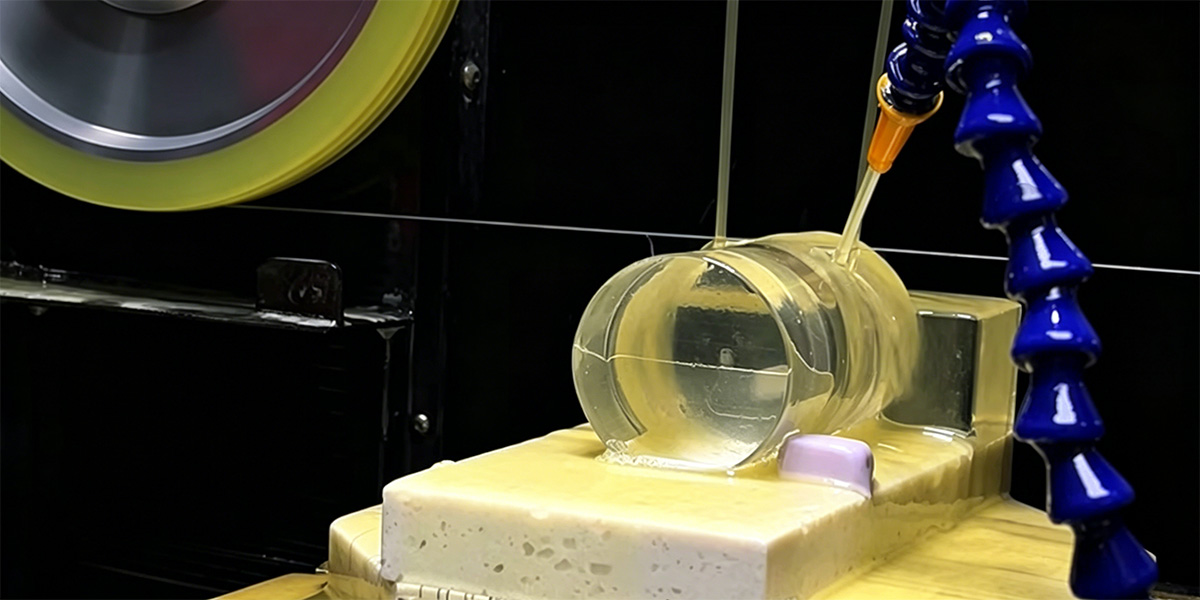
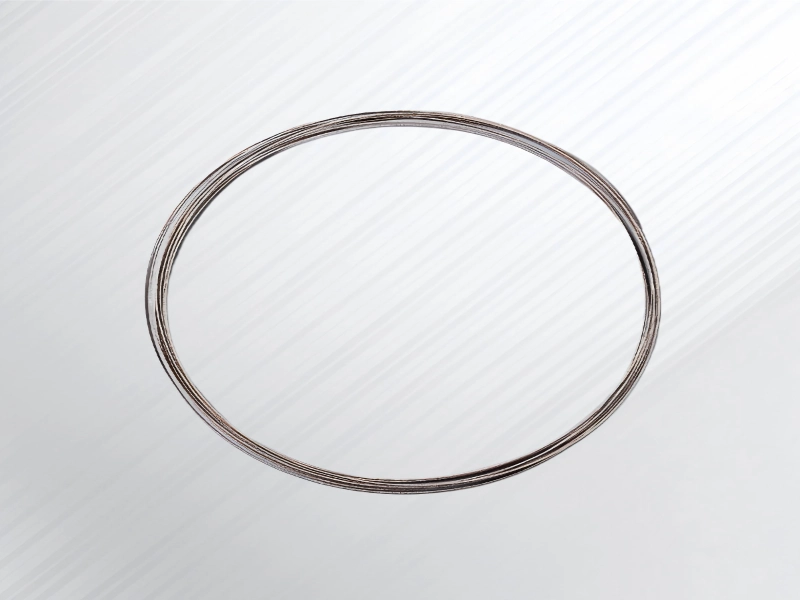
Um die extreme Härte und Sprödigkeit technischer Keramik zu überwinden, nutzen unsere Schneidsysteme die Technologie endloser Diamantdrahtschlingen im Kaltschneidverfahren. Anstatt hohe mechanische Kräfte oder intensive Hitze anzuwenden, bewirken Millionen von Mikrodiamantpartikeln eine präzise, spannungsarme Schleifwirkung entlang der Schnittlinie.
Dieser integrierte Ansatz aus Maschinen und Verbrauchsmaterialien löst direkt die zentralen Engpässe in der Keramikverarbeitung:
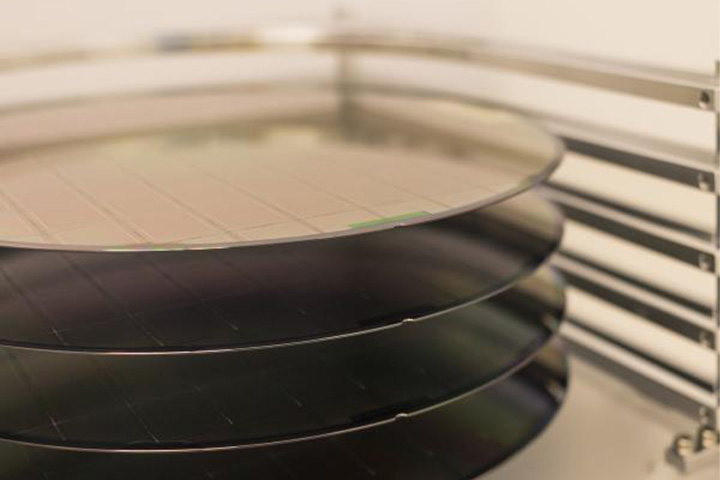
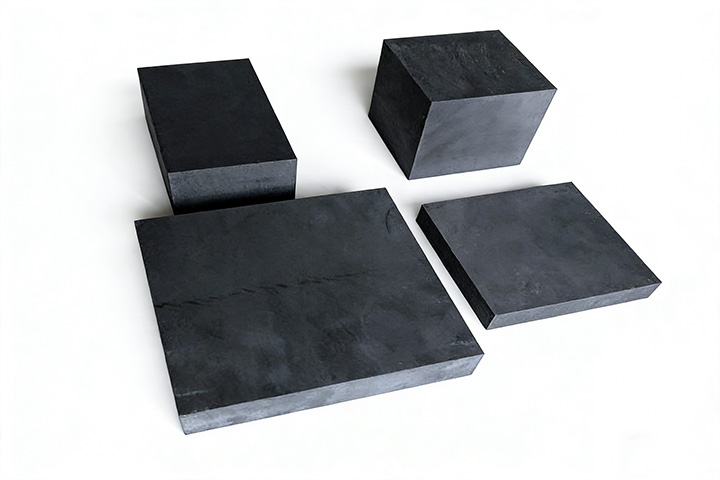
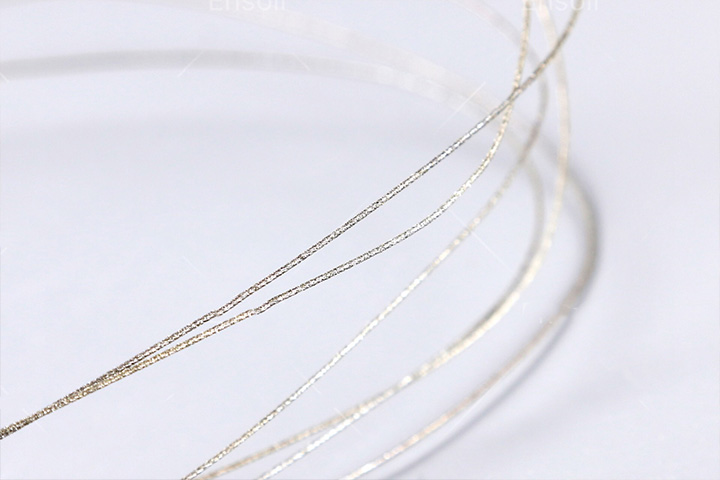
Vollständiger Arbeitsablauf beim Keramikschneiden
Rohbarren- und Materialvorbereitung
Hochreine Keramikpulver (Al₂O₃, ZrO₂, SiC) werden mittels CIP geformt und zu dichten Blöcken gesintert, die anschließend untersucht werden, um die Basisschnittparameter zu ermitteln.
Werkstückspannung und Montageeinrichtung
Keramikblöcke werden mithilfe spezieller temporärer Klebeharze oder Wachse auf Glas- oder Aluminiumplatten befestigt, um Mikrovibrationen während des Schneidens zu vermeiden.
Präzisions-Diamantdrahtschneiden
Endlos-Diamantdrahtschleifen (bis zu 80 m/s) mit pneumatischer Vorspannung ermöglichen Kaltschneiden mit einer Oberflächengüte von Ra ≤ 0.1 μm und einer Präzision von ±0.05 mm.
Entlaminierung & Ultraschallreinigung
Die geschnittenen Wafer werden erhitzt oder mit Lösungsmitteln von den Trägerplatten gelöst und anschließend ultraschallgereinigt, um Wachsreste, Kühlmittel und Feinstaub zu entfernen.
Sekundäres Läppen und Polieren
Da in Schritt 3 Mikrorisse beseitigt werden, entfällt das Grobschleifen, und man kann direkt zum Feinpolieren übergehen, wodurch die Nachbearbeitungszeit um 40 % verkürzt wird.
Messtechnik und Qualitätsprüfung
100%ige Prüfung auf Abmessungen, Ebenheit (Verformung/Wölbung) und Risserkennung mittels optischer Komparatoren, Koordinatenmessgeräten oder Ultraschalldetektoren vor der Endverpackung.
Vergleich von Keramikschneidverfahren
Die Wahl der optimalen Schneidtechnologie hat direkten Einfluss auf die Rohmaterialausbeute, die Oberflächenintegrität und die Kosten der Weiterverarbeitung bei der Bearbeitung von technischen Keramiken wie Aluminiumoxid (Al2O3), Zirkonoxid (ZrO2), Siliciumcarbid (SiC) und Siliciumnitrid (Si3N4).
Nachfolgend finden Sie einen umfassenden Vergleich, der die Leistung von Endless Diamond Wire Saws im Vergleich zu herkömmlichen Keramikschneidmethoden anhand wichtiger Fertigungskennzahlen aufzeigt.
| Eigenschaften | Diamantdrahtsäge | Laserschneiden | Wasserstrahlschneiden | Würfelmesser | Diamantsägeblatt |
| Schnittprinzip | Diamantimprägnierter Draht (Stahl oder Wolfram) trägt Material durch kontinuierliche oder hin- und hergehende Bewegung ab. | Ein Hochleistungslaserstrahl schmilzt oder verdampft das Material entlang der Schnittlinie | Ein mit Schleifpartikeln vermischter Hochdruckwasserstrahl trägt das Material ab. | Hochgeschwindigkeitsspindel mit ultradünnem Diamanttrennscheiben-Schneidsystem schneidet durch Drehbewegung | Hochgeschwindigkeitsrotierende Kreisscheibe mit Diamantsegmenten schleift oder schneidet durch Rotation. |
| Kerf Breite | 0.15 - 0.45 mm | 0.05 – 0.20 mm (sehr schmal) | 0.8 – 2.0 mm+ (breit) | 0.025 - 0.10 mm | 1.0 – 3.0 mm+ (breiteste Stelle) |
| Oberflächenqualität (Ra) | ≤ 0.05 – 0.1 μm | Mäßig, erfordert oft Nachbearbeitung | Rau (Ra 3.2 – 12.5 μm), Nachbearbeitung erforderlich | Ausgezeichnet (Ra 0.1 – 0.4 μm) | Schlechte, raue Verarbeitung |
| Wärmeeinflusszone (WEZ) | Keines – echtes Kaltschneideverfahren | Erheblich – thermische Spannungen, Mikrorissrisiko | Keine – Kaltbearbeitungsverfahren | Minimal – nur mechanische Belastung | Mäßig – Reibungswärmeerzeugung |
| Untergrundschäden | Minimal bis gar keine – keine Mikrorisse | Hohe thermische Spannungen führen zu Mikrorissen. | Niedrig – keine thermischen Schäden, aber Oberflächenerosion | Mäßig – Absplitterungsrisiko beim Ein-/Ausstieg | Hoch – erhebliche Absplitterungen und Mikrorisse |
| Komplexe Formen | Flexibel – Kurven, Konturen und filigrane Profile | Flexible (2D-Muster) | Flexibel | Beschränkt – hauptsächlich gerade Linien | Begrenzt – nur gerade Schnitte |
| Stapelkapazität | Hoch (Mehrdraht: Dutzende von Schnitten pro Durchgang) | Niedrig (Einzelpass, seriell) | Niedrig (Einzelpass, seriell) | Niedrig (Einzelpass, seriell) | Niedrig (Einzelpass, seriell) |
| Ausrüstungskosten | Moderat | Hoch (Laserquelle + Optik) | Mittel-Hoch (Pumpe + Schleifmittel) | Niedrig-Mittel | Niedrig |
| Betriebskosten | Niedrig (Drahtverbrauchsmaterial + Kühlmittel) | Mittel (Gase, Strom, Wartung) | Hoher (Wasser, Schleifmittel, Entsorgung) | Mittel (Klingenwechsel) | Mittel (Klingenwechsel) |
| Ökologische Verantwortung | Geringer Wassergehalt, keine Gase, staubfrei | Mäßig – Gasemissionen, Wärmeerzeugung | Hoher – signifikanter Wasserverbrauch | Niedrig | Gering bis mittel (Staub, Kühlmittel) |
| Beste Anwendung | Präzisionsschneiden von Hochleistungskeramiken (Al₂O₃, Si₃N₄, ZrO₂, SiC) – Blockschneiden, Waferschneiden, komplexe Profile | Dünnblechschneiden, filigrane 2D-Muster, Mikrostrukturen | Dicke Keramikblöcke, grobes Zuschneiden, Materialien, die empfindlich auf mechanische Belastungen reagieren | Kleinteile, Trennen, hohe Positioniergenauigkeit | Grobschneiden, Baukeramik, grobes Blockrechtkanten |
Messbare Fertigungsergebnisse, die Sie erzielen
Höhere Rohstoffausbeute
Die extrem schmale Schnittfugenbreite von 0.38–0.45 mm minimiert den Abfall beim Schneiden von teuren Keramiken (SiC, Si₃N₄, Aluminiumoxid) und wandelt eingespartes Material in nutzbare Scheiben um.
Keine Mikrorisse & geringerer Ausschuss
Durch das Kaltschneiden mit geringer Krafteinwirkung werden mechanische Stöße und lokale Hitzespitzen vermieden, wodurch Kantenausbrüche und versteckte Mikrorisse unter der Oberfläche verhindert werden.
Kürzere sekundäre Vorlaufzeit
Durch die nahezu spiegelglatten Oberflächen (Ra ≤ 0.1 μm) können die Produktionslinien aufwendige Grobschleifvorgänge überspringen und die Teile direkt zum Feinpolieren weiterleiten.
Niedrigere Stückherstellungskosten
Maximale Materialausnutzung, reduzierter Verbrauch an Grobschleifmaterialien und automatisierte Schneidzyklen senken die Gesamtkosten pro Schnitt erheblich.
Wiederholbare Chargenqualität
Die automatische Drahtspannung und die präzise Servosteuerung gewährleisten gleichmäßige Schichtdickentoleranzen bei minimalem Bedarf an manuellen Bedienerfähigkeiten.
Beschleunigte Auftragsabwicklung
Höhere Erträge und der Wegfall von Nacharbeitszyklen beseitigen Engpässe in der Fertigung und ermöglichen es den Entwicklungs- und Vertriebsteams, eine schnellere Lieferung an die Kunden zu gewährleisten.